



Производственные процессы сварных стальных труб: типы швов и размеры
Производственные процессы сварных труб
Стальные трубы — это длинные полые трубы, которые используются в основном для транспортировки жидкостей или флюидизированных продуктов из одного места в другое. Они производятся в основном двумя различными производственными процессами, которые приводят либо к сварной трубе, либо к бесшовной трубе.
Сварные стальные трубы производятся либо с продольным швом, либо с спиральным (витковым) швом. Диаметры этих труб варьируются от около 6 мм до 2500 мм с толщиной стенок в диапазоне 0,5 мм до около 40 мм.
Исходным материалом для производства сварных труб является плоский прокатный продукт, который в зависимости от процесса производства труб, размеров труб и применения может быть горячепрокатной (ГП) или холоднопрокатной (ХП) стальной лентой/скельпом, а также ГП широкой лентой или листом. Этот исходный материал может быть сформирован в форму трубы либо в горячем, либо в холодном состоянии. Процесс формования может быть либо непрерывным, либо процессом формования отдельной трубы.
В непрерывном процессе формования труб немотаный ленточный материал берется из аккумулятора, при этом задний конец текущей катушки и передний конец следующей катушки сварены вместе. В процессе формования отдельной трубы операции формования и сварки трубы выполняются на длине одной трубы.
Сварные процессы для производства сварных труб
Существует два типа сварочных процессов, которые в основном используются для производства сварных труб: (i) процессы сварки под давлением, и (ii) процессы плавления сварки. Обычно используемые процессы сварки под давлением: (i) процесс Фреца-Муна (Fretz-Moon); (ii) сварка постоянным током (DC ERW); (iii) сварка низкой частотой (LF ERW); (iv) индукционная сварка высокой частотой (HF); (v) контактная сварка высокой частотой (HF). Обычно используемые процессы плавления сварки: (i) подпорошковая дуговая сварка (SAW); (ii) газозащищенная сварка.
| Таблица 1 Производственные процессы сварных труб | |||||
|---|---|---|---|---|---|
| Процесс формования | Сварочный процесс | Тип сварки | Тип шва | Диапазон размеров труб (НД) в мм | |
| Непрерывный процесс | Сварка под высоким давлением | Фреца-Мун | Продольный | 13–115 | |
| Электрическое сопротивление (ERW) | 1. Постоянный ток (DC) 2. Низкая частота (LF) 3. Высокая частота (HF) |
Продольный | 10–20 | ||
| 10–115 | |||||
| 20–600 | |||||
| Дуговая сварка (плавление) | 1. Подпорошковая (SAW) 2. Газометаллическая дуговая (MAG) (для приварки) 3. Газометаллическая дуговая (TIG, MIG, ERW)* |
Спиральный / Спирально-продольный | 168–2500 | ||
| 405–2030 | |||||
| 30–500 / 10–420 | |||||
| 1. Одиночная формовка 2. Трехвальный гнутый станок 3. Пресс С-формовочный |
1. Подпорошковая (SAW) 2. Газометаллическая дуговая (TIG, MIG, ERW)* |
Продольный | 500 и выше | ||
| 200–600 | |||||
| 1. Одиночная формовка 2. Пресс У/О-формовочный |
1. Подпорошковая (SAW) 2. Газометаллическая дуговая (MAG) (для приварки) |
Продольный | 455–1625 | ||
| *Нержавеющая сталь (НС) труба | |||||
Процессы сварки под давлением
Популярный процесс сварки под давлением — процесс Фреца-Муна.
Процесс Фреца-Муна
Фреца-Мун — имя изобретателя процесса. В этом процессе стальная лента в виде бесконечной ленты нагревается до сварочной температуры в линии формовки и сварки (рис. 1). Вальцы непрерывно формируют ленту в трубу с открытым швом. После этого ссаживаемые края прессуются вместе и сваркиваются процессом, основанным на технике ковковой сварки. Трубы с наружным диаметром (НД) от 40 мм до 115 мм могут быть произведены этим методом. Скорость сварки варьируется от 200 м/мин до 100 м/мин соответственно.
В наши дни бесконечная труба от установки Фреца-Муна непосредственно подается на растяжительно-редуцирующий стан. Этот стан предусмотрен в выбежной линии для прокатки трубы одного нагрева до различных диаметров до около 13 мм. Труба затем резается на отдельные длины для размещения на остилочных ложах. Это сочетание дает преимущество того, что установка Фреца-Муна может использоваться для одного постоянного диаметра трубы, тем самым устраняя дорогостоящие работы по смене и настройке валков.
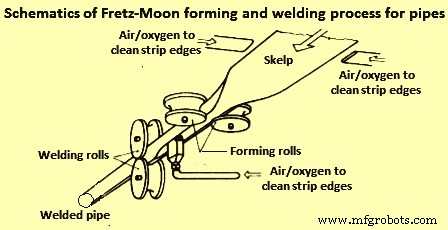
ГП катушки используются как исходный материал. Катушки разматываются на высокой скорости, и лента хранится в петлевом аккумуляторе. Накопленный материал выступает в роли буфера в непрерывном производственном процессе. Это позволяет заварить задний конец текущей ленты к переднему концу ленты следующей катушки. Непрерывная лента затем направляется в туннельную печь, где она нагревается до высокой температуры. Боково расположенные горелки повышают температуру на краях ленты до сварочной температуры, которая на 100–150 °C выше температуры, преобладающей в центре ленты. Формовочный валковый стенд непрерывно формирует поступающую ленту в трубу с открытым швом, окружность которой слегка уменьшается (примерно на 3%) в нисходящем валковом стенде сварки сдавливанием. Сварочный стенд смещен на 90 градусов относительно предыдущего стенда. Сварочный стенд создает давление уплотнения, которое заставляет края ссаживаться и сваркиваться. Шовная структура дополнительно сдавливается в нисходящих редуцирующих валковых стендах, снова смещенных на 90 градусов. Эти редуцирующие валковые стенды калибруют трубу. В случае отсутствия растяжительно-редуцирующего стана летающая пила, расположенная ниже по течению, режет бесконечную трубу на отдельные длины. Эти разрезанные трубы перемещаются через остилочное ложе в секцию отделки труб.
Процессы производства труб ERW
И постоянный ток (DC), и переменный ток (AC) используются для производства труб ERW. В процессах AC сварки используются либо ток низкой частоты (LF), либо ток высокой частоты (HF).
Процесс DC
Процесс DC использует квази-эффект постоянного тока (система квадратной волны). Главная характеристика сварки квадратной волны — это использование только высокого напряжения/малого тока до достижения точки сварки. Электрически главное различие между DC и квадратной волной заключается в том, что ток линии выпрямляется (через полноволновой выпрямитель) без прохождения через понижающий трансформатор. Процесс DC используется для продольной сварки мелких труб до 20 мм НД (30 мм НД в особых случаях) с тонкими стенками в диапазоне 0,5–2 мм. ХП лента используется как исходный материал для этого процесса из-за требований к допускам.
Преимущество DC сварки по сравнению с методами LF и HF сварки — гладкая отделка внутреннего провара с небольшим нарастом (усиление). Это важно, когда трубе требуется гладкий внутренний шов и где невозможно удалить сварочный нарыв (например, трубы теплообменников).
Диапазон применения процесса DC ограничен электрической мощностью, которую могут передавать дисковые электроды, используемые в процессе. Скорость сварки, получаемая в процессе, варьируется от 50 до 100 м/мин. Трубы, производимые процессом DC, обычно впоследствии холодно растяжительно редуцируются. Из-за этого толщина основного тела трубы увеличивается немного больше, чем в зоне шва, в результате чего труба практически не показывает внутреннего нараста шва вообще.
Процесс LF
В процессе LF сварка осуществляется переменным током в диапазоне частот 50–100 Гц. Электрод, состоящий из двух изолированных дисков из сплава меди (Cu), используется не только для питания, но также как формовочный инструмент и элемент, генерирующий необходимое сварочное давление (рис. 2). Процесс используется для производства продольно сварных труб в диапазоне диаметров 10–115 мм со скоростями сварки до 90 м/мин в зависимости от толщины стенки.
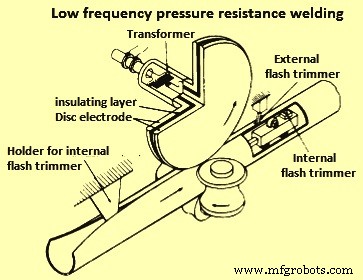
Электроды являются критическим компонентом процесса, так как они должны иметь паз, соответствующий диаметру производимой трубы. Также этот паз должен постоянно контролироваться на износ во время операции.
Материал в процессе сварки под давлением образует внутренний и внешний нарыв вдоль зоны шва, который должен быть удален в линии ниже по течению внутренними и внешними обрезчиками. Процесс может производить швы высокой степени совершенства при условии тщательного мониторинга процесса для соответствия различным требованиям.
Процессы HF
Процесс сварки электрическим сопротивлением высокой частоты (HF) для производства труб был введен в 1960-х годах. Процесс включает применение переменного тока высокой частоты в диапазоне 200–500 кГц. Операции формовки трубы и ввода энергии выполняются отдельными блоками. Лента формируется в валковом формовочном стане или в регулируемом валковом стенде (естественная формовка) в трубу с открытым швом для широкого диапазона трубопродуктов. К ним относятся магистральные трубы и конструкционные трубы в диапазоне размеров около 20–600 мм НД и толщины стенки 0,5–16 мм, а также заготовки для нисходящего растяжительно-редуцирующего стана. Исходным материалом является ГП широкая стальная лента или скельп. В зависимости от размера трубы и применения, и особенно в случае точных труб, стальная лента может пройти предварительную операцию декапирования, или используется ХП лента. Катушки разматываются на высокой скорости, и лента хранится в петлевом аккумуляторе. Накопленный материал выступает в роли буфера в непрерывном производственном процессе. Это позволяет заварить задний конец к переднему концу ленты следующей катушки. Сварочная машина труб работает непрерывно со скоростью 10–120 м/мин, забирая ленту из петлевого аккумулятора.
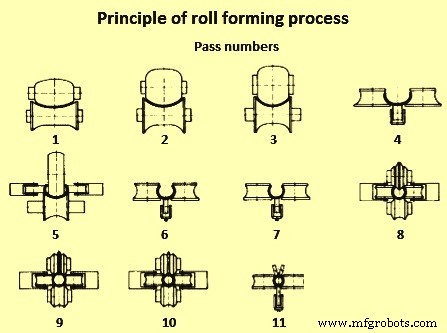
Рис. 3 показывает принцип валкового формовочного стана. Валковый формовочный стан используется для диаметров труб до 600 мм максимум. Обычно он состоит из 8–10 в основном приводных формовочных стендов, в которых лента постепенно формируется стадиями (1–7 стендов) в трубу с открытым швом. Последние три прохода (8–10 стендов) обычно являются финишными проходами, которые направляют трубу с открытым швом к сварочному столу (11). Формовочные валы должны быть точно подогнаны к конечному диаметру трубы. В случае труб большого диаметра также может применяться процесс естественной формовки.
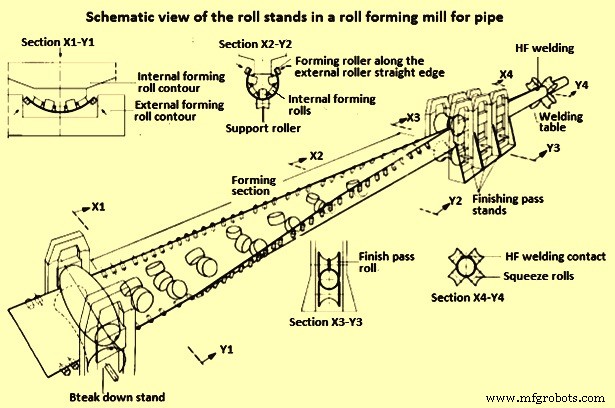
Главные особенности формовочного валкового стенда: ряд не приводных внутренних и внешних формовочных роликов, регулируемых в широком диапазоне диаметров продукта, расположены в воронкообразной формовочной линии, которая постепенно изгибает ленту в форму трубы с открытым швом. Только раскаточный стенд на входе и финишные проходные стенды на выходе фактически приводятся. Схематический вид валковых стендов в валковом формовочном стане дан на рис. 4. На рисунке показаны определенные поперечные детали, указывающие степень деформации и расположение формовочных роликов на различных участках линии.
Сварочный процесс использует одновременно давление и тепло для соединения краев ленты трубы с открытым швом без использования наплавленного материала. Сдавивающие и давящие валы в сварочном стенде сближают края трубы с открытым швом постепенно и прикладывают необходимое для сварки давление. Есть несколько преимуществ использования переменного тока высокой частоты как источника энергии для генерации тепла, необходимого для сварочного процесса. Например, он имеет преимущество над обычным переменным током генерации очень высокой плотности тока (потока) через поперечное сечение проводника. Благодаря своей высокой частоте ток HF создает эффект накопления магнитного поля в центре проводника. Омическое сопротивление проводника максимально в этом поле, поэтому электрон следует пути наименьшего сопротивления на внешней поверхностной области проводника (кожный эффект). Следовательно, ток течет по краям ленты трубы с открытым швом к точке, где края ленты ссаживаются (точка сварки), и возникающая концентрация, способствованная близостью отрицательного проводника, приводит к высокому уровню использования энергии. Ниже точки Кюри (768 °C) глубина проникновения тока составляет всего сотые доли мм. Как только сталь нагревается выше этой температуры, она становится немагнитной, и глубина проникновения тока возрастает до нескольких десятых миллиметра на частотах в области 450 кГц.
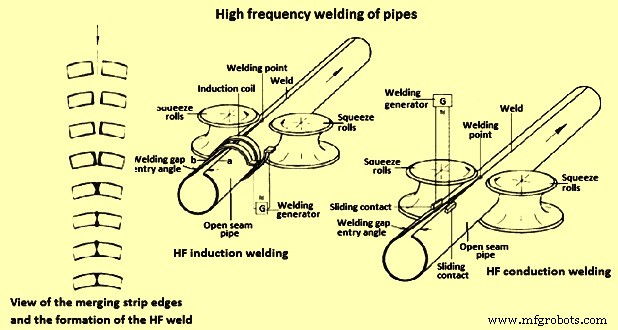
Сварочный ток может быть введен в открытый шов как проводящим способом с использованием скользящих контактов, так и индукционным способом с использованием одинарных или многообмоточных катушек. Соответственно, в номенклатуре делается различие между индукционной сваркой HF (HFI) и контактной сваркой HF. Схематический вид сварки HF труб показан на рис. 5.
В последнее время, для размещения мелких производственных партий, сталей высокой прочности с низким легированием (HSLA) и экстремальных соотношений толщина стенки/диаметр, был разработан процесс формовки прямых краев. В этом процессе вместо нижних формовочных роликов используются роликовые прямые края. Это привело к существенному сокращению длины формовочной линии. Этот процесс может формировать трубы с соотношениями толщина стенки/диаметр от 1:8 до 1:100.
Повышение эффективности стана достигается за счет сокращения времени переустановки с одного размера трубы на другой через внедрение централизованного регулирования инструмента (CTA) формовочного процесса. Все ролики формовочной линии смонтированы в балке и регулируются через процесс CTA одним двигателем. Это означает, что на всем диапазоне размеров смена формовочного ролика (инструмента) не требуется. Это приводит к значительному сокращению времени переустановки и наладки.
Перед входом ленты в формовочный участок лента выпрямляется и обрезается до постоянной ширины продольным кромочным обрезчиком. Резаные края могут быть дополнитель фасонированы для подготовки к сварке. Лента затем формируется в трубу с открытым швом, и с еще относительно широким зазором, подается через финишные проходные стенды к сварочному столу. Нависающие финишные валы, ширина которых сужается к точке сварки, определяют угол входа зазора и контролируют его центральное положение на сварочном столе. Там сходящиеся края ленты давятся друг к другу формованными давящими валами и затем сваркиваются средствами процесса электрического сопротивления HF. Ток может передаваться либо индукционно через индукционную катушку, расположенную вокруг трубы с открытым швом, либо проводяще через скользящие контакты, идущие вокруг трубы с открытым швом.
Внешние и внутренние нарасты, возникающие при сварке под давлением труб с (ВН около 30 мм и выше), обычно обрезаются строганием или скреблением материала, пока он еще горячий. Труба затем округляется и калибруется между двумя и шестью калибровочными стендами. Эти стенды обычно спроектированы для окружностной редукции. Процесс также вызывает эффект выпрямления на трубе. Добавление многонитевого формовочного валкового калибровочного узла в выбежной секции трубного стана также может позволить круглой трубе быть непосредственно сформированной в специальные профили.
Обрезанный шов исследуется неразрушающим контролем, и труба резается на желаемые длины летающей отрезной машиной. Реза трубы может быть выполнен одним из методов: (i) ломанием трубы в узко индукционно нагретой зоне; (ii) вращательным резанием дисковыми лезвиями; (iii) холодными или трением отрезными пилами.
Шов HF сварки под давлением либо оставляется в сваренном состоянии, либо впоследствии термически обрабатывается в диапазоне нормализации в зависимости от применения трубы. Частичное индукционное отжигание шва также может быть выполнено на непрерывной трубе, или отдельная труба может быть подвергнута отдельной термической обработке после резки на длину.
В процессе индукционной сварки HF скорости сварки до 120 м/мин могут быть достигнуты в зависимости от толщины стенки и применения. Процесс показан на рис. 5. Контактная сварка HF также известна как процесс «Thermatool». В этом процессе скорости сварки до 100 м/мин могут быть достигнуты в зависимости от толщины стенки и применения. Процесс также показан на рис. 5.
Процессы плавления сварки
Сварные трубы плавлением обычно используются для производства труб большого диаметра для строительства трубопроводов. Процессы формовки труб, используемые в случае плавления сварки: (i) трехвальный процесс гнутия для формовки листа, применяемый как холодный или горячий процесс формовки; (ii) процесс пресса С-формовочного для холодной формовки листа; (iii) процесс пресса У/О-формовочного для холодной формовки листа; (iv) процесс спиральной формовки трубы для холодной формовки широкой ленты или листа. Эти процессы показаны на рис. 6.
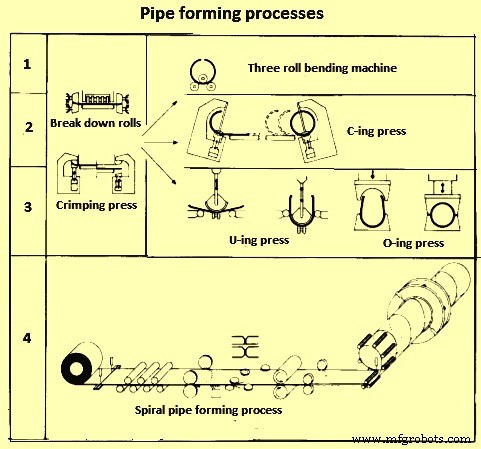
Из вышеперечисленных четырех процессов последние два: (i) процесс пресса У/О-формовочного для холодной формовки листа, и (ii) процесс спиральной формовки трубы для холодной формовки широкой листа или листа являются наиболее часто используемыми процессами в большинстве производственных объектов сегодня.
Процесс подпорошковой дуговой сварки (SAW) или комбинация газозащищенной приварки с нисходящей подпорошковой дуговой сваркой широко принята как стандартный метод сварки труб большого диаметра. Процессы плавления сварки также используются в производстве спирально и продольно сварных труб из высоколегированных нержавеющих сталей. Продукт в этом случае в виде тонкостенных труб в диапазоне диаметров около 10–600 мм. Помимо чистого TIG (вольфрам-инертно-газовая сварка) процесса, также используются различные комбинированные сварочные методы. Например, это TP (вольфрам-плазменная) дуговая сварка + TIG, TP + MIG (металл-инертный газ) сварка, и TP + SAW процессы.
Процесс SAW
Процесс SAW — это метод электрической плавления сварки, который выполняется с закрытой дугой. В сравнении с дуговой сваркой сварки электродами, дуга в процессе SAW скрыта под слоем шлака и флюса. Одной из характерных особенностей процесса SAW является его высокая скорость наплавки, которая по существу вытекает из высокой силы тока, применяемой в сочетании с благоприятным тепловым балансом.
Наполнительный металл имеет форму катушечной, яркой сварочной проволоки, которая непрерывно подается в жидкую ванну металла, диктуемую скоростью наплавки. Непосредственно над основным металлом (трубой), сварочный ток проводится скользящими контактами в проволочный электрод и возвращается через заземляющий провод, соединенный с материалом трубы (рис. 7).
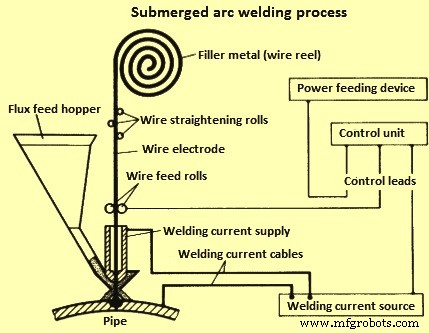
Дуга вызывает плавление поступающей проволоки и краев открытого шва. Часть непрерывно подаваемого сварочного флюса также плавится теплом дуги, вызывая образование жидкого покровного шлака, который экранирует сварочную ванну, плавившийся проволочный электрод и саму дугу от атмосферных влияний.
Кроме того, сварочный флюс также способствует формированию сварочного шва и служит донором легирующих элементов для компенсации плавления и окислительных потерь. Во многих случаях он также используется специально для легирования сварочного металла для придачи ему специфических химических и механических свойств. После прохождения дуги жидкий шлак, оставшийся позади, затвердевает. Сварочный флюс, который не расплавился, восстанавливается вакуумным извлечением и повторно используется. Шлак легко удаляется после затвердевания. Химический состав проволочного электрода и сварочного флюса должен соответствовать материалу, который сваркивается. Сварка SAW труб обычно выполняется двухпроходным методом (то есть первый проход, за которым следует закладочный или обратный проход) и обычно выполняется сначала внутренний проход, затем внешний проход. Это обеспечивает достаточное перекрытие двух проходов.
Результатом является плавления сварной шов, который обычно не требует дальнейшей термической обработки. Сварка SAW может выполняться как переменным, так и постоянным током и в многоэлектродных системах, где комбинация переменного и постоянного тока может использоваться. Эффективность процесса SAW задается скоростью наплавки наплавленного металла за единицу времени (скорость наплавки). В результате возможна очень высокая скорость сварки.
Скорость наплавки может быть увеличена за счет увеличения сварочного тока. Однако из-за ограниченной токоносимой способности флюса, производительность может быть повышена в одноэлектродной сварке до максимального входа около 1200 А. Любой рост скорости сверх этого предела требует внедрения нескольких проволочных электродов. Это позволяет применить более высокий общий ток для сварочной работы без опасности превышения токоносимой способности флюса на любом из отдельных проволочных электродов. В практических операциях повышенная производительность достигается использованием многоэлектродной сварочной конфигурации с 2, 3 или 4 электродами. Более высокая скорость наплавки, достигнутая многоэлектродной сваркой, приводит к более высокой скорости сварки в практических сварочных условиях.
С использованием высокопроизводительных флюсов трехэлектродный сварочный процесс обычно достаточно эффективен для толщины стенки до 20 мм. В случае толщин стенки выше 20 мм; четвертый электрод нужен для поддержания скорости сварки и, таким образом, для достижения производственной эффективности. Требование для стоимостно-эффективного применения многоэлектродной сварки — параметры процесса должны быть оптимизированы для обеспечения надежного достижения указанных требований качества шва. На практике скорости сварки в диапазоне 1–2,5 м/мин могут быть достигнуты в зависимости от сварочного процесса, толщин стенок и типа используемого флюса.
Газозащищенная дуговая сварка
Это также процесс электрической плавления сварки. В этом процессе сварочная ванна производится эффектами электрической дуги. Дуга хорошо видна, так как она горит между электродом и деталью. Электрод, дуга и сварочная ванна защищены от атмосферы инертным или активным экранирующим газом, который непрерывно подается в зону сварки.
Процессы газозащищенной дуговой сварки классифицируются по типу электродов и используемому газу. Обычно они делятся на две основные категории: (i) сварка вольфрама в инертном газе (GTAW) — TIG, TP и THG (вольфрам-водородный газ) дуговая сварка; (ii) сварка металла в инертном/активном газе (GMAW) — MIG и MAG (металл-активный газ) сварка. Процессы, в основном используемые для производства труб — TIG, MIG и MAG сварка. TIG и MIG сварка в основном используются для производства труб из нержавеющей стали. В процессе TIG сварки дуга горит между нерасплавляемым вольфрамовым электродом и деталью. Любой наплавляемый металл подается в основном без ввода постоянного тока. Экранирующий газ течет из газовой соплы и защищает электрод, наплавляемый металл и жидкую ванну от контакта с атмосферным воздухом.
Экранирующий газ инертен, обычно аргон (Ar), гелий (He) или смесь этих газов. В процессах MIG и MAG, в отличие от процесса TIG, дуга горит между деталью и расплавляемым расходным электродом, который обеспечивает наплавляемый металл. Экранирующий газ, используемый в MIG сварке, инертен, обычно Ar, He или смесь этих газов. В случае процесса MAG сварки экранирующий газ активен и состоит из чистого CO₂ (углекислого газа) или из газовой смеси, состоящей из CO₂, Ar и O₂ (кислорода). Процесс MAG все чаще используется для приварки в производстве продольно и спирально сварных труб большого диаметра. Приварка также служит в качестве обратной прокладки сварочной ванны для последующего процесса SAW. Требования к оптимальному шеву — точная подготовка краев (двухсторонний V-образный стык с широкими корневыми гранями) и хорошая, непрерывная приварка. В производстве труб большого диаметра скорости сварки для приварки варьируются от около 5 до 12 м/мин.
Производство продольно сварных труб (процесс У/О-формовочный)
Листы, используемые для продольно сварных труб, формируются на прессах с открытыми штампами для операций У-формовочного и закрытыми штампами для операций О-формовочного. Процесс также называется процессом УОЕ формовки (У-формовочное, О-формовочное и расширение) и используется для производства продольно сварных труб большого диаметра в отдельных длинах до 18 м. Современные заводы, использующие этот процесс, спроектированы для диаметра труб от около 400 мм до 1620 мм, и толщины стенок от 6 мм до 40 мм. Исходным материалом являются стальные листы. Материальный поток в процессе, указывающий важные операционные и контрольные стадии в производстве труб большого диаметра методом УОЕ формовки, показан на рис. 8.
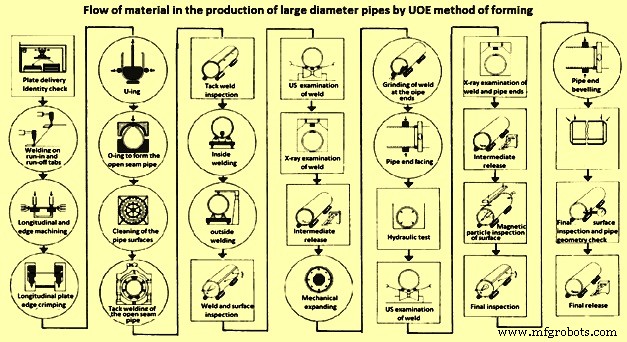
В начале сварочного процесса на плоские листы завариваются вводные и выводные вкладки для обеспечения того, чтобы вводные и выводные явления, связанные с процессом SAW, происходили вне металла трубы. Перед тем как лист будет согнут в трубу с открытым швом различными стадиями и формовочными прессами, используемыми, два продольных края проходят обработку строгальным станком для обеспечения их параллельности. Сварочная фаска, необходимая для соответствующей толщины листа, также вырезается.
На первой формовочной стадии лист загибается в области его продольных краев. Коэффициент изгиба примерно соответствует диаметру трубы с открытым швом. Загибание выполняется в специальных формовочных прессах. На второй стадии лист гнется в форму U за одну операцию с участием круглорадного инструмента, давящего лист вниз между двумя опорами. К концу операции расстояние между опорами уменьшается для приложения небольшой степени перегиба для противодействия эффекту пружинистости. На третьей формовочной операции форма U помещается в пресс О-формовочный для производства за одну операцию круглой трубы с открытым швом.
Формовочные процессы, выполняемые в прессах У-формовочного и О-формовочного, координируются так, чтобы эффективно противодействовать эффекту пружинистости и труба с открытым швом была максимально круглой с прижимающимися продольными краями. Эти операции требуют высоких прессовых нагрузок.
Края открытого шва затем сдавливаются вместе (устраняя любое смещение) в приварочных стендах, которые обычно спроектированы в виде роллерных клеток, и затем соединяются непрерывным швом, наносимым автоматическими машинами MAG сварки. В зависимости от толщины труб применяемые скорости сварки могут быть в диапазоне 5–12 м/мин.
Приваренные трубы затем перемещаются роликовым столом и системой распределения к стендам SAW, где, на отдельных линиях, им наносят сначала внутренний, затем внешний проход. Эти проходы наносятся движением тележки с трубой под неподвижной сварочной головкой. Для внутреннего прохода сварочная головка смонтирована на консоли, которая выдвигается внутрь трубы. Для исключения возможности смещения шва; обе внешние и внутренние головки постоянно контролируются и управляются для идеального выравнивания по центральной линии шва. Любой из многоэлектродных процессов SAW может быть использован в зависимости от размеров трубы (диаметра и толщины стенки). После сварки трубы отправляются в отделку.
Трубы после сварки обычно не удовлетворяют требованиям допусков по диаметру и округлости. Следовательно, в отделке трубы проходят тщательный контроль и калибруются холодным расширением. Эта операция выполняется механическими или гидравлическими расширителями. Величина применяемого расширения составляет около 1%, и это значение учитывается при определении начальной окружности трубы с открытым швом. Производственный процесс завершается в отделке механической обработкой концов труб и выполнением любой необходимой переработки.
Трубы подвергаются гидравлическому испытанию перед операцией механической обработки концов. Затем проводится финальный ультразвуковой (УЗ) контроль на всей длине зоны шва. Индикации, выявленные этим автоматическим УЗ контролем, а также зоны шва на концах труб дополнительно проверяются рентгеновским контролем. Все концы труб также УЗ контролируются на заслоения и ламинации.
Производство спирально сварных труб
Спирально сварные трубы также известны как трубы с винтовым швом. При производстве спирально сварных труб горячая лента или лист непрерывно формируется в трубу спирально формовочным оборудованием, применяющим постоянный радиус изгиба, при этом ссаживаемые края ленты также непрерывно сваркиваются в линии.
В сравнении с производством продольно сварных труб, в котором каждый диаметр трубы требует определенной ширины ленты, производство спирально сварных труб характеризуется тем, что трубы с разными диаметрами могут быть произведены из одной ширины ленты. Это потому, что угол входа ленты, подаваемой в формовочный узел, может быть изменен. Чем меньше этот угол входа, тем больше диаметр трубы от той же ленты. Существует математическая зависимость между углом подачи, шириной ленты и диаметром трубы, которая применяется в случае производства спирально сварных труб. Эта математическая зависимость показана на рис. 9.
Диапазон диаметров труб, производимых технологией спиральной сварки, лежит в диапазоне около 500–2500 мм. Исходным материалом для производства спирально сварных труб обычно является широкая ГП лента с толщиной стенки до 20 мм. Для толщин стенок свыше 20 мм обычно требуются листы отдельных длин до 30 м.
Существует два типа объектов, связанных с производством спирально сварных труб. Эти объекты могут состоять из: (i) интегрированной формовочной и SAW трубоперерабатывающей линии; (ii) разделенных формовочной и SAW трубоперерабатывающих линий (рис. 9).
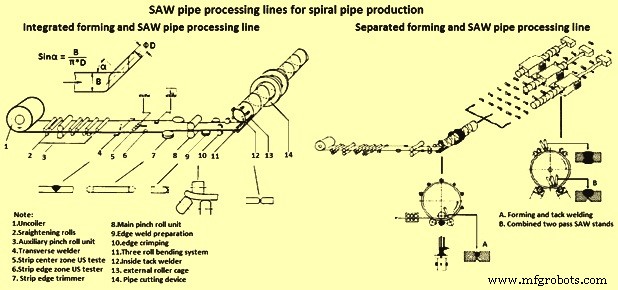
Интегрированная формовочная и SAW сварочная линия
Интегрированная формовочная и SAW сварочная линия — это традиционное производственное объект для производства спирально сварных труб. В этом типе объекта производственный процесс состоит из: (i) стадии подготовки ленты, и (ii) операции формовки трубы, совмещенной с одновременным внутренним и внешним проходом SAW. Помимо сварки лент вместе, стадия подготовки ленты также выпрямляет ленту и обрезает её до точной ширины. Края ленты должны быть точно обработаны в тесных допусках, и определенный кромочный загиб также должен быть выполнен для предотвращения недопустимого образования гребней/пиков при формовке трубы.
Лента, поступающая от разматывателя, соединяется с задним концом на предыдущей катушке процессом SAW. Шов наносится вдоль грани, которая позже будет образовывать внутреннюю поверхность трубы. Внешний проход SAW наносится в отдельной линии на готовой трубе. Лента затем проходит через выпрямительный стан и обрезается до постоянной ширины кромочным обрезчиком. Дополнительное устройство также фасует края в подготовке к основной операции сварки SAW. Перед входом в формовочный участок края ленты загибаются для предотвращения гребней/пиков на стыке.
В интегрированной линии стадия подготовки ленты непосредственно следует за процессом формовки с одновременной внутренней и внешней сваркой процессом SAW. Роликовая зажимная пара подает ленту под заданным углом входа в формовочный участок машины.
Цель формовочного участка — согнуть точно подготовленную ленту ширины «А» под определенным углом подачи в цилиндрическую трубу диаметра «D» в соответствии с математическими соотношениями, данными на рис. 9.
Существует много формовочных методов, используемых для производства труб спирального шва. Помимо метода прямого подковки, имеющего свои ограничения, две основные техники спиральной сварки (рис. 10), которые обычно используются: (i) трехвальное гибание с внутренней диаметровой роллерной клеткой; (ii) трехвальное гибание с внешней диаметровой роллерной клеткой. В трехвальной системе гибания используется несколько отдельных и направляющих роликов вместо одного формовочного вала.
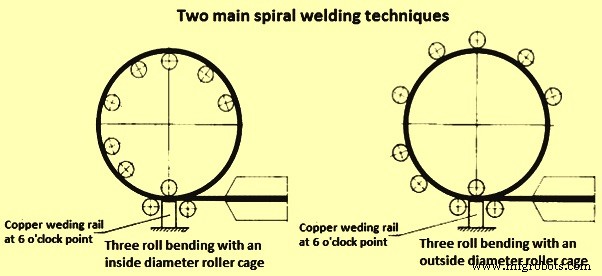
Роллерная клетка служит для фиксации оси трубы и максимизации округлости трубы для обеспечения смещения свободного сближения краев ленты в точке сварки. Это способствует достижению точных размеров трубы, так что труба, выходящая из машины, уже произведенה в пределах стандартизированных допусков по диаметру, округлости и прямолинейности. Следовательно, расширение/калибровка труб после сварки не требуется.
В машине формовки спиральной трубы и SAW сходящиеся края ленты сначала сваркиваются внутри примерно в положении 6 часов, а затем, полоборота трубы дальше, снаружи в положении 12 часов. Выравнивание сварочной головки по центру шва и контроль зазора выполняются автоматически.
Произведенная трубная нить затем резается на длины летающим отрезным устройством. Индивидуальная труба затем отправляется в отделку, где производственный процесс завершается механической обработкой концов труб и выполнением любой переработки. Перед механической обработкой краев трубы проводится гидравлическое испытание. Весь шовной участок затем УЗ контролируется, зона шва на концах труб также исследуется рентгеновским методом. Кроме того, каждая труба УЗ контролируется по полной окружности на заслоения/ламинации. При необходимости зона шва и основной металл также УЗ контролируются перед гидравлическим испытанием.
Производительность этого процесса определяется скоростью операции SAW. Формовка трубы обычно способна к значительно более высоким производственным темпам. Для использования эффективности формовочного участка спирально сварных труб, заводы теперь проектируются на основе разделенных формовочных и SAW линий. В таких заводах формовочная линия имеет приварочное оборудование с возможностью производственной скорости, соответствующей скорости формовочной линии. SAW линия выполняет шовную сварку вне линии на нескольких отдельных сварочных стендах, соответствующих производительности формовочной линии.
Разделенные формовочные и SAW сварочные линии
Главная особенность заводов с разделенными формовочными и SAW сварочными линиями — наличие двух независимых производственных единиц, состоящих из: (i) формовки трубы с внутренней приваркой; (ii) внутренней и внешней операции SAW на отдельных сварочных стендах.
Помимо более высокой стоимостной эффективности такого объекта, достигаемой за счет более быстрых операций формовки и приварки, есть также технические преимущества разделения двух операций. Эти преимущества в том, что обе операции могут быть индивидуально оптимизированы.
В формовочном участке спирально сварных труб сходящиеся края ленты (один на уже сформированном участке трубы и второй на поступающей ленте) непрерывно соединяются внутренней приваркой. Процесс приварки выполняется MAG сваркой со скоростью 12 м/мин в области положения 6 часов. CO₂ обычно используется как экранирующий газ. Края шва под сварочной позицией проходят практически без зазора над жестко закрепленным направляющим роликом.
Устройство отрезки режет приваренную трубную нить на требуемые отдельные длины. Этот процесс резки труб является последней операцией, выполняемой в формовочной линии спирально сварных труб. Поскольку скорость приварки высока, необходимо использовать высокоскоростной плазменный факел с впрыском воды вместо обычного ацетиленово-кислородного факела. Резаные на длину трубы отправляются на SAW операцию ниже по течению, которая выполняется в комбинированных двухпроходных стендах SAW для финальной сварки.
Специальный роликовый стол вращает трубу в точном соответствии с её спиральным швом, позволяя SAW головкам выполнять сначала внутреннюю сварку, затем внешнюю. Точный контроль выравнивания центра шва внутренних и внешних сварочных головок необходим в этой операции для минимизации смещения шва. Двухэлектродный или трехэлектродный методы используются для операций сварки внутреннего и внешнего проходов.
Помимо нескольких модификаций, последующие стадии производства, такие как механическая обработка концов труб, гидравлические испытания, а также неразрушающие испытания и механические тесты, в принципе те же, что используются в интегрированных линиях спиральной сварки. Обратная связь этих испытаний и контроля немедленно передается отдельным производственным стадиям для обеспечения непрерывной оптимизации качества продукции.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- 5 проверенных стратегий сокращения сроков выполнения заказов в металлообработке
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- Укладка трубопроводов: основные этапы монтажа и сварки
- Трубные муфты (pipe unions): определение, применение и преимущества
- Тайваньские ЧПУ-КИМ: точность для высококачественного производства
- Критически важные правила безопасности при сварке топливных баков
- Профессиональный выбор станка сопротивления точечной сварки
- Точечные сварочные аппараты: что это и почему они идеальны для сборки шкафов