



Оптимизированные методы щелевого прокатки для эффективного производства прутка
Щелевая прокатка для производства прутка
В торговых прутковых станах с конвенциональной прокаткой круги и арматура (оба обычно известны как прутки) производятся из бilleтов, прокатанных в последовательности проходов через многостоечный прокатный стан. Каждое стойка имеет набор двух валков, канавка по окружности для получения вместе желаемой формы прохода. Поперечное сечение бilleта постепенно уменьшается и формируется в последовательности проходов до получения конечной формы и поперечного размера.
При прокатке прутков в торговом прутковом стане производительность прутков меньшего диаметра обычно ниже, чем прутков большего диаметра. Для повышения производительности стана до высокого уровня в случае прутков меньшего диаметра одним из самых значительных разработок в области производства прутков в последние годы является щелевая прокатка. Рис. 1 показывает улучшение производительности щелевой прокаткой. Технология щелевой прокатки — комбинация специального проходного дизайна с обозначенным направляющим оборудованием для формирования и продольного разделения входящего бilleта на два или более отдельных струй, которые затем прокатаны в готовые размеры. Принципиально бilleт прокатывается так же, как в конвенциональной прокатке до промежуточного прокатного стана. Здесь, после получения приемлемого сечения, начнется операция щеления.
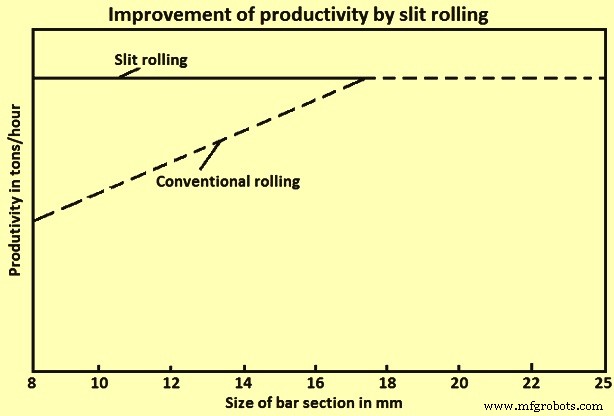
Рис. 1 Улучшение производительности щелевой прокаткой
Щелевая прокатка — самый экономичный прокатный процесс, позволяющий высокие скорости производства также для мелких размеров прутков и значительное снижение стоимости производства. Процесс щелевой прокатки позволяет производить два, три, четыре или даже пять прутков из одного бilleта. Процесс щеления использует специальные проходы и направляющие для подготовки, формирования и продольного разделения входящего материала на два или более отдельных струй, которые затем прокатаны в готовые размеры. Этот процесс прокатки прутков также называется «многощелевой прокаткой» (MSR — Multi Slit Rolling). Процесс щелевой прокатки — прокатка двух или более прутков одновременно из одного бilleта. По сравнению с конвенциональной непрерывной прокаткой одного струй, технология MSR снизила количество проходов. Технология MSR очень часто применяется при прокатке ребристой арматуры. Рис. 2 показывает технику щеления и щелевой прокатки в два, три, четыре и пять струй.
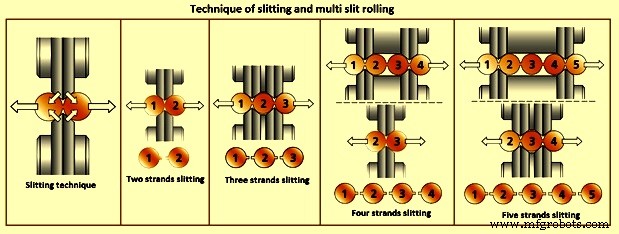
Рис. 2 Техника щеления и многощелевой прокатки
Проходной дизайн в случае прокатки прутков с продольным щелением основан на применении специальных формирующих проходов, так называемых проходов разрезания (cutting-in passes), на финальной стадии процесса прокатки. В этих проходов прокатный металл подвергается деформациям, значительно отличающимся от деформаций в конвенциональных растягивающих или формирующих проходах. Прокатка в многоструйных проходах может проводиться на существующих прокатных станах без существенных инвестиционных затрат или установки специального оборудования. Это позволяет значительное увеличение производственной мощности прокатного стана.
Разделяющий проход в щелевой прокатке
Разделяющий проход в щелевой прокатке состоит из двух или более основных секций, удерживаемых вместе небольшими полосками материала. В процессе щеления или разделения эти секции делятся на отдельные прутки ложного круга. Также во время операции щеления разделенные прутки имеют небольшую заусенец или заусенцы материала либо слева, справа или с обеих сторон щелевого круглого заготовки (Рис. 2). При превращении щелевого круглого заготовки в овал эти заусенцы удлиняются. Вальцованный заусенец на конечном продукте имеет глубину, допускаемую стандартами.
Историческое развитие
Производство множественных сечений из одного металлического бilleта датируется 1910 г., когда разработан метод производства проволоки из листов мягких металлов. Этот ранний метод дал общую концепцию продольного разделения металлического куска на отдельные секции. Метод не подходил для стали из-за проблем: высокая твердость стали и высокие температуры прокатки. Другой метод прокатки металлических сечений в кратности двух или более единиц, все формируемых одновременно из бilleта, разработан в 1934 г. В этом методе секции разделялись на отдельные единицы в финальном проходе посредством валков, расположенных для вертикального сдвига и тем самым разрезания тонкой перемычки металла, соединяющей секции. У этого метода было много проблем: разные напряжения между внутренними и внешними секциями, высокий износ дорогих режущих валков, проблемы со скоростными дифференциалами. В 1980 г. предложен еще один метод для щеления бilleтов, прокатанных для производства только двойных и тройных прутков. Метод запатентован, но ограничен тремя струями.
Процесс многощелевой прокатки
Процесс щелевой прокатки отличается от конвенциональной непрерывной прокатки использованием специальных проходов и направляющих для подготовки, формирования и продольного разделения входящего бilleта на два или более отдельных струй для дальнейшей прокатки в готовый размер. Принципиально процесс достигается: (i) уменьшением бilleта конвенционально через грубильные и промежуточные стойки для производства приемлемого сечения для первого специального формирующего прохода на формирующей стойке; (ii) точным направлением этого прокатного металла к формирующей стойке, где он уменьшается и формируется в симметричный «формирующий сечение» обычно в форме «собачьей косточки» (dog bone); (iii) дальнейшим точным контролем и направлением «собачьей косточки» через разделяющую стойку, где прокатный металл уменьшается и формируется в «щелевой проход» (slit pass), спроектированный для легкого разделения на две равные секции ложного круга; (iv) специальным направляющим на стороне выдачи разделяющей стойки обеспечивается чистое щеление прутка и теперь выдается множество струй равных сечений к их соответствующим финишным линиям. Типичный проходной дизайн щелевой прокатки прутка для двух, трех, четырех и пяти струй показан на Рис. 3.
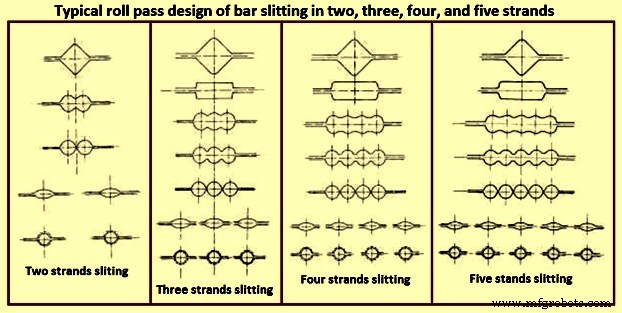
Рис. 3 Типичный проходной дизайн щелевой прокатки для двух, трех, четырех и пяти струй
В процессе многощелевой прокатки проходной дизайн требует особого внимания. Проходной дизайн (Рис. 4) основан на применении специальных формирующих проходов (проходов разрезания или щелевых проходов) на финальной стадии процесса прокатки. Прокатка в щелевых проходах имеет большое значение. В этих проходах прокатный металл подвергается деформациям, значительно отличающимся от конвенциональных растягивающих или формирующих проходов. Самый важный вопрос при проходном дизайне с многощелевой прокаткой — определение формы канавок, называемых проход «собачья косточка» (dog bone pass) и щелевой проход (slit pass). Остальные проходы до и после щеления — чаще всего стандартные растягивающие проходы, типично используемые для прокатки круга в торговом прутковом стане. Конструкция первого формирующего прохода (dog bone pass) характеризуется симметричными «ножами» довольно большой высоты. Суть прокатки в этом проходе — обеспечить точное деление квадратного/прямоугольного/кругового/овального сечения на две равные части. Точная вставка прутка в проход и удержание в правильной позиции достигается применением правильной системы направляющих прокатного металла. Система направляющих важна, так как невозможно исправить любые неправильности, такие как асимметричное щеление, в последующих проходах, и это ведет к браку.
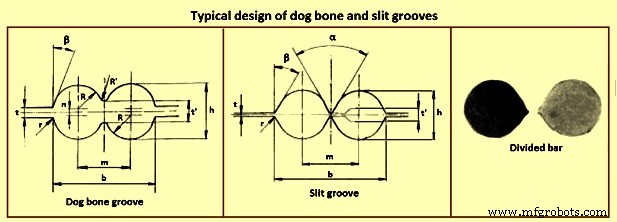
Рис. 4 Типичный дизайн канавок dog bone и slit
Щелевой проход — финальный проход, делящий пруток на две струйки. В оси прохода находятся очень высокие и узкие ножи и устанавливается минимальное расстояние между ними. Материал, выходящий из валков, должен состоять из двух почти идеально равных частей, соединенных узкой и тонкой перемычкой максимальной толщины 1 мм. Эти струйки разделяются и дальше прокатаны в готовые размеры.
Типично, последовательность щелевого разрушения выполняется в двух проходах (Рис. 5). В первом проходе адаптируется форма входящей заготовки (обычно bâtard овал) в 8-образную (dog bone) полуфабрикат. Рис. 5 также показывает схему щелевого прохода. Валки, участвующие в первом и втором проходах, имеют относительно похожие канавки, состоящие из двойной круглой формы с центральным выступом, производящим прогрессивное разделение заготовки. Наклон выступка «X», показанный на Рис. 5 в вальцах первого прохода, обычно значительно выше, чем второго прохода, для увеличения его жесткости. Валки двух проходов имеют разные цели. В первом проходе выступ валка оказывает эффект вальцования-вдавливания на заготовку, что можно считать глубокой вальцовой чеканкой. Во втором проходе боковые края выступа (а не его вершина) используются для разделения заготовки при развитии круглых прутков. Ключевые проектные параметры для проектирования щелевого прохода представлены на Рис. 5. Как видно, щелевой проход значительно отличается от обычных вогнутых калибров для прокатки прутка. Фактически, щелевые вальцы характеризуются выступом (носом), дающим смешанную вогнуто-выпуклую конфигурацию.
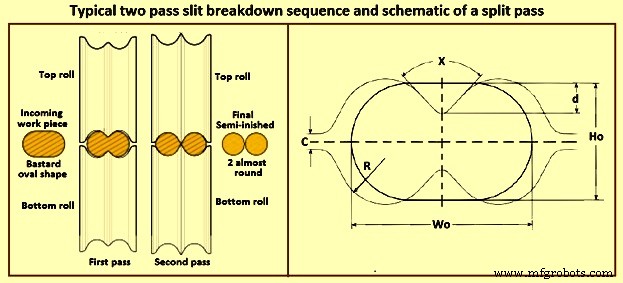
Рис. 5 Типичная двухпроходная последовательность щелевого разрушения и схема щелевого прохода
Поскольку цель последовательности щелевого разрушения — параллельное разделение, максимальный зазор валков таков, что высота канавки почти равна высоте входящей заготовки. Только незначительные корректировки зазора для компенсации возможных проектных ошибок, как показано на Рис. 6. Неправильный дизайн щелевого прохода или неудачный выбор зазора валков может привести к эффектам на конечной заготовке. Рис. 6a показывает случай, когда избыточное значение зазора C1 (канавка валка превышает входящую заготовку) принимается. В этом случае прокатанный пруток может быть поражен избыточным некруглостью для последующих проходов. С другой стороны, избыточно низкое значение зазора C3 (недоразмеренная канавка валка относительно входящей заготовки), как на Рис. 6c, может привести к избыточному заполнению канавки валка с образованием боковых заусенцев на заготовке и внезапному росту силы разделения валок помимо других возможных повреждений валков.
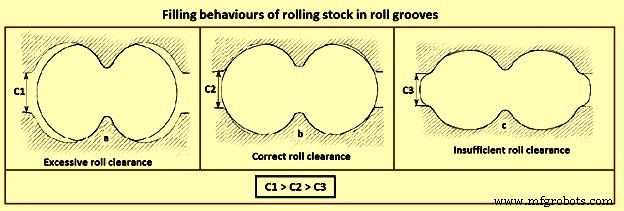
Рис. 6 Поведение заполнения прокатного металла в канавках валков
В случае процесса MSR, ведущие секции (квадрат, прямоугольник, круг, овал) до проходов dog bone и slit должны быть с очень близкими допусками. Это достигается: (i) точным профилем прохода в вальцах, (ii) точным зазором валков для исключения перезаполнения, (iii) точным выравниванием прохода между верхними и нижними вальцами, (iv) надежными подшипниками шейки валка и позитивной фиксацией валка для избегания осевого течения, (v) жесткими стойками проката с жестким завинчиванием и балансом валков, (vi) качественными вальцами и хорошими условиями прохода, (vii) равномерной температурой прокатного металла.
Кроме того, направление ведущей секции к формирующему проходу и на разделяющий проход в разделяющей стойке критично для обеспечения равноуравновешенных струй. Желаемые особенности для правильного направления ведущей секции: (i) надежные и жесткие направляющие, (ii) надежные и жесткие опорные брусья, (iii) точное направляющее оборудование, (iv) позитивная, регулируемая и надежная выравнивание, (v) направление прутков близко к стойке, (vi) правильно настроенные и обслуживаемые направляющие. Типичный проходной дизайн с применением проходов dog bone и щелевых для разных сечений прутка показан на Рис. 7.
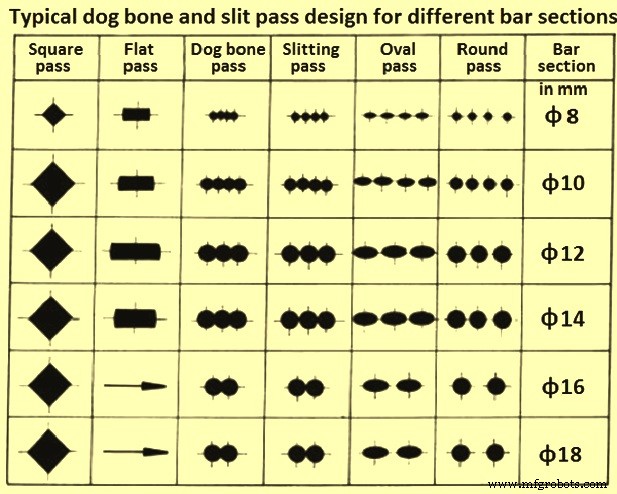
Рис. 7 Типичный дизайн dog bone и slit проходов для разных сечений прутка
Преимущества щелевой прокатки
Различные преимущества щелевой прокатки над конвенциональной прокаткой в торговом прутковом стане: (i) уменьшается количество прокатных стоек, (ii) снижение капитальных затрат, (iii) снижение удельного потребления энергии, удельного расхода топлива и удельного расхода валков, (iv) увеличение прокатной отдачи, (v) снижение стоимости производства, (vi) увеличение уровня производительности стана. При одинаковой выходной скорости прокатки производительность увеличивается линейно с ростом количества струй.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Марк Шнадингер: построение нового карьерного пути в Индустрии 4.0
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Серия NX: модульные machining-центры для автомобильных производственных линий
- 3 проверенные стратегии ускорения производства
- Вертикально-обрабатывающие центры (VMC): повышение производства и эффективности с точными ЧПУ-решениями
- Тайваньские ЧПУ-КИМ: точность для высококачественного производства
- Точные услуги КИМ-измерений в Тайване: гарантия качества глобального производства
- Обеспечьте устойчивость производства: стратегии для устойчивого роста
- Без усилий увеличьте производство: 6 экспертных советов по оптимизации вашей системы сжатого воздуха