



Оптимизация сталеплавления: использование горячего металла в электродуговых печах
Использование горячего металла для сталеплавления в электродуговой печи
Сталеплавление в электродуговой печи (ЭДП) обладает очень хорошей гибкостью по выбору загрузочных материалов. Традиционным загрузочным материалом для ЭДП был 100% холодный лом, но из-за проблем с ломом: доступность, качество, колебания рыночных цен, ограничения при производстве некоторых марок стали из-за остаточных элементов и уровня азота — альтернативные загрузочные материалы успешно используются в различных процентах операторами ЭДП. Альтернативные материалы: пряморедуцированное железо (ПРЖ), горячеобрессованное железо (ГОЖ), чугун или горячий металл.
Использование горячего металла популярнее в регионах с дефицитом лома и/или электроэнергии или высокой стоимостью электроэнергии. Популярный источник горячего металла — доменная печь, поэтому горячий металл можно использовать в ЭДП, расположенных близко к ДП, иначе оператору приходится использовать чугун. Чугун требует дополнительной энергии для плавления. Возможен широкий диапазон пропорций горячего металла и лома в сталеплавлении ЭДП. От 100% лома на одном конце шкалы; ЭДП может работать с зарядкой всего 20% лома и 80% горячего металла. В настоящее время существует много ЭДП, спроектированных для использования до 80% горячего металла в зарядке.
Комбинированная зарядка горячего металла и лома в ЭДП улучшает операционную производительность процесса. Горячий металл содержит растворенный углерод и кремний — важные источники тепла при их окислении. Тепло окисления этих элементов вместе с чувствительным теплом горячего металла обеспечивает существенное снижение потребления электроэнергии при сталеплавлении в ЭДП. Кроме того, горячий металл свободен от посторонних неметаллических материалов, удаленных как шлак в процессе получения железа. Однако операторы ЭДП должны учитывать сильную реакцию в печи из-за углерода в горячем металле. Горячий металл можно заряжать контролируемым образом для управления углеродом в жидком металлическом ванне печи.
Основные преимущества зарядки горячего металла в ЭДП
- Повышенная производительность
- Улучшенная пенистость шлака
- Увеличенное углеродное содержание в зарядке
Высокая чистота, низкое содержание гангу в горячем металле позволяет производить стальные продукты, требующие низкое остаточное содержание. Кроме того, горячий металл имеет известную и постоянную химию, подтвержденную анализом, что компенсирует широкие колебания химии, типичные для устаревшего лома.
Химическая энергия, содержащаяся в горячем металле, эффективно доставляется содержащимся углеродом, способствующим более быстрому плавлению и повышению производительности. Горячий металл крайне полезен для повышения производительности ЭДП и достижения коротких интервалов отпир-отпир, при условии, что конструкция печи не ограничивает скорость декарбуризации. Горячий металл также дает значительную гибкость в выборе лома. Благодаря низкому остаточному содержанию горячего металла, можно использовать низкокачественный лом при более высоких пропорциях горячего металла в ЭДП.
Горячий металл дает преимущества, похожие на чугун, с дополнительным преимуществом: материал уже при температуре ~1300 °C и выше. Таким образом, основная часть энергопотребности ЭДП (на плавление Fe) уже обеспечена. 1 т горячего металла при 1430 °C поставляет ~250 кВт·ч в виде чувствительного тепла, основываясь только на Fe. При использовании чугуна в ЭДП типичная экономия энергии 3,1–3,6 кВт·ч/% чугуна. Использование горячего металла повышает экономию до 4,8 кВт·ч/% горячего металла. Использование больших количеств горячего металла может снизить потребление энергии до уровня 200 кВт·ч/т горячего металла и ниже, что очень выгодно для локаций со слабой электросетевой инфраструктурой.
Влияние горячего металла на ключевые параметры процесса ЭДП
В последнее время основной акцент в сталеплавлении ЭДП делается на достижение максимальной энергоэффективности. Кроме того, загрузочные материалы влияют на конструкцию ЭДП и практику эксплуатации. Влияние горячего металла как загрузочного материала на ключевые параметры процесса ЭДП детально описано ниже.
Остаточные элементы
Остаточные (примесные) элементы не удаляются из стали при переработке. Их количество в продукте — прямая функция количества, заряженного через загрузочные материалы. Высокие уровни остаточных элементов могут влиять на литье и прокатку, кроме качества продукта. Добавлением горячего металла, как чистого железного юнита, в загрузочную смесь уровень остаточных элементов в жидкой стали можно снизить до приемлемых уровней через разбавление.
Уровень азота в стали
Азот обычно считается нежелательной примесью, вызывающей ломкость в сталях и влияющей на деформационное старение. Азот в жидкой стали находится в растворенном виде. При затвердевании стали в непрерывной литье азот — главная причина образования выдулин. Горячий металл из-за более низких уровней азота дает эффект разбавления и также приводит к генерации угарного газа (CO) в стальной ванне через кипение углерода (C-boil), что дальше снижает содержание азота в стали.
Удаление водорода
CO газ, выделяющийся в процессе декарбуризации, помогает удалить водород. Продемонстрировано, что декарбуризация со скоростью 1% в час может снизить уровень водорода в стали с 8 ppm до 2 ppm за 10 минут.
Влияние на производительность и другие операционные параметры
При использовании горячего металла в загрузочной смеси происходит большее потребление кислорода, что улучшает производительность ЭДП, сокращает время отпир-отпир, улучшает выход железа и снижает удельное потребление электроэнергии. Экономия в диапазоне 4–8 кВт·ч на % горячего металла в зарядке. Рис. 1 показывает связь производительности и удельного потребления энергии с % горячего металла в зарядке ЭДП.
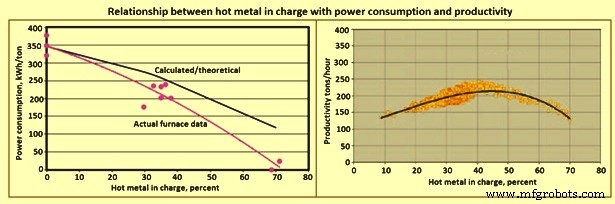
Рис. 1 Связь между горячим металлом в зарядке с потреблением энергии и производительностью
Роль углерода
При сталеплавлении в ЭДП углерод нужен для реакции с кислородом и оксидом железа для помощи пенистости шлака. Некоторое количество углерода нужно для требований продукта. Углерод также заряжается в ЭДП для реакции в ванне с впрыскиваемым кислородом для производства CO газа и обеспечения достаточного химического энерговывода для экономии электроэнергии. Генерация CO пузырьков в ванне помогает достичь низкой концентрации растворенных газов в стали. Пузырьки CO также помогают пенистости шлака (создают эмульсию), что помогает удерживать электродугу и улучшить перенос энергии в стальную ванну вместо оболочки печи и переноса в ванну излучением. Коэффициенты переноса при различных условиях шлака в Табл. 1.
| Табл. 1 Тип дуги и КПД переноса электроэнергии | ||
|---|---|---|
| № | Тип дуги | % КПД электроэнергии |
| 1 | Свободно горящая | 26 |
| 2 | Частично окруженная пенистым шлаком | 65 |
| 3 | Полностью окруженная пенистым шлаком | 93 |
| 4 | Частично сопротивление нагрев | 97 |
| 5 | Полностью сопротивление нагрев | 100 |
Видно, что полное погружение электродуги в пенистый шлак имеет огромный положительный эффект на перенос энергии. Таким образом, тепловые потери через излучение могут быть снижены. Общее количество добавки углерода в эксплуатации ЭДП зависит от: (i) углеродного содержания загрузочных материалов, (ii) планируемого уровня потребления кислорода, (iii) желаемого уровня углерода в отпире, (iv) экономики выхода Fe по сравнению с ценой углерода, (v) мощности системы вытяжных газов. Углерод обычно добавляют в ЭДП в виде угля или кокса, имеющего зольное содержание — нежелательный материал в сталеплавлении. Горячий металл содержит углерод 3,8–4,5%. Следовательно, использование горячего металла экономит много затрат по сравнению с добавлением углерода в ванну из внешних источников.
Из-за нестабильного восстановления зарядного углерода в ЭДП многие операторы перешли на высокоуглеродистые загрузочные материалы: чугун или горячий металл, чтобы снизить вариации в сталеплавлении. При использовании больших количеств чугуна или горячего металла не нужно добавлять зарядной углерод вовсе. Каждое 1% горячего металла в зарядке поставляет 0,435 кг/т зарядки зарядного углерода (принято 4% C в горячем металле, 92% выход лома). Таким образом, 20% горячего металла в зарядке поставляет эквивалент почти 9 кг/т зарядного углерода. Восстановление углерода, содержащегося в металлических загрузочных материалах, очень высокое (типично 90–100%). Учитывая улучшенное восстановление углерода, это количество горячего металла может заменить 10–60 кг/т зарядного углерода.
Конструктивные особенности
Ключевой вопрос ЭДП — ее декарбуризационная способность. Высокое углеродное содержание в зарядке требует дополнительного времени для декарбуризации. ЭДП не может использовать скорости впрыска кислорода, типичные для конвертерного сталеплавления (КП). Доля горячего металла выше 40% считалась максимальным пределом, выше которого производительность ЭДП снижается из-за недостаточной кислородной мощности. Однако сейчас существуют ЭДП, спроектированные для использования до 80% горячего металла.
Лимиты впрыска кислорода в обычных ЭДП обычно связаны с проблемами интенсивных брызг, обратного удара, увеличения износа электродов и эрозии огнеупорной облицовки, а также сниженным сроком службы кровельных панелей и центрального огнеупорного элемента дельты. Типичные скорости декарбуризации в обычных ЭДП: 0,06–0,1%. Слишком высокий уровень углерода в загрузочных материалах в таких ЭДП может увеличить время отпир-отпир из-за этого ограничения. Типичная связь между скоростью декарбуризации и зарядкой горячего металла в загрузочных материалах ЭДП показана на Рис. 2.
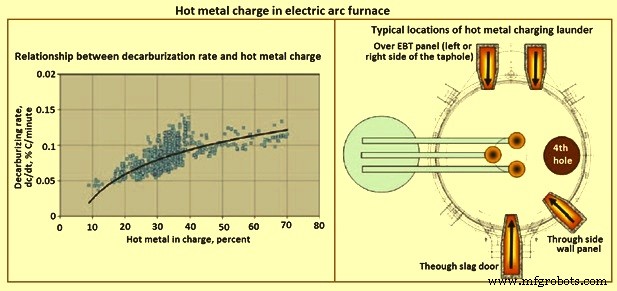
Рис. 2 Горячий металл в зарядке электродуговой печи
Сравнение с углеродным содержанием ПРЖ и/или ГОЖ
В случае ПРЖ/ГОЖ (загрузочный материал ЭДП) углерод также нужен для восстановления оксида железа, присутствующего в ПРЖ и/или ГОЖ. Это увеличивает потребность в зарядном углероде. В случае горячего металла такого требования нет, так как горячий металл имеет 100% металлизацию.
Кремний и марганец в горячем металле
Горячий металл содержит существенные количества кремния и марганца. При окислении эти элементы дают химическую энергию, дополнительно снижающую потребление электроэнергии. Эти оксисы, будучи кислыми по природе, увеличивают потребление флюса (CaO и MgO) для поддержания требуемого уровня основности шлака в ванне печи.
Зарядка горячего металла
Зарядка горячего металла в ЭДП звучит как простое предложение, хотя на деле довольно сложна. Зарядка требует дополнительной осторожности, так как контакт с высокоокисленным шлаком печи или холодным ломом может привести к бурным реакциям. Потеря контроля при зарядке может привести к переливу шлака и металла из ЭДП. Подобные бурные реакции обычно происходят, когда развиваются большие градиенты концентрации углерода в жидкой ванне во время фазы перегрева. Потеря контроля заканчивается переливом шлака и стали из печи. В крайних случаях наблюдаются повреждения электродных рук при бурных извержениях в печи.
Зарядка горячего металла может осуществляться в двух местах: через крышу или шлаковую дверь. Некоторые заводы заряжают горячий металл, откидывая крышу и вливая в печь. Это вызывает очень быстрое смешивание горячего металла с высокоокисленным шлаком в ЭДП и иногда из-за этого происходят взрывы. Для этого режима рекомендуется добавлять деоксидизатор шлака перед добавлением горячего металла. Типичные деоксидизаторы: кремнийная крошка, алюминиевая крошка, кальциевый карбид.
Важные моменты при зарядке горячего металла в ЭДП: (i) зарядка с включенным питанием для избежания потерь производительности; (ii) точное управление наклоном ловца для обеспечения стабильной скорости литья; (iii) желоб для горячего металла максимально короткий для избежания замерзания; (iv) желоб предварительно нагревается между литьями.
Для использования преимущества температуры горячего металла зарядка в печь должна производиться с закрытой крышей. Альтернативный метод — влив через желоб, вставляемый в боковую стенку ЭДП. Этот метод требует больше времени для зарядки, но дает гораздо более безопасную операцию.
Обычно логистические и компоновочные ограничения не оставляют свободы для выбора места доставки ловцов с горячим металлом в цех ЭДП, т.е. на зарядной или отпирной стороне печи. Конструкция самой ЭДП накладывает дополнительные ограничения. Положение трансформатора, выхлопная система газов и т.д. серьезно ограничивают доступное пространство для вставки желоба в печь, и фактическое позиционирование — компромисс между различными соображениями. Типичные решения на Рис. 2. Желоб, вставляемый через шлаковую дверь, должен быть подвижным (посредством специальной тележки зарядки горячего металла). В других позициях желоб может быть закреплен на оболочке печи или на зарядной тележке.
Самый серьезный недостаток зарядки через шлаковую дверь — влив горячего металла против потока шлака. В некоторых случаях это может привести к плохому удалению фосфора из ванны. Кроме того, литье можно начать только после освобождения зоны за шлаковой дверью от шлака. Боковая стенка проблематична при переливе горячего металла. Там трудно собрать пролитый металл. Любой перелив создает риск для всей трубопроводной системы в соседней зоне. Желоб на балконе EBT кажется наиболее выгодным. Из-за ограниченного присутствия лома в этой зоне зарядка горячего металла может начинаться очень рано. В случае перелива горячий металл можно собрать в отпирной яме под печью.
Большинство современных операций впрыскивают кислород в нескольких точках вместо одиночного ласса шлаковой двери. При этом условии установлено, что зарядка горячего металла 30–40% более подходит для ЭДП. Зарядка до 50% успешно использовалась в некоторых ЭДП. Однако зарядка более 50% приводит к операционным проблемам: избыточное тепло генерируется окислением элементов (углерод, марганец, кремний), что может привести к перегреву печей.
С новыми достижениями в технологии ЭДП и процесса, высокоскоростное удаление углерода из горячего металла может быть достигнуто в ЭДП без потери выхода или перегрузки системы вытяжных газов. По мере эволюции технологии ЭДП, экономическое использование горячего металла в ЭДП увеличилось от максимума 50% до 80%. Полное использование энергетического содержания горячего металла теперь достижимо.
Производственный процесс
- Металлическая 3D-печать: 5 передовых приложений, трансформирующих промышленность
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
- Химия сталеплавиления в конвертере по методу основного кислорода
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Премиальные решения литья в песок для промышленных применений
- Преимущества лазерной резки металла: Точность, качество и универсальность
- Освоение металлотокарных станков: пошаговое руководство для новичков