



Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
Электродуговая печь постоянного тока (DC-EAF)
Электродуговая печь постоянного тока (DC-EAF) — это печь для первичного сталиварения, представляющая другую концепцию в конструкциях дуговых печей. DC-EAF имеет только один электрод, который выступает в качестве катода, а ток течет от этого графитового электрода к аноду, смонтированному в днище печи. Одиночный графитовый электрод использует высокоэффективный теплопередачу дуги, генерируемой между верхним графитовым электродом и анодом, обеспечиваемым загрузкой печи. Типичный вид DC-EAF показан на рис. 1.
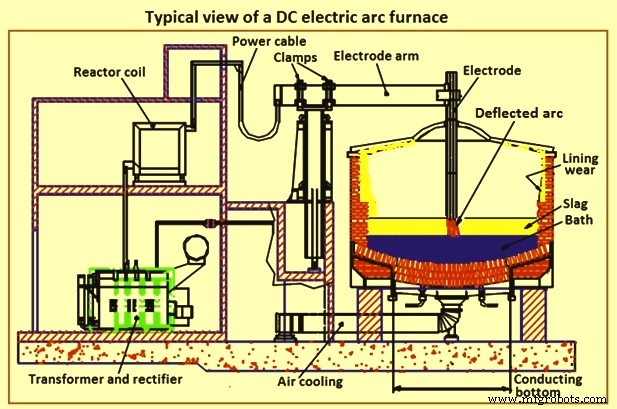
Рис. 1 Типичный вид DC-EAF
DC-EAF обычно состоит из огнеупорно облицованной цилиндрической стальной оболочки, с центральным графитовым электродом, вертикально расположенным через отверстие в центре крыши. Анодное соединение в подпечи печи находится в прямом контакте со слоем жидкой стали, покрытым слоем жидкого шлака. Энергия подается посредством открытой плазменной дуги (рис. 2), генерируемой между нижним концом катода и верхней поверхностью расплавленного шлака. По крайней мере центральная часть поверхности шлака открыта. Поскольку печь питается электрически, могут быть достигнуты очень высокие температуры (выше 1500 °C).
DC-EAF является альтернативой электродуговым печам на переменном токе (AC-EAF). Выход УВМ (ультравысокой мощности) трансформатора преобразуется в постоянный ток с помощью выпрямителя, обычно мосточно соединенных тиристоров. DC-EAF, оснащенная регулируемыми высокомощными выпрямительными системами, обеспечивает стабильную дугу при всех условиях, на максимально возможных номиналах мощности. Дуга в DC-EAF — это устойчивый высокоскоростной высокотемпературный струйный поток, движимый электромагнитным ускорением (эффект Меккера) в суженной области у корня дуги на поверхности электрода. Дуга генерируется взаимодействием гидродинамического потока, теплового поля и электромагнитных полей. Самосужающиеся электромагнитные силы удерживают эту сверхзвуковую сверхнагретую плазменную струю (рис. 2) достаточно сплошной. DC-реактор используется для дополнительной стабилизации дуги. Кроме того, поверхность жидкой ванны (или по крайней мере часть поверхности в зоне крепления дуги) открыта, т.е. по существу не покрыта нереагировавшим загрузочным материалом. Схема DC-EAF показана на рис. 2.
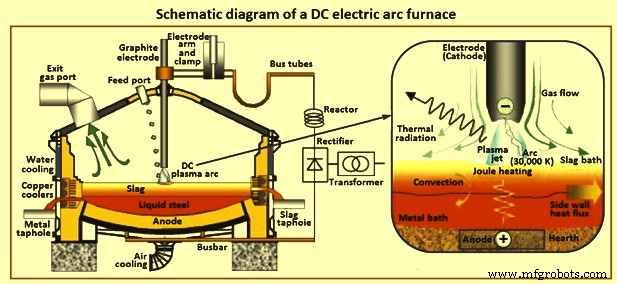
Рис. 2 Схема DC-EAF
DC-EAF имеет несколько уникальных требований по сравнению с AC-печами, помимо очевидных различий в электропитании. Важные особенности DC-EAF: (i) надежная и надежная конструкция, (ii) высокая гибкость по загрузочным материалам, (iii) высокая плотность тока и использование мощности, (iv) высокая стабильность дуги, (v) хорошее качество энергии даже при слабых условиях сети, и (vi) независимое управление напряжением и током. Другие характеристики DC-EAF по сравнению с AC-EAF приведены ниже.
- Работа более стабильна. Плавление равномерное.
- Снижен расход электродов благодаря системному регулированию. Расход электродов сокращается примерно до одной трети. Однако необходимо улучшить отслаивание и трещины электродов. Меньший расход электродов позволяет производить низкоуглеродистые заложи.
- Меньший износ облицовки. Расход огнеупоров на боковых стенках меньше, но больше на дне. Общая экономия расхода огнеупоров составляет 15–25%.
- Есть конвекционное перемешивание ванны.
- Температурное распределение ванны лучше. Лучшее распределение температуры приводит к улучшению распределения тепла. Горячие точки на стенке печи, характерные для AC-EAF, отсутствуют.
- Уровни шума значительно ниже (снижение с 105 дБ до 85 дБ).
- Капитальные затраты выше (на 10–35% больше).
- Эксплуатационные расходы ниже (на 15–20% меньше).
- Меньшие помехи в сети. Резкое снижение эффекта мерцания. Уровень мерцания и частота мерцания уменьшаются вдвое. Потребность в компенсации реактивной мощности намного ниже.
- Меньшее энергопотребление. Экономия электроэнергии 5–10%.
- Нижние электроды усложняют днище печи.
- Меньшие уровни пылевых и газовых выбросов.
Развитие технологии DC-дуговой печи
Считается, что DC-дуговая печь — недавнее развитие. Это верно лишь в широком смысле. Уже в 1881 г. в Германии и 1885 г. в Швеции описывались плавящие печи, использующие технологию постоянного тока. Эти печи имели два подхода к плавлению: (i) концепция горящей дуги между графитовым электродом и металлической загрузкой, как используется сегодня, и (ii) предложение дуги, горящей между двумя горизонтально расположенными электродами, в этом случае плавление загрузки только излучением. Поскольку в то время не было доступны высокоточные быстрые и регулируемые выпрямители постоянного тока, ни решение проблемы высоких тепловых потерь, DC-дуговая печь не могла быть разработана в пригодный для эксплуатации агрегат при преобладающих промышленных условиях.
В начале 1970-х технология постоянного тока развилась до уровня, когда стало разумно использовать эту технологию для дуговых печей. Применение этой технологии создало новое поколение дуговых печей для использования в сталиварении, а также в ферросплавном и цветном металлургическом секторах. Одиночный графитовый электрод DC-печи использовал высокоэффективный теплопередачу дуги, генерируемой между верхним графитовым электродом и анодом, обеспечиваемым загрузкой в печи. Успешные применения в 1980-х и 1990-х годах установили преимущества DC-печи в плавлении и выплавке.
Основные конструктивные особенности
В DC-EAF электрическая энергия преобразуется в тепловую преимущественно дугой, устанавливаемой между верхом электрода и шлаковой ванной. Верх электрода соединен как катод, а проводимая нижняя система — как анод.
DC-печи имеют только один электрододержатель и один графитовый электрод. Этот электрод выступает как катод. Таким образом, верх печи менее сложен и имеет меньше компонентов для обслуживания в случае DC-EAF и в общем имеет меньше компонентов для обслуживания по сравнению с AC-конструкциями. Электрод расходуется во время сталиварения и должен быть удлинен новыми кусками. Электрододержатель используется для регулировки электрода. Поскольку электрод один, графитовые потери от окисления ниже по сравнению с AC-дуговой печью.
Для верхнего электрода есть специальные требования к графиту и нужен специальный графит. Специальные требования по сравнению с графитом для электрода AC-EAF: (i) иметь более низкий коэффициент теплового расширения, (ii) иметь более низкое удельное электрическое сопротивление, (iii) иметь повышенную поперечную теплопроводность, (iv) иметь более низкий коэффициент теплового расширения, и (v) иметь улучшенную однородность и крупнозернистость. DC-EAF требует эффективного охлаждения в области крыши и боковой стенки для противодействия эффекту горячего жидкого шлака в прямом контакте с огнеупорным материалом и повышенному тепловому излучению.
DC-EAF, однако, нуждается в обратном электроде, аноде, для замыкания электрической цепи. Этот анод обычно называется нижним электродом, так как он расположен в днище оболочки печи. Печь работает с горячим подподом для обеспечения электрического пути к обратному аноду. Доступно несколько различных конструкций нижнего обратного электрода: металлические штырьковые обратные электроды с непроводящими огнеупорами, билетный электрод, металлические плавниковые электроды и проводящее донное огнеупорное. Они показаны на рис. 3.
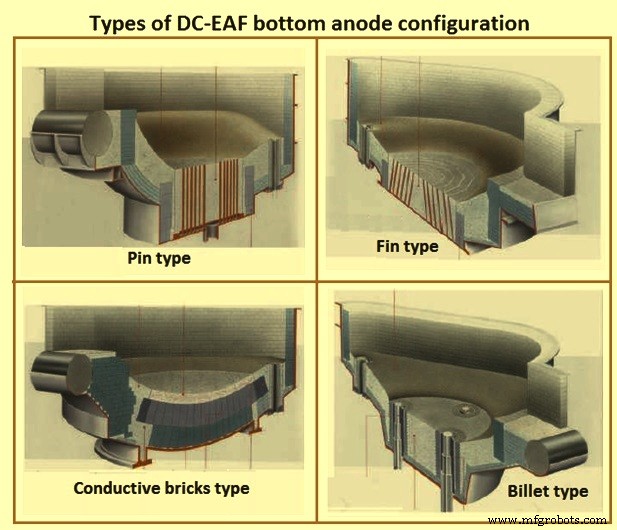
Рис. 3 Различные типы конфигураций нижнего анода
В случае токопроводящего огнеупорного контакта, огнеупорная облицовка в центре дна печи выступает в качестве анода. Дно имеет круглый фланец, который лежит внутри кругового канала, приваренного к оболочке печи. Внутри канала фланец поддерживается волокнисто-армированными керамическими блоками. Пространство между каналом, поддерживающими блоками и фланцем заполняется огнеупорной забивной массой. Это электрически изолирует дно от остальной оболочки печи, как показано на рис. 4.
Сферическое дно печи сделано из высокотемпературной стали. Круглая медная пластина приболчена прямо к дну печи. Четыре медных вывода проходят вниз через дно печи от медной пластины и соединяются с гибкими кабелями, которые в свою очередь соединены с шинными трубами. Проводящие огнеупорные кирпичи укладываются поверх медной пластины. Тепловой поток от дна печи (обычно около 15 кВт/кв. м) удаляется принудительным воздушным охлаждением. Благодаря большой площади поверхности нижнего электрода плотность тока имеет тенденцию быть довольно низкой, обычно около 5 кА/кв. м. Однако в некоторых печах непроводящий забивной материал используется в центре печи для заставления тока распределяться более равномерно по всему дну. Если правильное распределение тока не достигнуто, это приводит к горячим точкам в центре печи.
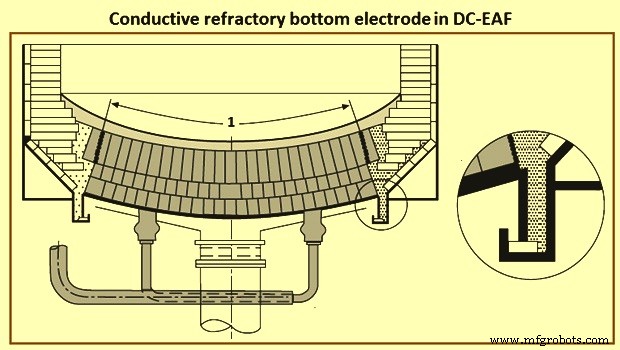
Рис. 4 Проводящий огнеупорный нижний электрод
Конфигурация билетного обратного электрода использует от 1 до 4 крупных стальных биллетов диаметром около 100–150 мм, но может быть до 250 мм в зависимости от размера ЭДП. Обычно расчет ведет на ток 40–45 кА на нижний электрод. Биллеты контактируют с ванной верхней поверхностью и поэтому расплавляются обратно. Степень, до которой биллет расплавляется обратно, контролируется водяным охлаждением. Биллет вставляется в медное обтекатель, через который циркулирует охлаждающая вода. Обеспечивая достаточное охлаждение, можно гарантировать, что биллет не расплавляется полностью. Термопары контролируют температуру нижнего биллета и температуру охлаждающей воды.
Изолирующая оболочка изолирует медный обтекатель от биллета. Биллет соединен с медной основой. Медная основа обеспечивает соединение с силовой линией. Типичная компоновка билетного анода показана на рис. 5.
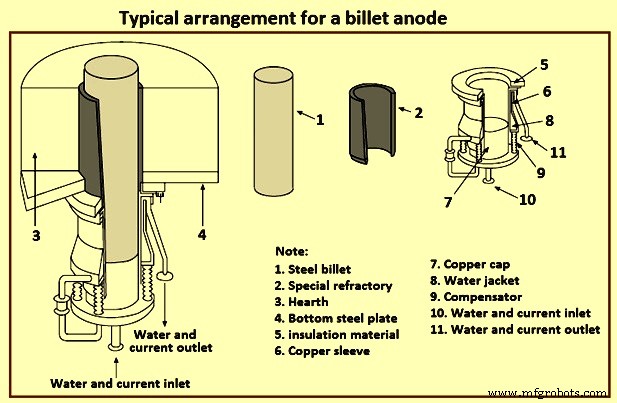
Рис. 5 Типичная компоновка билетного анода
Штырьковый тип обратного электрода использует множество металлических штырей диаметром 25–50 мм для обеспечения обратного пути для электрического тока. Эти штыри расположены вертикально и фактически проникают сквозь огнеупор. Штыри проходят вниз до дна печи, где они закреплены в положении двумя металлическими пластинами. Нижние концы штырей заякорены к нижней силовой проводящей пластине. Нижняя контактная пластина воздушного охлаждения расположена в центре дна печи. Верхние части штырей находятся в одной плоскости с рабочей облицовкой печи. Штыри в прямом контакте с ванной и расплавляются обратно по мере износа рабочей облицовки. Обратный силовой кабель прикреплен к нижней проводящей пластине.
Обширная система мониторинга температуры обеспечивается для отслеживания износа облицовки и срока службы нижнего электрода. Это позволяет планировать замену нижнего электрода за запланированный 8-часовой ремонтный простой. Интегральная картриджевая конструкция, которая развилась, позволяет быстро менять нижний электрод за запланированный 8-часовой ремонтный простой.
Стальной плавниковый обратный электрод использует стальные плавники, расположенные кольцом в дне печи для образования нескольких секторов. Каждый сектор состоит из горизонтальной заземляющей пластины и нескольких приваренных стальных плавников, выступающих вверх через огнеупор. Плавники толщиной около 1,6 мм и находятся на расстоянии около 90 мм друг от друга. Сектора приболчены к воздушным охлаждаемым нижним оболочкам, электрически изолированным от заземления и соединенным с 4 медными проводниками.
Большинство DC-EAF работают с длинными дугами, обычно в 2–3 раза длиннее, чем в обычных УВМ печах. В результате DC-EAF имеет более высокие расходы воды для водохлаждаемых панелей.
Огнеупорная облицовка для DC-EAF
Огнеупорная концепция DC-печи должна быть спроектирована с учетом более суровых условий, в которых они работают. DC-дуговые печи имеют специальные огнеупоры на дне из-за установки анода в днище печи. Помимо донных огнеупоров, другие важные моменты для проектирования огнеупорной облицовки: зональная схема огнеупоров, контур подпечи, расположение шлаковой линии, размер, угол и расположение дьюерной втулы, ориентация крыши, компенсаторы расширения, расположение горелочных портов, конструкция шлакового люка и элемент нижнего перемешивания.
DC-EAF имеет специальные требования к огнеупорам, так как обратный электрод обычно устанавливается на дне печи (некоторые DC-EAF используют альтернативную компоновку с двумя графитовыми электродами). В случае токопроводящего дна, огнеупорная облицовка в центре дна печи выступает в качестве анода. Медная пластина обычно соединена под проводящим огнеупором, и обратная медная шина соединена с пластиной. В этом случае специальные требования к огнеупору: низкое электрическое сопротивление (предпочтительно менее 0,5 мОм на метр), низкая теплопроводность и высокая износостойкость.
Типичная конфигурация использует 150-мм рабочую облицовку из углеродосвязанных магнезитовых смесей, содержащих 5–10% углерода. Эти материалы можно устанавливать как горячим, так и холодным способом. Под рабочей облицовкой укладывается трехслойная магнезитово-углеродистая кирпичная кладка. Остаточное содержание углерода в кирпичах варьируется от 10% до 14%. При регулярном обслуживании эта конфигурация нижнего электрода обеспечивала срок службы дна до 4000 залож.
Конфигурация билетного обратного электрода использует от 1 до 4 крупных стальных биллетов (около 250 мм диаметром) в зависимости от размера печи. Биллеты вмонтированы в донной огнеупор. Биллеты окружены основным огнеупорным кирпичом. Остаток подпечи забивается специальной магнезитовой забивной смесью. Магнезитовая забивная смесь используется для поддержания кирпичной области вокруг электрода. Эта конфигурация обратного электрода обеспечила более 1500 залож на дне печи.
Штырьковый тип обратного электрода использует множество металлических штырей диаметром 25–50 мм для обеспечения обратного пути электрического тока. Эти штыри фактически проникают сквозь огнеупор вниз до дна печи, где они прикреплены к металлической пластине. Сухая магнезитовая забивная смесь используется для всей подпечной облицовки. Эта смесь забивается между металлическими штырями. Альтернативно магнезитово-углеродистый кирпич можно использовать в области вокруг анода. Это помогает улучшить срок службы дна печи, но дороже. Типичный срок службы дна варьируется от 2000 до 4000 залож в зависимости от используемых огнеупорных материалов.
Стальной плавниковый обратный электрод использует стальные плавники, расположенные кольцом в дне печи для образования нескольких секторов. Каждый сектор состоит из горизонтальной заземляющей пластины и нескольких приваренных стальных плавников, выступающих вверх через огнеупор. Сухая магнезитовая забивная смесь используется между плавниками. Подпечь также облицована этим материалом.
Электрические соображения для DC-EAF
Для достижения максимальной производительности печи управление мощностью печи должно быть оптимизировано для обеспечения максимального ввода мощности на всех стадиях процесса плавления и при вариациях загрузочного материала. При этом минимальные помехи в сети всегда должны быть гарантированы. Качество энергии должно соответствовать требованиям энергоснабжения.
DC-питание
Необходимая высокая мощность снова подается из высоковольтной трехфазной сети переменного тока. Она преобразуется в постоянный ток выпрямлением выхода печного трансформатора. Выпрямление достигается мосточно соединенными тиристорами. Обычно в дуговых печах используются 12-, 18- или 24-импульсные схемы, получаемые множественными параллельными трансформаторами, электрически смещенными друг от друга так, что их индивидуальные импульсы перекрываются равномерно. Это электрическое смещение 15°, 10° или 7,5°, соответствующее 12-, 18- или 24-импульсным системам, выполняется различными соединениями обмоток внутри трансформатора. По этой причине трансформаторы, используемые для DC-EAF, довольно отличаются от трансформаторов для AC-EAF и обычно непригодны для работы AC-печи.
Вольт-амперная характеристика DC-источника состоит из слабого падающего падения DC-напряжения при увеличении DC-tока. Наклон этой линии составляет порядка 1 В на кА и определяется коммутационной реактивностью комбинации трансформатор/выпрямитель, а не дуговой печью. Поэтому для ограничения широких скачков тока из-за широко разных напряжений дуги используются тиристоры вместо диодов. Момент проведения после перехода тока через ноль (задержка угла открытия) контролируется затворным выводом. Каждый тиристор может, в принципе, быть закрыт в течение полуцикла. Даже так, в течение нескольких миллисекундных задержек между изменением напряжения дуги (например, коротким замыканием) и контролем тиристоров токи могут значительно увеличиваться. Для снижения скорости нарастания тока обычно добавляют реактор в цепь DC-tока, так как естественная реактивность высокотоковой DC-цепи недостаточна.
Эти реакторы рассчитывают на индуктивность в диапазоне 100–400 мкГн. Поскольку они пропускают полный DC-ток, омические потери значительны и могут быть удержаны в допустимых пределах только при использовании адекватного сечения меди или алюминия, изготавливающего катушки. Тиристоры каждый способен выдерживать несколько кА и несколько кВ обратной полярности. Компоновка последовательно и параллельно соединенных тиристоров составляет каждую ногу. Предохранители и балансирующие резисторы напряжения используются как защитные меры. Охлаждение осуществляется дионизированной водой.
Электрические характеристики DC-EAF
Управление тиристорами обычно выбрано для поддержания постоянного тока. Таким образом, AC-ток перед выпрямителем также постоянственен, как и первичный ток. Рассматривая мощности на AC-первичной стороне, видно, что постоянный ток означает постоянную MVA. Характеристика MW как функции MVAR представляет собой квадрант круга, для которого (MW²) + (MVAR²) = (MVA²) = константа. Обычно наклон вольт-амперной линии линеен и падает типично 100 В на 100 кА. Таким образом, при 100 кА, например, тиристорный контроль может удерживать постоянный ток в диапазоне напряжений дуги от около 900 В до короткого замыкания за счет изменения угла открытия.
Нижние соединения
Для работы с одной DC-дугой необходимо сделать электрическое соединение (положительный анод) со стальной загрузкой. Различные решения разработаны для этой задачи. Несколько типов нижних соединений для DC-EAF показаны на рис. 6.
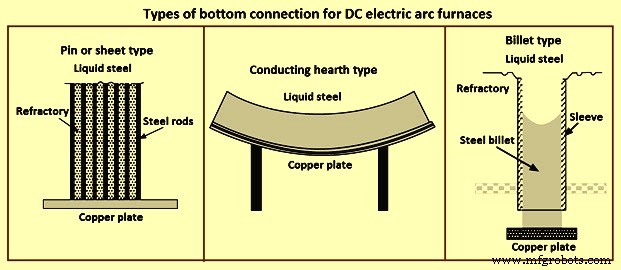
Рис. 6 Типы нижних соединений
В одном типе анодный ток распределяется между множеством стальных стержней, вмонтированных в забивной огнеупорный блок. Стержни диаметром около 25 мм могут быть длиной около 1 метра и соединены медной пластиной под оболочкой печи. Весь анодный блок может иметь диаметр 1–2 м. Вариация штырькового типа — использование тонких стальных листов, также вмонтированных в огнеупор. Другая вариация — применение стального биллета диаметром 250 мм, проходящего через изолированную втулу, ведущую к охлаждаемому медному соединению под оболочкой печи. Во всех трех этих конструкциях (штырь, лист или биллет) верх стального проводника расплавляется в течение заложи. Он снова затвердевает при выключении питания и загрузке лома.
Альтернатива сталь-сталь токовым конструкциям — одна, где ток проходит через проводящие огнеупоры к крупногабаритной медной донной пластине. Во всех типах нижних соединений должна быть изоляция между анодным соединением и оболочкой печи. Это для снижения вероятности прохождения тока через оболочку прямо к анодным шинам.
Качество энергии — главная забота системы питания в ЭДП. Необходимо соответствие мерцанию, коэффициенту мощности и гармоническим лимитам. Эффективный алгоритм управления электродом, снижение коммутаций трансформатора и правильный размер DC-реактора и гармонических фильтров необходимы для соответствия требованиям энергоснабжения. Кроме того, опциональное активное снижение мерцания и непрерывная коррекция коэффициента мощности через Статический Компенсатор Реактивной Мощности (СКРМ) требуются для гарантии соответствия самым строгим требованиям энергоснабжения и/или допуска работы в удаленных районах с слабыми условиями сети.
Мерцание в основном вызвано колебаниями реактивной мощности. Следовательно, требуется быстрая прямая связь, передающая информацию от управления выпрямителя к управлению СКРМ, позволяющая рассчитать фактическое потребление реактивной мощности печи. Эта информация используется для улучшения производительности по снижению мерцания. Результат использования системы СКРМ: (i) более высокий средний ввод мощности по сравнению с традиционной компенсацией реактивной мощности, (ii) непрерывная коррекция коэффициента мощности близко к единице, (iii) управление напряжением шины печи, (iv) отсутствие несимметричной нагрузки в сети, и (v) низкие уровни мерцания и гармоник даже в слабых сетях.
Стабилизатор дуги необходим для более высокой производительности. Стабильный процесс необходим для продуктивной работы. Использование оптимизированной конструкции DC-реактора (с низкими потерями) для сглаживания тока электрода помогает поддерживать стабильную дугу в любой момент. Результат: (i) меньшие нагрузки на гидравлическую систему электрода, (ii) меньше вибрации, (iii) меньший расход электродов, (iv) более высокая производительность, (v) еще большее снижение мерцания, и (vi) меньшие радиационные потери.
В случае DC-EAF тиристоры имеют два медных завершения, одно из которых прикреплено к силовому кабелю ЭДП, а другое — к нижнему печному электроду. Нижний печной электрод обычно жесткий, так как движения не требуются во время работы печи. В принципе, завершение на тиристорах аналогично дельта-замыканию, хотя физически оно значительно отличается. Что касается вопросов обслуживания дельта-замыкания, однако, те же концепции можно применить к DC-эксплуатации.
Эксплуатация DC-EAF
Прогресс в технологии высокомощного полупроводникового коммутирования привел к появлению дешевых эффективных DC-источников питания. Благодаря этим достижениям эксплуатация высокомощных DC-печей стала выполнимой. DC-EAF характеризуется выпрямлением трехфазных напряжений печного трансформатора тиристорно-контролируемыми выпрямителями. Эти устройства способны непрерывно модулировать и контролировать величину DC-дугового тока для достижения стабильной работы. DC-печи используют только один графитовый электрод с обратным электродом, интегрированным в днище печи. Существует несколько типов нижних обратных электродов: проводящее донное дно, проводящий штырьковый дно, одиночный или множественный биллет, и проводящие плавники в монолитной магнезитовой подпечи.
Все эти конструкции нижних обратных электродов были проверены. Те, которые, кажется, используются чаще всего — проводящий штырьковый дно, где несколько штырей прикреплены к пластине и образуют обратный путь, и конструкция нижнего биллета. Нижний электрод воздушного охлаждения в случае штырькового типа и водяного охлаждения в случае биллетной конструкции. Область между штырями заполняется забивной массой, а кончик штырей находится на одном уровне с внутренней облицовкой печи. По мере износа огнеупора штыри также расплавляются обратно.
DC-EAF работают с горячим подподом для обеспечения электрического пути к обратному электроду. При запуске из холодного состояния смесь лома и шлака используется для обеспечения начального электрического пути. После плавления этого, печь может заряжаться ломом.
Некоторые ранние преимущества, достигнутые при DC-эксплуатации, включали снижение расхода электродов (на 20% ниже высоковольтного AC, на 50% ниже обычного AC), снижение мерцания напряжения (50–60% обычной AC-эксплуатации) и снижение потребления энергии (на 5–10% ниже, чем для AC). Вышеуказанные результаты были получены в основном на меньших печах, ретрофитированных с AC на DC. Однако некоторые более крупные DC-установки не сразу достигли заявленных преимуществ. Особенно выделились две области беспокойства: (i) расход электродов, и (ii) расход огнеупоров.
Некоторые DC-эксплуатации обнаружили, что ожидаемое снижение расхода электродов при DC-эксплуатации не произошло. Много анализа производителями электродов указало, что физические условия внутри электродов отличаются для AC и DC. В результате, для крупных DC-электродов, несущих очень большие токи, наблюдалось увеличение трещин и отслаивания по сравнению с AC-эксплуатацией. Следовательно, стало необходимым разработать электроды с физическими свойствами, лучше приспособленными к DC-эксплуатации.
Экономический максимальный размер для DC-печей, как правило, является функцией ограничений из-за размера электрода и токонесущей способности. В настоящее время максимальный экономический размер для DC-печи с одним графитовым электродом составляет около 165 тонн. Более крупные размеры печей могут быть размещены за счет использования более одного графитового электрода.
Некоторые ранние DC-эксплуатации столкнулись с проблемами износа огнеупоров и срока службы нижнего электрода. Эти проблемы напрямую связаны с раздуванием дуги в печи. Конструкция анода оказывает наибольшее влияние на раздувание дуги. Во всех DC-печах электрическая дуга отклоняется в направлении, противоположном источнику питания, из-за асимметрий в магнитных полях, генерируемых DC-цепью. Таким образом, дуга имеет тенденцию концентрироваться в одной области печи, создавая горячую точку и приводя к чрезмерному износу огнеупоров. Разработано несколько решений для контроля или устранения раздувания дуги. Все конструкции нижних электродов в настоящее время настроены на принуждение дуги к центру печи.
В случае нижнего проводящего огнеупора и штырькового типа дна необходимо предусмотреть раздельные линии питания к нижнему аноду или нижнюю катушку, помогающую модифицировать чистое магнитное поле, генерируемое. В биллетной конструкции дна величина тока к каждому биллету контролируется вместе с направлением подачи анода для контроля дуги. Нижняя плавниковая конструкция использует тот факт, что электрическая подача происходит в нескольких точках для контроля отклонения дуги. Квадранты, расположенные дальше от выпрямителя, снабжаются более высоким током, чем те, что ближе к выпрямителю.
Некоторые считают, что возможность повышенной автоматизации операций ЭДП больше для DC-печи. Это потому, что с только одним электродом есть больше пространства как сверху, так и внутри печи. Ожидается, что DC-печь будет стоить на 10–35% больше, чем сравнимая AC-печь. Однако расчеты окупаемости показывают, что эти дополнительные затраты могут быть возмещены за 1–2 года за счет более низких эксплуатационных расходов.
Проведено исследование, сравнивавшее AC и DC печи, и установлено, что электрические потери составляют около 4% в AC-эксплуатации и 5,5% в DC-эксплуатации, разница в абсолютных величинах относительно незначительна. Разница в общем энергопотреблении между AC и DC печами, вероятно, менее 9 кВт·ч/т в пользу DC-печи. Однако многие другие переменные влияют на потребление энергии, и трудно разработать точные цифры.
DC-печи испытывают примерно на 25% меньший расход электродов, чем AC-печи, что коррелирует с типично 0,4 кг/т. Эта разница кажется большей для меньших AC-печей. Мерцание около 60% ниже для DC-операций, однако достижения в конфигурациях AC-систем питания (дополнительная реактивность) снизили эту разницу до 40%.
Некоторые типичные результаты, представленные для крупных DC ЭДП: расход электродов 1–2 кг/т жидкой стали, потребление энергии 350–500 кВт·ч/т жидкой стали, время «разгонка-разгонка» 45–120 минут, срок службы дна 1500–4000 залож. Важно помнить, что потребление энергии сильно зависит от эксплуатационных практик, температуры разгонки, использования вспомогательного топлива, типа лома и т.д.
Производственный процесс
- Самодельная электрическая кофемолка мастерской — инженерия точного помола
- Электрогитара: история, дизайн и современные инновации
- Электрический чайник: история, дизайн и будущее современного заваривания чая
- Электрическое одеяло: история, технологии, безопасность и производственные инсайты
- Электромобили: устойчивая революция в транспорте
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки