



Печь энергооптимизации (EOF): передовая технология сталелитейного производства
Печь энергооптимизации (Energy Optimizing Furnace — EOF)
EOF — печь для первичного сталелитейного производства. Процесс разработан пионером мини-сталелитейных заводов Вилли Корфом и коллегами. Эксплуатируется на заводах GERDAU Divinopolis (Бразилия), JSW SISCOL и Hospet Steel (Mukand, Индия). Первый агрегат введен в 1982 г.
Стандартные вместимости: 30/40 т, 60/80 т, 100/120 т. Основные параметры: площадь дна 6,6–22 м², диаметр оболочки 5,3–7,5 м, высота от рабочей платформы до верха 17–25 м, 1–2 ступени предварительного нагрева лома, угол наклона для оплавки/отшлакивания до 8°. Виды печи — Рис. 1, вид с рабочей платформы — Рис. 2.
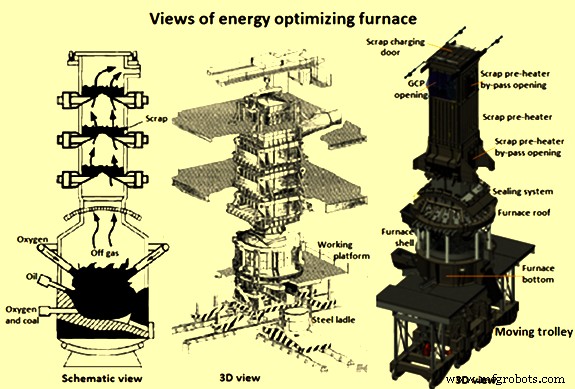
Рис. 1 Виды печи энергооптимизации
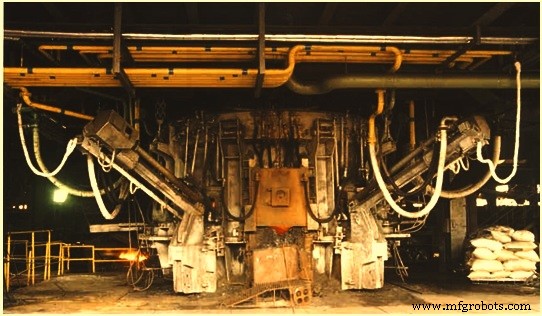
Рис. 2 Вид EOF с рабочей платформы
Принцип процесса
EOF — плавильно-очистительная печь с предварительным нагревом лома. Принцип: совместная работа погруженного и атмосферного кислородного дутья в начальном заряде: горячий металл (ГМ), преднагретый лом, флюсы для шлакообразования. Лом нагревается до 850–900 °C чувствительным теплом отгазов в 1–2 камерах над крышей печи. Погруженный O₂ реагирует с углеродом ГМ, образуя пузырьки CO, поднимающиеся через ванну. В атмосфере печи CO сгорает в CO₂ от O₂ атмосферных инжекторов и сверхзвуковых ланц. Пузыркование CO создает интенсивное перемешивание и увеличивает площадь поверхности ванны, улучшая теплопередачу. Процесс включает отшлакивание и формирование вторичного шлака.
EOF создан для эффективного использования чувствительного тепла малых/средних конвертеров. Это комбинированный дутьевой основной кислородный процесс с зарядом: ГМ + лом + ПРЖ. O₂ через 2 погруженные туйера и 1–2 сверхзвуковые ланцы. Послесгорание газов над ванной — 4 атмосферных инжектора + воздух через дверь, часть тепла уходит в ванну, часть — на преднагрев лома для следующей плавки. Опускное отверстие и механизм наклона обеспечивают шлакосвободную оплавку.
Погруженный O₂ реагирует с C ванны → пузырьки CO → интенсивная агитация (кинетика, однородность температуры). Пузырьки выходят → CO сгорает от атмосферных инжекторов. Всплески металла от разрыва пузырьков увеличивают площадь ванны, повышают контакт с O₂ сверхзвуковых ланц, захватывают тепло послесгорания. Комбинация дает экстремально быстрый декарборизацию и рост температуры — время дутья как у КЧП (BOF). Наклон печи позволяет непрерывное отшлакивание через шлаковую дверь и оплавку в момент окончания декарборизации, мгновенный сброс лома из преднагревателя — время «оплавка-оплавка» < 30 мин.
Термическая эффективность за счет:
- Химической энергии экзотермических реакций впрыскиваемого O₂ с элементами ванны (в т.ч. добавленный C).
- Химической энергии газофазных реакций окисления CO и H₂, выходящих из ванны.
- Чувствительного тепла горячих газов, передаваемого холодному лому в преднагревателе.
Качество производимой стали
- Все сорта и качества стали. Химия слива как при комбинированном дутье.
- Непрерывное отшлакивание → хорошая дефосфорация (P ≤ 0,008%) и десульфуризация (S ≤ 0,025%).
- Высокий % ГМ в заряде (>60%) → низкое содержание примесных элементов — преимущество для специальных сортов (штамповочные, чистые стали, бесшовные трубы).
- Высокое парциальное давление CO во всем дутье → очень низкие H₂ и N₂ в сливе.
- Для высококачественных сортов — послеплавковая обработка в агрегатах вторичной металлургии.
Процесс и основное оборудование
EOF оборудовано: дном с огнеупорной выкладкой, раздвоенной водоохлаждаемой оболочкой, водоохлаждаемой крышей, уплотнением между печью и преднагревателем лома, желобом ГМ, желобом оплавки стали, погруженными туйерами, атмосферными инжекторами, сверхзвуковыми ланцами для O₂, окси-топливными горелками для разогрева нового дна.
Дно печи
Чашеобразное, из котельного листа, выкладка огнеупорным кирпичом. Основная рабочая выкладка — магнезит-углерод (MgO-C), подкладка — магнезитовая. У туьер — блоки повышенной плотности (большая эрозия). Ремонт огнеупуском магнезитовых материалов спец. машиной в горячем состоянии.
Опускное отверстие
Погруженное с быстрым задним наклоном — шлакосвободная оплавка. Критически важно. При износе диаметра >200 мм восстанавливают стальной трубой и огнеупорным заполнением. Перед зарядкой ГМ отверстие надежно закрывают — иначе преждевременное открытие.
Оболочка и крыша
Водоохлаждаемые панели → минимизация расхода огнеупоров. Круговая оболочка компактная → минимальные теплопотери. Желоб ГМ для литья из ковша краном — также огнеупорная выкладка, ремонт без остановки печи. Шлаковая дверь с противоположной стороны — пневмоцилиндр для подъема/опускания. Через неё: забор проб, замер температуры, горячий огнеупорный заклад, чистка/блокировка опускного. Рабочая дверь.
Водоохлаждаемая крыша: верхняя часть и скользящая юбка. Огнеупора нет. Через верхнее отверстие отгазы идут в преднагреватель лома. При наклоне оболочки крыша движется с ней. Чугунные хиллеры между юбкой и нижней частью преднагревателя минимизируют засасывание воздуха. Оболочка и крыша удерживают отгазы, обеспечивают послесгорание. Поддерживается отрицательное давление 200 мм вод. ст.
Преднагреватель лома
Над печью, 1–2 наклонных водоохлаждаемых «пальца» для заряда, нагреваемого отгазами. Водоохлажденный наклонный желоб для добавок. Ранние EOF имели 2–3 ступени (большой % твердого заряда), современные — преимущественно односторонняя.
Лом нагревается до 850–900 °C отгазами. Пальцы разделены на половины, гидроцилиндры открывают/закрывают. В закрытом положении заряжают лом. Во время плавки лом на пальцах нагревается. После оплавки и блокировки опускного пальцы открываются, лом падает в дно. Уникальная фишка: преднагреватель прямо на крыше — отгазы собираются при максимальной температуре. Байпас для отгазов при перегреве, но обычно контроль температуры — разбавление воздухом принудительной Zug-вентилятором (автоматически включается при высокой температуре).
Известковец и ферросплавы также сбрасываются автоматической системой под пальцами в печь. CO-CO₂ анализатор в зоне преднагревателя: при повышении CO автоматически включается разбавление воздухом для окисления и предотвращения взрыва.
Зарядка лома
Подготовленный лом в специальных ковшах с донным разгрузом краном через верхнюю скользящую дверь. Количество ковшей в обороте достаточно для бесперебойной работы. Ковш поднимают гидроцилиндром — донные клапаны открываются, лом сыпется на пальцы. Размер кусков ≤ 400 мм, чтобы не повредить пальцы, панель, крышу.
Система кислородного дутья
Ключевой элемент. O₂ через погруженные туйеры, атмосферные инжекторы, сверхзвуковые ланцы. Точная подача при заданном давлении/расходе, управление приборами. Профиль O₂ для плавки соблюдается от начала до конца.
Погруженные туйеры (4 шт.) — угла 45°, 135°, 225°, 315° (опускное = 0°). Высота 300 мм над дном. Внешняя труба нержавейка, внутренняя медная концентрически. Медная труба с винтовой канавкой, охлаждение деминерализованной (DM) водой и N₂ — способствует нагнетке на кончике туйеры внутри печи, снижая износ кончика до 2–3 мм/плавку. Скользящие через огнеупорный блок — при необходимости задвигают внутрь для защиты от эрозии. Безопасная система.
O₂ через туйеры → декарборизация + перемешивание. Охлаждение DM-водой критично: пока есть охлаждение, сталь не прорывается даже при падении давления O₂. Отказ воды при включенном O₂ → мгновенная эрозия, пробой дна — опасно. Резервный бак DM-воды для аварийного включения.
Атмосферные инжекторы (4 шт.) — на оболочке над туйерами, корпуса водоохлаждаемые, направлены вниз к центру ванны. Послесгорание: CO → CO₂, энергия частично в ванну, основная — с дымовыми газами на преднагрев лома.
Сверхзвуковые ланцы (2 шт.) — струя O₂ у уровня шлака, высокоскоростная декарборизация + перемешивание. Медный кончик, стальное водоохлаждаемое тело, оттягиваемые на наклонной раме. По бокам от шлаковой двери. Основное назначение — декарборизация, частично — послесгорание. Приборы и управление для безопасности.
Ручное ланцевание — через шлаковую дверь на границе шлак/металл для быстрой флюидизации шлака. 2 ланцы. Дозированный O₂ в ванну. Также для очистки опускного в конце оплавки.
Вентильный стойк — управление расходом O₂ через туйеры, инжекторы, ланцы с приборами, компьютером. Безопасность: переключение O₂ → N₂ или Ar при длительной выдержке плавки. Вентильный стойк — «сердце» EOF, обеспечивает точный профиль дутья.
Система тарелок/дно
Обычно 2 тарелки, 2 дна, 1 оболочка+крыша. Запасная оболочка+дно — альтернатива. Вся конструкция на тарелке на рельсах. 2 тарелочных вагона-шаттла для быстрой смены дна (или оболочки+дна) между кампаниями. Оба с катушками для наклона. Запасное дно обжигают огнеупором, держат готовым. В конце кампании: гидроцилиндры поднимают оболочку, рабочее дно выезжает, запасное встает на место за 12 часов. Наклон — высокоскоростные гидроцилиндры → шлакосвободная оплавка. Схема — Рис. 3.
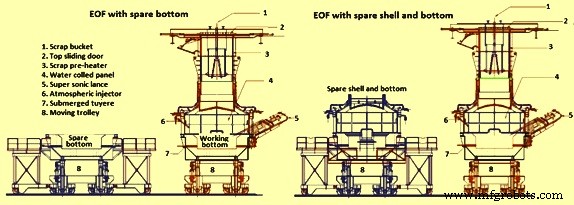
Рис. 3 EOF с запасным дном и с запасным дном+оболочкой
Система дозирования известковца и сплавов
Бункеры хранения, весовые дозаторы, конвейеры. Точная дозировка добавок в ванну EOF. Основное — известковец. Иногда ферромарганец для марганцевой кипяти перед оплавкой, или ПРЖ для контроля температуры.
Вторая автоматическая система дозирования в ковш при оплавке — первичная деоксидация и восстановительный шлак для вторичной металлургии. Высокая производительность EOF (короткий цикл) требует синхронных добавок в печь и ковш.
Газоочистная установка (ГОУ)
Обычно мокрого типа: нисходящий канал, камера дousesения, вентюри, циклон-сепаратор, ИД-вентилятор (втяжной), труба. Нисходящий — отгазы от преднагревателя в камеру дousesения, огнеупорная выкладка, форсунки для охлаждения и удаления пыли. В камере дousesения — смена направления газов + обильный водяной дождь: охлаждение + разделение пыли. Вентюри — сердце ГОУ: разделение пыли скачком давления + точное поддержание вакуума в печи электроприводами пары клапанов. Циклон — финальная очистка.
Грязная вода из камеры дousesения и циклона → в толстосборник после реагентов. Осад → чистая вода обратно в ГОУ насосом. Чистый воздух (<50 мг/м³) 2 ИД-вентилятора (1 резерв) → труба. Выход — преимущественно пар (белое облако). Мокрое илово в толстосборнике: твердые частицы 68–70% Fe → переработка в агломерацию. Сухая ГОУ также возможна.
Разогрев печи
Воздушно-масляный горелка, низкосернистое жидкое топливо — разогрев нового дна и оболочки. Обеспечивает тепловой баланс для первой плавки. Между плавками горелка не нужна. При длительной остановке — желательный разогрев перед следующей зарядкой.
Автоматизация
Современные EOF — сложная приборооснастка, полное управление онлайн PLC/компьютером. Надежная система безопасности. Автоматический логгинг данных, сигнализация при сбоях подсистем.
Эксплуатационные параметры
- Доступность печи: 340 дней/год
- Заряд: 50–90% ГМ, остальное — твердый заряд
- Цикл «оплавка-оплавка»: 30–50 мин
- Температура оплавки: 1700 °C (без ковшовой печи), 1650 °C (с ковшовой печью)
- Время смены дна (между кампаниями): 12–24 часа
Удельное потребление на т жидкой стали
- ГМ — 778 кг/т (70%)
- Твердый заряд (чугун + лом) — 333 кг/т (30%)
- Известковец — 45 кг/т (зависит от P в ГМ)
- O₂ — 50–70 нм³/т
- N₂ — 3–5 нм³/т
- Топливо — 5–10 млн ккал/т
- Огнеупоры — ~6 кг/т
- Огнеупорный заклад — ~4 кг/т
- Металлургический выход — 87–89%
Технологическая схема EOF и типичное сечение цеха — Рис. 4 и 5.
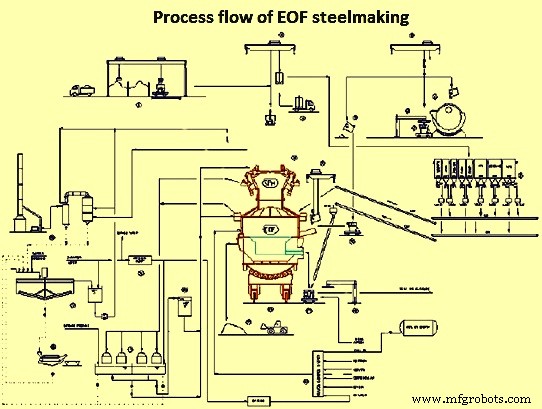
Рис. 4 Технологическая схема процесса EOF
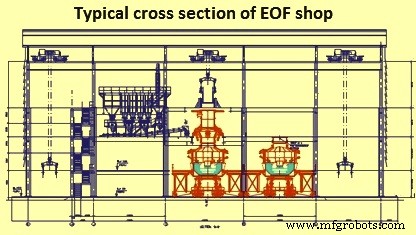
Рис. 5 Типичное сечение цеха EOF
Преимущества EOF
- Широкая гибкость металлического заряда. Особенно выгодно при низкой доступности ГМ (50% от доменного производства). Гибкость по твердому заряду (лом, чугун).
- Преимущество при дефиците электроэнергии.
- Высокая производительность и доступность печи.
- Хорошие металлургические свойства слива: дефосфорация, десульфуризация.
- Низкое содержание примесных элементов.
- Низкий уровень включений за счет непрерывного промывания шлака и шлакосвободной оплавки.
- Слив напрямую на литейную машину или в агрегаты вторичной металлургии.
- Простое управление, полная автоматизация.
- Энергоэффективность.
- Работа при слабом вакууме → практически нет пылевыбросов.
- Низкий уровень шума.
- Гибкость твердого заряда (лом, чугун).
Производственный процесс
- Солнечная энергия: полное руководство по чистой и надежной энергии
- Тепловая энергия: определение, примеры, способы передачи и принцип работы
- Приливная энергия: руководство по возобновляемой энергии океана
- Ветряки и ветроэлектростанции: как ветер превращается в чистую энергию
- Невозобновляемые источники энергии: определение, виды, воздействие на экологию
- Возобновляемые источники энергии: виды, преимущества, вызовы и перспективы
- Источники энергии: от ископаемого топлива к возобновляемым источникам
- Биомассная энергия: преимущества, вызовы и будущий потенциал
- Геотермальная энергия: преимущества, применение и принцип работы
- Гидроэлектроэнергетика: полное руководство по использованию энергии воды