



Печь перегрева стали: повышение эффективности горячей прокатки
Нагрев стали в печи перегрева
Печь перегрева — ключевое оборудование горячей прокатки, её «сердце». Процесс непрерывный. Заготовка заряжается в вход печи. Пружинной машиной (толкателем), чей поршень в прямом контакте с заготовкой, та продвигается по дну печи. Заготовка последовательно проходит зоны предварительного нагрева, нагрева и пропарки (soaking). В конце зоны пропарки заготовка извлекается выталкивателем (ejector) для прокатки. Температура заготовки на выходе варьирует 1100–1250 °C в зависимости от ряда факторов.
Мощность печи выражается в т/ч — способность снабжать стан достаточно горячей сталью. В печи одновременно могут находиться заготовки разного состава, габаритов и температуры зарядки.
Печи перегрева отличаются высоким энергопотреблением и выбросами загрязнителей (процесс тепловыделения — сгорание). Процесс перегрева существенно влияет на экономику работы стана.
Типы непрерывных печей перегрева
Три основных типа: (i) толкательная (pusher type); (ii) с ходовым дном (walking hearth); (iii) с ходовыми балками (walking beam).
Недостатки толкательных печей: (i) частые повреждения огнеупорного дна; (ii) следы от коньков (skid marks) на заготовке; (iii) потери энергии на водяное охлаждение коньков; (iv) несущая конструкция для заготовки в печах с верхним и нижним подогревом ухудшает энергоэффективность; (v) выгрузка заготовки должна сопровождаться зарядкой; (vi) размер/вес заготовки и длина печи ограничены трением — риск затора заготовок; (vii) нет возможности нагрева со всех четырех сторон.
Печь нагревает заготовку до прокатной температуры — температуры, при которой сталь пригодна для пластической деформации (микроструктура в аустенитной области).
Заготовка — блюмы, слитки (blooms), плиты (slabs). Сечение: квадратное, прямоугольное, плоское, круглое. Образовют заряд печи. Печь может быть с верхним подогревом или верхним и нижним. Горнели могут быть на торце, боковых стенках или своде. Топливо: жидкое, газообразное, твердое. Горнели размещают для равномерного теплового поля.
Конвенциональный метод нагрева
Обычный метод: нагрев в печи, огореваемой горелками при или слегка выше стехиометрического соотношения топлива. 100% стехиометрия = воздух/топливо для идеального сгорания → газовая среда: только N₂, CO₂, H₂O. Сгорание чуть выше 100% дает небольшое % O₂ в газах печи. При высоких температурах часть N₂ превращается в оксиды азота.
При движении заготовки через печь энергия передается: конвекцией от горячих газов горнелей (прямой контакт) и излучением от нагретой своды и стенок. Внутри заготовки — теплопроводностью. Излучение — наиболее эффективный способ. Полезная площадь теплообмена излучением создается слоем заготовки на дне.
Основные компоненты печи
- Камера из огнеупоров и теплоизоляции для удержания тепла при высоких температурах.
- Дно печи для поддержки и перемещения стали.
- Блок горелей (твердое/жидкое/газовое топливо) для поддержания температуры.
- Система удаления продуктов сгорания.
- Системы зарядки и выгрузки заготовки.
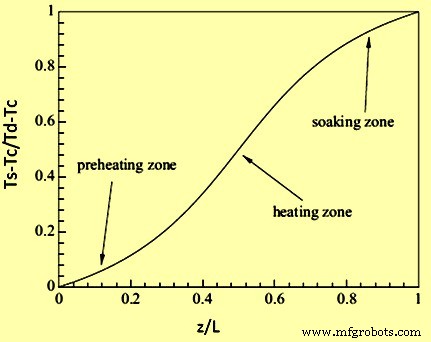
Печь делится на три зоны: (i) предварительный нагрев, (ii) нагрев, (iii) пропарка. В зоне предварительного нагрева заготовка прогревается. Роль — плавное повышение температуры. Медленный нагрев поверхности нужен для контроля термических напряжений. В зоне нагрева поверхностная температура быстро растет. Основное поглощение тепла здесь. В зоне пропарки внутренняя температура выравнивается по сечению. Температура зоны постепенно повышается для достижения целевой температуры выгрузки.
Основной нагрев — в зоне нагрева. Равномерность температуры ядро/поверхность до заданных пределов достигается в зоне пропарки. Дымовые газы движутся противоположно заготовке → значительная рекуперация тепла конвекцией в зоне предварительного нагрева (называемой также рекуперативной зоной). Скорость и время пребывания дымовых газов важны для эффективного передачи чувствительного тепла заготовке.
Требования к топливной эффективности
Печь должна быть высокоэффективной. Необходимы: (i) правильный профиль свода; (ii) эффективное зональное теплораспределение; (iii) оптимальная длина зоны предварительного нагрева для рекуперативного тепла; (iv) правильное размещение горелей; (v) правильное размещение выходного отверстия для дымовых газов; (vi) выделение достаточно тепла в камере для нагрева заготовки и покрытия всех потерь; (vii) эффективная передача доступной части тепла от газов к поверхности заготовки; (viii) качественная теплоизоляция для мин. температуры оболочки печи; (ix) эффективный контроль давления в камере для исключения всасывания атмосферного воздуха; (x) необходимая приборосборка для контроля важных параметров; (xi) оборудование для утилизации отходящего тепла; (xii) оборудование для контроля выбросов.
Базовые эксплуатационные требования
- Достижение требуемой мин. температуры для прокатки стабильно.
- Минимизация разницы температур поверхность/ядро/вдоль длины до 15–25 °C.
- Минимизация холодных точек (sled marks / skid marks).
- Исключение перегрева и сгорания стали.
- Минимизация образования закали.
- Минимизация декарбуризации поверхности.
- Предотвращение термических напряжений и трещин в заготовке.
- Исключение царапин на нижней поверхности заготовки.
- Низкое энергопотребление и мин. тепловые потери.
- Макс. утилизация чувствительного тепла дымовых газов.
- Низкие выбросы продуктов сгорания.
- Простая и удобная система управления.
Тепловая эффективность печи перегрева
Определение: прирост теплового содержания заготовки при нагреве от начальной до прокатной температуры, деленный на энергию топлива (скрытая + чувствительная теплота).
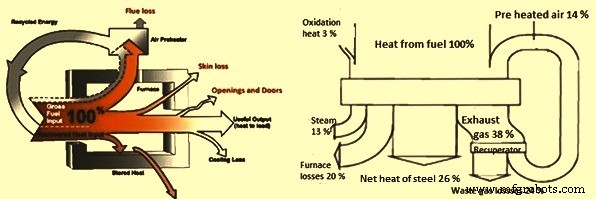
Печь перегрева потребляет 70–80% общей энергии стана с непрерывной толкательной печью. Толкательные печи страдают от низкой эффективности. Тепловая эффективность ~20–30% (много тепла теряется). Потери тепла: (i) тепло, накопленное в конструкциях печи; (ii) потери через наружные стены/конструкции; (iii) тепло, уносимое приспособлениями/инструментами/оборудованием; (iv) тепло на нагрев холодного воздуха, всасывающегося в печь; (v) тепло, уносимое избыточным воздухом сгорания; (vi) тепловые потери с дымовыми газами; (vii) потери через утечки; (viii) тепловые потери на водяное охлаждение коньков. Главный источник потерь — дымовые газы. Чем выше температура печи, тем больше потери с дымовыми газами. Типичный тепловой баланс толкательной печи — на рис. 1.
Нагрев стали и эксплуатационная практика
Нагрев в печи зависит от эксплуатационной практики. Хорошая практика дает лучший контроль закалки, расхода топлива, качества нагрева и производительности печи. Факторы: (i) заполненность дна (hearth coverage); (ii) температура выгрузки; (iii) равномерность температуры по длине и сечению; (iv) контроль сгорания топлива; (v) контроль избыточного воздуха через O₂ в дымовых газах; (vi) контроль давления в печи; (vii) утилизация отходящего тепла.
Контроль сгорания оптимизирует чувствительное тепло, поглощаемое заготовкой. Эффективное использование топлива контролирует поток дымовых газов в атмосфере печи. Удельный расход топлива зависит от: (i) теплоты сгорания (CV) топлива; (ii) избыточного воздуха в атмосфере печи; (iii) температуры предварительного нагрева воздуха сгорания; (iv) температур горелевых зон; (v) температуры заготовки на входе в печь; (vi) заполненности дна заготовкой; (vii) температуры выгрузки; (viii) тепловых потерь печи; (ix) простоях стана.
Для угольных печей: кроме CV угля важны (i) зола, влага, летучее вещество; (ii) стабильность фракции при помоле; (iii) равномерное смешивание пневмопугленого угля с переносящей средой (воздух сгорания); (iv) стабильная подача угля к горелке. Пневмопугленный уголь переносится взвешенным в воздухе. Метод тонкоплотного переноса (lean phase). Переносящий воздух = первичный воздух горелки. Первичный воздух определяется требованиями переноса → единственная переменная для оптимизации импульса и сгорания — скорость первичного воздуха на сопле горелки.
Скорость воздуха должна удерживать уголь во взвешенном состоянии, но не слишком высока (износ, перепад давления). Рекомендуемая мин. скорость переноса 22 м/с, оптимум 25 м/с, абсолютный мин. 19–20 м/с. При низкой скорости уголь выпадает, накапливается в мертвых зонах — риск самовозгорания и взрыва.
Пневмопугленный уголь неравномерно распределен в трубе. Часто — сильное неравномерное распределение («roping» — «веревка»). Непредсказуемо, усиливается при изгибах и длинных трубах. Трудно детектировать и количественно оценить, но ухудшает работу горелки (образ пламени, профиль тепловыделения).
Дымовые газы выходят из печи при температуре выше температуры заготовки. Чувствительное тепло дымовых газов уносит 35–55% теплового входа в печь. Чем больше избыточный воздух и температура дымовых газов, тем больше тепловые потери. Утилизация отходящего тепла критична для топливной эффективности. Важный метод — предварительный нагрев воздуха сгорания в рекуператоре отходящего тепла.
Утилизация отходящего тепла: прямые и косвенные выгоды. Прямые: (i) повышение эффективности нагрева, снижение удельного расхода топлива; (ii) понижение температуры дымовых газов у трубы; (iii) более высокая температура пламени за счет преднагрета воздуха; (iv) быстрее нагрев заготовки; (v) выше производительность печи. Косвенные: (i) снижение загрязнения воздуха; (ii) уменьшение габаритов оборудования → меньше энергии на их работу.
После зарядки заготовка проходит вход, зону преднагрева, нагрева, пропарки, выход последовательно. Поверхностная температура (кривая нагрева) и время пребывания определяют равномерность температуры. Кривая нагрева и время пребывания влияют на расход топлива. Распределение поверхностной температуры управляется излучением (частично конвекцией и проводимостью). При предположении теплового равновесия на поверхности типичная кривая нагрева представляется арктангенциальной функцией. Распределение Ts по расположению z показано на рис. 2 (безразмерная, нормированная по T_зарядки, T_выгрузки, длине печи L).
Факторы, снижающие тепловую эффективность
- Мощность печи не соответствует мощности стана.
- Несоответствующее оборудование сгорания.
- Отсутствие рекуператоров или рекуператоры недостаточной мощности/низкой эффективности.
- Отсутствие или байпас системы контроля соотношения воздух/топливо.
- Отсутствие автоматического контроля температуры и давления в печи.
- Неправильное ТО и эксплуатация печи и системы сгорания.
- Накопление тепла в конструкции печи.
- Потери через наружные стены/конструкции.
- Тепло, уносимое транспортерами загрузки, приспособлениями, поддонами.
- Излучательные потери через отверстия, нагретые открытые части.
- Тепло, вносимое всасывающимся холодным воздухом.
- Тепло, уносимое избыточным воздухом в горелках.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Перегревательные печи: типы, функции и промышленное применение
- Роль азота в свойствах стали
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Продвинутая чашная металлургия: точная очистка для высококачественной стали