



Профессиональное оцинкование стали для долговечной коррозионной защиты
Оцинкование стали
Оцинкование стали — нанесение цинкового покрытия на сталь для коррозионной защиты. Основные коммерчески доступные методы: горячее оцинкование, непрерывное оцинкование, электрооцинкование, цинковое плавление, механическое напыление, цинковая покраска. У каждого метода уникальные характеристики, влияющие на применимость, экономику и ожидаемый срок службы. Способ обработки, адгезия к базовому металлу, защита углов, кромок, резьб, твердость, плотность и толщина покрытия могут сильно отличаться.
История оцинкования начинается с 1742 года, когда французский химик П.Ж. Малуан описал метод покрытия железа погружением в расплавленный цинк вФранцузской королевской академии. Через 30 лет Луиджи Гальвани, чье имя дал название процессу, открыл электрохимический процесс между металлами. Исследования Гальвани развил Майкл Фарадей в 1829 году, открыв жертвенное действие цинка. В 1836 году французский инженер Сорель запатентовал ранний процесс оцинкования. К 1850 году британская оцинковочная индустрия использовала 10 000 т цинка в год для защиты стали, а в 1870 году первый оцинковочный завод запустился в США. Сегодня оцинкование применяется почти во всех основных отраслях, где используется железо или сталь. Горячеоцинкованная сталь имеет доказанную и растущую историю успеха во бесчисленных применениях по всему миру.
Горячее оцинкование
Один из самых широко используемых способов защиты стали. Цинковое покрытие наносится горячим способом погружением. Материал погружается в ванну с расплавленным цинком. Цинк можно наносить горячим способом благодаря низкой температуре плавления. Поскольку сталь полностью погружается в расплавленный цинк, цинк течет в углубления и труднодоступные зоны, тщательно покрывая все площади сложных форм для коррозионной защиты. Перед покрытием сталь очищают от масел, смазок, загрязнений, нагара и ржавчины. Горячеоцинкованные покрытия применяются на множестве материалов: от мелких деталей (гайки, болты, гвозди) до листов, труб и очень больших конструкционных профилей. Размер доступных цинковых ванн и средства манипулирования ограничивают размер стали для оцинкования.
Так как процесс подразумевает полное погружение в очистительные растворы и расплавленный цинк, покрываются все внутренние и внешние поверхности. Это включает внутренности полых и трубчатых конструкций, резьбу крепежей. Полное покрытие важно, так как коррозия внутри некоторых полых конструкций идет с повышенной скоростью из-за высокой влажности и конденсата. Покрашенные полые конструкции не имеют коррозионной защиты внутри. Крепежи без защиты резьбы подвержены коррозии, что может поставить под сомнение надежность конструкционных соединений.
Процесс оцинкования естественным образом дает покрытия как минимум такой же толщины на углах и краях, как и на остальной поверхности. Это связано с тем, что реакция между железом и цинком — диффузионная, поэтому кристаллическая структура покрытия формируется перпендикулярно поверхности стали. Поскольку повреждение покрытия наиболее вероятно на краях, именно там нужна дополнительная защита. Кисточные или распыляемые покрытия естественным образом сгущаются на углах и краях.
Цинковое покрытие и коррозия
Коррозию можно упрощенно рассматривать как стремление стали после производства и формовки вернуться к своему более низкому, естественному энергетическому состоянию руды. Эта тенденция известна как «закон энтропии». Методы защиты стали: (1) легирование металла, (2) изменение среды (снижение влажности, ингибиторы), (3) контроль электрохимического потенциала (катодная/анодная защита), (4) органические и металлические покрытия.
Цинк обладает рядом характеристик, делающих его подходящим защитным покрытием для железа и стали в большинстве сред. Помимо создания барьера между сталью и средой, цинк также обеспечивает катодную защиту базовому металлу. Цинк, который аноден по отношению к железу и стали, предпочтительно корродирует и защищает железо или сталь от ржавления при повреждении покрытия. Если оцинкованное покрытие механически повреждено, оно продолжает обеспечивать катодную защиту экспонированной стали. Если отдельные участки базовой стали/железа экспонированы в виде пятен до 6 мм диаметром, окружающий цинк обеспечивает им катодную защиту на протяжении всего срока службы покрытия.
Выдающаяся полевная эффективность цинковых покрытий обусловлена их способностью формировать плотные, адгезивные пленки продуктов коррозии и скоростью коррозии значительно ниже, чем у ферристых материалов (в 10–100 раз медленнее в зависимости от среды). Пока свежая поверхность цинка довольно реакционноспособна в атмосфере, тонкая пленка продуктов коррозии быстро формируется, резко снижая скорость дальнейшей коррозии.
Три уровня коррозионной защиты горячего оцинкования
- Барьерная защита — первая линия обороны. Как и краски, горячеоцинкованное покрытие изолирует сталь от электролитов среды. Пока барьер цел, сталь защищена, коррозия не идет. Если барьер пробит, коррозия начинается. Для барьерной защиты важны: (1) адгезия к базовому металлу, (2) абразивное сопротивление. Тесно связанная, непроницаемая природа цинка делает его отличным барьерным покрытием. Покрытия вроде красок, имеющие пористость, уязвимы для проникновения элементов, вызывающих подпленочную коррозию.
- Катодная защита — цинк предпочтительно корродирует, защищая базовую сталь. Гальванический ряд металлов (рис. 1) — список металлов по электрохимической активности в морской воде (электролит). Определяет, какой металл будет анодом, а какой катодом в гальванической паре. Металлы выше в списке анодны к металлам ниже — обеспечивают катодную/жертвенную защиту при соединении. Следовательно, цинк защищает сталь. Эта катодная защита гарантирует: даже если покрытие повреждено до оголенной стали (пятно до 6 мм), коррозия не начнется, пока не израсходован весь окружающий цинк.
- Цинковая патина — формирование продуктов коррозии цинка на поверхности стали. Цинк, как все металлы, начинает корродировать при контакте с атмосферой. Под воздействием влаги и свободного доступа воздуха на покрытии естественным образом образуются продукты коррозии (оксид цинка, гидроксид цинка, карбонат цинка) в естественных циклах увлажнения и сушки. Развитая патина замедляет скорость коррозии цинка до ~1/30 скорости стали в той же среде и действует как дополнительный пассивный непроницаемый барьер для горячеоцинкованного покрытия.
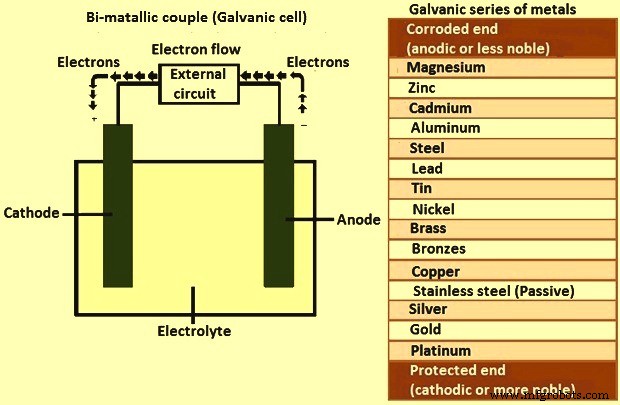
Рис. 1 Биметаллическая пара и гальванический ряд металлов
В гальванической паре (рис. 1) четыре элемента необходимы для коррозии: (1) анод — электрод, где анодная реакция генерирует электроны, материал корродирует; (2) катод — электрод, принимающий электроны, защищается от коррозии; (3) электролит — проводник ионного тока (водные растворы кислот, оснований, солей); (4) обратный токовый путь — металлический путь, соединяющий анод с катодом, часто базовый металл. Все четыре элемента необходимы. Удаление любого останавливает ток и коррозию. Замена металла анода/катода может изменить направление тока и то, какой электрод корродирует.
Процесс оцинкования
Процесс (рис. 2) состоит из трех основных этапов: (1) подготовка поверхности, (2) оцинкование, (3) инспекция.
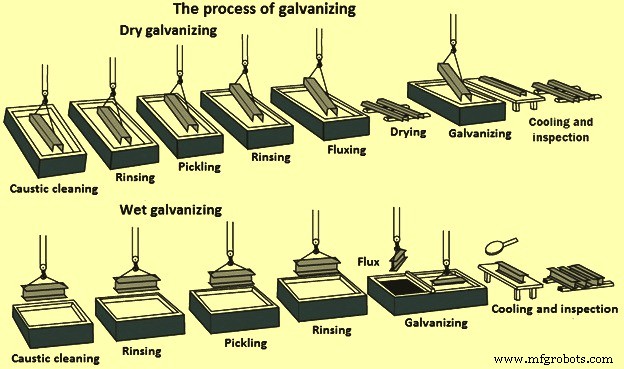
Рис. 2 Процесс оцинкования
Подготовка поверхности
Самый важный этап нанесения любого покрытия. Неправильная или недостаточная подготовка — основная причина отказа покрытия до ожидаемого срока службы. В процессе оцинкования встроенный контроль качества: цинк просто не металлургически реагирует с неидеально чистой сталью. Любые дефекты подготовки сразу явны при извлечении из расплава: грязные участки остаются непокрытыми, требуется немедленная коррекция.
Подготовка обычно включает три стадии: (1) щелочная очистка, (2) кислотное декапирование, (3) флюсирование.
- Щелочная очистка: горячий щелочной раствор удаляет органические загрязнения (грязь, жир, масло). Эпоксиды, винилас, асфальт, краска, сварочный шлак удаляются механически (пескоструйка, гранулоструйка) до оцинкования.
- Декапирование: нагар и ржавчина удаляются в разбавленном растворе горячей серной кислоты (H₂SO₄) или хлористоводородной (HCl) при комнатной температуре. Абразивная очистка — альтернатива или дополнение химической. Металлическая дробица/абразив разгоняется сжатым воздухом или быстро вращающимися колесами.
- Флюсирование — финальная стадия подготовки. Флюс удаляет оксиды и предотвращает их повторное формирование перед оцинкованием. Способ нанесения флюса зависит от мокрого или сухого процесса (рис. 2). В сухом процессе сталь/железо промачивают в водном растворе хлорида цинка и аммония, затем сушат перед погружением в расплавленный цинк. В мокром процессе слой жидкого флюса (хлорид цинка и аммония) плавает на поверхности расплавленного цинка. Оцинковываемая сталь проходит через флюс в расплав.
Оцинкование
Материал полностью погружается в ванну с минимум 98% чистого расплавленного цинка. Химия ванны по национальным/международным стандартам. Температура ванны ~450–460 °C. Изделия держат в ванне до достижения температуры ванны. Расплавленный цинк реагирует с железом на поверхности стали, образуя цинк-железные интерметаллические сплавы. Изделия медленно извлекают, излишки цинка удаляют стечением, вибрацией и/или центрифугированием.
Металлургические реакции, формирующие структуру сплавов цинк-железо, продолжаются после извлечения, пока изделия близки к температуре ванны. Охлаждение в воде или воздухе сразу после извлечения. Благодаря полному погружению процесс полный — все поверхности покрыты. Оцинкование дает внешнюю и внутреннюю защиту полых конструкций.
Факторы, влияющие на толщину и внешний вид покрытия: (1) химический состав стали, (2) состояние поверхности стали, (3) холодная деформация стали до оцинкования, (4) время погружения, (5) скорость извлечения, (6) скорость охлаждения стали.
Оцинкование выполняется на заводе в любых погодных условиях и влажности. Большинство кисточных и распыляемых покрытий зависят от подходящей погоды и влажности для правильного нанесения. Эта зависимость часто приводит к дорогостоящим задержкам строительства.
Инспекция
Два свойства покрытия, тщательно проверяемые после оцинкования: толщина и внешний вид. Различные простые физические и лабораторные тесты определяют толщину, однородность, адгезию и вид. Изделия оцинковывают по национальным и международным стандартам. Стандарты охватывают минимальные требуемые толщины для категорий изделий и состав цинка.
Процесс инспекции прост и быстр, требует минимум труда. Важно, так как инспекция многих кисточных/распыляемых покрытий высокотрудоемка и использует дорогую квалифицированную рабочую силу.
Толщину обычно измеряют магнитным толщиномером. Минимальные толщины и требования к выборке в стандартах. Стандарты также дают рекомендации по количеству измерений в зависимости от размера партии.
Самый точный и простой в эксплуатации — электронный магнитный толщиномер. Никакое индивидуальное чтение пробы не может быть ниже на один класс покрытия требуемого, а среднее должно быть ≥ требуемого класса.
Тест адгезии не входит в стандарты, но можно выполнить крепким ножом. Если оцинкованное покрытие не снимается сильным давлением ножа, оно надежно.
Физическое качество оцинкованного покрытия
Качество зависит от металлургической связи. Оцинкование формирует металлургическую связь, соединяя цинк и базовую сталь/железо, создавая барьер, являющийся частью самого металла. При оцинковании расплавленный цинк реагирует с железом стали, образуя серию интерметаллических слоев цинк-железо. Рис. 3 дает фотомикрограф поперечного сечения покрытия и показывает типичную микроструктуру: три сплавных слоя и слой чистого металлического цинка. Адгезия покрытия к стали ~250 кгс/см². Другие покрытия обычно дают адгезию 20–45 кгс/см² в лучшем случае.
Формирование покрытия — металлургическая реакция: цинк и сталь образуют серию твердых интерметаллических слоев, прежде чем внешний слой, обычно 100% цинк (эта-слой). Фотомикрограф (рис. 3) — поперечное сечение. Первый слой над сталью — гамма-слой (~75% Zn, 25% Fe). Следующий — дельта-слой (~90% Zn, 10% Fe). Третий — дзета-слой (~94% Zn, 6% Fe). Последний (эта-слой), образующийся при извлечении из ванны, идентичен химии ванны — чистый цинк. Видно, что гамма, дельта, дзета слои составляют ~60% общей толщины, эта-слой — остаток.
На рис. 3 под названием каждого слоя указана его твердость по «алмазно-пирамидальному числу» (DPN). DPN — прогрессивная мера твердости. Чем выше число, тем больше твердость. Обычно гамма, дельта, дзета слои тверже базовой стали. Твердость этих слоев дает исключительную защиту от абразивного повреждения. Эта-слой довольно пластичен, дает ударную стойкость. Твердость, пластичность и адгезия вместе дают беспрецедентную защиту от повреждений при грубой транспортировке и эксплуатации. Надежность покрытия критична, так как барьерная защита зависит от целостности покрытия. Правильно нанесенные оцинкованные покрытия непроницаемы.
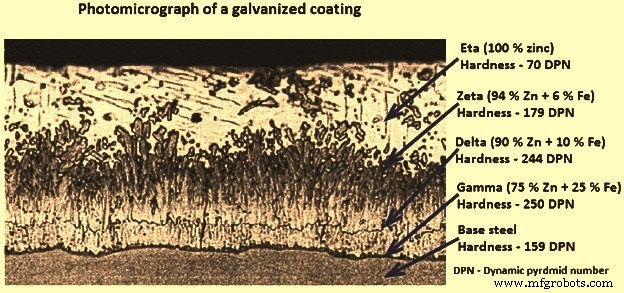
Рис. 3 Фотомикрограф оцинкованного покрытия
При реакции стали с расплавленным цинком в ванне два фактора преобладают на росте покрытия. Толщина покрытия в основном определяется толщиной стали и ее химическим составом. Это важно по двум причинам: (1) в общем, чем толще цинковое покрытие, тем дольше коррозионная защита; (2) чрезмерно толстые покрытия могут иметь меньшую адгезию и связь, чем покрытия нормальной толщины.
Стали, подходящие для оцинкования
Большинство сталей можно удовлетворительно горяче оцинковать. Однако реакционноспособные элементы в стали, такие как кремий и фосфор, могут влиять на процесс. Правильный выбор состава стали дает более согласованное качество покрытия по внешнему виду, толщине и гладкости. Предыдущая история стали (горячекатаная или холоднокатаная) также влияет на реакцию с цинковым расплавом. Там, где важна эстетика или существуют критерии толщины/гладкости, требуется особое внимание к выбору стали перед оцинкованием.
Химия стали, особенно содержание Si, P, Mn, C, влияет на характеристики покрытия. Кремний особенно сильно влияет на рост оцинкованных покрытий. Фосфор и марганец также повышают реакционную способность стали, в комбинации с определенными уровнями Si могут давать более толстое матовое серая покрытие. Содержание C, S, Mn также может незначительно влиять на толщину.
Химический состав стали, подлежащей оцинкованию, очень важен. Количество кремния и фосфора сильно влияет на толщину и внешний вид. Уровень Si ≥0,04% или P ≥0,05% обычно дает толстые покрытия, состоящие преимущественно из цинк-железных сплавов. Для лучшего качества: Si <0,04% или между 0,15% и 0,23%. Стали вне этих диапазонов (реакционные стали) можно оцинковать, обычно получают приемлемое покрытие. Но часто образуют более толстое покрытие → более темный внешний вид.
Влияние кремния и фосфора на реакционную способность стали
При производстве стали Si или Al добавляют для деоксидизации. Эти стали — «убитые стали». Поскольку Si влияет на реакцию горячего оцинкования, его содержание всегда учитывают для сталей, предназначенных для оцинкования. Al-убитые стали, подходящие для оцинкования, имеют низкий Si (<0,03%). Si-убитые стали с Si >0,14% тоже хорошо оцинковываются, но дают более толстое покрытие, чем Al-убитые. Содержание фосфора влияет на реакционность, особенно для холоднокатаных сталей. Другие легирующие элементы не оказывают существенного влияния.
Диапазон Санделина (The Sandelin range)
Стали с суммарным содержанием Si + P в диапазоне 0,03–0,14% называются «сталями Санделина» в терминологии оцинкования. Их либо избегают, либо используют специальные типы цинковых ванн. В обычной цинковой ванне реакция такого типа стали с цинком очень сильна, покрытие становится толстым и неравномерным, часто с плохой адгезией. Кристаллы внешнего сплавного слоя (дзета-фаза) растут мелкими тонкими зернами. Расплавленный цинк быстро диффудирует между зернами, рост покрытия очень быстр. Если нет ванн с подходящими легатурными добавками, такие стали избегают для горячего оцинкования.
Исследования показали: нижняя граница диапазона Санделина ниже ранее предполагаемого. Фосфор оказывает большое влияние на реакционность холоднокатаных сталей. Рекомендации:
- Если внешний вид оцинкованной поверхности критичен (архитектурные применения), для холоднокатаной стали рекомендуемое выражение: «Si <0,03% и Si + 2,5×P <0,04%».
- Для горячекатаной стали Si еще критичнее, P менее важен: «Si <0,02% и Si + 2,5×P <0,09%».
- Однако в большинстве случаев сталь с Si+P <0,03% адекватна и дает приемлемую поверхность как в холоднокатаном, так и в горячекатаном состоянии.
Al-убитая сталь
Al-убитые стали также содержат низкий Si, важный для реакционности. В последние годы Al-убитая сталь с ультра-низким Si (<0,01%) и Al >0,035% стала распространенной. У этих сталей много положительных свойств для резки и формовки. Но низкий Si в комбинации с высоким Al делает цинковые слои тоньше, чем требуют стандарты горячего оцинкования.
Если оцинкование в никелевой легированной ванне (распространено сегодня, так как Ni считается добавляющим положительные свойства), реакционность еще снижается → более тонкие слои. Отклонение от стандарта для таких сталей может быть согласовано заказчиком и оцинковальщиком. Если отклонение неприемлемо, такую сталь нужно зачистить абразивом перед оцинкованием.
Внешний вид покрытия
Горячее оцинкование сталей с низким Si или P дает светлые блестящие цинковые покрытия. На улице со временем цвет становится тусклым светло-серым. Стали с Si 0,15–0,22–0,23% обычно дают светлые блестящие покрытия. Si ~0,25% может давать серые поверхности или серую сеть на ярком фоне. При никелевой легированной ванне реакция снижается, покрытие обычно яркое до 0,22% Si.
Стали с более высоким Si (>0,25%) обычно дают тусклые серые покрытия, темнеющие с ростом Si. Темно-серый цвет — только эстетический эффект, коррозионная защита такая же или лучше при равной толщине. Темные покрытия часто толще ярких, так как грубее из-за более высокой реактивности Fe/Zn → более долгая защита. Цвет покрытия определяется пропорцией кристаллов Fe-Zn, смешанных с чистым цинком на внешней поверхности (эта-слой). Чем светлее поверхность, тем выше содержание Fe-Zn, тем темнее — меньше.
Когда цинковое покрытие с высоким содержанием железа корродирует, железо выделяется и окисляется, давая рыже-коричневое окрашивание. Рыже-коричневое окрашивание усиливается при коррозии большей части Fe-Zn покрытия. Следовательно, рыже-коричневое окрашивание не означает, что цинковое покрытие исчезло.
Покрытия со внешним слоем чистого металлического цинка и светлым видом также могут развивать рыже-коричневое окрашивание, когда чистый цинковый слой изкородился. Время появления окрашивания больше в этом случае, в зависимости от толщины чистого цинкового слоя. На сталях с Si+P >0,03% содержание чистого цинка обычно 30–50% от общей толщины покрытия.
Непрерывный процесс оцинкования
Непрерывный процесс горячего покрытия — широко используемый метод, разработанный в 1960-х для оцинкования листа, полосы и проволоки. Расплавленное покрытие наносится на поверхность стали в непрерывном процессе. Сталь проходит непрерывной лентой через ванну расплавленного цинка со скоростью до 200 м/мин. Толщина листа 0,25–4,30 мм, ширина до 1830 мм.
Процесс начинается очисткой стали в агрегате, обычно использующем щелочной раствор с щетками, промывкой и сушкой. Затем сталь проходит в печь нагрева/отжига для размягчения и придания желаемой прочности и формовочности. В печи отжига сталь держится в восстановительной газовой атмосфере (H₂ + N₂) для удаления оксидов с поверхности. Выход печи соединен вакуумной камерой («снут») с ванной покрытия для предотвращения реоксидирования нагретой стали. В ванне сталь проходит вокруг погруженного вала и реагирует с расплавленным металлом, образуя связанное покрытие, затем извлекается в вертикальном направлении. После выхода из ванны высокого давления воздух удаляет излишки расплавленного цинка для создания точно контролируемой толщины покрытия. Затем сталь охлаждается для затвердевания металла на поверхности до контакта с следующим валом, чтобы избежать передачи или повреждения покрытия.
Горячий процесс для листовой продукции сегодня используется для производства семи различных типов горячепокрытых продуктов: оцинкованный (цинк), гальваннеаль (90–92% Zn + 8–10% Fe сплав), два сплава цинк-алюминий (55% Al + 45% Zn и 95% Zn + 5% Al), два алюминиевых сплава (100% Al и 89–95% Al + 5–11% Si), терневое покрытие (85–97% Pb + 3–15% Sn).
Производственный процесс
- Оцинкованная против оцинкованной горячего проката стали: ключевые различия
- Латунь: состав, история и современное производство
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- От древних фибул к современному производству: история булавки-английки
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Оцинкованная сталь: типы, применение и ключевые преимущества
- Выбор правильных марок инструментальной стали для оптимальной производительности