



От древних фибул к современному производству: история булавки-английки
Общие сведения
Современная булавка-английка (safety pin) — элегантная спираль из стальной проволоки, заостренная на одном конце и оснащенная защелкой — возникла в Нью-Йорке около 1825 г.
Изобретатель Уолтер Хант, долженный $15, спроектировал первую «безопасную булавку» для застежки одежды с защитой пальцев. запатентовал в 1849 г., продал за $400. Базовая концепция не менялась, но прогресс в металлургии стали и автоматизированном производстве уточнил процесс.
В 1864 г. Э.Дж. Манвилл представил первый автоматический четырехслайдовый станок — прямого предка современных высокоскоростных линий.
Несмотря на современный вид, родословная булавки уходит в античность. Свитулые бронзовые булавки, часто позолоченные, находят в египетских могилах. Греки и римляне называли их фибулами (лат. фибула — брошь) и использовали для застежки одежды и как украшения.
VII век до н.э. — богато украшенные фибулы с львами, сфинксами. Иранская булавка того времени — человеческая рука с двумя львами головою к хвосту. Этрусская фибула VIII века — уточки. С экспансией Рима фибула распространилась по античному миру.
В Средние века дизайн регрессировал к простой прямой булавке. Простые люди использовали деревянные шпыли, афиluent — кость, слоновую кость, серебро, золото, латунь. К XV веку появилось волочение проволоки — фундамент современных булавок.
Сегодня розничный рынок швейных аксессуаров — крупнейший потребитель булавок, коммерческое использование доминирует в прачечных и химчистках.
Сырье
Частые металлы: пружинная сталь, латунь, нержавейка.
Пружинная сталь — сплав железа с высоким углеродом (>0,5 %) — дает разрывную прочность и упругость для частых изгибов и возврата формы.
Латунь ~2/3 меди + 1/3 цинка. Дороже пружинной стали, но высокий глянец, немагнитная, легко формонуется; прочности достаточно для большинства применений.
Нержавейка — хром + никель (или марганец вместо никеля). Зеркальный финиш, коррозийностойкость, высокие температуры, высокая прочность. В некоторых случаях низкоуглеродистая ферритная нержавейка — дешевле полной — служит экономичной альтернативой.
Доп. материалы — покрытия и наплавивание. Частый финиш на стальных булавках — хром, затем воск. Для влажных сред — хроматирование против коррозии. Латунные — никелевание. Гильдинг — барабанная полировка, снимающая верхний слой латуни — дает яркое золотистое лицо.
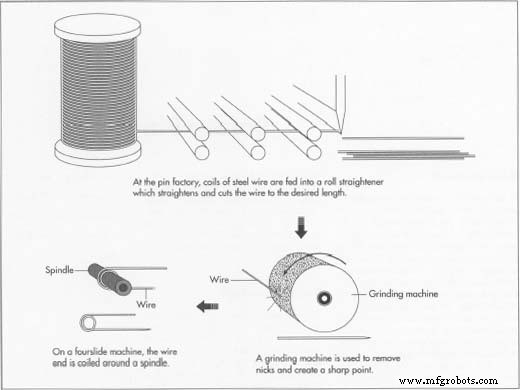
Производственный процесс
Современное производство булавок полностью автоматизировано. Специализированные станки выполняют множественные шаги, исключая ручной труд и повышая эффективность. Один завод может производить >3 млн булавок в день — ~1 млрд в год. В США только две компании производят булавки, по миру — десятки.
Изготовление проволоки
- Стальная проволока рафинируют из чугуна — ранней стадии производства железа. Руда еще содержит примеси, включая углерод, делающий железо хрупким. В конвертере — высокотемпературной печи — кислород дуют в расплавленный чугун для окисления углерода. Полученную сталь лиют в слитки непрерывной литьей, в формы, быстро охлаждают водяными струями. Выпрямительные валы формируют массив в биллет. Биллет декапируют в кислоте от оксидного налета, прокатывают, термообрабатывают, медленно охлаждают (отжиг). Холодный металл волочат через последовательно уменьшающиеся филиры до нужного калибра, с периодическим отжигом для сохранения вязкости.
Резка проволоки
- Катушки высокоуглеродистой пружинной проволоки загружают на бобины и подают в рулонный выпрямитель. Станок одновременно выпрямляет и режет проволоку на длины от 1 дюйма до фута для разных диаметров.
Формовка
- Отрезки проволоки транспортируют к шлифовальным станкам, где затачивают один конец в точку и снимают заусенцы.
- В четырехслайдовом станке отрезки подают на цепь и навивают на шпиндель. Незаточенный конец гнут в крючок для приема колпачка.
- Одновременно стальные листы подают в станок с другой стороны. Штамповка делает 2D-формы, станущие 도넛-колпачками.
- Последующая штамповка трансформирует плоские детали в 3D-колпачки.
- Заточенный загнутый провод выравнивают с колпачком; колпачок обкатровывают на загнутом конце, завершая булавку.
- Для булавок, продаваемых в открытом виде, механическое устройство раскрывает их — процесс требует мелких партий против запутывания.
Финиш и упаковка
- Готовые булавки загружают в перфорированные пластиковые корзины. Если нужно наплавивание — стальные получают хром, латунные — никель. В гальванике булавки погружают в заряженный химически бак; раствор осаждает равномерный металлический слой.
- После наплавивания промывают, затем химическая ванна для финальной полировки.
- Моют в детергенте, наносят восковой финиш, инспектируют.
- Упаковка: промышленные — 10 гросс на коробку, розничные — полипакеты или blíстеры.
Будущее
Хотя современные застежки вроде Велкро появились в XX веке, булавка-английка остается незаменимой. Её простота, надежность и низкая стоимость гарантируют актуальность на следующем столетии. Во многих развивающихся регионах — Индия, напр. — булавки и швейные иглы — драгоценные наследие, передаваемые поколениями, подтверждая устойчивую ценность этого скромного крепежа.
Производственный процесс
- Валёк для теста: от этрусских истоков к современному мастерству
- Стальная шерсть: история, производство и безопасность
- Детские автокресла: защита семей на дороге
- Эволюция безопасных бритв: от XIX века к современным системам
- Стальные трубы: типы, история и современное производство
- Эволюция и мастерство современных кеглей для боулинга
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности