



Эволюция ванн: от древних бань к современному производству
Основы
Хотя купание было частью человеческой культуры с доисторических времен, ранние бани служили главным образом религиозным, социальным или рекреационным целям, а не гигиене. Греки первооткрыли внутренние ванные с водоснабжением и канализацией еще в 1700 г. до н. э. Римляне в III в. до н. э. возвели купание в центральный социальный ритуал, построив огромные публичные комплексы с раздевалками, залами для упражнений, ваннами для погружения.
После падения Римской империи купание угасло в Европе, сохранившись в монашеских обителях и в мусульманском мире, где изысканные хаммамы включали раздевалки, холодные и теплые ванны, куполковую парную. Публичные бани возродились в Европе в XI–XII веках.
В быту были распространены деревянные кадки в спальнях, но некоторые замки и дворцы, вроде Вестминстерского дворца Генриха VII, оснащали горячим и холодным водоснабжением.
К XVIII веку «водолечебницы» вроде Батха (Англия) стали модными курортами. Только исследования гигиены XIX века придали купанию признание здоровьесберегающего фактора. Частные дома начали устанавливать стационарные ванны к середине века, но сантехника оставалась примитивной до Первой мировой, когда интегрированное водоснабжение сделало современную ванну атрибутом каждого дома.
Сегодня ванны — ключевой сегмент рынка сантехники, ~$5,7 млрд в США в 1994 г. Ежегодно отгружают ~3 млн единиц — включая гидромассажные ванны и хоттабы. Материалы делят на стеклокерамику, металл и пластик. В последние годы пластик вытеснил остальные: 62 % ванн, 92 % гидромассажных, 28 % раковин. Эмалированный чугун или сталь — базовый стандарт, производство по стандартам ANSI.
Процесс производства: эмалированные ванны
Сырье
Базовый металл для эмалированных ванн — обычно серый чугун, титановая сталь, нулеуглеродистая или частично декарбуризованная сталь — все спроектированы для оптимального эмалирования. Эмаль — стеклянный фрит из глины, полевого шпата, карбоната бария, борной кислоты, известняка, флюорита, кварца и других оксидов.
Подготовка металла
- Отливки или листовый металл очищают песченабивкой или высоконапорным воздухом, часто после отжига при 1350–1500 °F (730–820 °C) для снятия напряжений.
- Листовый металл проходит многоступенчатую очистку: песченабивка, обезжиривание органическими растворителями и горячими щелочными растворами, кислотное декапирование (HCl или H₂SO₄), опциональное никелирование (сульфат никеля/борная кислота), нейтрализация содовой и бораксом, быстрая сушка против ржавления.
Подготовка эмали
- Сырье точно дозируют, плавят в вращающихся или непрерывных печах, затем отжигают в холодной воде, образуя фритовые фрагменты.
- Фрит сушат, помолют в шаровой мельнице в порошок, и если нужна мокрая эмаль — смешивают с глиной и водой в слизь.
Эмалирование
- Сухая эмаль посыпают на нагретую металлическую поверхность (выше температуры плавления эмали). Порошок плавится, образуя непрерывное покрытие, которое обжигают в печи для фарфороподобного финиша.
- Мокрая эмаль наносят окунанием или автоматическим распылением. После стока покрытие сушат и обжигают в металлонагревательных печах. Типичны два слоя — грунт и обложа, обложа требует более длинного цикла обжига.
Процесс производства: пластиковые ванны
Сырье
Пластиковые ванны производят из полимеров: ABS (акрилонитрил-бутадиен-стирол), акриловые смолы, стекловолоконно-усиленный полиэстер. Стеклополиэстер доминирует в сегменте ванна-душ. Добавки для огнестойкости и мраморная крошка для эстетики «культурного мрамора» — обычны.
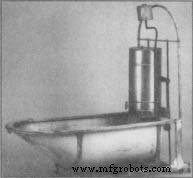 Эта 1920-х ванна складывалась для хранения и имела свой водонагреватель. (Из собраний Музея Генри Форда и Гринфилд Виледж.)
В XIX веке в США большинство горожан пользовались ведрами и губками. К 1920-м центральные водосистемы позволили массовое производство сантехнической эмали, сделав ванны бытовым стандартом.
Методы формования
- Литье под давлением (инъекция): Расплавленный пластик под давлением вводят в охлаждаемую форму, затем твердят. Винтовой станок с реципрокацией повторяет плавление, впрыск, охлаждение для высокого объема.
- Прессовка (компрессия): Для пластика и волокнисто-усиленных ванн. Смолу, волокна, пигменты, наполнители комбинируют в лист, затем прессуют под высоким давлением в стальных матрицах до отверждения.
- Ручная укладка и распыление: Для стеклопластиковых ванн. Ручная укладка — ручное размещение усиленных слоев; распыление — поток нарезанных волокон и смолы, позволяющий автоматизацию и более короткие циклы.
Будущее
Новое жилое строительство остается основным драйвером спроса на ванны. За десятилею доля новых коттеджей с 2,5+ ваннами удвоилась до ~44 %, сигнализируя о росте по мере восстановления экономики.
Дизайн-тренды отражают регулятивные и безопасностные аспекты. Закон об американцах с инвалидностью стимулировал запатентованные доступные ванны, а формуемая универсальность пластика привела к интегрированным ванно-душевым блокам. Противоскользящие покрытия и герметичные решения — влагобарьеры, полностью интегрированные стены — становятся стандартом.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- От древних фибул к современному производству: история булавки-английки
- Цинк: свойства, применение и производственный процесс
- Шаровые подшипники: эволюция, производство и контроль качества
- Нержавеющая сталь: свойства, производство и будущие применения
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Выбор правильных марок инструментальной стали для оптимальной производительности