



Эмалевое покрытие на стали: история, техники и современные применения
Эмалевое покрытие на стали
Искусство и наука сплавления стекол (ныне известных как фарфоровые эмали или просто эмали) на поверхностях металлов восходит к цивилизациям древних египтян и персов. Первоначальное использование было для ювелирных изделий, где эмаль сплавлялась на золоте. К средневековью диапазон металлов, способных быть стекло-покрытыми, прогрессировал от благородных к основным металлам: золото, затем серебро, бронза, медь, и в начале 1800-х — чугун. Эмаль впервые применялась на листовом железе и стали в Австрии и Германии вскоре после 1850 года. В 1900-х эмалевая индустрия быстро росла, с множеством новых применений, таких как бытовые приборы, водонагреватели и архитектурные панели.
Современные процессы эмалирования развивались в течение 20-го века, отражая прогресс в производстве стали, но также следуя за все более строгими экологическими нормами. Сегодня эмалирование стали стало высокотехнологичным процессом, использующим высокотехнологичные материалы и передовой техники. Эмалированная сталь — материал, отвечающий современным требованиям долговечности, эстетических качеств, гигиены и уважения к окружающей среде. Это древнее искусство также нашло новое применение в промышленной электронике.
Эмалированная сталь имеет множество свойств, делающих её первоклассным материалом для многочисленных применений. Её характеристики результатом сочетания свойств двух составляющих элементов: стали и эмали. Сталь обеспечивает механическую прочность и формуемость, в то время как эмаль обеспечивает долговечность и красивый глянцевый внешний вид.
Эмаль — существенно витреозное или стекловидное неорганическое покрытие, связанное со стальным субстратом термическим сплавлением. Это покрытие применяется для защиты стальных изделий от окружающей среды. Оно обеспечивает не только эстетичный внешний вид, но и выдающиеся инженерные свойства: механическую прочность эмалированной поверхности, множественность и устойчивость цвета, коррозийную стойкость, износостойкость и стойкость к абразию, химическую и тепловую стойкость, стойкость к термическому шоку и огню, гигиену и легкость очистки и др.
Состав эмалей
Эмаль по сути — стекло с низкой температурой размягчения 510–530 °C. Это стекло, полученное плавлением при высокой температуре 1000–1300 °C. Эмали обычно состоят из кислого рефрактерного материала, такого как кварц, полевой шпат, глины и слюда. Чтобы придать эмалированным деталям их свойства долговечности, силикатное (SiO₂) стекло должно быть модифицировано, так как оно не может использоваться в исходном состоянии. Его температура плавления слишком высока, коэффициент термического расширения слишком низок по сравнению со сталью, и адгезия к стали нулевая. Следовательно, различные добавки должны быть добавлены для получения эмали. В зависимости от конечной функции эмали, различные добавки, которые могут использоваться: пигменты, опацификаторы, глины или другие материалы как дефлокулянты и флотационные агенты, помогающие взвешивать частицы эмали в водном растворе.
Конституенты эмалей
Различные конституенты эмали можно категоризировать в пять основных групп согласно свойствам, которые они придают эмали. Это: (i) рефрактеры, (ii) флюсы, (iii) адгезионные агенты, (iv) опацификаторы, и (v) красители.
Рефрактеры придают эмали аморфную структуру, а следовательно, механическую прочность. К ним относятся, например, оксид алюминия (Al₂O₃), который служит для снижения коэффициента расширения, повышения стойкости к температуре, химикатам и абразию, и облегчения действия опацификаторов.
Флюсы снижают точку плавления и температуру обжига и увеличивают коэффициент расширения. Рефрактеры реагируют с флюсами для формирования стекла. Флюсы в основном состоят из боракса (четырехбората натрия в безводной форме (Na₂B₄O₇) или гидратированной форме (Na₂B₄O₇·10H₂O)) и щелочных оксидов, таких как оксиды натрия (Na₂O), калия (K₂O), лития (Li₂O), кальция (CaO), магния (MgO) и стронция (SrO). Эти конституенты производятboroсиликаты натрия, калия, лития, кальция, магния или стронция, которые имеют более низкую точку плавления, чем SiO₂ (около 1400 °C вместо 1720 °C). Точка плавления также может быть снижена добавлением фтора (F₂) или трехокиси бора (B₂O₃). Флюсы, такие как щелочные оксиды, увеличивают коэффициент расширения за счет заполнения «пустот» в силикатной структуре.
Адгезионные агенты — металлические оксиды, участвующие в химических оксидно-восстановительных реакциях для продвижения адгезии между стальной поверхностью и эмалевым покрытием. Эти реакции также задействуют железо (Fe) и углерод (C) в стали, а также атмосферный кислород (O₂). Адгезионные агенты присутствуют в грунтовочной эмали, преимущественно в виде оксида молибдена (MoO), оксида кобальта (CoO), оксида меди (CuO), оксида марганца (MnO₂) и хромового оксида (Cr₂O₃). Оксид никеля (NiO) определенно самый эффективный адгезионный агент. Однако производители эмали запретили его использование по причинам, связанным с безопасностью пищевого контакта и соответствием REACH.
Опацификаторы и красители придают визуальные и тактильные качества эмалированным деталям. Опацификаторы служат для увеличения непрозрачности эмали и присутствуют в верхней эмали. Наиболее распространенные опацификаторы: диоксид титана (TiO₂), оксид сурьмы (Sb₂O₅), оксид циркония (ZrO₂) и оксид олова (SnO).
Красители получаются комбинированием минеральных оксидов. Цвет эмали зависит от типа красителя, его концентрации в эмали, химического состава эмали и условий обжига в эмалевой печи. Наиболее распространенная процедура для красителя — механическое смешивание в виде мелкодисперсных частиц с эмалью на стадии помола перед нанесением на стальный субстрат.
Типы эмалей
Существует разные типы эмалей. Эмали имеют разный состав в зависимости от типа субстрата для покрытия и используемого процесса эмалирования. Состав эмалей варьируется для согласования температуры обжига эмали с субстратом. Чем выше температура обжига, тем лучше качество эмалированных деталей. Насколько касается стали, температура обжига ограничена субстратом. Например, фазовые превращения в стали должны учитываться. Также коэффициент расширения эмали должен быть совместим с субстратом. Различные типы эмалей для стали: (i) грунтовочная эмаль, (ii) самоочищающаяся эмаль, и (iii) верхняя эмаль (покрывающая).
Грунтовочная эмаль содержит металлические оксиды (Co, Cu оксиды), которые способствуют адгезии эмали к стали созданием сплавов с Fe в стали. Поскольку металлические оксиды темные по цвету, белой грунтовой эмали не существует. Существуют более реактивные грунтовочные эмали, содержащие более высокую пропорцию металлических оксидов. Это избегает необходимости декапирования стали перед эмалированием. Эти эмали используются, например, для процесса эмалирования двух слоев/одного обжига. Грунтовочная эмаль также защищает от коррозии эмалированной детали. Также, в зависимости от типа детали для эмалирования, другие конституенты требуются для получения: (i) кислотостойких свойств (духовки, противни для жира) добавлением TiO₂, (ii) щелочестоиких свойств (санитарная посуда, стиральные машины) добавлением ZrO₂, и (iii) улучшенной коррозийной стойкости для применений водонагревателей добавлением ZrO₂ и Al₂O₃.
Самоочищающиеся эмали используются в бытовых печах и помогают устранять жир, производимый при приготовлении пищи. Существует два типа самоочищающихся эмалей: (i) каталитические, и (ii) пиролитические. Каталитическая очистка происходит пока печь работает (обычно около 200 °C). Эмаль содержит оксиды, катализирующие разложение жира, образуя воду и CO₂. Кроме того, этот тип эмали очень рефрактерный, следовательно пористый, что увеличивает контактную поверхность между эмалью и жиром, облегчая его устранение реакцией CxHyOz + катализатор = yH₂O (г) + xCO₂ (г). Эффективность этой реакции падает со временем в результате прогрессивного забивания пор. Пиролитическая очистка происходит пока печь пуста, при около 520 °C. Жир и остатки, отложенные на стенках во время приготовления, сгорают при этой температуре, оставляя только углеродный налет, который можно вытереть. Реакция: CxHyOz + тепло = xC + yH₂O (г). Этот тип эмали имеет точку размягчения выше пиролитической температуры. Он глянцевый, непористый и высокостойкий к кислотам и щелочам.
Верхние эмали (покрывающие) дают эмалированным деталям их эстетическое качество и также помогают увеличить их химическую стойкость. Поскольку эти эмали абсолютно не содержат адгезионных агентов, они не могут использоваться в одиночку на металлическом субстрате ни при каких обстоятельствах.
Производство эмали
В производстве эмали несколько стадий. Первая стадия — проверка, взвешивание и смешивание различных конституентов эмали, которых может быть до 15. За этим следует стадия плавления. Цель процесса плавления — сделать конечную аморфную структуру эмали однородной и снизить температуру обжига. Это требует плавления «стекла» при температуре 1100–1300 °C в зависимости от желаемого состава эмали. Наиболее распространенный процесс включает использование туннельной печи (газовой или электрической), где смесь вводится с одного конца и выходит с другого. Движение через печь гравитационное. Смесь остается в печи около часа.
Когда она выходит, она быстро охлаждается, сначала проходя через водоохлаждаемый валковый стан для формирования стеклянного листа, затем в охладитель. Дробление завершает цикл охлаждения. Этот быстрый процесс закалки с высокой температуры фиксирует структуру стекла и предотвращает разделение фаз. Альтернативный процесс плавления включает использование ротационной печи, в которую конституенты насыпаются, смешиваются и нагреваются. Жидкая эмаль затем выливается в яму и закаляется водой. После охлаждения и дробления получается фрит эмали.
Фрит эмали не может использоваться как есть. Он должен быть сначала смешан с другими ингредиентами, затем помолен. Эмаль также может наноситься в жидкой форме. В этом случае, после добавления определенных ингредиентов (взвешивающие, рефрактерные, красители, электролиты и опацификаторы), фрит эмали помолается и смешивается с водой для формирования суспензии. Эта суспензия затем используется для погрузаемого покрытия или распыления. Эмальеры, которые делают длинные производственные серии в одном цвете, все более неохотно готовят эмаль сами. Это привело к введению «готовых к использованию» порошков в 1980-х для упрощения приготовления суспензии. Порошок готовится производителями эмали добавлением специфических продуктов перед помолом. Эмальеры должны только добавить красители (по желанию) перед смешиванием порошка с водой для получения суспензии.
Эмаль также может наноситься в форме порошка, полученного помолом фрита эмали. Время помола определяется экспериментально. Помолотый порошок затем должен быть просеян для избавления от комков и различных остатков, и затем пропущен через магнитный сепаратор (постоянный магнит или электромагнит) для устранения любых железных частиц в порошке. Железные частицы склонны создавать «дырки» в эмали, снижающие коррозийную защиту стали. Наконец, зерна эмали покрываются кремнием, позволяя им адгерировать к стальному субстрату между нанесением и стадиями обжига. Полученный порошок эмали не требует никаких добавок или дальнейшей обработки на конце эмальера и может использоваться напрямую в порошковых распылительных пистолетах. Требуются значительные инвестиции для настройки порошкового блока, так как он должен быть электростатическим для финансовой целесообразности. Однако этот процесс более экономичен в долгосрочной перспективе.
Процесс эмалирования
Процесс эмалирования включает нанесение и обжиг одного или нескольких слоев эмали на одной или обеих сторонах подходящего стального субстрата. Успешное эмалирование характеризуется: (i) хорошей адгезией эмали к стали, и (ii) хорошим внешним видом поверхности после обжига эмали. Содержание C в стали может препятствовать достижению этих двух свойств. Содержание C в стали важно для обеспечения адгезии эмали. Однако, если содержание C слишком высокое, оно может неблагоприятно повлиять на внешний вид поверхности эмали из-за выделения газообразных CO₂ и CO (угарного газа) при обжиге. Это противоречие объясняет многообразие существующих процессов эмалирования.
Процесс эмалирования обычно включает несколько шагов (рис. 1): (i) подготовка поверхности детали после формовки, (ii) подготовка эмали, (iii) нанесение эмали на сталь, (iv) сушка, и (v) обжиг при высокой температуре. Существует несколько процессов эмалирования в зависимости от типа детали и требуемого конечного внешнего вида. Эти процессы: (i) эмалирование на горячекатаном стальном субстрате, (ii) обычное эмалирование (два слоя/два обжига), (iii) грунтовочное эмалирование (один слой/один обжиг), (iv) прямое белое эмалирование, и (v) двухслойное/однообжиговое эмалирование.
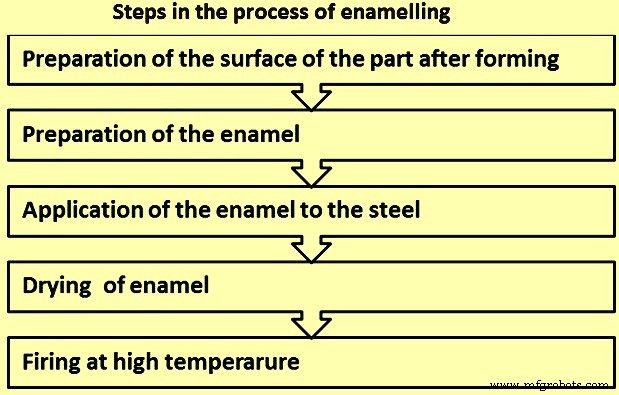
Рис. 1 Этапы процесса эмалирования
Подготовка поверхности перед эмалированием
Цель поверхностной обработки — получить поверхность, совместимую с процессом эмалирования. Поверхностная обработка состоит из нескольких шагов. Количество шагов различается в зависимости от используемого процесса эмалирования. Различные шаги поверхностной обработки: (i) песченая очистка, (ii) обезжиривание, (iii) промывка, (iv) декапирование, (v) кислотная промывка, (vi) никелирование, (vii) промывка, (viii) нейтрализация, и (ix) сушка.
Цель песчаной очистки горячекатаного стального субстрата — увеличить шероховатость поверхности стали. Это обеспечивает лучшее зацепление эмали, так как в цикле обжига эмали химические реакции эмаль-металл способствуются более высокой контактной площадью, тем самым увеличивая адгезию эмали к стали. Вместе с химическими ловушками водорода (H₂), созданными при производстве стали, это улучшает устойчивость к дефекту, известному как «рыбья чешуя». Песченая очистка проводится на не замасленной стальной основе для избежания загрязнения песка. Если песок загрязняется маслом, он менее эффективен и загрязняет поверхность стали. Это загрязнение может вызвать отбраковку эмали, если используется процесс влажного нанесения.
Цель обезжиривания — удалить экзогенные вещества, такие как антикоррозийные масла, тарательные масла и различные випы пыли, присутствующие на стальной поверхности и происходящие от более ранних шагов. Это поэтому очень важный шаг в процессе подготовки поверхности. Различные параметры, которые нужно проверить: (i) тип обезжиривающего агента, (ii) температура обезжиривания, которая должна быть в диапазоне 60–90 °C в зависимости от используемого процесса, (iii) концентрация обезжиривающего агента обычно 45–50 г/л, (iv) pH обезжиривающих ванн, (v) время обработки: 15 минут погружения и несколько минут распыления, и (vi) возможное механическое действие (агитация ванны или давление распыления).
Щелочной процесс обезжиривания — наиболее используемый процесс. Щелочные растворы могут иметь три разных физико-химических действия: (i) ação сапонификации, где жирные вещества растворяются в присутствии водного раствора соды или поташа, образуя растворимые мыла, (ii) действие эмульгирования, где жиры disperгируются в мелкие капли фосфатами или силикатами, и (iii) действие снижения поверхностного натяжения, где жирные молекулы покрываются органическими агентами, ослабляющими связи между ними и стальным субстратом.
Два метода используются: (i) погружение (или макулатура), и (ii) распыление. В случае обезжиривания погружением несколько ванн располагаются последовательно. Механическое действие (агитация ванны, давление распыления) увеличивает эффективность обезжиривания. Неадекватное обезжиривание вызывает поверхностные дефекты, демонстрируя важность мониторинга условий этого процесса. Другая вещь, за которой нужно следить — феномен смоливания масла на детали для обезжиривания, который при экспозиции свету делает обезжиривание очень трудным, даже невозможным. Наконец, поверхностные дефекты в стали (царапины, поры и т.д.) могут задерживать остатки масел, которые могут образовывать газы в цикле обжига эмали.
Промывка следует за обезжириванием и проводится в одном или нескольких шагах: (i) одноразовое горячее промывание (при 60–70 °C), если есть последующие процессы поверхностной обработки (декапирование и т.д.), (ii) горячее промывание, холодное промывание и финальная промывка в деминерализованной (DM) воде, если нет дальнейших процессов поверхностной обработки.
Декапирование стали проводится с целью атаковать стальную поверхность для увеличения её микшероховатости и следовательно реактивности. Это способствует адгезии эмали. Декапирование обычно проводится с использованием концентрированной серной кислоты (H₂SO₄) и эффект преимущественно сосредоточен на зерновых границах. Интенсивность декапирования измеряется потерей железа (Fe). В зависимости от используемого процесса эмалирования, декапирование может быть легким с потерей Fe около 5 г/м² с стороны или сильным с потерей Fe около 25 г/м² с стороны. Химическая реакция при декапировании: железо + серная кислота = железо в растворе в кислоте + водородный газ (Fe + H₂SO₄ = FeSO₄ + H₂).
В процессе декапирования стандартные условия: (i) температура кислотной ванны около 75 °C, (ii) концентрация H₂SO₄ около 7 %, (iii) время декапирования 10–15 минут, и (iv) концентрация Fe в декапирующей ванне около 2 г/л. Наименьшее отклонение от этих стандартных условий может вызвать значительную вариацию потери Fe, и следовательно адгезии эмали.
Химический анализ стали также экстремально важный параметр для проверки потери железа. Некоторые элементы, такие как фосфор, медь или молибден, имеют большое влияние на его значение. Поэтому жизненно важно точно проверять концентрацию различных химических элементов в стали. В случае прямого белого эмалирования, декапирование — ключевой шаг для получения качественных деталей. После декапирования наблюдаемый поверхностный узор варьируется в зависимости от измеренной потери Fe.
В случае прямого белого эмалирования, необходимо, чтобы никель осаждался на детали после декапирования для обеспечения хорошей адгезии белой эмали к стали. Количество никеля, которое может быть осаждено на детали при заданной температуре, время никелирования и концентрация никеля в ванне варьируются в зависимости от pH. Максимальное количество достигается при pH 2,8. Однако обнаружено, что после процесса декапирования pH на поверхности детали меньше 1. Если промывка не проводится после декапирования, pH остается слишком низким и недостаточно никеля осаждается. Если деталь промывается водой, результат остается тем же. Следовательно, цель кислотной промывки — повысить pH детали, не превышая оптимального значения.
Никель играет важную роль в процессе прямого белого эмалирования в продвижении адгезии эмали. При необходимости он может использоваться в малых количествах в обычных процессах (вспышка никеля). Популярный метод осаждения никеля — осаждение металлического никеля вытеснением ионов Fe, представленное уравнением 2Fe + NiSO₄ + H₂SO₄ = 2FeSO₄ + Ni + H₂. В процессе никелирования стандартные условия: (i) NiSO₄ 12–15 г/л, (ii) pH 2,8, (iii) температура 70 °C, и (iv) время 7 минут. Условия никелирования имеют значительное влияние на количество осажденного никеля. Небольшое отклонение может иметь серьезные эффекты на адгезию эмали.
Для обеспечения того, чтобы процесс прямого белого эмалирования производил эмаль с хорошей адгезией и привлекательным внешним видом, необходимо, чтобы существовала оптимальная комбинация между потерей Fe (в диапазоне 25–50 г/м²) и количеством осажденного никеля (никелевое покрытие 1–2 г/м² с стороны).
Цель финальной промывки — устранить все следы кислоты, все еще присутствующие на поверхности детали. Обычно используются две ванны для финальной промывки. Первая ванна имеет параметры pH 2,5–3,2 и температуру 30–35 °C. Промывка 7 минут. Вторая ванна имеет параметры pH 3,5–4 и температуру около 25 °C. Промывка также 7 минут во второй ванне.
Цель нейтрализации — полностью устранить любые остатки кислоты. Ванна нейтрализации имеет параметры pH 10,5–11,5 и температуру около 70 °C. Нейтрализация также 7 минут.
После завершения подготовки поверхности детали должны быть сушены для предотвращения ржавления перед эмалированием.
Нанесение эмали
Эмаль может наноситься влажным или сухим процессом. Существует много методов нанесения эмали влажным процессом. Эти методы описаны ниже.
В случае погрузаемого покрытия детали для покрытия погружаются в эмалевую суспензию (смесь эмалевого порошка и воды), плотность и вязкость которой тщательно контролируются. Детали затем подвешиваются для стекания излишков нанесенной эмали, обеспечивая равномерную толщину покрытия. Этот процесс часто используется для деталей сложной формы, таких как полости духовок. Недостаток — может происходить провисание эмали. Вариация погрузаемого покрытия, метод «погружение и встряска», включает движение деталей вокруг разных осей при выходе из ванны, минимизируя провисание и избыточную толщину эмалевого покрытия.
В случае процесса литья (flow coating), процесс предполагает распыление всей поверхности детали эмалью через одно или несколько круглых сопел.
В случае воздушного распыления, эмаль распыляется на детали для покрытия с помощью распылительного пистолета, приводящегося струей сжатого воздуха при давлении 3–4,5 кг/см². Процесс обычно проводится в камере, детали висят на металлическом конвейерном поясе. Ручное распыление требует высококвалифицированных операторов для избежания провисания и избыточной толщины покрытия. Этот процесс может быть автоматизирован и обычно зарезервирован для коротких производственных серий.
В случае электростатического распыления, разность зарядов применяется между негативно заряженной эмалью и позитивно заряженными деталями для покрытия. Эмалевый распылительный пистолет состоит из центральной трубки, через которую проходит эмаль, окруженной кольцевым соплом, через которое атомизирующий воздух проходит быстрее потока эмали. Эта разница скоростей заставляет эмалевую суспензию атомизироваться в мелкие капли. На кончике пистолета капли проходят через атмосферу, ионизированную в электрическом поле, и становятся негативно заряженными перед осадкой на деталь для эмалирования. После нанесения начальных слоев капли всё меньше притягиваются к детали и возникает отталкивающая сила. Это противостоит притягательной силе до достижения равновесия, таким образом контролируя толщину покрытия. Полученное эмалевое покрытие равномерно и потери минимизированы.
Процесс электрофореза, также известный как электростатическое погрузаемое эмалирование или ETE (Elektro-Tauch-Emaillierung), в основном используется для прямого белого эмалирования. Частицы эмали, в коллоидной суспензии в солевом растворе, переносятся под действием электрического поля. Эти частицы становятся негативно заряженными на поверхности и переносятся к аноду электролитической ячейки, который является деталью для эмалирования. Этот процесс приводит к очень равномерной толщине эмали (автоматическое ограничение осадки) и исключительному внешнему виду поверхности. Это очень эффективная техника для плоских деталей. Недостатки: (i) дорогой процесс, (ii) требует катода формы детали для эмалирования, и (iii) мониторинг электрических свойств эмалевой суспензии довольно сложен.
Нанесение эмали сухим процессом делается электростатическим порошковым распылением. Принцип тот же, что и для влажного метода. Электрическое поле формируется между электродом сопла и деталью для эмалирования. Частицы эмали, выталкиваемые из распылительного пистолета потоком воздуха, становятся негативно заряженными, мигрируют к детали для эмалирования (положительный электрод) и осаждаются там. После осадки первого слоя частицы начинают терять притягательную силу. Отталкивающая сила генерируется. Когда она становится равной притягательной, частицы больше не осаждаются. Этот процесс обеспечивает равномерное эмалевое покрытие и автоматически ограничивает его толщину.
Частицы эмали должны быть покрыты (органическая оболочка, обычно кремний) для предотвращения гидратации, которая может снижать их электрическое сопротивление, предотвращая правильную осадку эмали на деталь. Качество органического покрытия, размер зерна и реология порошка — ключевые факторы для получения равномерной осадки эмали и привлекательного внешнего вида после обжига. Этот процесс высокоэффективен для плоских деталей, но сложнее эмалировать полые детали — например, полости духовок — из-за эффекта клетки Фарадея. Процесс предлагает несколько преимуществ: (i) уменьшение отходов, (ii) экономия материалов, и (iii) равномерность толщины покрытия.
Сушка и обжиг эмали
Сушка эмали — жизненно важный шаг после влажного нанесения эмали. Влага, составляющая 40–50 % массы осадка, может вызвать локальное отхождение эмали при обжиге. Полученное сухое покрытие называется «бисквит». Воздушная сушка нежелательна, так как детали могут загрязниться пыльными частицами в воздухе и остаточная влага может остаться в эмали, способствуя образованию дефектов «рыбья чешуя». Сушилки или печи должны использоваться при температуре 70–120 °C. Инфракрасное излучение или конвективная сушка — самый безопасный способ подготовки деталей к обжигу.
Обжиг эмали обычно проводится при температуре 780–850 °C, значительно выше температуры размягчения эмали (500–600 °C). Может проводиться в камерной печи или туннельной непрерывной печи. Время и температура обжига зависят от толщины стали и типа эмали. Обжиг проводится в окислительной атмосфере.
Камерные печи обычно используются для коротких производственных серий и мелких деталей. Туннельные печи прямоугольные, U-образные или L-образные и подходят для длинных производственных серий. Они разделены на три зоны: предварительный нагрев, обжиг и охлаждение. Это позволяет контролируемое увеличение и уменьшение температуры. Детали, расположенные на крэйдлах, проходят через эти секции, подвешенные на конвейере. Воздушные уплотнители на входе и выходе печи предотвращают потерю тепла. Печи преимущественно электрические или газовые с излучающими трубами. Нагревательные элементы расположены на стенах и дне печи. Тепловая энергия передается деталям излучением и конвекцией.
Механизмы адгезии эмали к стали
Адгезия эмали к неокрытой стали достигается химическими реакциями, происходящими в циклах обжига и охлаждения. Процесс можно разделить на четыре стадии.
Первая стадия — до 550 °C. Влага и O₂ в воздухе проникают пористую эмаль и окисляют Fe в стали. Это вызывает образование слоя оксида железа на границе эмаль/сталь. Атомарный H₂, возникающий от разложения H₂O, диффундирует в сталь, рекомбинирует в молекулярный H₂ и заполняет дефекты в стали. Растворимость H₂ в стали увеличивается с температурой.
Вторая стадия — диапазон температур 550–830 °C. Эмаль размягчается затем плавляется, образуя полупроницаемый слой. Это уменьшает газообмен с атмосферой печи. Оксид железа на границе эмаль/сталь растворяется эмалью.
Третья стадия — около 830 °C. При этой температуре происходят химические оксидно-восстановительные реакции между слоем оксида железа на границе эмаль/сталь, металлическими оксидами в эмали и C в стали. Сплавы Fe-Co выпадают в осадок на границе эмаль/сталь. Они в сердце адгезии эмали к стали. Адгезия способствуется шероховатостью стали. Растворенный O₂ рекомбинирует с C в стали, выделяя газообразные CO/CO₂. Интенсивность этих выделений должна контролироваться. Количество H₂ в стали на максимальных уровнях.
Четвертая стадия — охлаждение. Эмаль твердеет, прекращая газообмен. Растворимость H₂ в стали снижается при падении температуры. Сталь становится перенасыщенной и H₂ накапливается под эмалевым покрытием. Избыточное количество H₂ на границе вызывает дефекты «рыбья чешуя».
Дефекты эмалевого покрытия
Дефекты, вызывающие отбраковку по стандартам качества производства эмалевых покрытий, называются дефектами эмали. Эти дефекты могут быть локально ограниченными прерываниями компактности или структуры стекловидного покрытия. Когда обсуждаются эмалевые покрытия, ремонт или переработка дефектных эмалевых покрытий довольно сложны. Хотя формирование дефектов часто атрибутируется сочетанию нескольких неблагоприятных параметров, ведущим к практически бесконечному числу индивидуальных ошибок, довольно часто один фактор доминирует типичный тип дефекта. Следовательно, дефекты классифицируются в группы ниже согласно базовым материалам и процессам нанесения.
Рыбья чешуя
Это стальные дефекты — полулунные трещины в грунтовом или покрывающем слоях, возникающие немедленно или даже через часы или дни после обжига. Дефекты могут встречаться индивидуально с типичным размером 1–5 мм в диаметре. Дефекты результатом диффузии H₂ через сталь и в эмалевой слой. Дефекты происходят только на деталях, эмалированных с двух сторон. H₂ образуется на стальной поверхности при обжиге по реакции Fe + H₂O = FeO + H₂. H₂ растворяется в атомарной форме и после охлаждения остается в стали как перенасыщенный раствор. Разделение H₂ от стали происходит рекомбинацией в молекулы на границе сталь/эмаль, затем создавая давления до 200 кг/см², вызывая чешуйчатость.
Плохая адгезия
Адгезия эмалевого покрытия объясняется двумя основными механизмами адгезии: (i) химическая теория, и (ii) механическая теория. Химическая теория указывает, что непрерывное смещение типа связи должно быть достигнуто в области фазовой границы от металлической связи основного металла через оксидный адгезионный слой к ионной связи эмалевого слоя. Механическая теория определяется предпосылкой для хорошей адгезии — шероховатием границы поверхности, приводящим к тесному механическому зацеплению эмали к стальной поверхности. Адгезия эмалевого покрытия может быть определена путем его разрушения механической деформацией. Плохая адгезия эмали — очень серьезное качество проблема, портящая внешний вид, которая может привести к быстрому разрушению сталь/эмаль композита. Плохая адгезия может иметь совершенно разные причины: от неподходящих марок стали через плохую предобработку, нанесение эмалей с слишком низким содержанием оксидов кобальта/никеля до недо- или переобжига.
Пузыри
Пузыри — полые отверстия через обожженную эмаль, диаметром до 1 мм, которые могут оставаться целыми на поверхности эмали, но также могут лопаться, оставляя воронкообразные углубления. Общая причина этого дефекта, также называемого повторным кипением или С-кипением, — локальное сильное газовыделение при обжиге, газ содержит H₂ и CO. Остатки декапирования через свои (газообразные) продукты разложения могут вызывать очень сильное кипение с эмалью и сталью. Из-за диффузии возникающего H₂ примеси также могут наблюдаться на противоположной стороне листовой стали. Часто пузыри наблюдаются на полых изделиях, где в герметичных кольцах или плохо сформированных ручках накапливаются упрямые остатки декапирующей кислоты.
Примеси
Примеси в грунтовом эмалировании могут варьироваться от загрязнения листовой стали до накипевших отложений. Часто очень трудно и затратно по времени найти источник, потому что примеси могут вводиться на всех шагах процесса эмалирования. Наиболее частые: (i) мелкие железные частицы от резки и сварки, (ii) остатки от средств предобработки, (iii) крупные частицы от помола и шаров (белые точки), (iv) крупные (непомолотые) мельничные добавки, (v) пыль от покрывающей эмали, и (vi) накипевшие отложения от инструментов обжига.
Прогорание (Burn-offs)
Прогорания — локализованные зоны извержений оксида железа через эмалевое покрытие. Основные причины: слишком тонкая толщина эмали или недостаточное количество рефрактерных мельничных добавок. В первом случае избыточный оксид железа, не растворенный в основной эмали, проникает от фазовой границы к поверхности.
Свойства эмалированных сталей
Эмалированная сталь имеет несколько полезных свойств, главным образом из-за витреозной природы эмали. Химический состав эмали отличается в зависимости от её конечного использования для полного соответствия требуемым характеристикам. Свойства приведены ниже.
Адгезия эмали
Эмаль должна адгерировать к стальному субстрату для обеспечения того, чтобы эмалированная сталь имела требуемые свойства для любого конечного использования. Адгезия определяется ударным тестом, включающим деформацию образца эмалированного листа полусферическим перцем путем падения веса 1,5 кг на перец с высоты, соответствующей толщине стального субстрата. Степень адгезии определяется сравнением с референсными фото. Присваиваемое значение от 1 (очень хорошая адгезия) до 5 (очень плохая адгезия).
Коррозийная стойкость
Эмаль — покрытие, обеспечивающее сталь выдающейся коррозийной стойкостью даже при высоких температурах. Эмалированные поверхности непористы и следовательно непроницаемы для всех жидкостей. Тесты соленой пеленой на эмалированных деталях с холоднокатаным или алюминизированным стальным субстратом показывают, что эмалированные детали выдерживают соленую пелену более 500 часов без признаков красной ржавчины. Тесты, проведенные Институтом фарфоровой эмали, показали, что эмалированные панели могут служить 30 лет без признаков коррозии на стальном субстрате.
Химическая стойкость эмали
Химические свойства эмали могут быть адаптированы к среде, в которой она используется. Эмаль таким образом имеет исключительно хорошую стойкость к химикатам (кислоты, щелочи, моющие средства и органические растворы). Эмалированная сталь также экстремально стойка к атмосферным воздействиям. Следовательно, дождь, атмосферное загрязнение (диоксид серы, оксид азота), соленые прибрежные атмосферы, ультрафиолетовое (УФ) излучение и резкие изменения температуры не приводят к изменениям во внешнем виде, цвете или глянце эмалированной поверхности.
Механическая прочность поверхности
Как стекло, поверхность эмалированной стали очень твердая, что означает экстремальную стойкость к царапинам, абразию, удару и износу. Твердость эмалированных сталей между 5 и 7 по шкале Мооса. Одно из преимуществ твердости поверхности эмалированной стали — экстремальная стойкость к абразии. Абразионная стойкость определяется трением тестом.
Высокая и низкая температурная стабильность
Из-за витреозной природы эмалированные поверхности имеют выдающуюся температурную стабильность. Некоторые применения эмалированных сталей требуют рабочих температур около 450–500 °C. Эмалированная сталь также может подвергаться температурам минус 60 °C без неблагоприятных эффектов на эмаль.
Стойкость к термическому шоку
Эмалевые покрытия выдерживают широкие температурные разницы более 100 °C без повреждений. Следовательно, их можно использовать в применениях с такими вариациями.
Пожарная стойкость
Пламя или любой другой источник тепла не вызывает повреждений эмалированной поверхности. Кроме того, эмалевые покрытия не производят токсичных дымов при длительном воздействии тепла. Пожарная стойкость эмалированных панелей классифицируется как A1.
Гигиена и легкость очистки
Гладкая, твердая витреозная поверхность эмалированной стали не имеет пор или трещин. Это предотвращает рост бактерий и накопление пыли. Следовательно, эмалированная сталь может использоваться в чувствительных зонах. Кроме того, эмалированная сталь — пищевая материальная, не выделяющая запахи. Также эмалированные поверхности очень легко чистить. Гладкая, герметизированная поверхность эмали и её исключительно минеральный состав означают, что коммерчески доступные растворители могут использоваться для очистки, делая её гораздо легче и дешевле.
Цветовая стабильность
Эмалированная сталь поставляется почти бесконечным диапазоном цветов, узоров и текстур с глянцевым, полуматовым или матовым финишем. Кроме того, возможно воспроизвести любое изображение с экстремальной точностью шелкографией, например, знаки, постеры, произведения искусства или фотографии. Если процесс выполняется при высокой температуре, эти изображения длятся так же долго, как остальная эмалированная панель. Поскольку цвета создаются минеральными пигментами, они демонстрируют значительную стабильность во времени. Одна особенность — они не чувствительны к УФ-излучению.
Применения эмалированной стали
Эмалированные стали могут использоваться как для внутренних, так и для внешних применений. Бытовые применения эмалированной стали включают: (i) санитарную посуду, (ii) электрические водонагреватели, и (iii) бытовые приборы и кухонную посуду.
Эмалированная сталь, фактически, единственный материал, способный выдерживать множество напряжений, которым подвергаются бытовые приборы, особенно в кулинарных применениях. Следовательно, она стала незаменимой для специфических применений, где она бесподобна из-за своих множества полезных свойств. Некоторые из этих свойств: (i) лучшая стойкость к царапинам и абразию, (ii) эмалированная сталь ни удерживает, ни не впитывает запахи, следовательно не может передавать их, (iii) стойкость к продуктам, обычно используемым на кухне, будь они кислыми или щелочными, (iv) отличная коррозийная стойкость, (v) огнеупорная и выдерживает высокую температуру, (vi) безопасна для контакта с пищей и предотвращает рост бактерий, (vii) очень стойкая к пару, следовательно может легко использоваться для этого метода приготовления, и (viii) выдающиеся эстетические качества.
Эмалированная сталь имеет много применений в строительстве. Её можно использовать как облицовку зданий или туннелей и в интерьерах общественных мест, таких как ж/д и метро станции, аэропорты и другие здания, как настенное покрытие и для подвесных потолков, перегородок и лифтов. Эмалированная сталь также выдающийся материал для оснащения чистых комнат.
Эмалированная сталь — идеальное решение для наружных применений, так как она устойчива к погоде и УФ-излучению, с практически неограниченными возможностями декора. Эмалированные панели особенно подходят для разделительных стен или облицовки более традиционных кирпичных зданий. Они предварительно изготавливаются под точные размеры здания. Панели могут устанавливаться в любую погоду.
Использование эмалированной стали для облицовки туннелей рекомендуется, так как это делает их легче и дешевле чистить, обеспечивает лучшее освещение и улучшает пожарную стойкость.
Эмалированная сталь очень популярный выбор для оснащения общественных мест. Огнеупорная, вандалоустойчивая, легкая в обслуживании и предлагающая практически неограниченные возможности декора, она идеальна как настенное покрытие и для потолков, перегородок, лифтовых кабин и т.д. Поскольку она свободна от бактерий и не подвержена влаге, она также идеальное решение в больницах, чистых комнатах и санитарных системах.
Эмалированная сталь также имеет важные промышленные применения, даже в самых коррозийных атмосферах, например в химической и пищевой промышленности. Её стойкость к химикатам и ферментации делает её отличной облицовкой для силосов, химических реакторов, сушилок, закрытых резервуаров и других систем хранения водоочистных станций. Кроме того, из-за её стойкости к высоким температурам и свойств отражения тепла, её можно использовать в колоннах и теплообменниках. Её стойкость к коррозии, вызванной газами сгорания, также делает её отличным материалом для производства дымоходов и выпускных коллекторов.
Эмалированная сталь — идеальное решение для внутренних и наружных знаков и коммуникационных панелей. Поверхность не повреждается городским загрязнением, погодой или УФ-излучением. Она огнеупорная и предлагает множество декоративных возможностей, делая её лучшим возможным материалом для самых изощренных графических творений.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности
- EN 10326 S550GD: Конструкционная холоднокатаная сталь с горячезаливными покрытиями
- EN 10326 S250GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Горячеоцинкованные Варианты
- EN 10326 S280GD Холоднокатанная Сталь – Премиальная Высококачественная Конструкционная Сталь
- EN 10326 S320GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Множество Вариантов Покрытий
- EN 10326 S350GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Нелегированная
- Конструкционная сталь EN 10326 S220GD холоднокатанная — высококачественная, коррозионностойкие покрытия