



Стальные трубы: типы, история и современное производство
Стальные трубы — длинные полые трубки, служащие опорой бесчисленных инфраструктурных систем. Они производятся двумя различными процессами — сварными или бесшовными — каждый начинается с сырой стали, отлитой в рабочую форму. Сталь затем либо растягивают в бесшовную трубу, либо её края соединяют и заваривают. С начала 1800-х эти методы эволюционировали в высокоэффективные непрерывные процессы, используемые сегодня, производящие миллионы тонн стальных труб ежегодно и делающие их самым широко используемым продуктом стальной отрасли.
Благодаря прочности и легкости, стальные трубы незаменимы в разных сферах: подземные водопровод и газопровод, защита электрических кабелей, рамы велосипедов, автокомпоненты, холодильные и отопительные системы, сантехника, флагштоки, уличные фонари и даже медицинское оборудование. Их универсальность продолжает стимулировать спрос по секторам.
История
Человеческий гений использовал трубчатые структуры тысячелетиями. Древние земледельцы odvodyли воду с помощью тростниковых и глиняных труб; китайские инженеры применяли тростниковые трубы уже в 2000 г. до н.э., а европейские свинцовые трубы появились в I веке н.э. Тропические общества использовали бамбук, а колониальные американцы — дерево. Первая водопроводная система Бостона 1652 года использовала полые бревна.
Современная сварная стальная труба коренится в 1815 году, когда Уильям Мурдок создал угольную ламповую систему, требовавшую длинные металлические трубы. К 1824 году Джеймс Рассел запатентовал метод соединения нагретых железных полос, но процесс заднего шва Комелиуса Уайтхауса 1825 года заложил основу для современного производства. Первый американский завод по этой технике открылся в Филадельфии в 1832 году.
Непрерывное производство ввели в 1911 году Джон Мун, позволив заводам производить трубу в бесконечном потоке — значительный скачок эффективности. Тем временем бесшовные трубы появились в конце 1800-х, впервые произведенные бурением отверстия в твердом цилиндре. Завод 1895 года, выдавший первые бесшовные трубы, удовлетворил растущие потребности велосипедной и позже автомобильной промышленности, требовавших тонкостенные высокопрочные трубы для бензиновых и масляных линий.
Раннее бесшовное производство 1840 года включало бурение центрального отверстия в биллете — неэффективный процесс с неровными стенками. Патент 1888 года улучшил это отливкой биллета вокруг огнеупорного кирпичного сердечника, удалением сердечника для чистого отверстия. Современные вальцевые техники с тех пор заменили эти ранние методы.
Дизайн
Стальные трубы бывают двух основных видов: бесшовные и сварные. Бесшовные трубы легче с тоньше стенками, идеальны для велосипедов и перевозки жидкостей. Сварные трубы, с единственным швом вдоль длины, тяжелее и жестче, предлагают стабильную прямоту и обычно используются для газопроводов, электро-каналов и сантехники, где высокие напряжения не ожидаются.
Ключевые характеристики — диаметр, толщина стенки, марка стали, длина, покрытие и торцевая обработка — строго контролируют в производстве для соответствия специфическим требованиям применения. Диаметры варьируют от микроскопических игольчатых трубок до крупных магистральных газопроводов.
Сырье
Сталь, преимущественно железо, легированное элементами вроде алюминия, марганца, титана, вольфрама, ванадия и циркония, — основное сырье. Дополнительные финишные агенты могут применяться, включая легкое масло для защиты или серную кислоту при очистке. Краска или цинковые покрытия обычно используют для предотвращения коррозии.
Производственный процесс
Производство стальных труб следует трехстадийной схеме: превращение сырой стали в рабочую форму, формовка трубы на непрерывной или полунепрерывной линии, финальный раскрой и кастомизация.
Производство слитков
- Расплавленную сталь производят плавлением железной руды и кокса в печи, затем удаляют излишки углерода кислородом. Жидкую сталь льют в толстостенные формы для остывания в слитки.
- Формовка слитков — через массивные вальцы — производит плоские продукты (плиты, листы) или длинные (прутки, стержни).
Производство блумов и плит
- Блумы формируют пропусканием слитков через канавчатые «двухвалковые» или «трехвалковые» стана, которые сжимают и удлиняют сталь. Операторы реверсируют вальцы для дополнительного разжежения, а манипуляторы обеспечивают равномерную обработку.
- Плиты аналогично прокатвают, боковые вальцы контролируют ширину. После формовки неровные концы обрезают и делят на размеры.
Дальнейшая обработка
- Блумы становятся биллетами через дополнительную прокатку. Биллеты режут синхронными летучими ножницами, производя длинные узкие заготовки для бесшовных труб.
- Плиты нагревают до 2200 °F (1204 °C) для образования оксидной шкалы, которую удаляют чешуйколовом и высоконапорным водяным распылением. Затем растягивают в горячем стане — часто полмили длиной — в тонкие полосы, называемые скельп, превращая 6-дюймовую (15,2 см) толстую плиту в четверть-мильную ленту примерно за три минуты.
- После растяжения сталь декапируют в сернокислых ваннах, промывают, сушат и навивают на крупные катушки для транспортировки на трубные заводы.
Трубопрокат
- Скельп разматывают и нагревают перед прохождением через канавчатые вальцы, загибающие края, формируя несварную трубу. Сварочные электроды затем закатывают концы, и высоконапорной валок обеспечивает плотный шов. В зависимости от размера сварные трубы могут производиться до 1100 футов (335 м) в минуту.
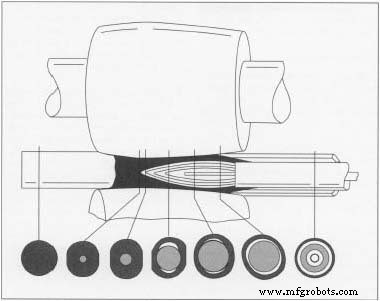
- Для бесшовных труб квадратные биллеты нагревают и формовывают в цилиндр, затем катят под экстремальным давлением для растяжения биллета и создания центрального отверстия. Пулевидный проколовщик обеспечивает гладкое, регулярное отверстие. Последующая прокатка выравнивает толщину стенки и форму.
Финальная обработка
- После формовки трубы могут проходить выпрямление, соединение (резьба для малых диаметров) и размерный контроль. Качественные данные штампуют на каждой трубе. Наносят защитное масло, многие трубы получают гальваническое или цинковое покрытие для защиты от ржавчины. Специализированные краски могут добавляться по потребностям применения.
Контроль качества
Передовые рентгеновские датчики непрерывно мониторят толщину стенки, сравнивая испытуемую трубу с референсной. Вариации автоматически корректируют вальцевые давления. На конце линии гидротесты наполняют трубу водой и создают давление для подтверждения целостности; бракованные единицы утилизируют.
Производственный процесс
- Янтарь: от древней смолы к научному сокровищу — история, свойства и современное использование
- Гильотина: история, конструкция и наследие
- Кремний: свойства, производство и рыночный обзор
- Стальная шерсть: история, производство и безопасность
- Укулеле: от португальских корней к современному мастерству
- Полное руководство по американской куриной отрасли: история, производство и контроль качества
- Компост: идеальное решение для обогащения почвы
- Водка: от древней дистилляции к современному производству
- Железо: свойства, история и повседневные применения
- Оцинкованная стальная труба: преимущества, применение и история