



Премиальное термосамосклеивающееся эпоксидное покрытие для стали — максимальная защита от коррозии
Термосамосклеивающееся эпоксидное покрытие (FBE) стали
Термосамосклеивающееся эпоксидное (FBE) покрытие стальных материалов — это однокомпонентное, термоотвердевающее порошковое эпоксидное покрытие, не требующее грунтовки, которое предназначено для обеспечения максимальной защиты от коррозии базовой стали. Это быстроотвердевающее термоотвердевающее защитное порошковое покрытие, которое использует тепло для плавления и сцепления материала покрытия со стальным субстратом. Оно основано на специально подобранных эпоксидных смолах и затвердителях. Эпоксидная смола формулируется для соответствия спецификациям, связанным со защитой стали в качестве антикоррозийного покрытия. Термически отвердеваемые FBE-покрытия содержат 100% твердого вещества, состоящего из термоотвердевающих материалов, которые обеспечивают высокую адгезию к металлической поверхности в результате химической реакции, инициируемой теплом. FBE-покрытия можно наносить методом флюидизированного слоя, опылением (пневматическое распыление) или электростатическим распылением.
Область применения
FBE-покрытие широко используется для покрытия стальных труб, фитингов, насосов и арматуры, применяемых для транспортировки нефти, газа, суспензий и воды. Типичные продукты с FBE-покрытием показаны на рис. 1. FBE-покрытие применяется для подземных трубопроводов с 1960-х годов и имеет хорошую репутацию в таких приложениях. Оно также используется для покрытия стальных арматурных стержней, применяемых в строительстве мостов, дорог и зданий, для предотвращения коррозии при укладке в бетон.
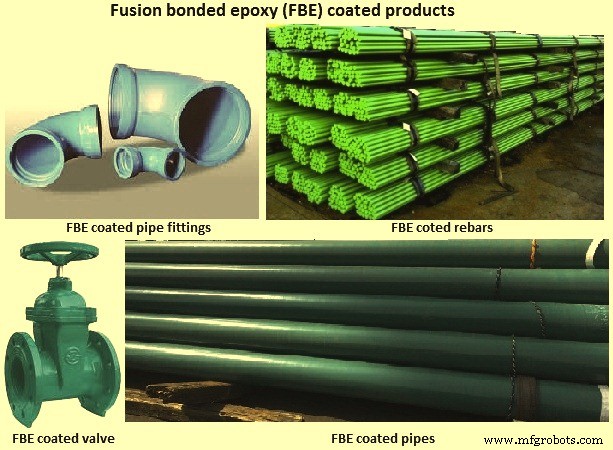
Рис. 1. Продукты с FBE-покрытием
Особенности и преимущества FBE-покрытий
- Защита от коррозии в агрессивных средах;
- Высокая производительность нанесения благодаря быстрому отвердеванию;
- Не течет, не имеет холодной текучести, не размягчается при хранении, что обеспечивает длительный срок хранения;
- Низкий вес;
- Хорошая химическая стойкость;
- Экологичность — отсутствие летучих органических соединений (ЛОС);
- Сопротивление катодному отслаиванию;
- Высокая адгезия и вязкость;
- Легкость ремонта.
Система FBE-покрытия и материалы
Система FBE-покрытия — это термически активируемая, химически отвердевающая система покрытия, наносимая на предварительно нагретую сталь. Типичная формулировка FBE-покрытий включает эпоксидную смолу, затвердитель, катализатор, акселератор, армирующий пигмент и контрольные добавки, регулирующие текучесть и стабильность. В FBE-покрытии смола относится к типу «эпоксидная». Проницаемость, твердость, цвет, толщина, устойчивость к вмятинам и другие характеристики контролируются этими компонентами. Стандартный диапазон толщины FBE-покрытий составляет от 250 до 500 микрометров и может варьироваться в зависимости от эксплуатационных условий. Расплавленное порошковое покрытие становится твердым в течение нескольких секунд после нанесения. FBE-покрытия обычно используются в сочетании с катодной защитой. В большинстве случаев отслаивающиеся участки под FBE-покрытием защищаются катодной защитой.
FBE-покрытия являются термореактивными полимерными покрытиями. Название «термосамосклеивающееся эпоксидное» связано с перекрестным связыванием смолы и методом нанесения, отличающимся от обычной покраски. Компоненты смолы и затвердителя в сухом порошковом FBE-материале остаются нереагировавшими при нормальных условиях хранения. При типичных температурах нанесения покрытия (обычно 180–250 °C) содержимое порошка плавится и превращается в жидкую форму. Жидкая пленка FBE смачивает и течет по стальной поверхности, на которую наносится, и вскоре становится твердым покрытием за счет химического перекрестного связывания, способствуемого теплом. Этот процесс известен как термосамосклеивание. Химическая реакция перекрестного связывания в данном случае необратима. После отвердевания покрытие не может быть возвращено в исходную форму никакими средствами. Дополнительный нагрев также не плавит покрытие, поэтому оно называется термореактивным.
Новые технологии постоянно разрабатываются для оптимизации свойств FBE-покрытий и улучшения их эксплуатационных характеристик. Химиометрическое соотношение должно контролироваться равновесием между затверждающей группой и эпоксидной группой. Например, увеличение уровня затвердителя может снизить плотность перекрестных связей и повысить гибкость, но снизить химическую стойкость.
Ударная стойкость или твердость являются функцией плотности перекрестных связей. Более высокие плотности можно достичь, используя затвердители с низкой молекулярной массой, формирующие плотно перекрестно связанные структуры. Добавление нереактивных разбавителей может нарушить эту структуру, придавая конечному продукту большую гибкость, но меньшую вязкость.
Механическая адгезия — это сила сцепления, возникающая из-за шероховатости стального субстрата (вершин и впадин). Переход от круглого к угловатому профилю поверхности и увеличение глубины впадин может улучшить этот тип адгезии. Полярная адгезия — это водородная связь, возникающая между стальным субстратом и эпоксидным покрытием.
Химические связи формируются за счет совместного использования электронов группами на стальном субстрате и эпоксидной смоле. Эти связи являются самыми сильными и вносят наибольший вклад в адгезию. Группы, такие как азот и кислород, могут связываться с железом и кремнеземом.
FBE-покрытие и коррозия
FBE-покрытия عموم образом уменьшают коррозию стального субстрата, подверженного воздействию электролита, двумя способами: (i) они действуют как физический барьерный слой, контролирующий проникновение деструктивных видов, и (ii) они могут служить резервуаром для ингибиторов коррозии, помогая стальной поверхности противостоять атаке агрессивных видов, таких как хлоридные анионы.
FBE-покрытие обеспечивает физический барьер, предотвращающий контакт стального субстрата с влагой, кислородом и хлоридными ионами. Кроме того, являясь диэлектрическим покрытием, FBE препятствует потоку электронов и ионов между металлом и электролитом, тем самым мешая заряду перемещаться между анодом и катодом.
Контроль коррозии FBE-покрытием является функцией способности покрытия обеспечить барьер против воды, кислорода, хлорида и других агрессивных элементов, предотвращающих проникновение через пленочное покрытие для атаки стального субстрата. Критическими свойствами для защиты от коррозии в FBE-покрытиях являются адгезия и способность к смачиванию покрытой стали. Снижение адгезионной прочности увеличивает скорость процесса отслаивания. Исследование отслаивания FBE-покрытий в смоделированной пористовой среде предложило следующий механизм отслаивания:
- Время задержки перед началом наблюдаемого процесса отслаивания может быть функцией проникновения воды через FBE-покрытие в межфазную или интерфазную область покрытие/субстрат.
- Отслаивание FBE-покрытия от стального субстрата преимущественно вызвано гидроксильными ионами.
- Скорость отслаивания FBE контролируется процессами переноса из пора в покрытии и вдоль разламывающегося интерфейса покрытие/субстрат к фронту отслаивания.
- Место отказа адгезии покрытия находится в межфазной или интерфазной области покрытие/субстрат.
- Скорость отслаивания FBE в условиях, близких к пассивным, контролируется миграцией гидроксильных ионов из объемного внешнего раствора к фронту отслаивания покрытие/субстрат.
- Скорость отслаивания FBE в условиях подпленочной коррозии контролируется движением гидратированных катионов к катодному участку.
Процесс нанесения FBE-покрытий
Важные этапы, подлежащие контролю в процессе нанесения FBE-покрытий (рис. 2), включают: (i) подготовку поверхности и чистоту, (ii) абразивную очистку, (iii) процедуру очистки, (iv) окончательную очистку и осмотр, (v) кондиционирование поверхности, (vi) предварительный нагрев, (vii) нанесение FBE-покрытия, (viii) послеобработку, (ix) окончательный осмотр и контроль качества, (x) процедуры ремонта, (xi) обращение с FBE-покрытым продуктом. Общее затраченное время между операциями подготовки поверхности, состоящими из шагов (i)–(v), должно быть сведено к минимуму, чтобы избежать образования оксидов на поверхности. Окисление стали перед покрытием в любой из его явных форм неприемлемо. Визуальное обнаружение таких оксидов требует повторения операций подготовки поверхности стали перед покрытием.
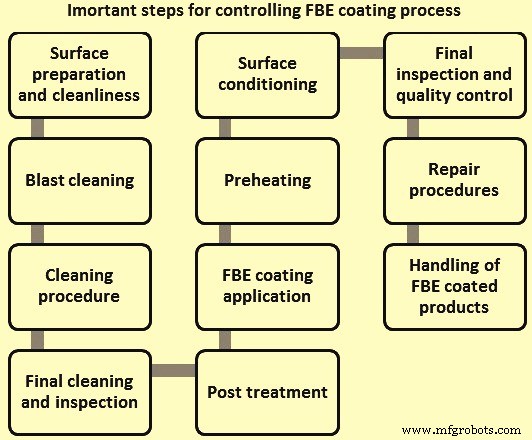
Рис. 2. Важные этапы контроля процесса FBE-покрытия
Подготовка поверхности и чистота
Правильное внимание к очистке и подготовке поверхности стального субстрата перед абразивной очисткой оказывает значительное влияние на итоговое качество готового FBE-покрытия. Основные элементы предварительной очистки: (i) удаление поверхностных загрязнений, (ii) ослабление шкалы (на только что прокатной стали) и (iii) удаление инея и влаги.
Сталь, подлежащая покрытию FBE, может быть загрязнена солями, смазками, маслом и другими вредными материалами. Эти видимые и невидимые поверхностные загрязнения стального материала могут возникнуть при транспортировке, обращении и хранении. Важно, чтобы все эти загрязнители были удалены до первого этапа абразивной очистки. Неудача в удалении загрязнителей может привести к загрязнению абразивной среды, что вызывает плохую работу впоследствии наносимого FBE-покрытия. Глубоко встроенные соли и определенные органические загрязнители, если не удалены полностью, вызывают отказы адгезии и проблемы с формированием пленки. Следовательно, эти материалы необходимо удалить растворительной очисткой, моющим средством или паровой очисткой. На стальной поверхности не должно оставаться никаких остатков, способных повлиять на адгезию. Желательно предварительно нагреть стальной материал перед абразивной очисткой до температуры не менее на 5 градусов выше точки росы или выше.
Абразивная очистка
Цель абразивной очистки — достичь чистой поверхности с угловатым профилем и средней глубиной профиля от 50 до 100 микрометров. Поверхность должна быть очищена минимум до качества «почти белое металл». Это наиболее эффективно достигается с помощью центробежного оборудования для пескоструйной обработки с использованием стальной гранулы в качестве абразивного материала. Абразивные остатки удаляются сжатым воздухом или другими подходящими средствами. Рабочая абразивная смесь должна поддерживаться чистой от загрязнений. Стальная гранула должна иметь твердость 50–60 по шкале Роквелл С. Твердость частиц и распределение размера используемой стальной гранулы должны постоянно контролироваться просеиванием для обеспечения профиля поверхности после очистки. Для постоянного качества поверхности должна поддерживаться стабилизированная рабочая смесь путем частых малых добавок нового абразива, соответствующих расходу; редкие крупные добавки следует избегать.
Процедура очистки
Если доступны две камеры для пескоструйной обработки, то в первой камере для предварительной очистки можно использовать дробицу, а во второй — гранулу. Нежелательно смешивать дробицу и гранулу в одной камере. Где используется одна пескоструйная установка, желательно использовать только стальную гранулу.
Первый этап очистки устанавливает базовую чистоту. Он также выявляет дефекты материала, такие как засверления, заусенцы, слоистость, наляпки и вмятины. Для устранения этих дефектов применяется дисковое шлифование или другие подходящие методы. Если существуют серьезные дефекты, стальной материал отклоняется на этом этапе.
Следующий шаг — вторая абразивная очистка с использованием стальной гранулы со средней твердостью 50–60 по шкале Роквелл С. Основная цель — достичь окончательной желаемой чистоты и желаемого якорного профиля. Часто для лучшей работы достаточно только легкой пескоструйной обработки, если первый этап выполнен эффективно. Независимо от типа операции, важно, чтобы центробежные колеса имели достаточную мощность и были правильно позиционированы для достижения высокого качества и эффективной очистки. Абразивные остатки удаляются сжатым воздухом или другими подходящими средствами. Качественный абразивный материал должен использоваться и регулярно пополняться для обеспечения сбалансированной рабочей смеси.
Окончательная очистка и осмотр
После абразивной очистки и перед покрытием поверхность, подлежащая покрытию, тщательно осматривается на наличие дефектов металла, которые могут влиять на нанесение покрытия, т.е. наляпок, засверлений, вмятин или слоистости. Вся абразивная пыль должна быть удалена, обычно вакуумом или воздушным ножом, а уровень чистоты периодически проверяется путем прижима прозрачного клейкого скотча к стальной поверхности и изучения обратной стороны на наличие частиц грязи. Очень важно, чтобы был достигнут требуемый якорный профиль. Профиль должен быть угловатым, но не должен иметь «подрезов», которые могут возникнуть от чрезмерной пескоструйной обработки, неправильного абразива или неправильного позиционирования центробежных колес. Все операции FBE-покрытия требуют качества пескоструйной обработки «почти белое металл». В большинстве случаев квалифицированный оператор может визуально распознать требуемый стандарт, используя визуальные стандарты.
Кондиционирование поверхности
Иногда требуется использовать химическую предобработку поверхности стали. Это необходимо из-за наличия растворимых солей, остающихся на стальной поверхности. Химическая предобработка имеет второстепенное преимущество — смывает остатки пыли. Слабый раствор ортофосфорной кислоты в воде показал хорошие результаты. Крайне важно и критично для успеха этой предобработки, чтобы остаточная кислота была удалена тщательной водяной промывкой сразу после обработки. Промывочная вода должна быть либо обратного осмоса (ОО), либо деионизированной.
Кислотная промывка обязательна, если сталь была подвергнута коррозионной атаке в присутствии хлоридных или сульфатных ионов до обработки на заводе покрытия. Распространенная причина — воздействие соленой воды при хранении стали в прибрежной зоне или в атмосфере, содержащей SO2 или промышленный CO2, или из-за морского транспорта стали с металлургического завода на завод покрытия. В этих условиях формируются двухвалентные соли железа, которые удерживаются на поверхности стали, особенно в ямках, даже после обычной абразивной очистки.
Хороший тест для определения наличия двухвалентных солей железа — использование тестов с цианоферридом калия или фenantролином. Любая сталь, показывающая наличие двухвалентных солей железа, должна быть соответствующим образом обработана. Правильная обработка поверхности гарантирует, что стальная поверхность свободна от вредных загрязнений, возникающих при транспортировке или операциях на заводе покрытия. Дополнительное улучшение характеристик покрытия может быть достигнуто обработкой чистых стальных поверхностей хроматным раствором перед финальным предварительным нагревом. Водный раствор хромата наносится равномерным распределением по стальной поверхности. Распределение осуществляется резиновым «ракелем» или кистью. Если процесс хорошо контролируется, нет стока материала. Важно, чтобы любой отход собирался для соответствующей утилизации, как требуют местные правила.
Предварительный нагрев
Правильный нагрев стали является одним из самых важных шагов для успешного нанесения FBE-покрытий. Сталь должна достичь соответствующей температуры нанесения, рекомендованной поставщиком материала FBE-покрытия, для достижения оптимальной производительности покрытия. Температура предварительного нагрева может варьироваться в зависимости от сорта материала. В никаком случае температура металла не должна превышать 275 °C, так как это может вызвать металлургические или поверхностные дефекты. Синее или потемнение поверхности стали — один из признаков чрезмерного нагрева. С внедрением сталей высоких сортов существуют дополнительные ограничения на максимальную температуру нагрева.
Допустимые источники тепла: (i) газовое излучательное нагревание, (ii) газовое прямое пламенное нагревание и (iii) электрическая индукция. Важно, чтобы газовые системы нагрева были хорошо отрегулированы, чтобы продукты неполного сгорания топлива не оседали на поверхности стали. Атмосфера печи должна быть такой, чтобы чистая стальная поверхность не загрязнялась. При индукционном нагреве важно использовать соответствующую частоту для обеспечения глубокого нагрева. Интенсивное кожное нагревание следует избегать. Обычно требуются несколько индукционных катушек для стабильного нагрева, особенно в случае толстых стальных материалов.
Равномерная температура стали на заданных уровнях должна поддерживаться для лучших результатов. Температура контролируется на входе в камеру покрытия. Температурные индикаторы (Tempilstiks) наиболее часто используются и могут быть очень эффективны при использовании опытными операторами. Инфракрасный пирометр — удовлетворительный инструмент контроля, но требует регулярной калибровки для обеспечения точности измерений.
Нанесение FBE-покрытия
Нанесение порошка FBE-покрытия лучше всего осуществляется электростатическим распылением с помощью распылительных пистолетов. Важно использовать питание порошка флюидизированным слоем и подходящую систему регенерации. Количество используемых распылительных пистолетов может варьироваться в зависимости от требуемой толщины пленки и размеров стального материала. При правильной настройке пистолетов обычно относительно мало перераспыления в порошковой камере. Важные моменты: (i) стальной материал должен быть хорошо заземлен на всем пути прохождения через камеру покрытия, (ii) правильный заряд распыляемого порошка должен поддерживаться (обычно в диапазоне 50–100 кВ), и (iii) распылительные пистолеты должны быть соответствующим образом позиционированы в камере покрытия для обеспечения равномерного осаждения порошка.
Распылительные пистолеты должны находиться на таком расстоянии от поверхности стального материала, чтобы оптимально использовать электростатические свойства и дать минимальное перераспыление. Это расстояние, вероятно, составляет 125–250 мм от поверхности стального материала и в некоторой степени зависит от давления, необходимого для равномерного транспорта порошка через линию. В качестве отправной точки распылительные пистолеты позиционируются на расстоянии 200 мм от стального материала. Затем корректировка производится в соответствии с требованиями к толщине пленки, размеру стального материала и скорости линии.
Трубопровод подачи порошка должен иметь подходящий диаметр (обычно 12 мм или больше) и длину максимально короткую с минимальными ограничениями между распылительными пистолетами и флюидизированным слоем. Влияние гравитации на поток порошка через трубу следует избежать путем тщательной прокладки линии подачи. Неправильная регулировка может также привести к более серьезной проблеме — забиванию распылительного пистолета. Это также может быть вызвано либо слишком близким расположением пистолетов к горячей поверхности, либо частично отвердевшим перераспылением, входящим в диффузоры. Правильный дизайн и выбор диффузоров могут минимизировать проблемы.
Лучшее позиционирование распылительных пистолетов — сбоку от вращающегося стального материала с движением стальной поверхности вверх. Это минимизирует вредное влияние излучательного тепла и забивание пистолетов. Скорость осаждения должна быть отрегулирована для обеспечения постоянного наращивания требуемой пленки и не затапливать стальной материал. Проводится тест для измерения необходимой подачи порошка для заданного размера материала и скорости. Эта информация может использоваться для определения эффективности осаждения и эффективности настройки оборудования.
Важно, чтобы воздух, используемый в камере покрытия и поддерживающих системах, был сухим и чистым. Влага может вызывать как проблемы с осаждением, так и дефекты покрытия, такие как пористость и пористые дефекты. Серьезные проблемы могут возникнуть от воздуха, загрязненного маслом. Помимо вызова дефектов покрытия, загрязнение маслом является основной причиной импульсного сплавления, которое может вызывать забивание системы и нестабильные образы распыления. Избыточная пористость также может быть вызвана высокой скоростью осаждения порошка. Избыточный электростатический заряд также следует избегать, так как это может вызывать обратную ионизацию и возможные дефекты пленки. Плохое позиционирование может привести к спиралям или полосам на поверхности.
Желательно использовать сито размером 60 или 80 ячеек в системах регенерации для устранения крупнодисперсных частиц. Для просеивания нового порошка более желательно сито 50 или 60 ячеек. Магнитные сепараторы должны использоваться в системе подачи порошка для удаления металлических загрязнений. Камера покрытия должна быть оснащена соответствующими системами обнаружения пожара и взрыва.
Послеобработка
Для достижения оптимальных механических и защитных свойств закалка должна происходить после полного отвердевания покрытия. Минимальное время зависит от температуры предварительного нагрева и размера материала. Увлажнение транспортных роликов для минимизации «следов» выполняется.
Окончательный осмотр и контроль качества
Исчерпывающий осмотр и координация с другими этапами нанесения необходимы для качественного покрытия. Осмотр следует рассматривать как часть операции процессного контроля, а не только как точку решения об одобрении или отклонении покрытий. Если каждый этап обработки выполнен правильно, высокое качество покрытия гарантировано. Регулярные тесты контроля качества, проводимые во время нанесения, включают толщину пленки, детектор пористости и отвердевание.
Отвердевание эпоксидного слоя обычно оценивается тестом MEK (тест на сопротивление растворителю путем трения) для быстрой оперативной оценки и подтверждается DSC (дифференциальным сканирующим калориметром) оценкой температуры стекловития. Длительные тесты также проводятся периодически для уверенности в том, что система работает оптимально. К ним относятся, но не ограничиваются: (i) выдерживание в горячей воде, (ii) ударный тест, (iii) тест на катодное отслаивание и (iv) тест на гибкость.
Процедуры ремонта
Все дефекты покрытия, замеченные при осмотре, должны быть устранены. Там, где сталь обнажена, ремонт производится с помощью двукомпонентного 100% твердого эпоксидного ремонтного композита. Термопластиковые патчевые стержни не используются.
Пористые дефекты (дефекты диаметром менее 1 мм) не требуют дополнительной подготовки поверхности. Материал для ремонта очищается для удаления всей грязи и поврежденного или отслаивающегося покрытия. Края исходного покрытия абразивно обрабатывают вокруг области, подлежащей покрытию, на 15–25 мм от пористого дефекта, и вся пыль удаляется перед нанесением патчевого покрытия. Надфили не используются.
Крупные пористые дефекты (максимальный размер 80 мм) требуют подготовки поверхности стали. Любая обнаженная металлическая поверхность обрабатывается для удаления загрязнений, таких как продукты коррозии, соли, грязь и т.д., абразивной очисткой или другими средствами. FBE-покрытие также абразивно обрабатывается вокруг областей, подлежащих покрытию, на 15–25 мм от края пористого дефекта, и вся пыль удаляется перед нанесением патчевого покрытия. Патчевое покрытие наносится в соответствии с рекомендациями поставщика материала FBE-покрытия до минимальной толщины 0,65 мм с перекрытием существующего надежного покрытия минимум на 25 мм.
Свежепатчированные участки должны полностью отвердеть в соответствии со спецификациями поставщика материала FBE-покрытия перед обращением с этими участками. После отвердевания все заплаты визуально осматриваются и проверяются электродом-щенкелем из тонких латунных усов при напряжении не менее 4000 В/мм и тестируются на адгезию подъемом ножом. Использование влажного губчатого детектора с параметрами, рекомендованными поставщиком FBE-покрытия, также допустимо. Отремонтированный материал должен быть свободен от пористостей и не должен отслаиваться при подъеме ножом.
Обращение с FBE-покрытым продуктом
Осторожная манипуляция покрытой сталью необходима для избежания механических повреждений при укладке, погрузке, транспортировке, укладке и опускании. Все стрелы, крюки, зажимы, вилы, опоры и санки, используемые для обращения или хранения покрытого материала, должны быть спроектированы и поддерживаться в таком состоянии, чтобы предотвратить любое повреждение материала или покрытия. Основные требования: (i) все контактные точки обращения должны быть подподушкой и должна использоваться траверса для подъема покрытого стального материала, (ii) при укладке должны использоваться сепараторы, (iii) покрытый стальной материал всегда должен подниматься, а не тащиться, и (iv) следует избегать ударов концов материала друг о друга.
Преимущества и недостатки FBE-покрытий
Преимущества FBE-покрытия включают: (i) так как покрытие выполняется на линиях покрытия, достигается лучший контроль качества; (ii) процесс дает равномерную толщину покрытия; (iii) хорошее сцепление покрытия со сталью, так как FBE обладает отличными адгезионными свойствами; (iv) благодаря гибкости покрытие не повреждается, когда прямой стальной материал гнется при фабрикации на специальном мандриле; (v) FBE-покрытие действует как изолятор для электрохимических элементов и обеспечивает барьерную защиту стали, предотвращающую проникновение хлоридных ионов; (vi) существуют устоявшиеся критерии приемки для FBE-покрытия в различных стандартах; (vii) FBE-покрытые стержни обеспечивают очень эффективную защиту от коррозии стальных материалов.
Недостатки FBE-покрытия на стальных материалах: (i) снижение прочности сцепления между покрытым материалом и бетоном в случае FBE-покрытия на арматурных стержнях; (ii) так как технология заводская, требуется двойная манипуляция и транспортировка стальных материалов; (iii) обращение с покрытыми материалами должно осуществляться с максимальной осторожностью для избежания повреждения покрытия; (iv) производительность FBE-покрытых материалов сильно зависит от минимальных дефектов покрытия, так как заплатка в дефектных областях не всегда эффективна; (v) даже небольшое повреждение покрытия может инициировать коррозию в агрессивной среде, когда покрытие не имеет катодной защиты, и из-за этого образуются коррозионные элементы в поврежденной области материала, что приводит сначала к отслаиванию FBE-покрытия, а затем к ржавлению; (vi) будучи барьерным типом покрытия, оно способствует локальной точечной коррозии через пористые дефекты; (vii) FBE-покрытый материал подвергается деградации при длительном воздействии солнечного света; (viii) FBE-покрытые арматурные стержни обычно показывают низкую щелочную стойкость.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Выбор правильных марок инструментальной стали для оптимальной производительности
- EN 10326 S550GD: Конструкционная холоднокатаная сталь с горячезаливными покрытиями
- EN 10326 S250GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Горячеоцинкованные Варианты
- EN 10326 S280GD Холоднокатанная Сталь – Премиальная Высококачественная Конструкционная Сталь
- EN 10326 S320GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Множество Вариантов Покрытий
- EN 10326 S350GD Холоднокатанная Конструкционная Сталь – Высокое Качество, Нелегированная
- Конструкционная сталь EN 10326 S220GD холоднокатанная — высококачественная, коррозионностойкие покрытия