



Оловянная сталь и процесс оловоосаждения: полное руководство
Оловянная сталь и процесс оловоосаждения
Оловление или оловоосаждение — это процесс тонкого покрытия листа или полосы стали оловом (Sn), и полученный продукт называется оловянной сталью. Оловянная сталь — это легкая калиброванная, холоднокатаная низкоуглеродистая стальная полоса или лист, покрытый с обеих сторон технически чистым оловом. Она сочетает прочность и штамповочность стали с коррозионной стойкостью, паяемостью и хорошим внешним видом олова. В этом широком описании существует сегодня крайне широкий спектр продуктов из оловянной стали, адаптированных для удовлетворения конкретных требований конечного использования.
Оловянная сталь широко используется для изготовления различных типов банок путем пайки или сварки. Она характеризуется привлекательным металлическим блеском. Оловянная сталь с различной шероховатостью поверхности производится путем выбора шероховатости поверхности исходного стального листа. Она обладает отличной покрасочностью и печатностью. Печать прекрасно получается с использованием различных лаков и чернил. Подходящая штамповочность получается для различных применений, а также необходимая прочность после формовки за счет выбора соответствующего класса отжига. Также достигается соответствующая коррозионная стойкость против содержимого емкости за счет выбора соответствующего веса покрытия.
Оловянная сталь используется для изготовления всех типов контейнеров, таких как консервные банки, банки для напитков и художественные банки. Ее применение не ограничивается контейнерами. Оловянная сталь также использовалась для изготовления деталей электрооборудования и многих других продуктов.
Производство стальной основы и ее последующее покрытие оловом независимы друг от друга, поэтому любой набор свойств стали теоретически может быть сочетан с любым оловым покрытием. Состав стали, используемой для оловянной стали, строго контролируется, и в зависимости от выбранного сорта и его способа обработки можно производить различные типы с разной штамповочностью (также известными как темперы). Оловянная сталь продается в диапазоне толщин стали, обычно от 0,15 мм до 0,6 мм.
Особенности оловянной стали
Стальные листы могут быть покрыты разной толщины олова. Даже разная толщина на двух гранях (дифференциальные покрытия) также может быть получена для удовлетворения различных условий на внутренних и внешних поверхностях контейнера. Несколько видов отделки поверхности также производятся для разнообразных применений. Оловянная сталь имеет специальную пассивационную обработку для стабилизации поверхности и улучшения адгезии лаков. Она также несет очень тонкую пленку масла для улучшения свойств обращения и фабрикации. Это масло, конечно, совместимо с пищевыми продуктами. Получившийся широкий спектр материалов дает пользователю большую гибкость в выборе и возможность точно подобрать правильный материал для данного конечного использования.
Оловянная сталь и упаковка пищевых материалов
Олово присутствует в рационе только в малых количествах комплексных связанных ионов Sn (+2). Оно встречается в большинстве пищевых материалов. Уровни олова должны быть настолько низкими, насколько это практично, из-за возможности желудочного раздражения. Уровни обычно менее 1 мг/кг (миллиграмм на килограмм) в необработанных пищевых материалах. Более высокие концентрации обнаруживаются в консервированных пищевых материалах из-за растворения оловянной стали с образованием неорганических соединений или комплексов олова. Обычно устанавливается максимальный предел 250 мг/кг для олова в твердых пищевых продуктах в банках и максимальный уровень 200 мг/кг для жидких пищевых продуктов в банках. Хлорид оловянный разрешен как пищевая добавка для консервированных продуктов до 25 мг/кг (как олово).
Основным современным источником олова в рационе являются материалы, контактирующие с пищей, особенно выделение из оловянных банок в кислые пищевые материалы. Оловянные банки — это на самом деле стальные банки с тонким покрытием металлическим оловом (оловянная сталь). Часто на оловянной стали есть внутреннее покрытие на основе смолы. Оловянная сталь в основном используется в банках, днах банок и защелках, в основном для стеклянных бутылок и банок. Однако использование оловянных банок снижается. Олово также используется для покрытия кухонных утвари.
Олово амфотерно, реагирует как с сильными кислотами, так и с сильными основаниями, но относительно инертно к почти нейтральным растворам. Наличие кислорода сильно ускоряет реакцию в растворе. Оловянная сталь, используемая в пищевых контейнерах, окисляется только медленно. Содержание олова в пищевых материалах зависит от: (i) того, лакированы ли оловянные банки, (ii) наличия окислительных агентов или ускорителей коррозии, (iii) кислотности пищевого продукта в оловянной банке, (iv) как долго и при какой температуре оловянные банки хранятся перед открытием, и (v) длительности хранения продукта в открытой оловянной банке.
Окисление оловянной стали с последующей неизбежной миграцией образовавшихся ионов олова в пищевой материал — это физико-химический механизм, известный как эффект жертвенного анода, который защищает базовую сталь от коррозии пищевым материалом. Растворение олова защищает банку от возможного пробивания и защищает содержимое от деградации (изменений цвета и вкуса) при термической стерилизации и хранении, имеющей типичный срок хранения 2 года.
Концентрации олова в пищевых материалах в нелакированных банках могут превышать 100 мг/кг, в то время как пищевые материалы, хранящиеся в лакированных банках, имеют уровни олова обычно ниже 25 мг/кг. Однако хранение пищевых материалов в открытых нелакированных банках приводит к существенному увеличению концентрации олова в пищевых материалах. Консервированные овощи и фрукты в нелакированных банках составляют только небольшой процент по весу от общего потребления пищи, в то время как они могут вносить 85% от общего потребления олова. Толщина лакового покрытия сильно влияет на производительность лакированной консервной банки.
Коррозия оловянной стали и ее применение
Для горячезаливанного и электроосажденного олова на олове в воздухе образуется оксидная пленка. Пленка довольно стабильна и обеспечивает барьер для дальнейшего окисления. При значениях pH от 3 до 10 и в отсутствии комплексообразователей оксидный барьер защищает металл от пищи. Вне этого диапазона pH происходит коррозия олова.
Некоторая коррозия может быть ожидана от олова или оловянных покрытий, экспонируемых на открытом воздухе. При нормальном внутреннем воздействии олово защищает железо, сталь и их сплавы. Коррозия может быть ожидана в местах разрывов покрытия (например, пор) из-за гальванических пар, образующихся между оловом и базовой сталью через разрывы, особенно во влажных атмосферах.
Оловление — это экстремально экономичный процесс, так как олово легко доступно и гораздо дешевле. Оно также предлагает отличную паяемость, а также превосходную защиту от коррозии.
Оловоосаждение может дать бело-серый цвет, который предпочтителен, когда желаем тусклый или матовый вид. Оно также может дать блестящий металлический вид, когда предпочтителен больший блеск. Олово предлагает пристойный уровень проводимости, делая оловоосаждение полезным в производстве различных электронных компонентов. Олово также используется для пищевой упаковки. Благодаря нескольким преимуществам олово является металлом выбора для приложений по покрытию в широком спектре отраслей, таких как: (i) авиакосмическая, (ii) пищевая упаковка, (iii) электроника, (iv) телекоммуникации и (v) ювелирное производство.
Образование оловянных усов может произойти в процессе оловоосаждения и негативно влиять на конечный результат. Олово имеет сильную склонность к формированию усов. Оловьяные усы — это маленькие, острые выросты, которые могут формироваться на поверхности чисто оловянистых листов задолго после завершения процесса осаждения. Усы имеют диаметр 1–2 мм и могут достигать длины около 3 мм. Усы могут причинить значительный ущерб готовой оловянной стали. Поскольку усы электрически проводят, они могут вызывать короткие замыкания в электронных компонентах. Хотя точный механизм роста усов еще не понятен в деталях, оловьяные усы могут возникать только в электроосажденных чистых оловянистых покрытиях. В качестве превентивной меры в олово необходимо добавить свинец как минимум на 2%, или чистое оловоосаждение должно быть нагрето выше температуры плавления олова.
Процесс оловоосаждения
Оловянная сталь по сути является стальным продуктом, так как это по сути легкая калиброванная стальная полоса, покрытая оловом на обеих поверхностיות. Следовательно, производство оловянной стали удобно делится на два основных этапа: (i) производство тонкой низкоуглеродистой стальной полосы или листа с требуемыми размерами и механическими свойствами, и (ii) процесс оловоосаждения. Здесь описывается только процесс оловоосаждения. Тонкая низкоуглеродистая стальная полоса или лист, на который наносится оловояное покрытие, называется «черной полосой».
Большие количества относительно прочной оловянной стали теперь производятся методом двойного восстановления. Более тонкая, но более прочная оловянная сталь может быть получена методом двойного восстановления, который позволяет более эффективное использование материала при производстве банок. После начальной холодной прокатки и отжига вместо темпер-прокатки стали дают второе холодное восстановление со смазкой, около 10–50%. Эффект закалки при деформации дает стали дополнительную прочность, в то время как полоса сохраняет достаточную вязкость для формовки в днища и корпуса банок. Конечная толщина может быть до 0,12 мм, типичный диапазон 0,14–0,24 мм. Для двойного восстановления может использоваться двухстаночный или трехстаночный прокатный стан. На некоторых заводах используется стан двойного назначения, который может производить двойное восстановление и работать как обычный темпер (скин-проход) стан. Двойное восстановление демонстрирует ярко выраженные направленные свойства, и направление зерна всегда должно быть указано и учитываться при формовочных операциях с конечной оловянной сталью.
Перед входом в линию оловоосаждения полоса обычно обрезается по краям и осматривается на линии подготовки катушек. Может быть установлен измеритель толщины полосы, чтобы вырезать нестандартную или некачественную черную полосу. Катушки оптимального веса производятся сваркой длин полосы вместе.
Существует два процесса оловоосаждения черных полос: (i) процесс горячего оловоосаждения и (ii) процесс электроосаждения.
Процесс горячего оловоосаждения
Процесс горячего оловоосаждения — это процесс погружения стальной черной полосы в ванну чистого расплавленного олова при температуре выше 232 °C. Образуемое покрытие состоит из очень тонкого интерметаллического слоя, который сначала образуется на границе основного материала и олова (например, при погружении черной полосы образуется сплав железа/олова), за которым следует слой чистого олова.
Стальная полоса для оловоосаждения сначала раскручивается, а затем подвергается тщательной очистке и, опционально, циклу декапирования. После этого вся ее поверхность смачивается флюсом, подходящим для приложения, обычно стандартным коммерческим продуктом. Этот флюс или «паяльная жидкость» активирует поверхность полосы в подготовке к оловоосаждению. Так называемая флюсная ванна следует за нагретой оловянной ванной. Обычно это сопротивление нагретый горшок, но для высоких выходов можно также рассмотреть использование индукционно нагреваемого горшка. Здесь расплавленное олово удерживается при заданной температуре, и количество энергии, уносимой покрытой полосой, восполняется. Газовая система нагрева также может использоваться, но она имеет тенденцию быть невыгодной из-за сложности установки.
Скорости полосы достигают 200 метров в минуту (м/мин). Температура оловянной ванны около 250–290 °C (температура плавления олова около 230 °C). Учитывая относительно низкую теплопроводность олова, управление температурой ванны должно быть тщательно решено. Ниже по течению оловянной ванны, которая должна быть адекватно размеренной, ядром системы является дизайн и процессная интеграция единицы вымета и продувания, так как она решает толщину и равномерность покрытия по ширине и длине полосы. Опционально, воздушный вымет может быть связан с бесконтактным линейным измерителем покрытия. Это образует замкнутый контур управления, обеспечивающий равномерное качество продукта. От воздушного вымета только что покрытая полоса входит в зону высокой конвективной охлаждения без контакта, а затем проходит через измеритель покрытия перед тем, как снова навивается на навиватель. Специальный режим работы линии оловоосаждения в режиме стоп-пуск обеспечивает драматическое снижение бракованного оловяного материала.
Преимущества процесса горячего оловоосаждения: (i) нет отходов производственного процесса, (ii) в производственном процессе не используются опасные вещества (такие как цианоген, свинец и т.д.), (iii) скорость осаждения очень высокая (в несколько раз выше, чем при электролитическом осаждении), (iv) и толстое, и тонкое покрытие могут производиться примерно с одинаковой скоростью, (v) толщина оловянного слоя задается компьютерно-контролируемой системой воздушных ножей, бесконтактный процесс, обеспечивающий особенно высокое качество поверхности, (vi) оловяное покрытие и базовый металл сильно связаны, так как интерметаллический слой образуется в процессе горячего оловоосаждения, (vii) риск роста усов очень мал, так как процесс горячего оловоосаждения делает кристаллическую структуру олова равномерной и минимизирует ее внутреннее напряжение, что минимизирует риск роста усов. Преимущества горячего оловоосаждения по сравнению с электроосажденным оловяным покрытием включают: (i) менее пористое, чем электроосаждение, (ii) более вязкое, чем электроосаждение, (iii) практически безнапряженное, (iv) более экономичное, чем электроосаждение, и (v) лучшая коррозионная стойкость, чем электроосаждение. Недостаток горячего оловоосаждения заключается в том, что толщина покрытия, предоставляемая горячим оловоосаждением, не так хорошо контролируется, как при методах электроосаждения. Горячее оловоосаждение не должно использоваться, когда требуются строгие допуски.
Оловоосаждение электроосаждением
При электроосаждении предмет для покрытия помещается в сосуд, содержащий раствор одной или более солей олова. Предмет подключается к электрической цепи, образуя катод (отрицательный полюс) цепи, в то время как электрод, обычно из того же металла, который осаждается, образует анод (положительный полюс). Когда через цепь пропускается электрический ток, ионы металла в растворе притягиваются к предмету. Для производства гладкой блестящей поверхности электроосажденный лист затем кратковременно нагревается выше температуры плавления олова.
В настоящее время оловянная сталь практически производится только электроосаждением олова на стальную основу непрерывным процессом (рис. 1). Главная причина замены процесса горячего оловоосаждения электроосаждением стальной полосы заключается в том, что оно дает очень высокую степень контроля толщины, включая дифференциальные толщины покрытия на двух сторонах стального листа. Процесс электроосаждения также дает более высокие выходы оловянной стали с превосходным качеством и при более низких производственных затратах. Кроме того, с улучшением технологии осаждения и химии стальной основы толщины стальной основы и оловянного покрытия постепенно значительно снизились. В наши дни типичная толщина покрытия находится в диапазоне 0,1–1,5 микрон в зависимости от конечного использования.
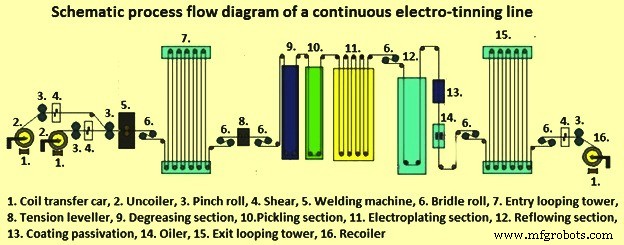
Рис. 1. Схематическая диаграмма потока непрерывной линии электроосаждения
Существует четыре основных выбора электролитических процессов осаждения, которые могут быть использованы для осаждения олова. Это: (i) щелочной статнат, (ii) кислотный сульфат, (iii) кислотный флуоборат и (iv) киссульфонат. Процесс статната основан либо на статнате натрия, либо на статнате калия. Для высокоскоростных приложений осаждения используется статнат калия, так как он имеет очень высокую растворимость по сравнению с натриевой солью. Для достижения плотностей тока до 1600 А/м² используется формулировка, содержащая 210 г/л статната калия и 22 г/л гидроксида калия. Концентрация статната калия может быть удвоена для достижения плотности тока 4000 А/м². Анодная эффективность в диапазоне 75–95% и катодная эффективность в диапазоне 80–90% типичны для щелочного процесса.
Из всех процессов оловоосаждения щелочной процесс имеет превосходную разбрасывающую способность. Процесс не требует использования органических добавок, но должен работать при повышенных температурах (70–90 °C). Наиболее важным аспектом щелочного оловоосаждения является критическая необходимость правильного контроля анода. Если оловянные аноды не контролируются должным образом в процессе осаждения, результат — шершавые пористые осадки. Желто-зеленая пленка должна присутствовать на аноде во время операции осаждения для обеспечения отличного осаждения.
Осаждающие растворы на основе сульфата оловянного (7–50 г/л) и серной кислоты (50–150 г/л) могут осаждать либо яркое декоративное осадки, либо матовое покрытие в зависимости от типа используемой системы уточнения зерна/осветления. Полуматовое оловяное покрытие можно получить с использованием желатина и органического соединения бета-нафтол. Большое разнообразие органических осветлителей коммерчески доступно для производства ярких, декоративных, адгезивных осадок из электролита сульфата оловянного. Эти добавки обычно основаны на алифатических альдегидах и ароматических аминах. Улучшенные версии вышеуказанных состоят из смачивающих агентов, таких как водорастворимый полиэтиленгликоль и водорастворимый производный этилена в качестве основного осветляющего агента. Яркая ванна имеет несколько преимуществ над матовым процессом, включая улучшенную коррозионную стойкость, сниженную пористость, устойчивость к отпечаткам пальцев, улучшенную паяемость, а также свой косметический внешний вид.
Кислотный сульфатный процесс работает при 20–30 °C с практически 100% анодной и катодной эффективностями. Кислотная ванна не требует тщательного мониторинга анода, как щелочной статнатный раствор, но требует органических добавок. Однако разбрасывающая способность кислотной ванны обычно меньше по сравнению со щелочным статнатным процессом.
Еще один кислотный процесс осаждения на основе флуобората оловянного (75–115 г/л) и флуоборовой кислоты (50–150 г/л) предназначен для осаждения чистых матовых оловяных осадок. Основное преимущество этого процесса над оловянным сульфатом заключается в том, что он может работать при гораздо более высоких катодных плотностях тока, до 10 000 А/м² (в перемешиваемых осаждающих растворах). Желатин и бета-нафтол обычно используются как уточнители зерна в этом процессе, который работает в диапазоне температур 20–30 °C. Анодная и катодная эффективности около 100%.
Недавно оловоосаждающие формулировки на основе метансульфоновой кислоты (15–25% по объему) получают признание, потому что растворы требуют простой очистки сточных вод, не содержат фторидов или бора и менее коррозионны, чем электролиты на основе флуоборовой кислоты. Метансульфонов электролиты, похожие на флуоборатные ванны, могут удерживать высокие концентрации металла в растворе (до 100 г/л олова), позволяя осаждение на высоких скоростях. Основным недостатком процесса на основе метансульфоновой кислоты является его высокая химическая стоимость подготовки.
Все вышеупомянутые кислотные оловоосаждающие электролиты осаждают олово из двухвалентного состояния (+2) по сравнению с +4 для щелочных статнатных растворов. Кислотные процессы таким образом осаждают олово в два раза быстрее, чем статнатный процесс, и работают с практически 100% катодной эффективностью. Кислотные оловоосаждающие процессы легче контролировать и поддерживать, чем статнатный раствор. У них есть дополнительное преимущество работы при комнатных температурах.
Рассматривая поток процесса в непрерывной линии электроосаждения (рис. 1), катушки черной полосы подаются на линию оловоосаждения, загружаясь на раскручиватель. Два раскручивателя необходимы для непрерывной работы. Хвостовой конец обрабатываемой катушки сварки соединяется с головным концом следующей катушки для обработки, что требует неподвижности двух катушек во время сварки. Чтобы избежать остановки во время сварки, линии оснащаются петлевыми башнями или аккумуляторами, которые могут удерживать переменные количества раскрученной черной полосы (часто до 600 метров). Современные линии электроосаждения включают боковые обрезчики после аккумулятора для резки полосы до правильной ширины. Кроме того, многие линии теперь включают натяжительные или растяжительные выпрямители, которые прикладывают контролируемое натяжение через полосу для устранения искривлений.
В непрерывных линиях электроосаждения время очистки очень короткое (около 1–2 секунд). Следовательно, существует необходимость в эффективной очистке полосы черной полосы. Эта потребность удовлетворяется использованием электролиза для помощи химическому растворению остатков прокатного масла и других органических загрязнителей. Тяжелый ток, проходящий во время электролиза, производит газы на поверхности полосы. Это приводит к подъему грязи и остатков с полосы. Очищающее средство обычно представляет собой 1–5% водный раствор смеси фосфатов, смачивающих агентов и эмульгаторов в основании гидроксида натрия/карбоната. Температура обычно в диапазоне 80–90 °C с плотностью тока 1000 А/м² обычно адекватна.
После очистки полоса тщательно промывается, идеально горячей водой (70 °C) с использованием высоконапорных распылителей. Декапирование удаляет оксидные и ржавые слои и оставляет поверхность травленной для лучшего осаждения олова. В процессе полоса обычно делается анодной, затем катодной с плотностями тока от 500 до 3000 А/м².
Разные типы электролитов могут использоваться в секции оловоосаждения. Осаждающие ячейки состоят из серии вертикальных баков, через которые полоса проходит змеевидно. Количество проходов осаждающих баков, длина анода и ширина полосы определяют эффективную площадь осаждения. Это вместе с доступным осаждающим током решает максимальную скорость линии для определенного веса покрытия. Современные линии оловоосаждения достигают скоростей 600 м/мин и более с типичными ширинами полосы между 1000 мм и 1250 мм. Стальная полоса направляется через баки подъемными ролями, расположенными на дне баков, и проводящими ролями с резиновыми удерживающими ролями наверху. Эти роли собирают электролит с полосы и возвращают его в осаждающую ячейку. Проводящие роли должны иметь хорошую электрическую проводимость и низкое контактное сопротивление между роликом и мокрой полосой. Эти роли обычно изготавливаются из стали, покрытой медью, а затем хромом.
Каждый осаждающий бак имеет четыре анодные шины и четыре банка анодов, по одному для каждой грани нисходящего и восходящего проходов полосы. Традиционно аноды изготавливаются из 99,9% чистого олова и имеют ширину 76 мм, толщину 50 мм и длину около 1,8 м. Анод расходуется в процессе и заменяется, когда его толщина уменьшается примерно на 70%. Изношенный анод удаляется с одного конца банка, а новый вставляется на другом конце, остальные сдвигаются для освобождения места. В последние годы инертные аноды из титана, покрытого платиной или оксидом иридия, стали более популярными. Nippon Steel первым использовал инертные аноды в линии электроосаждения. В этом случае ионы оловянного производятся вне линии в генераторной установке, в которую высокого давления кислород пускается через раствор электролита, содержащий чистые оловянные шарики, растворяя олово и делая свежий электролит.
Инертные аноды позиционируются параллельно стальной полосе в фиксированной позиции. Нет необходимости в частом обновлении этих анодов. Это приводит к минимальным вариациям толщины оловянного покрытия через ширину полосы. Регулируемые краевые маски обеспечивают правильную ширину анода для избежания накопления олова на краях полосы. Поскольку нет необходимости лить и заменять оловянные аноды, использование инертных анодов также снижает потребность в рабочей силе.
Альтернативная система параллельных оловянных анодов также использовалась. В этой системе анодные мосты выровнены параллельно полосе и загружены обычными оловянными анодами. Анодный банк размещается близко к полосе, снижая начальные необходимые напряжения. По мере медленного растворения анодов напряжение увеличивается для поддержания заданного тока. Когда аноды уменьшены до заданной толщины, весь банк заменяется. Эта система утверждается дает аналогичный контроль толщины олова, как и с инертными анодами.
В конце секции осаждения есть секция контроля уноса, которая по сути удаляет остаточный электролит с полосы для последующей регенерации. Олово осаждается как белоснежное покрытие с легким металлическим блеском. Где необходимо, это расплавляется потоком индукционным или сопротивлением нагреванием (или комбинацией) для производства яркого зеркального финиша. При сопротивлении нагреве высокий переменный ток пропускается через полосу через проводящие ролики. При индукционном нагреве полоса проходит через серию внутренне охлаждаемых медных катушек, через которые пропускается высокочастотный ток. Индуцированные вихревые токи и потери гистерезиса нагревают полосу и плавят оловояное покрытие. Этот процесс потокового плавления улучшает коррозионную стойкость продукта за счет образования инертного оловяно-железного интерметаллического слоя.
Перед потоковым плавлением лист флюсуется обработкой разбавленным электролитом или проприетарными химикатами для предотвращения появления поверхностных дефектов на листе. Потоково расплавленный оловояной лист имеет тонкую оловяно-оксидную пленку на поверхности, которая, если не обработана, может расти при хранении. Для улучшения стойкости к потемнению и лакокрасочности на полосу наносится химическая или электрохимическая пассивация. Наиболее распространенная форма пассивации включает катодную обработку при температурах 50–85 °C в растворе дихромата или хромовой кислоты, содержащем 20 г/л дихромата (другие методы, которые теперь редко используются — использование фосфатов или карбонатов). Это осаждает сложный слой хрома и его гидратированных оксидов, который ингибирует рост оловяных оксидов, предотвращает желтение, улучшает адгезию краски и минимизирует окрашивание сернистыми соединениями. Перед маслянкой оловянная сталь должна быть тщательно сушена. Маслянка диоктилсебакатом или ацетилтрибутилцитратом проводится в электростатическом распылении.
Контроль качества осуществляется встроенным осмотром перед навивкой и включает проверку толщины полосы, обнаружение пористостей и толщины олова.
Существует другой процесс электроосаждения, который имеет горизонтальные, а не вертикальные осаждающие баки. Эта конфигурация вместе с используемыми высокими плотностями тока (6500 А/м²) позволяет работать линиям быстро, со скоростями выше 600 м/мин как обычным делом. Осаждающие баки расположены на двух палубах, на каждом уровне до 18 осаждающих баков (1,8 м длиной, 300 мм глубиной) с банками мелких анодов, поддерживаемых на проводящих углеродных опорах, через которые проходит полоса. Аноды выступают примерно на 130 мм за край полосы, а опоры наклонены под углом через ширину бака, что обеспечивает постоянный интервал между поверхностями полосы и анода для анодов постепенно уменьшающейся толщины. На входе и выходе каждого уровня осаждения и между смежными отдельными осаждающими ячейками полоса проходит между парой роликов, верхний проводящий ролик называется катодным роликом. Олово осаждается на нижней стороне на первой палубе. Сталь затем поворачивается на 180° и входит во вторую палубу, где осаждается другая сторона.
pH этой системы (около 3) высок для кислотной системы, но свободная кислота не добавляется в ванну. Ванна содержит хлорид оловянный (около 35 г/л как Sn²⁺), фториды натрия и калия, хлорид натрия и фторид водорода калия вместе с органическими добавками, такими как полиалкиленоксиды или нафталинсульфоновой кислотой. Электролит постоянно циркулирует в системе, переливается через концы баков и рециркулируется. На нижней палубе электролит распыляется на верхнюю часть полосы для смачивания. После осаждения полоса проходит через промывочные баки, выжимательные ролики и горячий воздушный сушитель, все расположенные на верхней третьей палубе. В этом процессе потоковое плавление обычно индукционным нагреванием. Электролит содержит флуоборат оловянный (30 г/л как Sn²⁺), флуоборовую кислоту и борную кислоту для предотвращения гидролиза флуоборатных ионов. Также используются проприетарные добавки. Утверждается, что эти линии могут работать в более широком диапазоне плотностей тока, позволяя большую гибкость линии. Хотя первые построенные линии были горизонтальными, более поздние линии вертикальные, содержащие до 16 осаждающих баков и работающие на скоростях линии 640 м/мин и выше.
В производстве оловянной стали изготовление стальной основы и нанесение оловянного покрытия независимы друг от друга, поэтому теоретически любое оловояное покрытие или комбинация покрытий может быть нанесена на любую стальную основу. Таким образом, диапазон материалов, классифицируемых как оловянная сталь, может исчисляться тысячами, и оловянная сталь доступна в больших качествах, чем практически любой другой легкий калиброванный лист металла. На практике диапазон толщины стальной основы от 0,13 мм до 0,60 мм, а оловояное покрытие от 0,5 г/м² до 15,2 г/м² олова на поверхность. Существуют международные и национальные стандарты, которые определяют диапазоны и допуски для различных характеристик и методы их проверки.
Производственный процесс
- ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
- Ключевые факторы, формирующие процесс спекания в производстве железорудного сырья
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- Производство белочного железа и хромированной стали: высококачественные покрытые листы
- Железорудные пеллеты: производственный процесс и ключевые технологии
- Понимание производственных процессов: Определения, типы и ключевые компоненты
- Точечное шлифование: экспертный процесс и качество
- CNC-фрезерные станки и методы: точность и автоматизация
- Горячая и холодная прокатка: понимание процессов формовки металла
- Механическая обработка: процессы, инструменты и применение