



Ключевые факторы, формирующие процесс спекания в производстве железорудного сырья
Факторы, влияющие на спек и процесс спекания
Процесс спекания используется для агломерации смеси мелких частиц железной руды (0–10 мм), обратных мелких, флюсов и кокса так, чтобы полученный спек (после ситирования 5–30 мм) мог выдерживать давление и температуру в доменной печи (ДП). Процесс спекания мелких частиц железной руды был разработан в первую очередь для переработки мелких, образующихся при добыче, в продукт, пригодный для загрузки в ДП.
ДП требует качественный спек с высокой прочностью, минимальным содержанием мелких фракций, хорошим средним размером, низким индексом деградации при восстановлении (RDI), высоким индексом восстановимости (RI), низким содержанием мелких фракций, хорошим откалиброванным размером и малым изменением химического состава для работы в стационарном режиме. Контроль качества спека путем адекватного спекания важен для эксплуатации ДП при низком расходе топлива и стабильной производительности.
Принцип процесса спекания
Процесс спекания основан на обработке слоя сырьевой смеси (мелкие частицы железной руды, обратные мелкие, флюсы и т.д.) в присутствии коксовой крошки под действием горелки, размещенной на поверхности слоя. Нагрев происходит от верхних к нижним слоям. Слой сырьевой смеси лежит на ленточной системе, а вытяжная система позволяет всему слою достичь подходящей температуры для частичного плавления смеси и последующей агломерации. В системе Дуайт-Ллойд спековальная решетка представляет собой непрерывную цепь большой длины и ширины, образованную соединением серии тележек-пеллет, формирующих спековальный стан.
Роль спекания в интегрированном металлургическом комбинате
В интегрированном металлургическом комбинате процесс спекания играет важную роль по снабжению сырьем доменную печь. С точки зрения природных ресурсов, спекание — ключевая технология, позволяющая перерабатывать отходы завода (побочные продукты или пыль), образующиеся в других цехах. Процесс сложен, включает различные физические и химические явления. Сырье может сильно варьироваться: от железной руды до переработки пыли и флюсирующих добавок. Природные ресурсы железоруд варьируются в зависимости от минерального состава и горной технологии, применяемой для производства спекового сырья.
Спекание мелких частиц железной руды — металлургический процесс, осуществляемый на спековальном станке. Ширина и длина стана зависят от мощности машины и различаются для каждого завода. Это по сути процесс агломерации, достигаемый за счет горения. Энергия процесса, порядка 360–480 млн кал/т спека, поставляется преимущественно за счет сгорания кокса. Технологическая схема процесса спекания показана на Рис. 1.
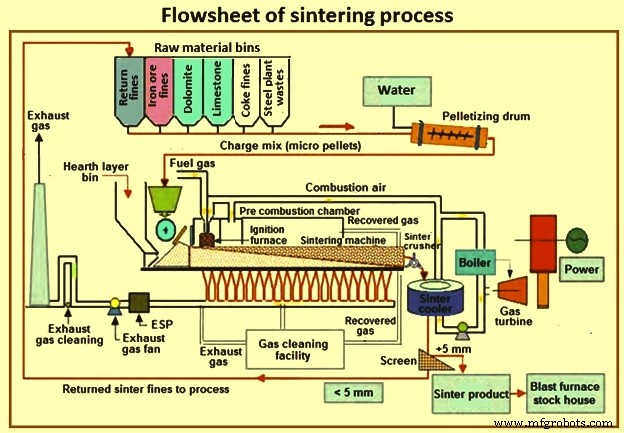
Рис. 1 Технологическая схема процесса спекания
Подготовка спековой смеси
Мелкие частицы железной руды — природная руда размером 0–10 мм. Сырьевая смесь (спековая смесь) готовится из взвешенных количеств мелких частиц железной руды, известняка, доломита, кварцевого песка или кварцита (флюс), твердого топлива (коксовая крошка или антрацит) и металлургических отходов (собранные пыли, шламы, 밸ш-шкала и т.д.). К спековой смеси добавляют воду (6–8%) и обратные мелкие частицы спека, затем гранулируют или пеллетизируют в вращающемся барабане перед загрузкой в виде слоя на движущийся стан спековального станка. Гранулированная смесь непрерывно загружается вместе с обратным спеком из просечно-мелкой фракции для формирования толстого слоя 300–500 мм.
Ход процесса спекания
Спекание — непрерывный процесс. Стан состоит из серии пеллет, каждая из которых имеет боковые стенки и проницаемую решетку. Гранулированная смесь загружается на проницаемую решетку стана. Пеллет с гранулированной смесью проходят под зажигательным капюшоном, подвергаются всасыванию дыхания, опрокидываются и возвращаются в позицию загрузки.
По мере движения стана частицы топлива на верхней поверхности сначала поджигаются в печи горелками газа (доменный газ или смешанный коксово-доменный газ). Горячий газ, образующийся при горении с воздухом, затем всасывается через набивной слой из ветровых коробок с надувками под решеткой. Стан продолжает движение, и зажженный фронт горения постепенно движется вниз через слой до конца. Горение коксовой крошки или других углеродсодержащих материалов начинается на вершине слоев, и по мере движения узкая полоса фронта горения (пламенной волны) движется вниз через слой, последовательно нагревая каждый слой. В слое гранулы нагреваются до 1250–1350 °C для достижения размягчения и частичного плавления.
В слое происходят несколько химических реакций и фазовых превращений: часть материалов плавится при достижении температуры плавления (точки прогорания), и по мере движения происходят явления ресолидификации и фазовых превращений с значительными изменениями фазового состава и термофизических свойств. В результате этих реакций образуется полуплавившийся материал, который при последующем охлаждении кристаллизуется в несколько минеральных фаз разного химического и морфологического состава: в основном гематит, магнетит, ферриты и гангу, состоящая преимущественно из кальциевых силикатов. Рис. 2 показывает тепловой цикл материалов в спековальном стане.
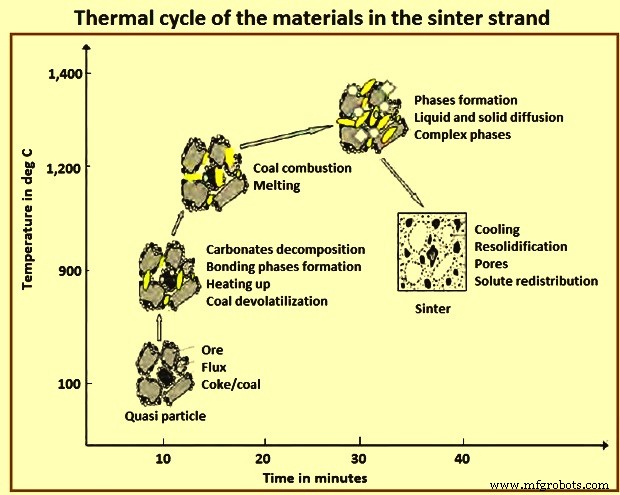
Рис. 2 Тепловой цикл материалов в спековальном стане
Скорость стана и всасываемый воздух регулируются так, чтобы «прогорание» (момент, когда горящий слой топлива достигает основания стана) происходило непосредственно перед разгрузкой спека. Температура процесса спекания в основном контролируется горением частиц топлива.
В процессе спекания на стане спековального станка выделяют различные зоны со стороны загрузки: мокрая зона, зона предварительного нагрева и сушки, зона горения и продуктовая зона. В зоне горения образуется жидкая фаза между железной рудой, флюсом и другими элементами, а нереагировавшие частицы железной руды связываются жидкостью. Конечный продукт «спек» — пористый твердый материал с определенной прочностью.
Частичное плавление и диффузия в материалах вызывают агломерацию частиц, образуя сплошной пористый спековый пирог. После опрокидывания спекового пирога с пеллет, спек горячо просеивают, и мелкая фракция (обратные мелкие, менее 5 мм) перерабатывается повторно, смешиваясь с сырьем, а крупная фракция охлаждается и направляется в бункеры ДП. Ветровые коробки под станом соединены с вытяжным вентилятором через систему газовой очистки. Обычно горячий газ, образующийся при спекании, также может рециклироваться для лучшей тепловой эффективности.
Стан может варьироваться от малых к большим машинам с площадью и высотой слоя, совместимыми с вспомогательным оборудованием для всасывания выходного газа. Площадь стана и всасывающая мощность вместе с проницаемостью слоя определяют максимальную скорость и, следовательно, производительность процесса. Однако в зависимости от выбранных операционных параметров и сырья, качество производимого спека может сильно варьироваться и существенно влиять на последующую работу ДП.
Основные факторы, влияющие на спекание, производительность и качество спека
Химический состав
Химический и структурный состав очень важны в спеке, и их стабильность желательна для того, чтобы первичные и финальные шлаки обладали адекватными характеристиками по температурам размягчения и плавления, температуре жидкости и вязкости для стабильной работы ДП. Важно иметь высокое железное содержание, низкое содержание гангу и основность порядка 1,6–2,1. Восстановимость спека и его качество в целом улучшаются при более высоком уровне гематита по сравнению с магнетитом, а структура улучшается при более высоком уровне первичного (остаточного) гематита и ферритов по сравнению со вторичным (выпавшим) гематитом.
Структура спека
Из-за разнообразия минералогических компонентов сырьевой смеси и ее неоднородности структура спека сложна, так как она образуется преимущественно зернами оксида железа и кальциевых ферритов, связанными гангу-матрицей. Ферриты, количество которых увеличивается с индексом основности, легко восстанавливаются. Повышая механическую прочность спека до определенных уровней, они считаются очень полезными компонентами. Ферриты типа SFCA образуются в реакции твердое-жидкое между гематитом и расплавом Fe₂O₃·CaO с последующим ассимилированием SiO₂ и Al₂O₃ в расплаве. Гангу состоит из кальциевых, железных и магниевых силикатов, которые трудно восстанавливаются и становятся частью шлака в ДП.
Структура и состав спека включают наличие первичного гематита (неассимилированного или остаточного), вторичного гематита (выпавшего), первичного магнетита (неассимилированного или остаточного), вторичного магнетита (выпавшего) и ферритов как основных фаз, вместе с меньшим количеством гангу. Достаточная пористость способствует восстановимости спека, включая микропоры во многих случаях. Оптимальная структура для восстановимости формируется ядром из первичного гематита, окруженным решеткой игольчатых ферритов.
Влияние качества мелких частиц железной руды
В процессе спекания основным сырьем являются мелкие частицы железной руды. Качество мелких частиц железной руды сильно влияет на процесс спекания. Увеличение среднего размера мелких частиц способствует производительности спековального стана, экономит удельный расход топлива, но снижает прочность спека. Плотные низкоалюминиевые руды дают лучшую прочность спека и более низкий удельный расход топлива. Очень высокий уровень микромелких в руде снижает эффективность гранулирования, проницаемость слоя и неблагоприятно влияет на производительность спекания. Пористость железоруд влияет на пористость спека и его физико-металлургические свойства. Железоруды с высокой потерей на выжигании негативно влияют на процесс спекания, снижая производительность, увеличивая удельный расход топлива и снижая прочность спека.
Подготовка спековой смеси
Результаты спекания зависят от эффективности смешивания компонентов спековой смеси и гранулирования в барабане. Двухстадийная обработка в двух барабанах вместо односторонней в одном барабане дает лучшие результаты по проницаемости спекового слоя и, следовательно, повышает производительность спекания.
Механизм спекания
Механизм спекания состоит из двух явлений: физического — переноса тепла от верхнего слоя к нижнему за счет всасываемого воздуха, проходящего через слой, и химического — горения топлива с выделением тепла и химического фронта реакций. Эти два явления независимы и должны иметь одинаковую скорость распространения для обеспечения максимальной температуры пламени. Равновесие между ними важно для высокой производительности спекания, низкого удельного расхода топлива и высокого качества спека.
Проницаемость спекового слоя
Спековальный слой нуждается в хорошей проницаемости для всасывания воздуха через спековую смесь. Хорошая проницаемость обеспечивает высокую производительность стана и правильную эффективность сгорания твердого топлива.
Влажность спековой смеси
Она играет важную роль в процессе гранулирования и влияет на производительность спекания. Влага формирует жидкие мостики между частицами для начала гранулирования. Капиллярные силы уменьшают расстояние между частицами и увеличивают сопротивление гранул. Содержание влаги должно быть оптимальным (обычно 6–8%), так как избыток влаги вредно для гранул и проницаемости/стабильности спекового слоя. Влияние влаги на гранулирование показано на Рис. 3.
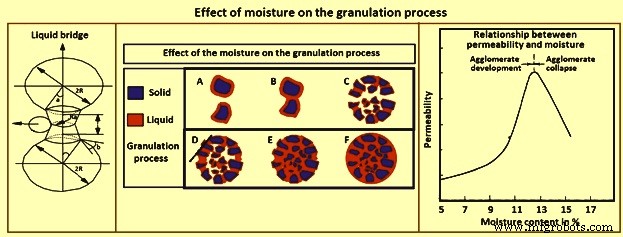
Рис. 3 Влияние влаги на процесс гранулирования
Система загрузки спековой смеси
Сегрегированная система загрузки смеси на стан спековального станка улучшает проницаемость смеси и, следовательно, производительность стана. Рис. 4 показывает системы зарядки без и с сегрегированной загрузкой.
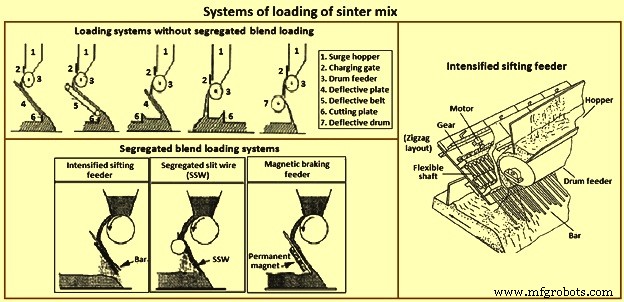
Рис. 4 Системы загрузки спековой смеси
Система зажигания
Время и температура зажигания критичны для правильного продвижения пламенного фронта и качества спека. Избыточное зажигание снижает проницаемость слоя и металлургические свойства спека, увеличивает образование обратных мелких и снижает производительность. Использование многощелевых горелок повышает эффективность зажигания и снижает энергозатраты на зажигание примерно на 30%.
Тип твердого топлива
Твердое топливо с очень низкой или очень высокой реакционной способностью способствует разнице между фронтом горения и теплопереносом. Необходимо подходящее распределение размера твердого топлива для оптимизации процесса спекания.
Автоматическое процессное управление
Повышает производительность спековального стана. Технология обеспечивает экономию 2–5% в потреблении энергии.
Установка оптимизированных по выбросам спековальных установок
Снижает расход твердого топлива в диапазоне 6–12 кг/т спека.
FeO в спекe
Содержание FeO — важный контрольный параметр в спековом цехе. При фиксированном химическом составе рудной смеси FeO может указывать на условия спекания, в частности на норму кокса. Увеличение содержания FeO в спекe на 2% снижает (улучшает) RDI на 8 пунктов. Однако более высокое содержание FeO негативно влияет на восстановимость. Важно найти оптимальный уровень FeO для улучшения RDI без изменения других свойств спека.
SiO₂ в спекe
Более высокий процент силиция в спековой смеси компенсирует эффект высокого аллюминия в руде. Силиций соединяется с FeO и CaO, образуя соединения с низкой температурой плавления, благоприятствующие формированию первичного расплава: FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C), FeO·SiO₂·CaO (1223 °C). Увеличение содержания силиции и основности адгезивных мелких частиц снижает температуру формирования первичного расплава, что благоприятно для последующей ассимиляционной реакции на границе жидкость-твердое тело между мелкими частицами и ядерными частицами. Обычно желаемое соотношение Al₂O₃/SiO₂ в спековой смеси составляет 0,5 или ниже.
Al₂O₃ в спекe
Алюмина играет важную роль в перестройке и коалесценции при спекании, меняя физико-химические свойства первичного расплава. Это приводит к уникальной пористой структуре спека. Площадь пор резко возрастает, а форма пор становится более неправильной при увеличении аллюминия с 1,6% до 2,4%.
Наиболее вредный эффект аллюминия — ухудшение RDI спека, который растет с увеличением содержания аллюминия. Промышленный опыт ДП показывает: в диапазоне CaO 10–10,5% увеличение аллюминия на 0,1% повышает RDI на 2 пункта. Прочность и качество спека ухудшаются при росте аллюминия. Алюмина способствует образованию SFCA (силикоферрит кальция и алюминия), что полезно для прочности спека, но прочность рудных компонентов ниже, так как высокое содержание аллюминия в их решетке — главная причина наблюдаемой низкой прочности. Алюмина повышает вязкость первичного расплава, образующегося при спекании, что ведет к более слабой структуре спека с большим количеством взаимосвязанных неправильных пор.
Восстановимость спека определяется химическим и минералогическим составом и пористой структурой. Из-за сложности влияния аллюминия на каждый из этих факторов, рассмотрение того, как аллюминий влияет на восстановимость, дало противоречивые результаты. В исследовании на спековальном горшочке с 65 кг рудных смесей с разным содержанием аллюминия увеличение аллюминия с 2% до 5,5% повысило RI спека с 58% до 64%.
Влияние флюса
В спековой смесь добавляют известняк или известь и доломит или обожженный доломит как основные флюсы, а кварцевый песок или кварцит — как кислые флюсы. Флюсовые оксиды в спекe необходимы для модификации химии шлака ДП для получения желательных характеристик. Основные флюсы в виде извести и обожженного доломита также выступают связующим веществом в спековой смеси и улучшают агломерацию мелких частиц. Они повышают производительность спековального стана и снижают удельный расход твердого топлива. Размерное распределение флюсов важно для производительности спекания.
CaO в спекe
CaO соединяется с оксидами железа, образуя соединения с низкой температурой плавления, благоприятствующие формированию первичного расплава, минимальный уровень которого необходим для производства прочного спека. Эти соединения: Fe₂O₃·CaO (1205 °C) и FeO·CaO (1120 °C). Свойства расплава, образующегося при спекании, определяют структуру связующих фаз, возникающих в спекe. Свойства расплава перед затвердеванием во многом зависят от химического состава слоя мелких частиц, адгегированных к гранулам, и ассимиляции ядерных частиц.
MgO в спекe
MgO обеспечивает оптимальные условия шлака ДП по текучести и десульфуризации. Его можно добавить в ДП как сырой флюс в виде доломита или дунита, или как спек. Добавление MgO в сырье улучшает RDI, так как MgO стабилизирует магнетит и снижает содержание гематита, давая меньше напряжений в спекe при восстановлении гематита в магнетит в загрузке ДП.
Определено, что замена CaO на MgO в виде доломита при основности 1,6–1,9 приводит к незначительному снижению прочности спека, восстановимости и производительности. В исследовании на спековальном горшочке с 65 кг сырьевой смеси содержание MgO в четырех спеках увеличилось с 1,4% до 2,6% за счет добавления доломита. Использовалась железная руда с низким MgO (0,01%) и высоким Al₂O₃ (3%). Повышение MgO в спекe с 1,4% до 2,6% увеличило содержание FeO и снизило производительность, RI, RDI и TI (тумблерный индекс).
Гранулометрическое распределение
Адекватное размерное распределение (низкая дисперсия, высокий средний размер частиц) обеспечивает более высокую проницаемость спекового слоя и, следовательно, более высокую производительность процесса спекания. Более высокий средний размер спекового сырья обычно обеспечивает более высокую проницаемость спекового слоя.
После опрокидывания с пеллет спековального стана, спек горячо просеивают. Его гранулометрическое распределение — важный технологический параметр. Фракция 10–30 мм идет непосредственно в бункеры ДП, крупная фракция дробят для получения меньших фракций, а фракция менее 5 мм (обратные мелкие) перерабатывается в бункеры спекового цеха.
Для хорошей работы процесса важно поддерживать баланс (B) между генерацией и переработкой обратных мелких (RF). B = RF сгенерировано / RF возвращено, и B должен быть в диапазоне 0,95–1,05.
Спек просеивают и взвешивают каждую фракцию (более 40 мм, 20–40 мм, 10–20 мм, 5–10 мм, менее 5 мм). Суммарный вес всех фракций составляет общий вес пирога. Полезный спек — общий вес пирога минус сгенерированные обратные мелкие (фракция менее 5 мм). Средний размер зерна рассчитывается как функция кг спека, соответствующего каждой фракции, и может варьироваться в широком интервале 25–45 мм.
Пористость спека
Пористость спека — важный параметр, существенно влияющий на свойства спека, в частности на его восстановительное поведение. Пористость (P) рассчитывается путем определения истинной плотности (Dr) и видимой плотности (Da) спека до и после испытания на восстановимость. P = (Dr - Da) / Dr. Спект испытывает сильный рост пористости после испытания на восстановимость.
В исследовании с гематитными и гетитными рудами анализировались изменения исходной пористой структуры при испытаниях на восстановление при 550 °C и 950 °C. Диаметр пор должен быть более 0,01 мкм для достаточного доступа восстановительного газа к порам. Когда микропоры коалесцировали в поры размером 1–5 мкм, удельная площадь поверхности спека снижалась, и снижалось его восстановление.
Исследования показали, что устранение коалесценции микропор и увеличение количества мелких пор позволяет увеличить удельную площадь спека и достичь существенного улучшения восстановимости. Ферриты стабилизируют микропоры и ведут к росту пористости, обеспечивая более высокую восстановимость. Реакция декомпозиции ферритов для производства магнетита и силикатов может осуществляться при высокой температуре в восстановительной атмосфере и является наиболее важной реакцией для снижения пористости спека. Помимо роста пористости после испытания на восстановимость, также наблюдается увеличение объема при превращении гексагонального гематита в кубический магнетит. Увеличение объема при этом превращении составляет 25%.
Кристаллическая структура магнетита (Fe₃O₄) — спинелевого типа, a = 8,38 Å. У него кубическая плотная упаковка ионов кислорода с меньшими ионами Fe²⁺ и Fe³⁺ в интерстициях. Гематит (α-Fe₂O₃) — ромбоэдрический корундовый тип (a = 5,42 Å, x = 55°14'). Ионы кислорода расположены в гексагональной плотной упаковке, две трети октаэдрических интерстиций заняты ионами Fe³⁺. Оксид имеет небольшой дефицит кислорода, вероятно из-за вакансий кислорода, но возможно также из-за ионов железа в дополнительных интерстициальных позициях.
Индекс восстановимости (RI)
Восстановимость — важная характеристика спека. Она измеряет способность передавать кислород при восстановлении в загрузке ДП, давая представление о потребности в топливе в печи. Пористость, структура спека и минеральные фазы тесно связаны с восстановимостью спека. Гетерогенная структура более восстановима, чем однородная. Можно предсказать поведение восстановимости по концентрации каждой фазы. Восстановимость минеральных фаз по убыванию: Fe₂O₃ > CaO·2Fe₂O₃ > CaO·Fe₂O₃ > 2CaO·Fe₂O₃ > Fe₃O₄.
Гематит и магнетит быстро восстанавливаются до вюстита (FeO), но скорости различаются для последующего восстановления до металлического железа. Из гематита вюстит быстро и однородно восстанавливается, хотя часть вюстита окружена металлом. Из магнетита восстановление — топохимическая реакция (реакция на границе твердых фаз), следуя последовательности Fe₃O₄ → FeO → Fe, и почти все зерна вюстита окружены металлическим железом, что задерживает последующую реакцию.
Восстановимость SFCA связана с ее морфологией, пористостью и наличием стеклянного покрытия. Игольчатый феррит (<10 мкм), образующийся при низкой температуре (<1300 °C), более восстановим, в то время как столбчатый феррит (>10 мкм), образующийся при высокой температуре (>1300 °C, возможно с стеклянным покрытием), менее восстановим. Первичный гематит более восстановим, чем вторичный, из-за своей внутренней пористости. Различные исследования связи пористости, восстановимости и TI показали: более высокая пористость ведет к большей восстановимости, а спек с наибольшей площадью поверхности (открытые поры) имеет более хрупкую структуру и более низкий TI.
Исследования поведения хлора и щелочей в ДП и их влияния на свойства спека при восстановлении показали: несмотря на некоторые различия, эффекты хлора (образующего KCl и NaCl) и щелочей на спек в целом довольно похожи. Испытания на восстановление спека до 1100 °C показывают, что наличие щелочей способствует восстановлению гематита в магнетит благодаря каталитическому действию щелочей. Хлорсодержащие соединения неблагоприятны, так как оседают на поверхности спека и ингибируют его восстановление. Щелочи увеличивают напряжения вспекe из-за усиленного восстановления гематита в магнетит, образуются трещины, увеличивающие истирание. Ингибируя реакцию восстановления, хлорсодержащие соединения обеспечивают меньшее истирание до 700 °C. При более высоких температурах реакция восстановления усиливается с соответствующим ростом истирания.
Индекс деградации при восстановлении (RDI)
RDI — очень важный параметр для прогнозирования поведения деградации спека в нижней части загрузки ДП. Деградация спека при восстановлении при низкой температуре обычно определяется статическим тестом RDI при 550 °C. Низкие значения RDI желательны.
Вторичный гематит (скелетный ромбоэдрический гематит) — главная причина плохих значений RDI спека. Основано на частом наблюдении трещин вокруг узких шеек такого гематита. С другой стороны, предполагается, что трещины, образующиеся из-за объемного изменения при превращении кристаллической фазы из гематита в магнетит, ответственны за деградацию спека при восстановлении.
Исследования показали, что вторичный гематит — самый вредный компонент спека для RDI. Вторичный гематит обычно содержит растворенные примеси Al₂O₃, TiO₂ и MnO, которые увеличивают напряжения в магнетите, искажая решетку. Этот магнетит образуется при восстановлении гематита при 550 °C в ДП. Обнаружено, что структура спека зависит от максимальной температуры в слое, и вторичный гематит присутствует при более высоких температурах. Вторичный гематит образуется в результате рекристаллизации при спекании первичного гематита. При более низких температурах большая доля первичного гематита (остаточного) остается в составе спека. Наблюдалось, что Al₂O₃ склоняется к концентрации в фазе вторичного гематита при превращении первичного в вторичный. Также установлено, что увеличение концентрации Al₂O₃ и TiO₂ вспекe вредно для RDI.
В дальнейших исследованиях определено, что наличие твердого раствора Al₂O₃ и TiO₂ в гематите вызывает 4% объемное расширение при восстановлении гематита в магнетит при 550 °C, вызывает искажение кристаллической решетки этих фаз и увеличение величины решеточных напряжений в образованном магнетите. Трещины в структуре спека после восстановления при 550 °C чаще в областях с более высоким содержанием вторичного гематита и вредны для RDI.
Производительность и RDI изучались на спековом заводе с помощью нейронных сетей. Модель учитывала 55 параметров и анализировала 695 значений RDI за 3-летний период. Обнаружено, что производительность и RDI зависят от одних и тех же переменных. Выявлена сильная связь между RDI и температурой окружающей среды на заводе. RDI также сильно зависел от Ti в спекe, даже при очень малом содержании. Связи с аллюминием не найдено из-за его низкого содержания (0,5%) и малой вариации в тестируемом периоде. Модель нашла коксовое отношение в спековой смеси как наиболее важную контрольную переменную для RDI.
Для улучшения работы ДП один японский завод снизил SiO₂ вспекe с 4,8% до 4,2% с учетом внедряемого угольного порошка ~170 кг/т чугуна. Это улучшило проницаемость печи и восстановимость, но ухудшило RDI. Найдена связь между проницаемостью слоя и RDI. Комбинированными действиями (снижение SiO₂ вспекe и улучшение контроля температуры расплава) завод снизил Si в чугуне с 0,3% до 0,2%. Сообщается, что 6% улучшение RDI спека снижает коксовое отношение ДП на 14 кг/т чугуна и повышает производительность ДП на 3%.
Индекс деградации при низкой температуре (LTD)
Деградация спека определяется RDI и индексом «деградации при низкой температуре» (LTD). Деградация при восстановлении при низкой температуре определяется динамическим тестом LTD при 600 °C. Деградация происходит отчасти в превращении при восстановлении гематита в магнетит, сопровождающемся увеличением объема, что вызывает структурные напряжения вспекe. Деградация спека в ДП происходит при восстановлении в зоне низких температур и вредно для прочности загрузки в печи, с потерей проницаемости для восстановительных газов и увеличением расхода кокса.
В исследованиях с добавлением магнетитных мелких в сырьевую смесь для спекания наблюдалась экономия кокса 0,43% на каждый 1% увеличения магнетита в сырьевой смеси, так как при замене гематитной руды магнетитными мелкими температура слоя повышается вследствие экзотермической реакции окисления магнетита в гематит. Увеличение LTD на 5,1% на каждый 1% увеличения гематита в сырьевой смеси при окислении магнетита, превращающегося в γ-Fe₂O₃ с той же кубической спинелевой структурой. TI и RI не меняются заметно при замене гематита магнетитом.
Тумблерный индекс (TI)
Холодная прочность спека определяется тумблерным тестом и зависит от прочности каждого рудного компонента, прочности компонентов связующей матрицы и рудного состава. Тест определяет уменьшение размера из-за удара и истирания спека при транспортировке, обращении и в процессе ДП. Исследования прочности на разлом нескольких минеральных фаз установили порядок: первичный (остаточный) гематит > вторичный гематит > магнетит > ферриты. Холодная механическая прочность напрямую связана со склонностью к образованию мелких при транспортировке и обращении между спековальным станком и горлом ДП.
Прочность спека во многом зависит от свойств матрицы, образованной стекловидным стеклом,силикатами, оливинами и ферритами. Стекловидное стекло имеет высокую степень напряжения. Аллотропное превращение, начинающееся при 697 °C, от β-2CaO·SiO₂ к γ-2CaO·SiO₂ сопровождается изменением объема, снижающим прочность спека. Ферриты идентифицированы как прочное связующее вещество, улучшающее прочность спека.
TI спека зависит от критических дефектов вспекe и их распространения через частицы спека. Дефекты неизбежны, так как разные минералы и фазы выпадают из расплава в разное время в цикле охлаждения, и изменения объема почти всегда сопровождают превращение жидкости в твердое тело.
Исследования по улучшению прочности спека с высоким железом (58,8%) и низким силицием (4,38%) показали: добавление серпентина и обожженной извести в рудную смесь для спекания и более глубокий спековой слой дают значительный рост магнезиевого феррита и SFCA, связанный с улучшением прочности спека.
Производительность спекового завода
В спековом заводе требование — достижение высокой производительности. Это делается за счет обеспечения хорошей проницаемости слоя, для чего необходимо оптимизировать процесс гранулирования. Кроме того, для высокой производительности спекания нужно максимизировать выход спека. Различные факторы влияют на выход: (i) горизонтальная и вертикальная однородность спекового слоя, (ii) прочность связывания спека, (iii) дробление продуктового спека, (iv) выбор размера ячейки сита обратных мелких.
Неоднородное спекание обычно приводит к тому, что часть слоя становится более крошковатой и может привести к высокому выходу мелких. При отсутствии вертикальной однородности часто необходимо увеличить коксовое содержание в верхней части слоя. Это возможно сегрегацией заряда с помощью устройств вроде интенсивного ситного дозатора или желобка со щелевым баром (Рис. 4). Горизонтальная однородность улучшается использованием многосегментных затворов на выходе вальцового дозатора. Проблема особенно серьезна у стенок пеллет, где воздушный поток максимален. Это можно снизить уплотнением верха слоя у стенок или установкой «мертвой» решетки у стены.
На некоторых спековых заводах более высокая производительность достигнута за счет увеличения глубины слоя, обычно вместе со снижением скорости стана. Для такого режима необходима высокая проницаемость, и некоторые улучшения гранулирования могут быть существенными, например добавление (дополнительной) извести.
В Японии на одном спековом заводе воздух обогащают кислородом. Кислород подается под капюшон, закрывающий большую часть стана, после зажигательного капюшона. Это улучшает расход кокса, с результатом работы с более узкой зоной нагрева и более высокой скоростью пламенного фронта. Возможно повышение производительности на 1 т/ч при расходе 500 нм³ кислорода.
Несколько спековых заводов производят спек с 1,5–3% MgO за счет добавления доломита, серпентина или оливина в заряд. Более высокая производительность достигается с оливином и серпентином, чем с доломитом, что можно объяснить вредным эффектом доломита на прочность спека и, следовательно, на выход.
В одном исследовании показано, что производительность — главная проблема для пользователей пизолитовых руд. Наблюдалось, что включение пизолитовых руд в смеси снижает производительность спекового завода. Причина — снижение проницаемости слоя из-за чрезмерного образования расплава. Для улучшения производительности добавление воды при гранулировании можно увеличить, чтобы компенсировать тот факт, что пористые частицы пизолита поглощают значительную часть добавленной воды для гранулирования, уменьшая количество свободной воды на их поверхностях для межчастичной адгезии, что ухудшает эффективность гранулирования.
Исследование в лабораторном горшоче-гратном приборе с изменением MgO в сырье с 1,40% до 2,60%. Доломит и дунит использовались как флюсы для добавления магнезии. Увеличение MgO в спековой смеси означает необходимость более высокой температуры для образования расплава, и высокофлюсовый состав с MgO действует как огнеупорная фаза, повышая теплопотребление и снижая производительность. С другой стороны, увеличение MgO улучшает RDI за счет снижения гематита и ферритных фаз и роста магнетитной фазы, имеющей более низкую деградацию.
В исследовании увеличение MgO (диапазон 1,75–3,25%) вызывало снижение производительности завода. TI росло, но считалось, что при MgO более 4% TI снижается из-за образования стекловидной матрицы с высокой степенью напряжения и низким образованием связующих фаз. В противовес этому исследованию, было замечено, что увеличение MgO также увеличивает RDI. Это расхождение может быть связано с различиями между экспериментальными условиями и реальными заводскими данными.
Производственный процесс
- Спекание порошков рефрактерных металлов: процессы, классификация и результаты характеристик
- Передовые системы автоматизации и управления для агломерационных заводов
- Агломерация железорудных фракций: повышение эффективности доменной печи
- ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
- Передовые технологии повышения эффективности процесса агломерации железоруд
- Точечное шлифование: экспертный процесс и качество
- Ключевые факторы успешной и безопасной штамповки
- CNC-фрезерные станки и методы: точность и автоматизация
- Горячая и холодная прокатка: понимание процессов формовки металла
- Механическая обработка: процессы, инструменты и применение