



Передовые технологии повышения эффективности процесса агломерации железоруд
Технологии улучшения процесса агломерации
Процесс агломерации (синтерирования) используется для агломерации смеси мелкой железоруды, возврата, флюсов и коксовой крошки (частицы <10 мм) так, чтобы получившийся агломерат (просеянный размер 5–30 мм) выдерживал давление и температуру в доменной печи (ДП). Процесс изначально разрабатывался для превращения рудных мелков, образующихся при добыче, в продукт с подходящей гранулометрией, физическим качеством, химическим составом и механическими свойствами для зарядки в ДП.
Процесс проводится на агломерационной машине, загружаемой подготовленной зарядом. Основное топливо — коксовая крошка, поддерживаемая заместителями (антрацит). Заряд готовится гомогенизацией и грануляцией сырьевой смеси (рудные мелки, известняк, доломит, кварцевый песок, твердое топливо, металлургические отходы — пыль, илл, шкала) в вращающемся барабане с 7–8% воды для получения предварительно агломерированного продукта (гранулированного заряда), который укладывается слоем на непрерывно движущуюся решётку/ленту машины.
Агломерация — термический агломерационный металлургический процесс, энергозатратный, со множеством параметров. Процесс сложен, включает одновременные физико-химические явления: тепло-, массо- и импульсоперенос, связанные с химическими реакциями, что значительно усложняет процесс.
Суть процесса
Агломерация — предварительный этап доменного производства для получения зарядного материала (агломерата) для ДП. Агломерация достигается через горение. Воздух всасывается через слой заряда на ленте. Топливные частицы на верхней поверхности поджигаются в поджигательной печи, и по мере движения ленты фронт горения постепенно продвигается вниз через слой до конца.
Тепло от коксовой крошки в заряде повышает температуру слоя для частичного плавления и диффузионного спайки. Расход воздуха и скорость фронта горения определяют производительность агломерационной фабрики и в основном зависят от проницаемости заряда. Скорость фронта — важнейший операционный параметр. Производительность сильно зависит от проницаемости набивного заряда: быстрее реакция — выше газовый расход, который контролируется проницаемостью. Технологическая схема агломерации на рис. 1.
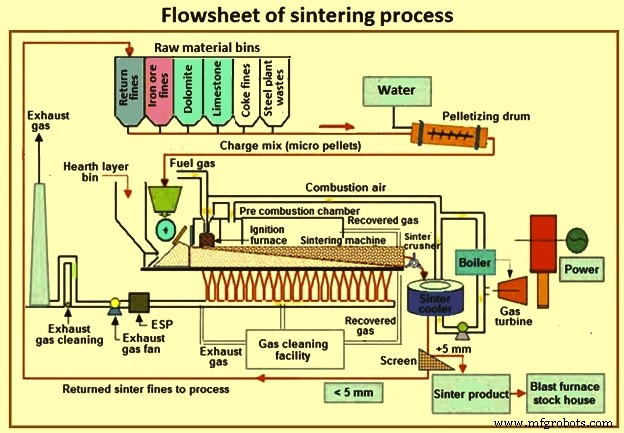
Цели и требования к качеству агломерата
Главная цель — высокая производительность равномерного качества агломерата при низких операционных затратах. Как основной компонент зарядки ДП, производство высококачественного агломерата с правильной гранулометрией, физическими свойствами, химическим составом и механической прочностью критично для высокой стабильной производительности ДП с низким расходом восстановителей. ДП требует агломерат с высокой прочностью, низким RDI (индекс деградации при восстановлении), высоким RI (индекс восстановимости), низким содержанием мелков, хорошим средним калиброванным размером и малым разбросом химического состава для стабильного режима. Контроль качества агломерата через адекватную агломерацию важен для работы ДП при низком коксовом расходе и стабильном режиме. За последние десятилетия разработаны технологии, значительно улучшившие процесс и качество агломерата. Основные из них описаны ниже.
Использование выжженой извести вместо известняка
В заряде известняк и доломит — основные флюсы. Флюсовые оксиды модифицируют химию доменного шлака для нужных характеристик. Флюсы выступают связующим в заряде, улучшают агломерацию мелкодисперсных частиц, повышают производительность машины и снижают удельный расход твердого топлива. Гранулометрический состав флюсов важен для производительности. CaO образует с оксидами железа соединения с низкой температурой плавления, способствуя образованию первичного расплава, минимальный уровень которого нужен для прочного агломерата: Fe₂O₃·CaO (1205 °C) и FeO·CaO (1120 °C).
Выжженая известь (CaO) — активный связующий, гидратирующийся в Ca(OH)₂ при реакции с водой. Как связующее, она способствует квазичастицам в заряде, позволяет увеличивать долю микромелков в рудных мелках. Благодаря лучшей грануляции растёт производительность. Кроме связующих свойств, выжженая известь снижает расход коксовой крошки за счёт уменьшения кальцинации известняка при агломерации. Также снижается нагрузка на дробление и просеивание твёрдого известняка — экономия энергии.
Оптимальная влажность грануляции
В Японии проведено исследование оптимальной влажности грануляции для шести типов руд с одинаковым гранулометрическим составом. Определена оптимальная влажность для максимума проницаемости набивного слоя для каждого типа руды. Принят метод определения оптимальной влажности на гипотезе, что влажность не влияет на оптимальную влажность смеси, и рассчитано взвешенное среднее для пропорций каждого типа руды и вспомогательных материалов. Применение оптимальной влажности снизило заданную влажность по сравнению с обычным методом. Проницаемость набивного слоя выросла, производительность увеличилась на 11 т/ч.
Интенсивная система смешения и грануляции
Сырьё (рудные мелки, флюсы, отходы) из разных источников с разными свойствами требует смешения в однородную смесь. Производительность прямо связана с проницаемостью слоя, которая зависит от гранулометрии гранул и среднего размера, зависящих от добавленной влаги. Проницаемость достигает максимума как функция влаги.
Интенсивная система смешения и грануляции обеспечивает оптимальную подготовку заряда гомогенизацией сырья и исключает необходимость в смесительных складирующих дворах. Состоит из высокоскоростного интенсивного миксера и грануляционного барабана. Результаты: повышение скорости грануляции, улучшение проницаемости слоя, более равномерная зона прогорания и оптимальный контроль точки прогорания. Более однородный заряд снижает расход коксовой крошки до 5% и повышает производительность до 2%. Система позволяет использовать больший процент ультрамелков в заряде.
Параллельно используется предварительная двухстадийная грануляция: миксер с высокой скоростью перемешивания + барабанный миксер. Двухстадийная система позволила обрабатывать мелкие руды с повышением скорости фронта, проницаемости и производительности.
Селективная грануляция
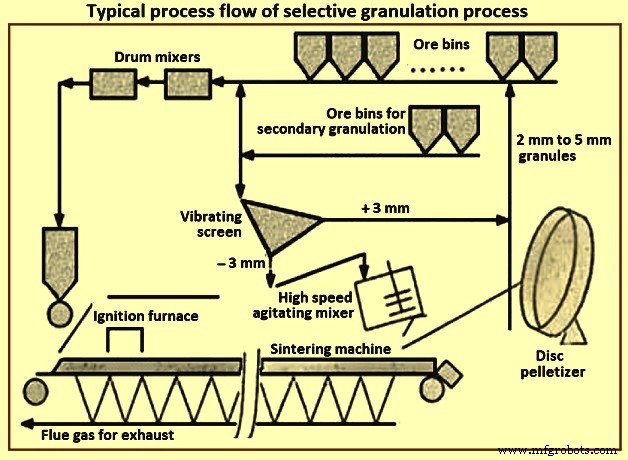
Используется для агломерации руд с высоким содержанием Al₂O₃, которые иначе трудно агломерировать из-за низкой реакционной способности алюмоносящих материалов и высокой вязкости первичных расплавов. Процесс: просеивание руды, крупная фракция (ниже Al₂O₃) — в обычную грануляцию, мелкая фракция (выше Al₂O₃) — пелетизация в гранулы 2–5 мм, включаемые в обычную схему. Мелкая фракция содержит глинистые руды с высоким Al₂O₃, требующие более высоких температур плавления.
Лабораторное исследование на рудах с 0,2–3,2% Al₂O₃ показало, что селективная грануляция даёт ядро гранулы с более высоким Al₂О₃, чем обычная. Мелковые присасываются к ядру с более низким Al₂O₃, реагируя с известняком и способствуя образованию первичного расплава при более низкой температуре. Рис. 2 показывает типовую схему.
Покрывающая грануляция
Выгодно улучшить обычную грануляцию, особенно для гётитных и лимонитных руд с более высоким Al₂O₃, чем у гематита, ухудшающих свойства агломерата. Исследования показали улучшение, если после барабанной грануляции добавляется вторая стадия. Первая стадия: смесь руды и возврата в барабан. Вторая: к заряду первой стадии добавляется кокс + известняк + доломит, образуя гранулу с ядром из руды, покрытым коксом и флюсом.
Процесс улучшает реакцию формирования флюса за счет сегрегации CaO (известняк) от Fe (руда). Агломерация проходит при более низкой температуре, улучшается проницаемость и производительность, снижается образование вторичного гематита, улучшается RDI. TI (тумблерный индекс) и восстановительность улучшаются за счет образования микропоров, препятствующих распространению трещин, ухудшающих RDI.
Время перемешивания в барабане на второй стадии критично: оптимум ~50 с. Меньшее — ядро не покрывается хорошо. Большее — разрушение квазичастиц за счет включения кокса и флюса в гранулы ядра, результат схож с одностадийной грануляцией.
Процесс RF-MEBIOS (возврат мелков — мозаичное встраивание)
Для повышения проницаемости агломерационного слоя разработан процесс RF-MEBIOS — техника байпаса возврата мелков мимо грануляции. Сухой возврат мелков добавляется к гранулированному сырью и заряжается в машину, повышая производительность.
Рост производительности от двух факторов: (1) увеличение размера псевдочастиц при грануляции, (2) снижение насыпной плотности набивного слоя после зарядки. Первое — за счёт более высокой влажности сырья при грануляции (сухой возврат добавляется после). Второе — за счёт большего трения в слое из сухих и мокрых частиц, снижающего насыпную плотность. Увеличение отношения и размера байпас-возврата повышает скорость агломерации и производительность.
Рис. 3 показывает типовой материальный поток. Транспорт возврата делится на два маршрута клапаном-распределителем. Один — в существующий бункер возврата, другой — в новый байпас-бункер. Возврат из существующего бункера и остальное сырьё смешиваются и гранулируются с водой в миксере. Возврат из байпас-бункера добавляется после миксера. Правая часть рис. 3 показывает положение клапана и ленточного конвейера. Положение клапана регулирует отношение байпас-возврата. Клапан разделяет возврат на верхний слой (байпас) и нижний (грануляция). Конвейор сбрасывает крупные частицы как верхний слой, поэтому относительно крупные частицы попадают в байпас-бункер.
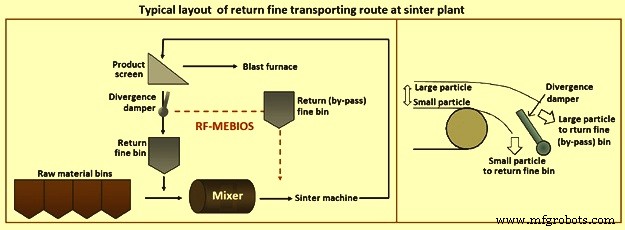
Проницаемость растёт за счёт двух факторов: (1) низкое отношение мелких псевдочастиц (−0,25 мм), (2) низкая насыпная плотность. Первое — за счёт грануляции с высокой влажностью из-за добавки сухого возврата после грануляции при постоянной влажности при зарядке.
Двухслойная зарядка
Равномерная зарядка может привести к перегреву и сплавлению заряда, ограничивающему нисходящий воздушный поток и процесс. При двухслойной зарядке: верхний слой — мелкозернистый материал с более высокой концентрацией коксовой крошки; нижний — крупнозернистый (руда и возврат агломерата) с более низкой концентрацией кокса. Обеспечивает правильный проход тепла в нижние слои, высокую проницаемость и эффективное использование топлива.
Улучшение оборудования зарядки заряда
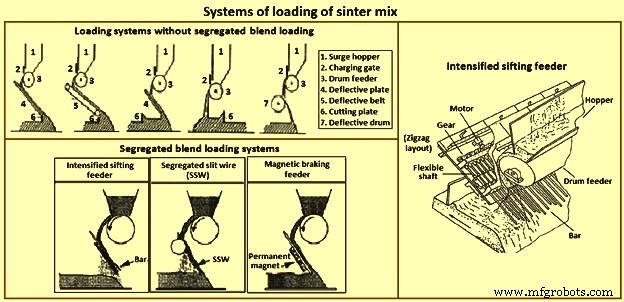
Сегрегированная загрузка даёт крупные частицы внизу слоя на паллетах и мелкие — сверху. Это улучшает проницаемость и производительность. Несколько конструкций сегрегированной загрузки: (1) дополнительное сито на обычном наклонном желобе, (2) интенсивный просеивающий дозатор, (3) сегрегированная щелевая проволока, (4) магнитный дробящий дозатор. Рис. 4 показывает системы зарядки без и с сегрегированной загрузкой.
Многощелевой горелок в поджигательной печи
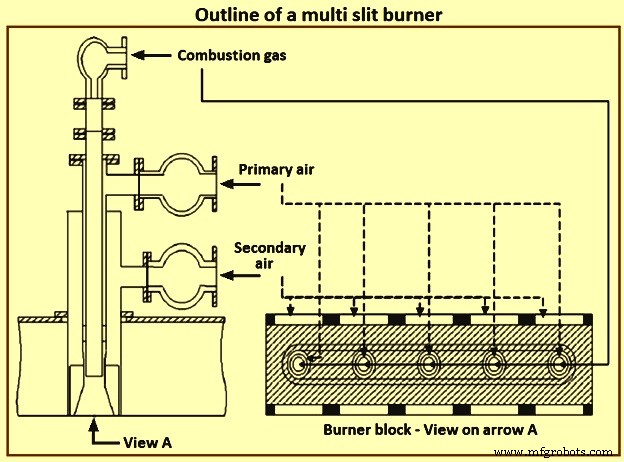
При поджиге верха заряда в поджигательной печи критична стабильность пламени горелки. Многощелевые горелки создают единую широкую стабильную пламенную зону, устраняют зоны без пламени и дают минимальный тепловой вход для поджига. Это экономит энергию в поджигательном камаре. Японский завод сообщил о снижении теплового входа на ~30% по сравнению с обычными горелками. Контур многощелевого горелка на рис. 5.
Агломерация на опорных стойках (stand support sintering)
В Японии разработана новая техника «stand support sintering» — поддержка агломерационного пирога стальными стойками (швеллерами или плитами), прикреплёнными к паллетам. Техника улучшает усадку, пористость и восстановительность. Благодаря системе опор производительность машины значительно возрастает, работа стабилизируется.
В методе нагрузка агломерационного пирога в верхней части слоя воспринимается стальными стойками во время агломерации. Нагрузка пирога на зону плавления ниже вызывает усадку слоя (уплотнение), ухудшая проницаемость. Опорные стойки внутри паллет начинают воспринимать нагрузку пирога сверху в момент, когда участок слоя вокруг вершин стойок начинает твердеть после нагрева и плавления. Нижняя часть слоя агломерирует далее под сниженной нагрузкой, и проницающая сеть развивается хорошо, улучшая проницаемость.
Возврат отходного тепла
Возврат тепла на агломерационной фабрике — средство повышения эффективности. Горячий агломерат требует охлаждения. Возвращённый тепло из охладителя используется для предогрева горения воздуха для горелок поджигательной печи или генерации высоконапорного пара для выработки электроэнергии. При парогенерации конфигурация системы возврата энергии отходящих газов: камара, пылоулавливатель, тепловозвращательный котел, циркуляционный вентилятор, деаэратор.
Фабрика состоит из двух основных секций: (1) агломерационная, (2) охлаждение горячего агломерата. Возврат тепла разработан для обеих: от отходящих газов агломерационной секции и от охлаждающего газа охлаждающей секции. Рис. 6 показывает температурное распределение газа в обеих секциях. Видно большое температурное различие по положению. Средняя температура газа в обеих секциях 100–150 °C — слишком низко для эффективного возврата. Возврат ограничен зоной высокой температуры (≥300 °C) — финал агломерационной секции и начало охлаждающей. Хотя зона ограничена, газовый объём достаточно велик для коммерчески целесообразного возврата. Из-за коррозионности температура газа после возврата должна быть выше кислотной точки росы.
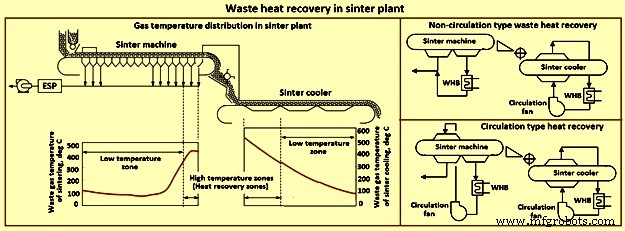
Возврат тепла отходящих газов агломерационной машины делится на циркуляционный и нециркуляционный (рис. 6). В циркуляционном газ после возврата циркулирует в машину как замена охлаждающего газа, в нециркуляционном — идёт в газоочистку. Циркуляционный тип выбирают для повышения эффективности возврата.
Помимо возврата тепла, система снижает выбросы SOₓ, NOₓ и пыли, улучшает производительность, выход и холодную прочность агломерата. Достигается уровень энергвозврата ~30%.
Система агломерации с оптимизацией выбросов (EOS)
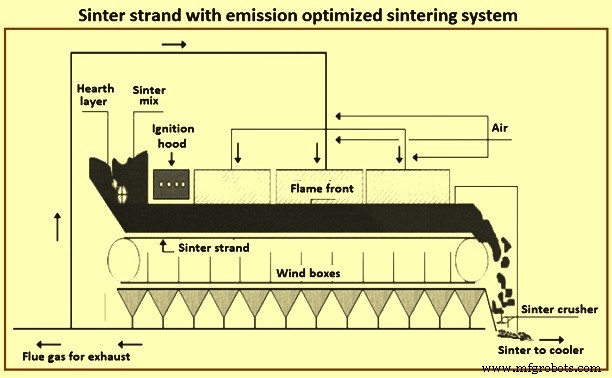
Большой объём отходящих газов и низкая концентрация загрязнителей — вековая проблема агломерационных фабрик. Фундаментальная цель системы EOS — снизить объём газа к очистке (потенциально до 50%) установкой камеры над решёткой, питаемой чистым воздухом и рециркулируемым воздухом из ветровых коробов. Рис. 7 показывает агломерационную ленту с EOS.
Контроль пылевых выбросов
Рост производства на агломерационных машинах ведёт к большей генерации пыли — более высоким пылевым выбросам. Выбросы содержат широкий спектр органических и тяжелометаллических опасных загрязнителей (HAPs). Подача отходящего газа в электрофильтры через отрицательно заряженные трубы заряжает пыль отрицательно. Прохождение потока мимо положительно заряженных пластин притягивает и собирает пыль, давая чистый газ и увеличивая паровозврат. Крупная пыль удаляется в сухих пылоулавливателях и рециркулируется. ЭФ снижает пыль в отходящих газах.
Процесс EFA (Entrained Flow Absorber)
Разработан Paul Wurth. Устанавливается в конце процесса агломерации. Состоит из энтрейнованного потокового абсорбера и мешкового фильтра. Улавливает из отходящего газа агломерационной фабрики: пыль, оксиды серы, хлороводород, фтороводород, диоксины ифураны. Абсорбер работает с погашенной известью (гидроксидом кальция) и бурым углем кокса для абсорбции диоксинов и фуранов. Оптимальные условия: водяной распыл под высоким давлением в реакторе, температура 80–110 °C. Испаряющаяся вода, пыль собирается в мешковом фильтре. Сернистый остаток <50 мг/м³ при НУ, пыль <5 мг/м³, фураны/диоксины <0,1 нг/м³.
Процесс MEROS
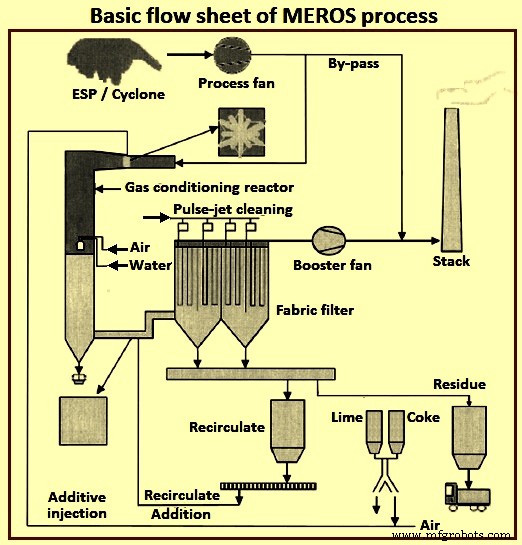
MEROS (Maximized Emission Reduction of Sintering) — инновационная технология Primetals Technologies для снижения загрязняющих выбросов агломерационных фабрик. Специфическими добавками загрязняющие компоненты газового потока связывают и разделяют в связанном тканевом фильтре. Процесс «полусухой» — 100% без сточных вод.
Процесс очистки в несколько стадий: (1) впрыск углеродосодержащих адсорбентов и десульфуризирующих агентов в отходящий газ агломерационной машины в противопоточном направлении для связывания тяжелых металлов и органических соединений; (2) циркуляция газового потока через кондиционирующий реактор, где газ увлажняется и охлаждается до ~100 °C мелкодисперсным распылом (ускоряя химические реакции связывания и удаления SO₂ и других кислотных газов); (3) отходящий газ из реактора проходит через мешковый фильтр, где пыль с уловленными загрязнителями удаляется.
Пыль, кислотные газы, опасные металлы, органические соединения устраняются с высокой эффективностью. Первая установка 2007 г. в Линце (Австрия), мощность 1 млн Нм³/ч. Пыль <5 мг/Нм³. Hg, Pb, органика (диоксины/фураны PCDD/F), HCl, HF, суммарные конденсируемые ЛОС <0,1 нг/Нм³. Ключевая особенность — соответствие текущим нормам и способность работать в предвидимых будущих ограничениях. Базовая схема MEROS на рис. 8.
Селективная система рециркуляции отходящего газа
При агломерации всасываемый объём воздуха обычно выше, чем нужно для полного сгорания топлива, для высокой скорости фронта. Отходящий газ содержит 12–15% остаточного O₂ и имеет температуру значительно выше критической точки росы — достаточно для рециркуляции с небольшой добавкой свежего воздуха.
В «селективной системе рециркуляции отходящего газа» отходящий газ из выбранных зон машины смешивается с охлаждающим воздухом и рециркулируется на ленту. Система разработана для поддержания постоянного объёма отходящего газа при увеличении мощности и снижении удельных выбросов. Это удерживает инвестиционные и операционные затраты на газоочистке на приемлемом уровне.
Типовая схема на рис. 9. Горячие отходящие газы из первой и третьей секций смешиваются с воздухом охладителя и атмосферным воздухом и рециркулируют во вторую секцию. Часть газа рециркулирует обратно в камеру, покрывающую часть ленты.
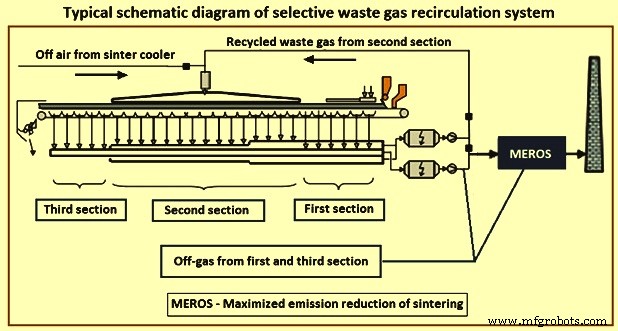
Преимущества: (1) снижение объёма отходящего газа на единицу агломерата ~50%; (2) снижение удельного расхода твердого топлива 10–15% за счёт утилизации тепла отходящего газа и послегорения CO; (3) снижение инвестиционных и операционных затрат на газоочистку; (4) сохранение производительности и качества агломерата; (5) снижение выбросов CO₂; (6) снижение удельных выбросов SOₓ, NOₓ, PCDD/PCDF, тяжелых металлов.
Моделирование процесса агломерации
При агломерации происходят химические реакции и фазовые превращения не только из-за изменений теплового фронта, но и из-за изменений локального газового состава и начальных температур плавления сырьевой смеси. При достижении локальной температуры и состава твердой фазы превращения в основном движимы теплоснабжением и диффузией внутри набивного слоя с ведущей ролью механизма жидкообразования. Материалы частично расплавляются при достижении температуры плавления, а при движении контакт с холодным газом способствует перекристаллизации, и агломерация частиц образует непрерывный пористый агломерационный пирог. Конечные свойства пирога сильно зависят от термического цикла, исходного химического состава сырья и термофизических свойств, развивающихся при агломерации. Математическая модель симулирует явления в промышленной ленточной машине.
Метод моделирования основан на многофазных, многокомпонентных уравнениях переноса импульса, массы, энергии для газовой, твердой и жидкой фаз с учётом локальных явлений формирования пористого агломерата (рис. 10). Модель учитывает одновременное взаимодействие фаз, химические виды каждой фазы рассчитываются по уравнениям сохранения химических видов. Точные описания скоростей обмена импульсом, энергией, химическими реакциями критичны для точности модели.
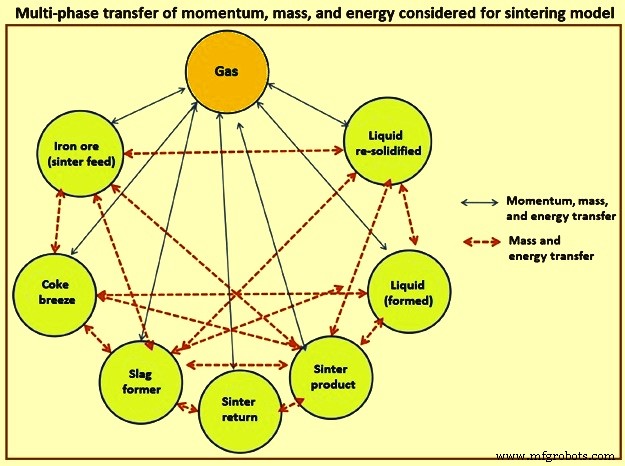
Химические виды учитываются индивидуально через решение уравнений переноса для каждого вида газовой и твердой фаз. Твердая фаза — смесь агломерационного заряда, мелкого агломерата (возврат), коксовой крошки (или др. твердого топлива), шкал (мелков из цехов), флюсов. Жидкая фаза — расплавленные и образованные компоненты. Перекристаллизованная фаза — жидкости, перекристаллизовавшиеся и фазы, образованные при перекристаллизации, сильно зависят от локального жидкого состава и теплообмена. Конечный агломерационный пирог — смесь этих материалов, качество зависит от конечных составов, объёмных долей и их распределения в мозаичной структуре.
В модели предполагается, что жидкая фаза движется вместе с оставшейся твердой из-за вязкости и того, что жидкость образуется на поверхности неплавленных частиц. Уравнения переноса импульса и энтальпии твердой фазы учитывают эту смесь вязкой жидкости и твердого материала. Температурно-композиционно-зависимые термофизические свойства следуют правилу смеси для учёта индивидуальных свойств фаз, взвешенных по объёмным долям.
Система автоматизации и управления
Для стабилизации процесса, повышения производительности и снижения затрат нужна система автоматизации и управления для обеспечения оптимальной стабильной работы. Приложены усилия для понимания внутрипечных явлений и управления процессом к оптимуму. Основные методы управления: контроль плотности зарядки для равномерной агломерации по ширине ленты и контроль скорости паллетов для оптимальной производительности и качества.
Система автоматизации — трёхуровневая иерархическая с распределённой системой управления (DCS), централизованной процессной компьютерной системой (PCS) и центральными компьютерными системами (CCS) завода. DCS: измерение распределения скорости ветра и температуры газа по ленте, прямое цифровое управление (DDC). PCS: процессное управление для оптимизации, информационное обслуживание операторов. CCS: планирование, управление, анализ данных производства и эксплуатации на базе общей БД. Рис. 11 показывает систему автоматизации.
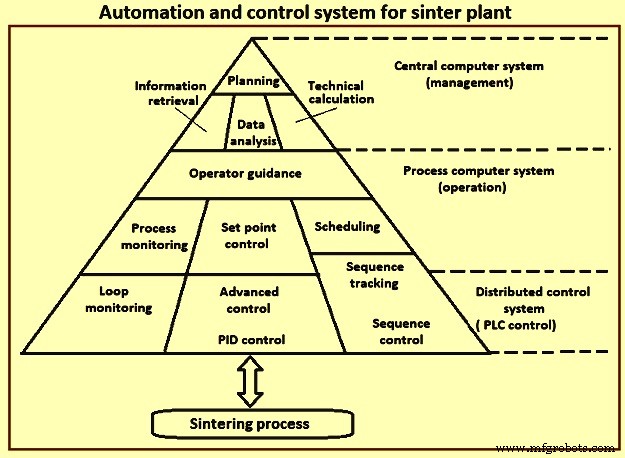
Замкнутая экспертная система агломерации спроектирована так, чтобы оператор совершал «мало действий — столько, сколько необходимо» для оптимизированной работы с минимальными вмешательствами. Экспертная система (на основе правил принятия решений) противодействует колебаниям процесса из-за изменений состава и качества сырья, человеческого фактора, технологических условий. Чем быстрее система реагирует на аномальные ситуации, тем плавнее общая работа. Точное тайминг управления и предвосхищение нарушений критичны для избежания критических условий и поддержания высокой производительности при низких затратах.
С автоматизацией достигаются оптимальные условия управления за счёт идеальной согласованности параметров. Интегрированная система автоматизации 2-го уровня на агломерационной фабрике снижает стандартное отклонение параметров качества на 5–10%. Система также снижает расход коксовой крошки ~3% и повышает производительность на 3–5%.
Производственный процесс
- Процесс спекания рефрактерных сплавов — шесть ключевых стадий и влияющие факторы
- Передовые системы автоматизации и управления для агломерационных заводов
- Агломерация железорудных фракций: повышение эффективности доменной печи
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Ключевые факторы, формирующие процесс спекания в производстве железорудного сырья
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Передовые технологии совершенствования коксования в отстойных коксовых печах
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Кайдзен: проверенная философия непрерывного улучшения