



Прокатка стали: процесс точного производства
Процесс прокатки стали
Прокатка — пластическая деформация стали прохождением между валами. Определяется как уменьшение поперечного сечения закатываемого куска или общая формовка сталепродуктов с помощью вращающихся валов.
Значение прокатки
Один из важнейших производственных процессов для стали. Обычно первый шаг после плавки и отливки (в слитки или непрерывная разливка) в сталеплавленном цехе. Первичная прокатка в горячем прокатном цехе: блумы и плиты прокатят в листы, полосы, рулоны, блюмы, профили, рельсы, прутки, прутья. Холодная прокатка также применяется для некоторых продуктов. Многие прокатные продукты (рельсы, арматура) напрямую используются потребителями, остальные — сырье для ковки, листовой обработки, волочения, экструзии, механической обработки, фасонки. Ширина продукта — от мм до метров, толщина — от 0,1 мм до >200 мм. Сечение: квадратное, прямоугольное, круглое, фигурное. Разные процессы прокатки на рис. 1.
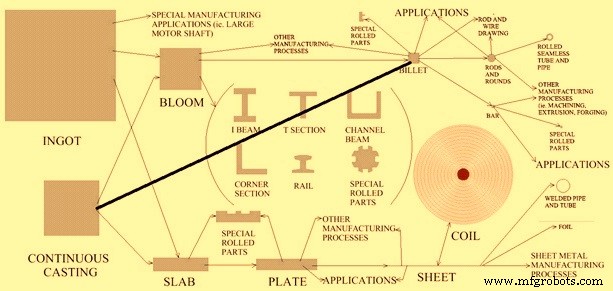
Рис. 1 Процессы прокатки сталей
Принцип прокатки
Заготовка испытывает высокие сжимающие напряжения от трения между валами и поверхностью. Пластическая деформация сжимающими силами двух постоянно вращающихся валов. Силы уменьшают толщину и влияют на зернистую структуру. Уменьшение толщины (разница до и после) — захват (draft). Вальцы также подают материал, вращаясь в противоположных направлениях. Трение необходимо, но избыточное вредно. Уровень трения контролируют смазкой. Для входа в зазор вала компонента силы трения должна быть ≥ горизонтальной составляющей нормальной силы.
Геометрическая форма меняется, объем остается практически неизменным. Зона деформации (roll zone) — область действия валов на материал, здесь происходит пластическая деформация. Из-за сохранения объема при уменьшении толщины материал на выходе движется быстрее, чем на входе. Вальцы вращаются с постоянной скоростью, поэтому в некоторой точке зоны скорости поверхности вала и материала совпадают — точка без скольжения. До этой точки валы быстрее материала, после — материал быстрее валов.
Крутящий момент и мощность — важные компоненты. Момент — мера силы для вращения валов; мощность передается через момент на валах и натяжение заготовки. В прокатном стане мощность расходуется на: (1) деформацию стали, (2) преодоление трения, (3) потери в шестернях и передачах, (4) электрические потери в двигателях.
Иногда при прокатке к заготовке приложена натяжная сила: спереди (передняя натяжка), сзади (задняя) или с обеих сторон. Это помогает силам, необходимым для прокатки.
Пластическая деформация, уменьшающая толщину, также увеличивает ширину — распростерение (spreading). При высоком отношении ширина/толщина распространиние мало. При низком отношении увеличение ширины может быть проблемой. Вертикальные валы (краевые) контролируют распространиние и поддерживают постоянную ширину.
Горячая и холодная прокатка
Прокатка горячая или холодная. Холодная обычно следует за горячей.
Горячая прокатка
Литейная зернистая структура (крупные зерна в направлении кристаллизации) преобразуется в ковкую. Литейная структура имеет слабые границы зерен — хрупкость. Дефекты: пористость, усадочные полости, включения. При горячей прокатке (выше температуры рекристаллизации) литейная структура разрушается. Старые границы уничтожаются, образуются новые более прочные границы с более однородной структурой. Прокатка замыкает вакансии и усадочные полости, разрушает включения и равномерно распределяет их. Особенность горячей прокатки — не только рекристаллизованная структура, но одновременное распространение дислокаций и смягчение. Преимущества:
- Низкие напряжения текучести — меньшие силы и мощность, даже большие заготовки деформируются на оборудовании разумного размера.
- Высокая пластичность — большие степени деформации.
- Можно прокатовать сложные формы.
Холодная прокатка
При комнатной температуре, хотя работа деформации может нагреть заготовку до 100–200 °C. Обеспечивает хорошие поверхностные чистоты, повышенную механическую прочность с точным контролем размеров. Преимущества:
- Без охлаждения и окисления — более жесткие допуски и лучшая чистота поверхности.
- Можно прокатовать более тонкие сечения.
- Финальные свойства точно контролируемы: высокая прочность от холодной деформации может быть сохранена, или при необходимости высокой пластичности размер зерна контролируют перед отжигом.
- Смазка общая легче.
Прокатка для получения требуемых свойств
Прокатка не только для сечения, но и для свойств. Придает прочность и благоприятную текстуру. Дополнительные термические операции при контролируемой прокатке модифицируют микроструктуру для заданных свойств.
Контролируемая прокатка — термомеханическая обработка, интегрирующая контролируемую деформацию и термообработку. Тепло, поднимающее заготовку выше температуры рекристаллизации, также используется для термообработки, делая последующую ненужной. Виды термообработки: получение мелкозернистой структуры; контроль природы, размера, распределения фазовых превращений (феррит, австенит, перлит, баинит, мартенсит); выделение упрочняющей фазы; контроль вязкости. Требует строгого мониторинга и контроля. Переменные: состав и структура исходного материала, степени деформации, температуры на стадиях, условия охлаждения. Преимущества: лучшие механические свойства и экономия энергии.
Процесс прокатки допускает высокую степень замкнутой автоматизации и очень высокие скорости, обеспечивая высокое качество, точные допуски исходного материала для последующих отраслей.
Вальцы прокатных станов
Различные размеры и геометрии. Работают в экстремальных условиях: огромные силы, изгибающие моменты, тепловые напряжения, износ. Материалы валов выбирают по прочности, жесткости, износостойкости. Зависят от конкретного процесса. Частые материалы: чугун, высокопрочный чугун, литой сталь, кованая сталь. Кованые вальцы прочнее и жестче чугунных, но сложнее в изготовлении. Состав железа и стали подбирают под процесс. Никелевые или молибденовые стали для определенных процессов. В некоторых — вольфрамовый карбид для экстремальной устойчивости к дефлекции.
Камбер (выпуклость) валов
Поддержание равномерного зазора сложно — валы дефлектируются под нагрузкой. Прочность и жесткость критичны. Большие силы действуют на валы, вызывают дефлексию. При плоской прокатке (большие ширины) эффект дефлексии сильнее. Валы изначально плоские. Заготовка давит сильнее к центру, чем к краям — валы прогнутся больше в центре, давая большую толщину в центре. Чтобы компенсировать, валы шлифуют так, чтобы они были толще к центру — эта дополнительная толщина называется камбер (или коронированные валы — параболическая корона). Камбер специфичен для конкретной ширины, материала и нагрузки. Коронированный вал компенсирует только один набор условий.
Другие методы компенсации дефлексии
- CVC (Continuous Variable Crown) — шлифуют третьестепенную кривую на рабочих валах и сдвигают их боково симметрично в противоположные стороны. Зазор становится параболическим и меняется со сдвигом — динамический контроль короны.
- Pair Cross Rolling — используют плоские или параболические валы, но сдвигают концы под углом, меняя зазор по краям — динамический контроль короны.
- Work Roll Bending — гидравлические цилиндры на концах валов противодействуют дефлексии.
Другой способ снизить дефлексию — уменьшить нагрузку на валы продольной силой (по сути, волочение). Также: повышение модуля упругости материала вала, добавка подшибочных опор.
Производственный процесс
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- Передовые технологии повышения эффективности процесса агломерации железоруд
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Полное руководство по производству формовых огнеупоров
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Горячая и холодная прокатка: понимание процессов формовки металла