



Точная прокатка листов: производство высококачественных стальных листов на нашем прокатном стане
Прокатка стальных листов на листопрокатном стане
Листовая сталь определяется как плоский, прокатный или термически обработанный продукт толщиной не менее 5 мм и шириной не менее 1200 мм. Листовая сталь — широко используемый продукт. Обычно относится к категориям: углеродистая сталь, высокопрочная низколегированная (ВНЛ) сталь и легированная сталь. Для конструкционных применений листовая сталь обычно не превышает 0,3 % углерода и 1,5 % марганца. Листы большей толщины нужны для небоскребов, буровых установок в открытом море, мостов с огромными пролетами, ветряков, трубопроводов, газгольдеров под огромным давлением, экскаваторов, автокранов, контейнеровозов, лайнеров и др. Эти применения требуют высокого качества и высокой прочности листов для надежности.
Главный тренд в листовой стали — спрос на листы с все более высокой прочностью, высокой вязкостью, твердостью и хорошей сварной пригодностью. Первоклассное качество по толщине, ширине, профилю, равномерности, прямоугольности и однородной микроструктуре ожидается для всех сталей и даже экстремальных размеров. Одновременно требуются всё более жесткие допуски по размерной точности и равномерности. Для удовлетворения этих требований листопрокатные станы должны иметь возможности широкого ассортимента продукции с высокой долей высокопрочных листов, поэтому новые станы проектируются для большого разнообразия производственных технологий. Кроме того, требуется свободная компиляция прокатных кампаний с большими вариациями по толщине, ширине и маркам стали от листа к листу без негативного влияния на производительность (бесрасписанная прокатка).
Требования к толстым листам обычно: (i) заданные размеры в узких допусках с хорошей равномерностью (толщины 5–500 мм, ширины ~1200–5500 мм), (ii) предел текучести и предел прочности на разрыв, нужные конструкторам (пределы текучести ~235–1100+ МПа), (iii) значения вязкости, нужные конструкторам, во многих случаях вязкость при низких температурах, (iv) хорошая технологичность (деформируемость, сварная пригодность), (v) при необходимости — стойкость к коррозии, например, от атаки водорода в H₂S-содержащих газах (кислый газ) или атмосферная стойкость (везерстойкость). Для труб в кислом газе стойкость к водородному растрескиванию — ключевой фактор. Для морских применений в регионах с очень низкими зимними температурами листы должны иметь: высокую прочность, большую толщину, ультра-низкотемпературную вязкость (отличные характеристики сваренных швов при низких температурах). Эти свойства в некоторых случаях противоречивы, но стали достижимы в экстремальных комбинациях легирования и технологий обработки. В недавнем прошлом разработано несколько технологий управления свойствами листов для листопрокатных станов для удовлетворения требований к более высокой прочности и вязкости.
Оборудование прокатного стана
Основное оборудование листопрокатного стана:
- Нагревательные печи — для нагрева входящих инспектированных и подготовленных брусков со склада брусков к прокатке. В современных станах предпочитают ходовые печи (walking beam) — они энергоэффективны и обеспечивают равномерный нагрев брусков. Печь должна иметь средства утилизации отходящего тепла и системы управления горением для контроля температуры брусков и других параметров эффективной работы. Обычно 2–3 печи. Каждая оснащена загрузочно-разгрузочным устройством. Математическая модель управляет горелками для достижения оптимальной кривой нагрева для каждой марки стали. На выходе печи нагретые бруски идут через роликовый стол к стану через высоконапорный дескалер.
- Дескалер — для удаления первичной калибровки высоконапорными водяными струями. Для постоянного ударного давления на поверхность бруска обычно применяют винтовый домкрат для адаптации положения верхнего коллектора к входной толщине бруска.
- Прокатные стойки — центральный элемент стана: четырехвальные стойки с процессно-компьютерным управлением, на которых прокатка выполняется расширяющими и удлиняющими проходами. Стан — либо одностойковый, либо двухстойковый. При двухстойковом: грубая и финишная стойки. Стойки имеют быструю механическую шнековую систему задвижки בנוסף к гидравлической системе регулировки зазора. Вертикальный эджера на выходе стойки обеспечивает точную установку ширины листа. Длина вала определяет производящиеся ширины листов. Стойки оснащены высокомощными приводами с трехфазными синхронными двигателями.
Стойки могут иметь проверенные монолитные станины или станины на базе многочастной сваренной конструкции. При многочастных болтовых станинах отделочнообработанные йоки и стойки соединяются сильными тяговыми стержнями. Это упрощает литье станины, а контролируемое предварительное натяжение стержней обеспечивает минимальную деформацию станины под нагрузкой и, следовательно, отличное прохождение листа и геометрию. Станины оснащены гидравлической системой автоматического контроля толщины (HAGC), электромеханическими или гидравлическими механизмами задвижки и датчиками нагрузки. Высоконапорные водяные дескалеры установлены на обеих стойках на входе и выходе для оптимального качества поверхности.
- Горячий выпрямитель — установлен перед термической обработкой для выпрямления листа перед охлаждением. Холодный выпрямитель — после термообработки для выпрямления листа, исправления формы, ухудшенной охлаждением, для легкой передачи к последующим процессам. Выпрямители обычно гидравлические, четырехвальные, 9-вальные с заменяемыми кассетами.
- Система охлаждения — для развития материальных свойств высокопрочных листов. Проектируется для высоких скоростей охлаждения (до 80 °C/с), необходимых для высокопрочных листов. Комбинирует распылительное охлаждение с проверенным ламинарным. Распылительное охлаждение установлено выше ламинарного участка. Система достигает очень высоких скоростей благодаря мощной высоконапорной водяной станции с специальными форсунками. Для хорошей равномерности листа при максимальных скоростях охлаждения между охлаждающими коллекторами устанавливают прижимные валы для регулирования водяного потока на лист, улучшая температурное распределение и эффективность охлаждения.
Система охлаждения разделена на две зоны: для прямого закалки или ускоренного охлаждения. Прямая закалка состоит из ряда высоконапорных (5 бар) коллекторов сверху и снизу роликового стола, разделенных прижимными валами. Скорость охлаждения 80–3 °C/с. Ускоренное охлаждение — U-образные коллекторы сверху листа и распылительные снизу. Скорость 40–2 °C/с. Температура листа и правильная скорость охлаждения определяются для обеспечения металлургических характеристик конечного продукта. Модель охлаждения основана на отображении физических процессов и управляет процессом так, чтобы металлургические свойства в листах достигались точно.
- Стружковая и финишная линия — для боковой обрезки и поперечной резки листов обычно до 50 мм толщины. Все ножницы обычно качающегося типа (rocking), обеспечивающие оптимальные допуски по конечным размерам и превосходное качество кромок. Финишная линия также включает охлаждающие ложа, ультразвуковую станцию контроля, столы визуального контроля, устройство переворота листа, маркировку и штамповку, укладку и транспортировку листов.
- Электрика и автоматизация — все базовые и технологические системы автоматизации 1-го и 2-го уровней, вместе с математическими моделями для превосходного контроля профиля и равномерности, обеспечивающие высокоинтегрированную и оптимизированную систему автоматизации, гарантирующую точные и воспроизводимые результаты по качеству продукции и повышению эффективности стана.
Прокатный процесс
Бруски после инспекции нагреваются в нагревательной печи до ~1200 °C, подходящей для пластической деформации стали и прокатки на стане. Высоконапорное удаление калибровки выполняется перед прокаткой.
Нагретой брусок прокаткивают на листопрокатном стане. Стан обычно четырехвальный реверсивный с одностойковой или двухстойковой конфигурацией. При двухстойковой: грубая и финишная стойки. Стойки обычно имеют прикрепленные эджера для контроля ширины листа. Листы прокаткивают до заданной толщины в реверсивной стойке (многократное пропускание листа туда-обратно через зазор стойки) с постепенным уменьшением зазора между верхним и нижним валами ступенчато, обычно требуя несколько прокатных проходов. Прохождение листа через зазор — проход, уменьшение толщины в проходе — прокатное сокращение. Сокращение толщины распределяется на несколько проходов. Процесс определения числа проходов и сокращения в каждом от толщины бруска к толщине продукта — прокатный график (паспорт). Финишная температура прокатки влияет на число проходов через свойства материала: более холодный материал тверже.
При нормальных толщинах (плоские листы) одинаковая толщина по всей длине получается контролем стана так, чтобы зазор между валами не менялся во время прохода.
Для прокатки тонких листов стан должен быть оснащен средствами автоматического контроля формы, равномерности и толщины. Нужен онлайн-прибор измерения толщины. Начальная и конечная температуры прокатки определяют стабильность процесса: более холодный материал требует большую прокатную силу, чем горячий. Тонкий лист с более высокой скоростью охлаждения может сделать процесс нестабильным, особенно при малой толщине, где падение температуры велико.
Стойки, система охлаждения и все последующие участки должны быть спроектированы так, чтобы высокопрочные листы можно было произвести и обработать для получения качественных конечных продуктов. Шнековая задвижка и автоматический контроль зазора — главные части стана для регулировки зазора согласно заданной толщине. Каждый размер листа имеет свой расчет прокатного графика с соответствующим зазором, прокатной силой и модулем стана.
Прокатанный лист подвергается выпрямлению в горячем выпрямителе перед входом в термообрабатывающий участок и в холодном выпрямителе после него. Хорошая равномерность листа желательна, так как при охлаждении равномерность влияет на расстояние для столкновения воды со сталью и на течение воды по листу. Функция горячего выпрямителя перед термооборудованием — выпрямить лист перед охлаждением. Холодный выпрямитель после термообработки — выпрямить лист, исправив форму, ухудшенную охлаждением, для легкой передачи к следующим процессам.
Термообрабатывающий участок критически важен в производстве и обработке листа, так как конечные свойства стали достигаются при обработке в этом участке. После термообработки для достижения требуемых прочности, твердости и вязкости лист снова выпрямляется в холодном выпрямителе, затем финишные операции: القص и резка, отбор проб, испытания и инспекция, при необходимости шарнирование, покрытие и окраска. Лист проходит финальную инспекцию перед отгрузкой.
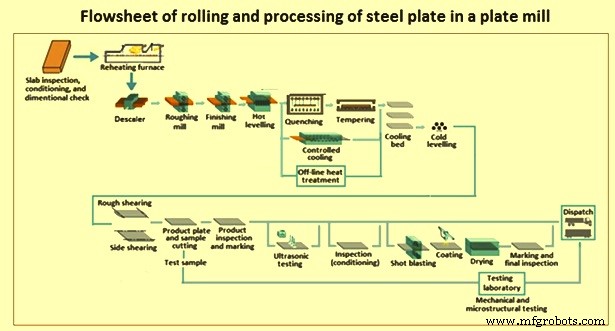
При испытаниях должны проводиться все тесты по стандартам для обеспечения соответствия листов заданным значениям по размерам, допускам, микроструктуре, прочности, твердости и вязкости. Лаборатория стана должна быть оснащена всеми необходимыми средствами испытаний и инспекции для проведения требуемых тестов прокатанных листов. Технологическая схема прокатки и обработки листа на листопрокатном стане показана на рис. 2.
Технологии, применяемые на листопрокатных станах
Производственный процесс для толстых листов включает множество комбинаций процессных стадий. При прокатке листов множество параметров влияют на качество: деформация оборудования, температура, прокатная сила, скорость и др. Исходя из заданных химических составов, нужны металлургические механизмы, позволяющие достичь механических и технологических свойств. Эти механизмы должны активироваться в диапазоне разных процессных шагов. Металлургически значимые стадии — те, что вносят вклад не только в формирование геометрии толстого листа, но и в его механические и технологические свойства через модификацию структуры. Основные технологии управления параметрами прокатки приведены ниже.
Контроль толщины листа осуществляется системой автоматического контроля толщины (AGC). В типичной системе мониторинг AGC ведется с помощью гамма-лучевого толщиномера приближенного типа. Нагрузки, возникающие при прокатке, и изменения зазора, вызванные этими нагрузками (изгиб валов, деформация станины), прогнозируются моделью прогноза прокатной нагрузки и моделью толщиномера, и зазор перед прокаткой устанавливается с высокой точностью. Изменения зазора из-за колебаний нагрузки во время прокатки корректируются AGC, снижая отклонения толщины листа, и разница между целевой толщиной и измеренной сразу после прокатки возвращается в зазор, позволяя контролировать полную длину листа до целевой толщины.
Достижение высокой точности равномерности (контроль формы) листов — важная задача при прокатке. Строгий контроль кронштейна листа в каждом проходе необходим для контроля равномерности. На станах без системы контроля формы большая часть контроля кронштейна выполняется профилем рабочих валов и контролем распределения сокращения в каждом проходе. Технологии контроля формы: непрерывно переменный кронштейн (CVC) вместе с изгибом рабочих и запасных валов. Технология также использует ПО/датчики: (i) высокоточную модель кронштейна с учетом 3D-деформации прокатного материала, (ii) датчик равномерности приближенного типа, (iii) прямой/обратный контроль на основе измеренной равномерности.
Остенение (аустенизация), включая гомогенизацию и растворение микролегирующих элементов, происходит при нагреве бруска до заданной температуры в диапазоне 1050–1200 °C. В зависимости от температурного режима происходит определенное упрочнение и измельчение зерна во время прокатки, которое дальнейшим усиливается в результате фазовых превращений и выделений при последующем охлаждении в зависимости от скорости охлаждения. Листы обычно горячо укладывают в нижнем охлаждающем диапазоне для обеспечения выделения водорода. Заданные структурные модификации можно выполнить через применение термических стадий самых различных типов.
Улучшенные свойства листов достигаются применением разных прокатных технологий: контролируемая прокатка и ускоренное охлаждение. В конвенциональном процессе без специальных температурных требований («нормальная прокатка») прокатка используется чисто как формообразование. Брусок, нагрет до высоких температур, превращается в геометрию листа в прокатной фазе, охлаждение — в воздухе.
В нормальном процессе прокатки листа на листопрокатных станах нет специального температурного контроля процесса. Тяжелый лист поставляется в нетермически обработанном («как прокатанном») состоянии без дальнейшей модификации структуры термической обработкой. Однако структура с типичной комбинацией свойств прокатанного листа может быть получена технологическими процессами, состоящими из комбинации обработки заданных температур и охлаждения. Существует несколько технологических процессов на листопрокатных станах для прокатки листов под требования свойств разных спецификаций. Рис. 3 обобщает эти процессы.
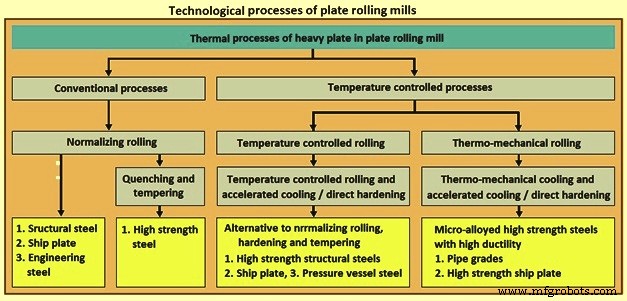
Нормализующая прокатка состоит из нормальной прокатки с термообработкой: нагрев листа до температуры аустенизации (выше Ac₃, ~900 °C) и охлаждение в воздухе. Выполняется в соответствующих печах непрерывно (например, ходовая печь двойного действия) или стационарно (боковая загрузка). Результат — структура, преимущественно полигональная феррит + перлит. С этой обработкой более высокие пределы текучести и прочности для нормализованных сталей достижимы только за счет более высокого содержания легирующих элементов. Следовательно, есть пределы достижимых комбинаций свойств тяжелого листа этим процессом. Эквивалентное состояние можно получить нормализующей прокаткой — прокаткой с финальной деформацией в диапазоне температур нормализации.
Вариант с закалкой и отпуском: нагрев до области аустенизации (выше Ac₃) и водяная закалка. Выполняется в комбинации роликовой печи и роликовой закалки или стационарно в закалочных коробках. Благодаря экстремально высокой скорости охлаждения результат — твердая структура, преимущественно мартенсит + байнيت. Вязкость структуры повышается модификацией изначально твердой и хрупкой мартенситной зоны последующим отпуском (в дальнейшей роликовой печи), например, при ~Ac₁ минус 100 °C, т.е. ~600 °C. Это дает термически обработанную структуру с комбинацией все еще относительно высокой твердости/предела текучести/прочности с системно отрегулированной вязкостью. Закаленные и отпущенные листы применяются там, где требования к прочности или износостойкости особенно высоки.
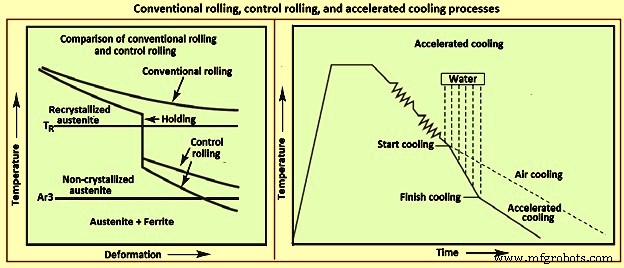
Температурно-контролируемая прокатка (контролируемая прокатка). Контролируемая прокатка широко практикуется для повышения прочности и улучшения вязкости на пробе листовой стали. Это практика, адаптирующая температурно-деформационный процесс во времени путем контроля прокатных параметров. Параметры первичного значения: (i) температура начала контролируемой прокатки в финишной стойке, (ii) процент сокращения от начала контролируемой прокатки до конечной толщины, (iii) финишная температура листа. Контролируемая прокатка включает деформацию при гораздо более низких финишных температурах, чем горячая прокатка, обычно 705–815 °C. Напротив, обычная горячая прокатка использует лучшую горячую технологичность при более высоких температурах. Горячепрокатанные листы финишируют максимально быстро, часто при ≥1000 °C. Для контролируемой прокатки обычно делают паузу/задержку, чтобы частично прокатанный брусок достиг желаемой промежуточной температуры перед финальной прокаткой.
Практики контролируемой прокатки (рис. 4) разработаны специально для микролегированных марок, использующих влияние легирующего элемента на рекристаллизацию и рост зерен в комбинации с конкретной схемой сокращения. Из практических соображений (нагрузка стана, задержки по времени) контролируемо-прокатанные листы обычно не производятся толщиной >25 мм.
Контролируемая финишная температура прокатки — менее строгая практика, чем контролируемая прокатка, направленная в основном на улучшение вязкости на пробе для листов до 75 мм. Финишные температуры (~870 °C) выше, чем для контролируемой прокатки. Но из-за более тяжелых листов задержки стана для достижения желаемой температуры все равно встречаются. Контроль финишной температуры дает мелкозернистую структуру с отличной вязкостью на пробе.
Ускоренное охлаждение — контролируемый цикл охлаждения (водяное охлаждение до ~540–600 °C, затем воздушное) сразу после финальной прокатки (рис. 4). Ускоренное охлаждение после контролируемой прокатки или контролируемой финишной температуры приводит к дополнительному структурному уточнению и улучшенной комбинации свойств. Ускоренное охлаждение может улучшить свойства листов в приблизительном диапазоне толщин 12–100 мм.
В современном сценарии термомеханическая прокатка — самый важный производственный процесс для изготовления высокопрочных листов. Используется для удовлетворения спроса на высокие пределы текучести и прочности в крупнодиаметровых трубопроводах (тонкие стенки, высокие давления перекачки приrodного газа), в сочетании с высокой вязкостью при низких температурах и хорошей сварной пригодностью. Термомеханическую прокатку можно объединить под термином «Термомеханический контролируемый процесс» (TMCP). Главное отличие от описанных выше процессов — прокатка используется не только как формообразование, но и системно для достижения требуемой комбинации свойств. Термомеханическую прокатку можно определить как процесс, нацеленный на достижение структуры с мелким эффективным размером зерна, позволяющей благоприятную комбинацию эксплуатационных свойств, адаптированную к составу стали. Процесс состоит из последовательности шагов, контролируемых по времени и температуре:
- Нагрев бруска в печи с заданной температурой выхода.
- Прокатка на основе заданной последовательности проходов с финишной прокаткой в зоне нерекристаллизующегося аустенита или (альфа+гамма) двухфазной зоны.
- Охлаждение либо в воздухе, либо в стопке, либо в ускоренном виде в линии охлаждения до заданной конечной температуры охлаждения.
- Возможно, дополнительная термообработка (отпуск).
Это краткое определение требует пояснений. Основные преимущества термомеханической прокатки основаны на эффектах микролегирования, например ниобия, которое дает полный эффект даже при низких содержаниях 0,02–0,05 %. Ниобий замедляет или подавляет рекристаллизацию аустенита (реформирование зерен между отдельными прокатными проходами). Деформационный эффект большого числа проходов при температурах <850 °C накапливается, позволяя образованию очень мелких зерен при превращении. В ходе процесса ниобий образует карбонитридные выделения, блокирующие смещения в кристаллической решетке, что повышает предел текучести и прочность.
Эти два эффекта ниобия можно использовать адаптацией процесса, позволяя снизить содержание легирующих элементов и углерода так, чтобы при идентичных или более высоких пределах текучести и прочности достигались высокие значения вязкости и хорошая сварная пригодность. Эксплуатация механизмов упрочнения для достижения заданного профиля свойств «разведением микроструктуры» осуществляется соответствующим оборудованием стана. Также в этом методе температуры точно задаются и устанавливаются для финишной прокатки и охлаждения в системах охлаждения листов.
Тщательно целевой контроль вышеуказанных сложных процессов требует тесного взаимодействия механического оборудования и систем автоматизации.
Автоматизация и процессный контроль
Тяжелый листопрокатный стан управляется системами электротехники, приборов и автоматизации. Система включает технологические измерительные системы, приборы, сенсорные системы, автоматизацию 1-го и 2-го уровней с процессными моделями и HMI (человеко-машинный интерфейс) для всего стана. Электрика включает полную приводную технологию с трансформаторами, преобразователями, главными и вспомогательными приводами, двигателями роликовых столов.
Ключевые элементы автоматизации листопрокатного стана: (i) трекинг материала от нагревательной печи до укладчика листов, (ii) pacing стана для оптимальной пропускной способности, (iii) расчет прокатного графика для грубой и финишной стойок, (iv) технологические системы контроля: контроль ширины и толщины для прокатных стойок, (v) установочная модель, контроль объема охлаждающей жидкости и маскировка кромок для охлаждения листа, (vi) установочная модель и гидравлическая регулировка валов выпрямителей для горячего и холодного выпрямителей (управление приводом). Технологические процессные модели критичны для производительности и качества. Главные модели: «расчет прокатного графика», «контроль профиля и равномерности», модели охлаждения и выпрямления.
Полная операция стана контролируется применением математическо-физических моделей, точно описывающих процессы. Трекинг материала делает логистику внутри стана (от прокатного до финишной линии) полностью прозрачной. В комбинации с моделью прокатного графика и контролем профиля/равномерности обеспечивает термомеханическую прокатку в много-листовом режиме. Это гарантирует высокую производительность стана. Пульт управления станом обычно эргономичен. HMI-системы расположены по виду оператора, давая производственно-ориентированное представление процесса со всеми релевантными системами.
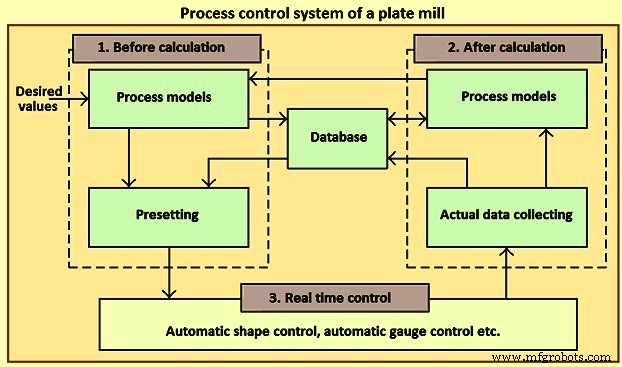
Прокатный процесс проходит несколько шагов. Изначально брусок нагревается до температуры рекристаллизации (~1200 °C) в печи и прокаткивается до целевого листа после ряда проходов на стане. Затем микроструктура листа контролируется фазовым превращением аустенита в процессах охлаждения. После извлечения бруска из печи операционные последовательности в прокатном участке определяются алгоритмом расчета проходов, вычисляющим последовательности прокатных операций и предсказывающим характеристики листа после каждого прохода. Рис. 5 показывает прокатные последовательности в каждом проходе, состоящие из трех шагов: (i) шаг предварительного расчета, (ii) шаг управления в реальном времени (прокатная фаза), (iii) шаг последующего расчета.
Прокатный процесс — сложный процесс с множественными переменными, нелинейностью и сильной связанностью. Из-за сложности прокатной среды (изменения материальных констант, коэффициента трения, шероховатости вала, износа вала, толщины масляной пленки, условий смазки) расчетные значения прокатной силы, прокатного момента, переднего скольжения и сопротивления деформации отличаются от реального процесса. Прокатная сила — самый важный оборудовательный и технологический параметр стана, так как она важная база пластической обработки, оптимизации проектирования оборудования и процессного контроля. Точность расчета прокатной силы напрямую влияет на точность установки прокатного графика. Кроме того, это ключ к полному использованию регулирующей способности толщины и головы листа.
Так как конвенциональная прокатная сила рассчитывается математической моделью на основе опыта и статистики, в использовании есть дефекты. Во-первых, для онлайн-контроля общая модель упрощается под определенными предположениями, поэтому не дает достаточно точного прогноза. Во-вторых, из-за вариаций погрешностей измерений и характеристик системы, параметрические погрешности модели тоже велики. Поэтому для повышения точности установки прокатной силы используются адаптивные и самообучающиеся методы на основе мгновенной информации для модификации модели.
Прокатный график играет важную роль в производстве листовой прокатки. Отличный график — базовая гарантия производительности стана, так как улучшает качество продукции. График прокатки средних и толстых листов включает систему сокращения (нагрузки), систему скоростей, температурную систему и систему типов валов. На основе технических требований к стали, условий сырья, температурных условий и реального состояния производственного оборудования, проектирование графика может делать ручной или компьютерный расчет для определения фактического сокращения, холостого зазора, скорости прокатки и других параметров с использованием математических формул или графиков; при этом, согласно адаптивной коррекции и обработке при реальных условиях прокатки, проектирование графика может полностью реализовать потенциал оборудования, увеличить выпуск, гарантировать качество, упростить операцию и обеспечить безопасность оборудования.
Для разработки правильного прокатного графика необходимо определить разумное распределение сокращения (нагрузки). Из-за особенностей листопрокатки, будь то традиционный метод оптимизации или интеллектуальный, весь процесс оптимизации обычно сводится к четырем шагам: (i) определение целевой функции распределения прокатной нагрузки по реальным производственным условиям, (ii) определение ограничивающих условий по реальным производственным условиям, (iii) выбор подходящего метода оптимизации, (iv) нахождение экстремума целевой функции и получение процессных параметров при достижении экстремума.
Производственный процесс
- Титано-стальные обкладки: превосходная коррозионная стойкость в промышленных применениях
- Валёк для теста: от этрусских истоков к современному мастерству
- Стальная шерсть: история, производство и безопасность
- Полное руководство по транспортным номерам: история, дизайн и будущее
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Стальные пластины: применения, преимущества, типы и ключевые области использования
- Прокатка стали: процесс точного производства
- G.AL® 7075GF Высокопрочный прокатный алюминиевый лист – Прецизионная отделка для быстрой обработки