



Эволюция прокатных станов: исторический обзор
В металлообработке прокатка — это процесс формовки металла, при котором заготовка пропускается через одну или несколько пар валов для уменьшения толщины, обеспечения её равномерности, придания желаемой формы и/или механических свойств. При прокатке материал деформируется компрессионными силами между постоянно вращающимися валами. Процесс можно сравнить с раскатыванием теста скалкой. Прокатка — один из самых важных производственных процессов в современном мире: абсолютное большинство металлопродуктов проходит прокатку на каком-то этапе изготовления.
Современные прокатные стана полностью автоматизированы, работают на высоких скоростях и обладают большой производительностью. Часто они включают металлургическую обработку материала прямо в процессе прокатки для достижения требуемой микроструктуры и механических свойств. Такой уровень совершенства достигнут не за счет единого изобретения, а благодаря множеству небольших последовательных улучшений за долгие годы.
Историческое развитие прокатных станов
Прокатка существует сотни лет. Первые валы были небольшими, ручными и использовались для выпрямления золота и серебра в ювелирном деле и искусстве. Прокатные стана известны на Ближнем Востоке и в Южной Азии уже с 600 г. до н.э. Это были примитивные устройства, но они работали по тем же базовым принципам. Первая известная схема прокатного стана в Европе датируется 1485 годом и принадлежит Леонардо да Винчи. В одном из своих чертежей он впервые описал возможность «пропуска материала» между двумя цилиндрическими валами с параллельными осями для изменения его толщины. Речь шла о холодной прокатке пластичных материалов — свинца, олова и др. Этот проект был опередившим время, и неизвестно, был ли когда-либо построен стан по нему.
Этапы развития приводов прокатных станов
Источники энергии для привода прошли четыре фазы:
- Ручная фаза: малые ручные валы для сплавов (золото, серебро, олово, свинец). Позже использовались крестообразные рукояти и кривопы, вращаемые людьми.
- Гидрофаза: энергия текущей воды позволяла прокатку железа. Недостатки: зависимость от засух и заморозков, вращение валов только в одном направлении.
- Паровая фаза: с изобретением паровой машины Джеймса Уатта в конце XVIII в. паровые двигатели заменили мышечную силу. К концу 1800 г. они стали основным источником энергии, несмотря на низкий КПД.
- Электрическая фаза: первые электрические стана появились около 1900 г. Электричество можно передавать на большие расстояния, что отделило генерацию от производства. Электропривод остается основным до сих пор.
Ключевые вехи развития
В Европе листовой желез долгое время производили ковкой. Переломный момент наступил с внедрением прокатных станов. К 1600-м гг. известны работавшие стана, начинавшие прокатку железа. Около 1501 г. упоминаются два стана: для получения золотых листов единой толщины (для монет) и для раскроя листов на полосы — оба как финишные операции.
Ранние стана были раскаточными (slitting mills), появившимися в 1590 г.: полосовые заготовки раскатывали в листы, затем проходили через канавочные валы (slitters) для получения прутков. В 1590 г. проект да Винчи реализовали с двумя тяжелыми цилиндрами. Первое промышленное предприятие с достоверными данными — 1615 г. для свинцово-оловояных листов. Привод — ручной или гидравлический.
Также ранние стана катали «черные листы» (black plates) для производства оловянных листов (tinplates): сталь (раньше железо) прокаткивали, удаляли шорх кислотой и наносили тонкий слой олова. Черные листы производили поштучно или небольшими партиями в «упаковочных станах» (pack rolling mills). Первые опыты прокатки железа для оловянных листов — ок. 1670 г. В 1697 г. мейджор Джон Хэнбери построил стан в Понтипуле для «Понтипульских листов» (черных листов), которые позже перепрокаткивали и оловали.
К концу 1700-х гг. появились первые горячие прокатные стана, сделав железо популярным материалом. Индустриальная революция (1760–1840 гг.) создала беспрецедентный спрос на железо, сталь и продукты из них (машины, ж/д, пароходы). Одновременно начинается холодная прокатка стали. В 1682 г. в Ньюкасле (Англия) работал крупный холодный стан. Первое подробное описание — чуть позже: завод в Уэльсе (Galles) катал бруски 700×100 мм в листы 1500×700 мм на водяных колесах. Уэльс оставался главным европейским производителем тонких листов до конца XVIII в.
Уже тогда понимали высокую производительность прокатки, способной удовлетворить огромный спрос на полуфабрикаты, включая листы. Однако требуется много ручного труда.
Размеры продукции расли: на Британской выставке 1851 г. демонстрировали лист длиной >6 м, шириной 1 м, толщиной 11 мм, весом >500 кг.
Развитие сталов соответствовало запросам эпохи: в 1600-х — свинцовые листы для крыш, в конце 1700-х (промышленная революция) — рельсы и полуфабрикаты из стали. К началу XIX в. структура стана приобрела современный вид: прочная чугунная станина с двумя стальными валами и винтовой регулировкой зазора.
Генри Корт — отец современной прокатки
Современную практику прокатки заложил Генри Корт из Фантли (Англия). В 1783 г. он запатентовал канавочные валы для прокатки железа в прутки. Канавки заданных размеров позволяли катить круги, квадраты, полосы и профили. Корт не был первым, применившим канавки, но первым объединил лучшие черты известных тогда процессов. Его называют «отцом современной прокатки». С его стана началось непрерывное развитие процесса и размеров станов. В XVIII в. начали катить сложные профили: круги, квадраты, рельсы, двутавры.
Новый дизайн дал в 15 раз больше выхлопа в сутки, чем кузнечный молот. Малый стан Корта производил >10 000 т прутков в год (200 т/нед.). К 1890 г. в США (без плоской прокатки) катили ~5 млн т железа и стали в год (100 000 т/нед.), а в 1899 г. — >8 млн т (167 000 т/нед.), каждый фунт проходил через канавки как на «малом стане Фантли».
Дальнейшие инновации
- 1810 г.: Brandywine Iron Works (США) — успешный стан для котлованных листов.
- 1867 г.: Джордж Фриц (Cambria Iron Co., США) изобрел расплавный стан (blooming mill) для прокатки слитков вместо ковки.
- Эволюция схем: от двухвальных (2-high) Корта к реверсивным, трехвальным (3-high), четырехвальным (уже предполагал да Винчи) и многорулонным (до 20 валов).
- 1871 г.: Фриц построил первый регулярный трехвальный стан — большой прирост производительности. Промежуточный вал меньшего диаметра снижал мощность и позволял двунаправленную прокатку без реверса мотора.
- Механизация загрузки: 1884 г. — приводные роликовые столы перед финишными валами рельсового стана (Albany and Rensselaer Iron and Steel Co., Трой, NY). Автоматизация сработала так хорошо, что её внедрили и перед черновыми валами.
- 1766 г.: Ричард Форд (Англия) запатентовал тандемный стан (последовательные стойки) для горячей прокатки прутков.
Непрерывные стана (Continuous Mills)
Дальнейшая эволюция — непрерывные стана и их обвязка. Первые попытки — во Франции. Первый зафиксированный патент и реальное применение — Дж. Э. Серрелл (США), 1842–43 гг., но только для свинцовой трубы и меди. Генри Б. Комер (США), 1859 г., патентовал непрерывный стан, но не построил. Приоритет за первым рабочим непрерывным станом для железа и стали принадлежит Джорджу Бедсону (Манчестер, Англия) — он успешно объединил ключевые элементы и добился широкого применения.
Непрерывный стан работает без остановок: валы стоят в тандеме, металл ведется направляющими от прохода к проходу без участия человека. Каждая пара валов по заранее рассчитанной передаче вращается со скоростью, соответствующей удлинению на данном проходе. Это открыло путь к огромным длинам, весам и скоростям. Европа на бельгийских (looping) станах катала 50-фунтовые бруски, США на обычных 2- и 3-вальных — 15 фунтов. Бедсонов стан сразу брал 70–80-фунтовые, быстро доводя до 300-фунтовых. На стане Бедсона из одного бруска получали катушки прутков 281 фент (530 ярдов).
Первый в США непрерывный стан Бедсона (весна 1869 г.) — 16 стойок в тандеме, бруски 1 1/8 дюйма, 70–80 фунтов. Для удлинения металл нужно сжимать в плоскостях, меняющих угол к оси (как кузнец поворачивает заготовку на роге наковальни). Бедсон поставил каждую пару вал под 90° к предыдущей (как универсальный стан). Это работало, но создавало огромные неудобства: две системы передач (над полом и в яме), плохая доступность. В следующем стане (1878 г.) все валы в горизонтальной плоскости, одна передача, а поворот металла на 90° между проходами обеспечивали скручивающие направляющие (twist guides) — прием, ставший универсальным.
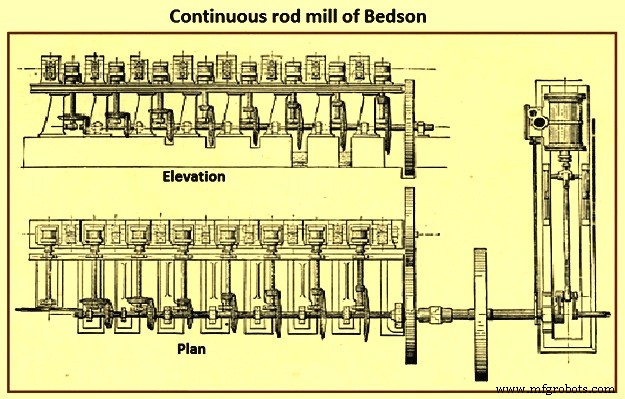
Рис. 1 Непрерывный прутковый стан Бедсона
Точная синхронизация скоростей и проходов была главной проблемой. Без неё неизбежны: петление (подача быстрее пропускной способности) или растяжение (медленнее). Растяжение лучше, но требует высокой прочности на разрыв и однородности — обычного железа не выдерживало. С улучшением бессемеровской и мартеновской стали непрерывные стана стали применимы для массового производства.
С ростом веса брусков и уменьшением сечения развилась практика непрерывной/одновременной прокатки на 3-вальных станах с змеевидным петлением по бокам (belgian/looping system), отличной от «туда-обратно». Металл свободно выходил из валов на каждом проходе. Европа (Бельгия) так катала 30–50-фунтовые бруски против 15–20 фунтов на реверсивных 3-вальных. Схема такого стана на рис. 2: черновая прокатка на 2-вальном (бруски 4 дюйма → 1 1/8 дюйма), затем бельгийский стан до обычного прутка. Система применялась для прутков и сортовой прокатки.
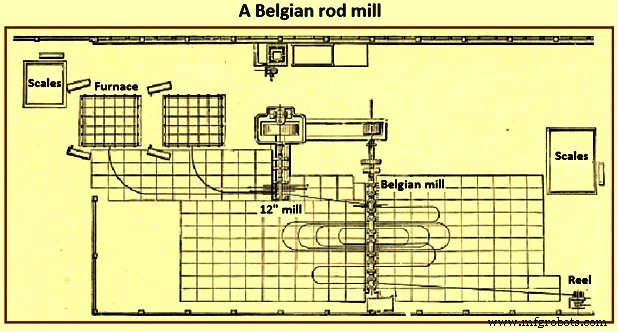
Рис. 2 Бельгийский прутковый стан
Комбинированный непрерывный-бельгийский стан (рис. 3) объединял достоинства обоих типов. В 1881 г. на заводе Washburn & Moen запустили такой стан: черновая прокатка брусков ~100 фунтов с 1 3/16 до 3/8 дюйма на непрерывной части, финишная с 3/8 дюйма на бельгийской — до обычного прутка. Это был первый стан такого типа. Он хорошо катал обыкновенное железо с меньшими затратами труда. С ростом размеров брусков и катушек (15–20 → 70–80 фунтов) растали периферийные узлы: нагрев и намотка. Мощность стана была выше, ограничением были эти сопутствующие операции.
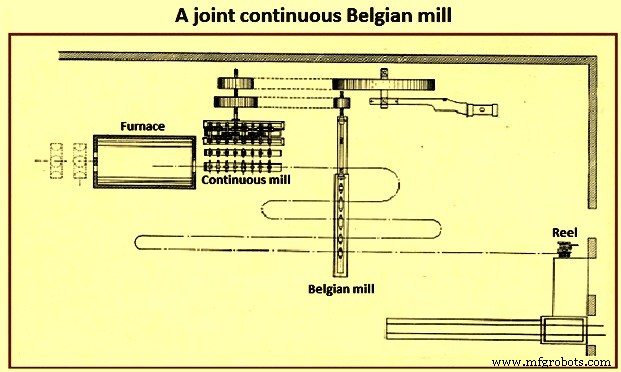
Рис. 3 Комбинированный непрерывный-бельгийский стан
Конкуренция за самые широкие стана в США (1880–1910-е гг.)
Две тенденции изменили ландшафт: переход от железа к более прочной стали и спрос на более широкие листы (меньше нитов — слабых мест в котлах и кораблях). Компании строили всё более широкие стана.
- 1882 г.: Worth Brothers — 90-дюймовый стан (Коутсвилл).
- 1890 г.: Lukens — 120 дюймов.
- 1896 г.: Worth Brothers — 132 дюйма.
- 1900 г.: Lukens — 134 дюйма.
- 1903 г.: Lukens — 140 дюймов; Worth Brothers — 152 дюйма.
- 1915 г.: Midvale Steel купила Worth Brothers — конкуренция окончена.
- 1918 г.: Lukens ввела в эксплуатацию крупнейший в мире листовый стан.
Lukens планировала 180-дюймовый 3-вальный, но никто не мог отлить такие валы. Вместе с United Engineering & Foundry (Pittsburgh) создали 4-вальный стан шириной 204 дюйма (позже 206 дюймов). Первый прокатили 22 мая 1918 г. Удерживал рекорд >40 лет. Рабочие валы 34 дюйма (3 т каждый), запасные 50 дюймов (60 т каждый). Прокатка слитков до 90 000 фунтов, листов до 192 дюймов. Мощность до 4000 т/нед. Привод — 20 000 л.с. двойной тандемный паровой двигатель. Корпус из стали, 4 части, высота >12,8 м. Трансферные столы снижали ручной труд.
В этот период соль и мешковые мешки бросали на слиток, чтобы сбить шорх при проходе через валы.
Рельсовые и профильные стана
- 1820 г.: Джон Биркеншоу, Bedlington Ironworks (Нортумбрия, Англия) — первый рельсовый стан, рыбные чугунные рельсы 15–18 футов.
- 1853 г.: Трехвальные стана для крупных профилей.
- 1849 г.: Альфонс Альбу (Forges de la Providence) запатентовал метод прокатки двутавра из одного куска стали.
- Bethlehem Steel — ведущий поставщик профильной стали для мостов и небоскребов США в середине XX в.
Горячие ленточные стана (Hot Strip Mills)
Разработаны в первой половине XX в. Первый — 1923 г., Эшленд (Кентукки). Непрерывный процесс, исключающий многопроходную прокатку листов в упаковочных станах (pack mills). На выходе — гильотинные ножницы или намотка в катушку. Ранние стана не давали ленту для оловянных листов, но с 1929 г. холодная прокатка дополнительно уменьшала толщину. Первый в Великобритании — 1938 г., Эбб-Вейл, 200 000 т/год. К 1961 г. ранние стана модернизированы или заменены полунепрерывными и непрерывными мощностью 400 000 – 3 000 000 т/год.
Эра непрерывной литья
С коммерциализацией непрерывной литья в 1950-х гг. шлакоблочные (slabbing) и расплавные (blooming) стана постепенно исчезли. Плиты, шлакоблоки и бруски теперь литуют непрерывно для дальнейшей прокатки (рис. 4). В октябре 1989 г. коммерциализирован процесс тонколитой литья и прокатки, исключивший черновую группу горячего ленточного стана.
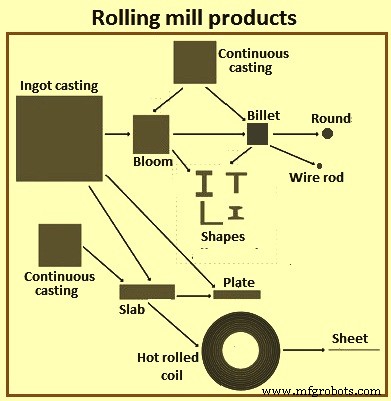
Рис. 4 Продукция прокатных станов
Современное состояние
Прокатные стана продолжают развиваться. Современные — непрерывные, высокопроизводительные, высокоскоростные. Катают более тяжелые и крупногабаритные материалы, более тонкие сечения. Выполняют металлургические функции: термическую обработку на линии. Полностью автоматизированы. Высокая производительность, выход, точность размеров. Потребность в персонале снижена. Однако современная прокатка — не заслуга одного изобретателя, а плод множества малых непрерывных улучшений, сделавших её самым востребованным процессом металлообработки. Сейчас ~90 % металлов в промышленности проходят прокатку.
Производственный процесс
- Как прокатные станы формируют сталь: внутри процесса, гарантирующего прочность и стабильность
- Преодоление препятствий в разработке нового продукта: проверенный блупринт
- Валёк для теста: от этрусских истоков к современному мастерству
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Понимание прокатных станов: виды, процессы и применение
- Durabor® 30MnB5 — закаляемая борная сталь с высокой твердостью и однородной структурой
- Durabor® 20MnB5 – Передовая закаляемая бористая сталь для высшей твердости и производительности
- Durabor® 22MnB5: Высокопрочная закаляемая бористая сталь
- Durabor® 28MnB5: Высокопрочная закаляемая бористая сталь с повышенной твердостью
- Прокатные станы: типы и распространенные дефекты металла