



Ключевые факторы производства горячекатаных рулонов на прокатных станах горячей прокатки
Непрерывные слитки толщиной более 200 мм используются для производства горячекатаной полосы. Преобразование слитков в листы/пластины толщиной всего несколько миллиметров является наиболее важной стадией при плоской прокатке стали. Операции выполняются на прокатном стане горячей прокатки (ПСГП). Горячекатаный рулон — это удлиненный стальной лист/полоса (полоса), намотанный в рулон для удобства перевозки и транспортировки.
Современные прокатные стана горячей прокатки бывают двух типов: классические ПСГП и стана для прокатки тонких непременно отливаемых слитков. Основная функция классического ПСГП — нагрев полуфабрикатов (слитков) до температур прокатки, а затем их прокатка до меньшей толщины и большей длины через серию прокатных стендов с мощными двигателями, и, наконец, намотка удлиненного стального листа/полосы в рулон.
В 1960–1970-х годах ПСГП проектировали как полностью непрерывные или трёхчетвертьнепрерывные стана с 5–7 разгрубочными стендами. Современные стана обеспечивают годовой объём производства от 3 до 5,5 млн тонн в полунепрерывной схеме с 1–2 разгрубочными стендами.
Полосы производят толщиной до 25 мм. Горячекатаные рулоны наматываются на намотчиках с внутренним диаметром 750 мм, внешним диаметром до 2600 мм и ограничением по массе рулона до 22 кг на мм ширины. Горячекатаные рулоны используются для холодной прокатки, а также для продольной раскройки на более узкие рулоны и поперечной раскройки на листы/пластины заданной длины. За последние десятилетия диапазон ПСГП для прокатки горячекатаных рулонов претерпел значительные изменения: минимальная толщина горячекатаной полосы снизилась с 1,8–2 мм до 0,8–1,2 мм. Ранее полосы такой толщины производились только на станах холодной прокатки.
К ПСГП предъявляются ряд требований: (i) высокая готовность стана в сочетании с высокой производительностью и выходом годной продукции, (ii) низкие затраты на обслуживание, (iii) низкое энергопотребление, (iv) улучшение качества продукции за счёт обеспечения точных допусков по толщине и профилю, (v) гибкие графики прокатки для обеспечения коротких сроков поставки и экономичной прокатки мелкосерийных партий.
Основное оборудование классического ПСГП
Базовое оборудование классического ПСГП включает: нагревательную печь, разгрубочный стенд/стенды, финишные стенды, систему ускоренного контролируемого охлаждения (УКО) полосы и намотчики (Рис. 1). После прохождения разгрубочного стенда/стендов слиток непрерывно проходит через финишные стенды, которые постепенно уменьшают толщину. По мере уменьшения толщины сталь удлиняется и движется через валки с большей скоростью. Поскольку разные части одного и того же куска стали движутся с разными скоростями через разные валки, этот процесс требует очень точного компьютерного управления скоростями на каждом валке каждого стенда. К концу стана сталь может двигаться со скоростью до 20 м/с. Выходя из прокатного стана, длинная полоса наматывается в рулон и остывает.
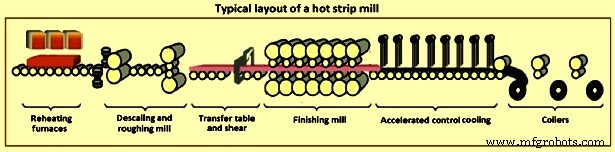
Рис. 1 Типичная компоновка прокатного стана горячей прокатки
Межстендовое оборудование
Межстендовые устройства критически важны для производства горячекатаной полосы с хорошим качеством поверхности. К важному межстендовому оборудованию относятся: (i) входные и выходные направляющие, (ii) система охлаждения рабочих валков, (iii) устройство против осыпания, (iv) система смазки валкового зазора, (v) межстендовые системы охлаждения и дескалирования. Тесное взаимодействие всех этих устройств необходимо для достижения оптимального результата. Боковые упоры с гидравлической регулировкой ширины обеспечивают точное позиционирование за минимальное время. Зоны направляющих полосы спроектированы так, чтобы все изнашиваемые детали можно было быстро заменять.
Эффективность межстендового охлаждения повышается за счёт оптимизированного выбора и расположения сопел. Комбинация охлаждения валкового зазора, смазки валкового зазора и улучшенных систем охлаждения на выходной стороне снижает температуру валков. Это приводит к образованию более тонкого оксидного слоя на поверхности валка и уменьшению осыпания рабочего валика. Смазка внутри валкового зазора минимизирует трение, что позволяет снизить прокатную силу на 20–30%. Таким образом, становится возможным перераспределить прокатную силу для оптимизации паспортного графика и получения более тонких конечных толщин полосы. Кроме того, предотвращаются дрожания (вибрации) в стенде, что увеличивает срок службы валков.
Последующая обработка горячекатаных рулонов
Горячекатаные рулоны после раскройки, выпрямления и раскройки на раскроечной линии преобразуются в листы или пластины заданной длины. Эти листы или пластины характеризуются шириной, во много раз превышающей их толщину. Они имеют прямоугольное сечение, в котором длина и ширина более чем в 100 раз превышают толщину. Листы определяются как прямоугольные сечения с толщиной до 5 мм. Толщина 5 мм и более называется пластинами.
Горячекатаные рулоны, прокатанные на ПСГП, изготавливаются из множества стальных сортов. Помимо традиционных сортов (низкоуглеродистые, высокоуглеродистые стали, стали для холодной прокатки), на ПСГП производят рулоны из специальных сталей: трубные стали, стали двойной фазы (DP), стали с трансформационно-индуцированной пластичностью (TRIP), высокопрочные нилегированные стали (HSLA), интерстициально-свободные стали (IF), кремниестальные (Si) и др.
Современный ПСГП
Современный ПСГП обычно обладает: (i) высокопроизводительным оборудованием, (ii) высоким качеством поверхности полосы с точными размерами, (iii) улучшенными механическими свойствами стали, (iv) высокой производительностью стана и оборудования, (v) высоким полезным выходом, (vi) низкими производственными затратами. В финишном стане ПСГП важную роль играет гидравлическая рука — лупер, установленная между двумя соседними стендами, задача которой — поддерживать натяжение полосы постоянным. Эта механическая система характеризуется особенно нестабильной динамикой, что делает задачу управления сложной.
Одной из ключевых задач при прокатке полосы на ПСГП является достижение целевой толщины с оптимальным качеством по каму и равномерности полосы, выходящей из стана. При уменьшении толщины крайне важно обеспечить постоянное усадку по ширине полосы для равномерного удлинения между центром и краем. Если это условие не выполняется, возникают внутренние напряжения, вызывающие дефекты равномерности (центровые волны или волнистые края).
С ростом потребностей потребителей стали в более высоком выходе, оптимизации процессов и автоматизации, к горячекатаным рулонам предъявляются более строгие требования к качеству. Требуется более высокая точность не только по свойствам стали, но и по геометрическим параметрам: толщине, ширине, равномерности и профилю.
Форма прокатанной полосы характеризуется её поперечным профилем (камом) и равномерностью. Точность формы полосы — важный параметр, определяющий качество горячекатаной полосы. Форма полосы — незаменимый фактор рыночной конкурентоспособности. Поскольку форма полосы является ключевым индикатором качества, технология управления формой — основополагающая технология производства горячекатаной полосы. Существует несколько факторов, влияющих на форму полосы на ПСГП. Рис. 2 показывает распределение по ширине полосы, включая кам полосы (высоту центра), локальный выступ из-за неравномерного износа валика и падения по краям. Для выполнения этих требований необходимы сложные технологии прокатки горячекатаных рулонов на ПСГП.
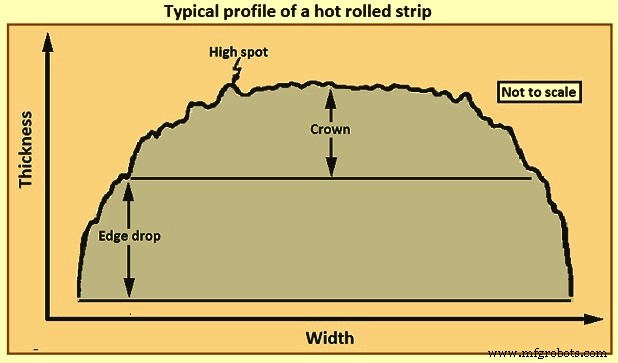
Рис. 2 Типичный профиль горячекатаной полосы
Нагрев слитков
Первая основная операция на ПСГП — нагрев слитка. Покидая непрерывную отливку, слиток имеет температуру выше 900 °C. В парке слитков он ожидает загрузки в нагревательную печь, его температура снижается и колеблется между 100 и 800 °C. Это «тёплый» слиток. Слиток называют «холодным», если он остыл до окружающей температуры в парке перед загрузкой в печь.
И технология, и эксплуатация нагревательной печи важны. Эксплуатация печи критически влияет на металлический выход, выбросы в окружающую среду и затраты. Около 30% переменных затрат на прокатку слитка в горячекатаный рулон приходится на топливный газ. При нагреве слитков потребность в топливной энергии существенно снижается за счёт горячей загрузки слитков (подачи их в печь с высокой температурой) и поддержания минимально необходимой температуры нагрева. Последнее достигается снижением тепловых потерь при прокатке на ПСГП. Радиационные потери уменьшают с помощью тепловых экранов. При водяном опрыскивании, как при дескалировании, необходимо учитывать конвективные потери.
Важные вопросы нагрева слитков: (i) прямое контакт пламени в печи окисляет поверхность слитка, вызывая потери металла около 1% из-за 형성 шкалы; (ii) инерция нагревательной печи высока. Регулировка режима печи при изменении температуры слитка требует времени. Температура выдачи можно менять только постепенно.
Нагревательная печь не подходит для точной, слиток-за-слитком регулировки температуры выдачи в соответствии с целевой входной и выходной температурами финишного стана. Эта негибкость — недостаток. Поскольку нельзя менять температуру выдачи от слитка к слитку, последовательные слитки обычно нагревают до температуры, достаточной для слитка, требующего наивысшей температуры выдачи. Обычно это слиток, прокатываемый в малую толщину (большие тепловые потери) или с высокой температурой финишной прокатки. В результате остальные слитки в последовательности нагреваются до более высокой температуры, чем необходимо. Это не только увеличивает энергозатраты, но и влияет на производительность, так как слиток вынужден ждать на вальцевом столе остывания. Таким образом, расходуется энергия в печи и теряется прокатная мощность. Устройства на ПСГП для преодоления негибкости печи: (i) охлаждение переносной полосы, (ii) индукционный нагрев.
Фундаментальные концепции прокатки
Основные понятия при прокатке полосы на ПСГП: (i) дуга контакта между валками и прокатным материалом является частью окружности; (ii) коэффициент трения в теории постоянный, но на самом деле меняется вдоль дуги контакта; (iii) прокатный материал деформируется пластически; (iv) объём материала до и после прокатки постоянствует (на практике может незначительно уменьшиться из-за замыкания пор); (v) скорость валков считается постоянной; (vi) материал удлиняется только в направлении прокатки, без расширения в ширину; (vii) поперечное сечение, перпендикулярное направлению прокатки, не искажается.
Главные переменные, влияющие на процесс прокатки: (i) диаметр валков, (ii) сопротивление деформации материала под влиянием металлографии, температуры и скорости деформации, (iii) напряжение текучести материала, (iv) трение между валками и материалом, (v) наличие переднего и/или заднего натяжения в плоскости полосы.
Прокатка полосы на ПСГП — сложный процесс, где качество продукции влияет ряд факторов: входящий материал, механическое и электрическое оборудование, эксплуатационные параметры, смазка, автоматизация и стратегии управления. Значимые параметры качества: толщина материала, форма и поверхность, однородность распределения напряжений. Для оптимизации затрат и максимизации использования материала необходимы строгие допуски по толщине, чтобы прокатка была максимально близка к минимально допустимой толщине. Качество продукции можно эффективно оптимизировать только при гармоничном сочетании механического, электрического и измерительного оборудования, а также решений по управлению.
Факторы планирования производства рулонов
На планирование производства рулонов влияют: (i) спецификации качества продукции, (ii) стандарты эффективности процесса, (iii) производительность, (iv) целевые сроки поставки. У каждого слитка есть важные характеристики: ширина, толщина, марка (химический состав), температура загрузки, температура выдачи, суммарная сила (сила, необходимая для уменьшения толщины слитка), калибр (требуемая толщина полосы) и др. Наиболее важные ограничения требуют плавных изменений в четырёх аспектах: (i) ширина, (ii) суммарная сила, (iii) калибр, (iv) время пребывания в нагревательной печи.
График прокатки
График прокатки играет решающую роль. Традиционно самый важный фактор — эволюция профилей валков в станах, вызванная их износом и термическим расширением. Отсюда происходит «гробовой» график: начинают с узких полос, быстро переходят к более широким, пока термические камы валков растут, и постепенно возвращаются к узким по мере износа валков.
График прокатки сильно влияет на возможности стана. Он включает графики усадок, скоростей и температур. График усадок определяет прокатные проходы и усадку на проход. График скоростей определяет скорость захвата, проходную скорость и максимальную скорость прокатки без изменений разгона и торможения двигателя. График температур контролирует перепад температуры в прокатном зале и температуру финишной прокатки расходом охлаждающей воды в зависимости от температуры начала прокатки. Важные вопросы для графика прокатки: (i) форма полосы хороша и кам соответствует спецификации, (ii) выход прокатного стана, (iii) хорошие эксплуатационные свойства полосы. График должен обеспечивать соответствие полос, произведенных на ПСГП, требованиям по размерам, комплексным свойствам и микроструктуре.
Рабочие вальцы: эксплуатационные условия
Рабочие вальцы ПСГП работают в экстремальных условиях. На выходе из нагревательных печей температура слитка около 1250 °C. При прокатке, из-за контакта с полосой, поверхность валика нагревается от 50–80 °C (стационарные условия) до очень высоких температур (500–600 °C на первых стендах) всего за одну секунду, затем водяные опрыскивания охлаждают её обратно до 80 °C за ~4 секунды. Эти термические циклы вызывают сильную термическую усталость, затрагивающую глубину 1–2 мм. При нагреве поверхности возникают продольные и окружные сжимающие напряжения до пластической текучести поверхности (точка определяется высокотемпературным пределом текучести и коэффициентом термического расширения сплава). В фазе охлаждения возникают растягивающие напряжения и происходит дополнительная текучесть. Рис. 3 показывает термические напряжения на поверхности рабочего валика.
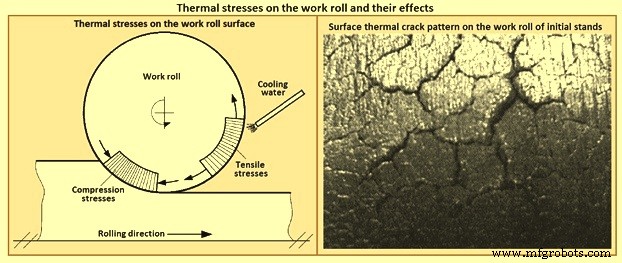
Рис. 3 Термические напряжения на рабочем валике и их последствия
Термические напряжения настолько высоки, что после короткого периода работы развивается сетка трещин. Эти трещины в основном глубокие на первых стендах, но поверхностные на последних финишных стендах (Рис. 3). Огнеупорные трещины растут и разветвляются под действием высоких напряжений, возникающих при каждом обороте в контакте рабочего валика с опорным валиком (герцевские напряжения выше 2000 МПа). Герцевские напряжения растут с прокатной нагрузкой по мере остывания полосы в контакте с валками разных стендов.
Кроме того, поверхность рабочего валика подвергается окислению и абразивному износу. Износ возникает от компрессионной прокатной нагрузки в сочетании со скольжением между валиком и полосой вдоль угла контакта, особенно из-за наличия оксидной шкалы на поверхности полосы. Шкала состоит из трёх слоёв: внешний Fe₂O₃, средний Fe₃O₄, внутренний FeO, их микротвёрдость при комнатной температуре составляет 1000, 450 и 350 HV соответственно. Толщина слоёв зависит от температуры полосы. Под разгрубочными стендами (1150–1250 °C) преобладает абразивный Fe₂O₃, под последними финишными стендами (850–950 °C) — мягкий FeO. Это главная причина разных износовых картин на разных стендах ПСГП.
Также происходят высокоскоростные удары холодными передними и задними краями полосы каждые 2–3 минуты. Рабочие вальцы также испытывают изгибающие и крутильные напряжения, достигающие максимума у валковых шей.
Производительность рабочих валков
Производительность рабочего валика на ПСГП измеряется тоннами, прокатанными на миллиметр диаметра к моменту утилизации при достижении минимального диаметра. Также зависит от количества износа или заточки, необходимой после каждой кампании. В конце кампании поверхность валика неразрушающе контролируется, затем шлифуется для устранения дефектов (поверхностных трещин) и внешнего ухудшенного слоя. После этого валик снова инспектируется перед установкой в стан. Каждая пара рабочих валков используется до достижения минимального диаметра. Любое улучшение поведения валков в стане напрямую влияет на основные статьи затрат: (i) лучшее качество полосы (поверхность и форма), (ii) более высокая производительность (тонны до утилизации), (iii) меньшее количество смен валков и ниже запас валков, (iv) улучшенные условия работы валков ПСГП.
Методы улучшения механических свойств полосы
Существует несколько методов улучшения механических свойств полосы: легирование, термическая обработка, термомеханическая прокатка (ТМП) и ускоренное контролируемое охлаждение (УКО). Наиболее перспективным для улучшения качества полосы является ТМП с последующим УКО. При УКО охлаждение осуществляется от прокатного тепла путём удаления тепла охлаждающей средой (водой), подаваемой на горячую поверхность полосы. Способ и интенсивность подачи воды существенно влияют на конечные свойства полосы.
Система УКО спроектирована как ламинарная система сверху и снизу, включающая напорный бак у стана. Охлаждающая зона разделена на необходимые охлаждающие банки: интенсивные для быстрого охлаждения, нормальные для регулярного и банки тонкого температурного контроля для достижения желаемых режимов охлаждения и температур намотки для сталей DP и TRIP. Комбинация ламинарного охлаждения и системы маскировки краёв предотвращает чрезмерное охлаждение краёв полосы, минимизируя напряжённые различия по ширине.
Автоматизация и управление
Несколько этапов обработки слитка в горячекатаную полосу на ПСГП сложны и задействуют механические и автоматизированные технологии. Горячая прокатка требует не только механических решений, но и соответствующих технологий управления. Процесс прокатки на ПСГП может управляться через стандартную программно-аппаратную архитектуру автоматизации, включающую четыре уровня: 0, 1, 2 и 3.
Использование передовых решений по управлению и моделированию на ПСГП развивалось 40–50 лет в нескольких направлениях: (i) многопараметрические методы управления для финишного стана предложены с 1970-х и теперь считаются устоявшимся инструментом управления общим прокатным стендом вместе с нижним лупером или намотчиком; (ii) разработка моделей для предсказания характеристик материала по температуре и процессу прокатки и применение систем регулирования температуры намотки; (iii) передовые методы управления для компенсации фрикционных явлений; (iv) модели и контроллеры для улучшения равномерности и профиля материала; (v) технологии управляющего контроля (steering control), недавно внедрённые для повышения производительности за счёт снижения вероятности зацепок (cobbles).
Надёжная система автоматизации необходима для высокой производительности механического и гидравлического оборудования стана. Система автоматизации определяет наладку стана, рассчитывая график прокатки качественной полосы с учётом ограничений стана, энергопотребления, износа оборудования и производительности. График рассчитывается математическими моделями для каждого слитка, чтобы учитывать дисперсию, присущую стану: возможные различия температуры между двумя слитками, входящими в стан, и влияние этой разницы на прокатную силу для достижения той же конечной толщины, или износ рабочего валика слиток-за-слитком и его влияние на толщину прокатаной полосы.
Автоматизация не единственный фактор производительности ПСГП. Однако для любой заданной конфигурации механического и электрического оборудования потенциальная производительность стана достигается только с высокопроизводительным управлением и автоматизацией. Базовые данные для системы автоматизации: (i) геометрические и физические данные входного слитка (размеры и качество стали), (ii) целевые данные для полосы (толщина, ширина, температура, профиль и др.), (iii) данные стана и пределы ПСГП.
Технология автоматизации на ПСГП обычно делится на четыре уровня (Рис. 4). Все уровни должны иерархически взаимодействовать для достижения лучших результатов. Для максимальной производительности стана необходимо внедрить ряд технологий управления, математических моделей физических явлений и алгоритмов оптимизации.
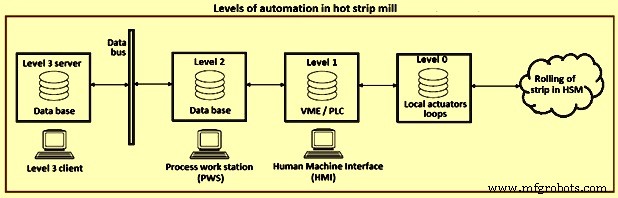
Рис. 4 Уровни автоматизации на прокатном стане горячей прокатки
Уставки для автоматизации 1-го уровня и приводов рассчитываются математическими моделями для каждой прокатаной полосы, чтобы учитывать дисперсию стана. Например, возможная разница температур между двумя слитками, входящими в стан, и влияние этой разницы на прокатную силу для достижения одной и той же конечной толщины полосы, или износ рабочего валика полоса-за-полосой и его влияние на толщину полосы.
Автоматизация 2-го уровня особенно тщательно отслеживает полосу от входа слитка в стан до момента производства горячекатаного рулона и его выхода из ПСГП. Отслеживание каждой прокатаной полосы учитывает все полосы во всём стане. Обеспечивает сбор измерений и управление всеми операциями, где выполняется наладка и адаптация стана. Три фактора вносят вклад в наладку стана: (i) прокатные стратегии, (ii) математические модели, (iii) адаптация моделей.
Уровень 3 в основном функционирует как диспетчер ПСГП. Он принимает портфель заказов на стан и организует их в партии, обычно 100–200 заготовок, соответствующие правилам планирования, разработанным для стана. Помимо самого ПСГП, уровень 3 учитывает вышестоящие и нижестоящие процессы и зоны хранения. Правила планирования, используемые на ПСГП, по сути являются глобальной моделью прокатного стана, позволяющей диспетчеру организовывать партию так, чтобы требуемые параметры качества достигались в пределах ограничений, накладываемых оборудованием стана.
Производственный процесс
- Горячекатаные сорта стали и применение — исчерпывающее руководство
- Сталь AISI 1008 горячекатанная: Полный обзор свойств
- Сталь AISI 1015 горячекатанная: Ключевые свойства и применение
- Сталь AISI 1017 горячекатанная: Ключевые свойства и применение
- Сталь AISI 1006 горячекатанная: Свойства и характеристики
- AISI 1010: свойства горячекатаной стали и области применения
- AISI 1012: свойства горячекатаной стали и спецификации
- AISI 1016: ключевые свойства и производительность горячекатаной стали
- AISI 1018: свойства горячекатаной стали и области применения
- AISI 1025: ключевые свойства и производительность горячекатаной стали