



Передовые технологии управления формой полосы в горячих прокатных станах
Форма прокатываемой полосы характеризуется её поперечным профилем (круглостью) и равномерностью. Точность формы полосы — важнейший параметр, определяющий качество горячепрокатной полосы. Форма полосы является незаменимым фактором для определения рыночной конкурентоспособности проката. Поскольку форма полосы является ключевым индикатором качества, технология управления формой является основной технологией горячей прокатки. Существует несколько факторов, влияющих на форму полосы в горячем прокатном стане (ГПС).
Основные цели управления формой
Одна из ключевых задач при прокатке полосы в ГПС — достижение целевой толщины с оптимальным качеством в терминах круглого профиля и равномерности выходной полосы. При уменьшении толщины критически важно обеспечить постоянное уменьшение по всей ширине полосы для равномерного удлинения между центром и краем. Если это условие не выполняется, возникают внутренние напряжения, вызывающие дефекты равномерности (центровые волны или волнистые края). На рис. 1 показана концепция идеальной равномерности и дефектов.
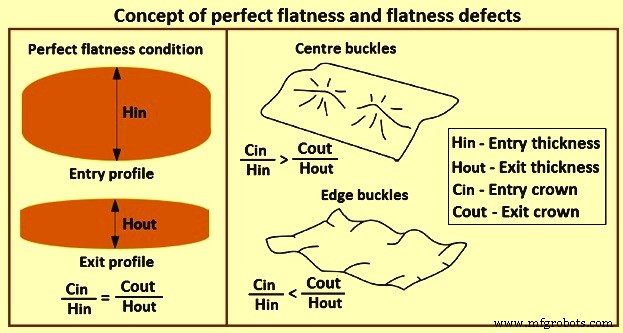
Рис. 1. Концепция идеальной равномерности и дефектов равномерности
С ростом требований к допускам размеров полосы необходимость поддержания равномерного круглого профиля и плоской формы при горячей прокатке стала одной из самых сложных технических задач в ГПС. Технологии управления формой, влияющие на качество горячепрокатных полос, делятся на три категории: (i) исполнительные устройства управления формой вальцов, (ii) модели управления формой и (iii) система прокатного процесса. Технология управления формой также развивается в направлении интеграции. В данной статье описаны исполнительные устройства управления формой вальцов.
Исполнительные устройства управления формой вальцов
При прокатке в ГПС выходной круглый профиль и равномерность полосы зависят от таких факторов, как тепловой профиль вальца, прокатная сила, износ вальца и ширина полосы. Эти факторы меняются в ходе прокатной кампании. Для их компенсации и управления круглым профилем и равномерностью необходимо установить ряд исполнительных устройств, способных непрерывно изменять форму заката вальца. Три наиболее популярные технологии исполнительных устройств: (i) технология изгиба вальцов, (ii) технология смещения вальцов и (iii) технология непременно переменного круглого профиля (CVC).
Технология изгиба вальцов
Доступный диапазон управления профилем без видимых дефектов равномерности (центровые волны и волнистые края) коррелирует с выходной толщиной полосы. Чем больше толщина, тем выше способность профиля изменяться без генерации дефектов. Типичная диаграмма ограничений изменения отношения круглого профиля в зависимости от толщины показана на рис. 2. Важным фактором проектирования системы изгиба является диапазон воздействия исполнительного устройства на управление круглым профилем и равномерностью. При прокатке толстого материала воздействие изгиба на отношение круглого профиля ограничено, а при тонком — очень велико.
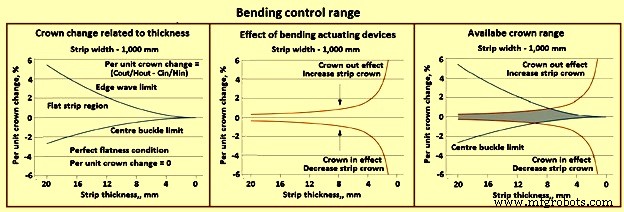
Рис. 2. Диапазон управления изгибом
Диапазон управления изгибом зависит от двух основных факторов: (i) мощности исполнительного устройства управления круглым профилем на станах и (ii) позиции установки этих устройств вдоль стана. Для повышения способности ГПС к управлению круглым профилем и равномерностью необходимо устанавливать исполнительные устройства в правильных позициях для оптимизации их эффективности.
Устройство изгиба рабочего вальца (WRB) благодаря своей применимости и простой структуре является наиболее распространенным исполнительным механизмом управления формой при горячей прокатке. Хотя идеальная нагрузочная способность WRB составляет чуть менее одной десятой от прокатной силы, на практике достичь этого часто трудно, даже если сочетать WRB с отрицательным изгибом для увеличения общей нагрузки.
Устройство двойного штока изгиба (DCB), оснащенное двумя штоками на шее рабочего вальца, является эффективным методом WRB, позволяющим легко достичь сбалансированного дизайна среди трех условий прочности (прочность вальца, подшипника и штока) и получить большую изгибающую способность в ограниченном пространстве. Однако такие вальцы имеют слегка выступающие концы оси и их сложно установить при модернизации существующего стана.
WRB имеет относительно простую структуру и часто устанавливается вместе с другими исполнительными устройствами. На рис. 3 показан пример контрольных характеристик при установке DCB с вальцом переменного круглого профиля (VC). На рисунке вертикальная ось показывает механическое центральное значение круглого профиля — разницу толщины между центром и краем полосы при равномерном распределении прокатной силы, а горизонтальная — механическое четвертьное значение круглого профиля — разницу между центром и позицией в четверти ширины.
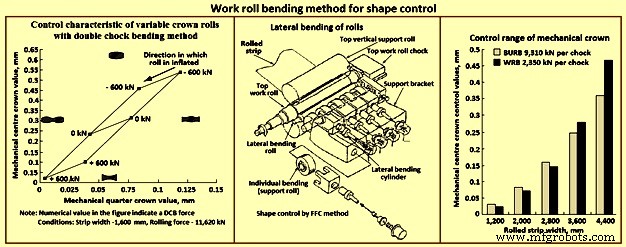
Рис. 3. Метод изгиба рабочего вальца для управления формой
Поскольку для приложения изгибающих нагрузок требуется высокоотзывчивая гидравлическая система, в некоторых случаях применяется прямоприводной сервоклапан. Хотя отрицательный изгиб трудно использовать на станах с частым вплетением и выплетением, его применимость может быть улучшена за счет высокоотзывчивого сервоклапана с короткой трубопроводной линией между клапаном и цилиндром.
Рабочие вальцы малого диаметра эффективны для снижения прокатной силы при прокатке сверхтонких полос и твердых материалов. Однако в устройстве WRB, где вальц изгибается по краю, изгибающее воздействие плохо передается в центральную область. Можно дополнительно установить опорные вальцы, контактирующие с рабочим вальцом по длине ствола, для обеспечения эффектов изгиба и поддержки. Один из видов опорных (подпорных) вальцев, помимо основного опорного вальца, вертикально воспринимающего прокатную нагрузку, предназначен для давивания рабочего вальца в косом или горизонтальном направлении. В некоторых случаях применяется метод управления формой, при котором отдельные участки ствола рабочего вальца гидравлически и избирательно давиваются опорными вальцами (метод FFC), как показано на рис. 3.
Для станов с длинным стволом в качестве метода изгиба рабочего вальца устанавливается внешний механизм изгиба на подпорном вальце для изгиба большого подпорного вальца и косвенного изгиба длинного рабочего вальца. Оцененный эффект управления механическим центральным круглым профилем для каждой ширины полосы с устройством внешнего изгиба подпорного вальца (BURB) для горячей прокатки стали в пластинчатом стане (диаметр рабочего вальца 1020 мм, подпорного — 1830 мм, длина ствола 4700 мм) показан на рис. 3. Там же показан эффект управления WRB. Видно, что при большой ширине полосы эффект управления WRB больше, чем BURB, а при малой ширине — наоборот.
В многонакатных станах (например, шестинакатных) можно оснастить большой промежуточный вальц функцией вертикального изгиба для косвенного изгиба рабочего вальца. Методы изгиба промежуточного и подпорного вальцов можно использовать без влияния сложного управления давлением WRB, необходимого для смены рабочих вальцов, вплетения и выплетения.
Система тяжелого изгиба рабочего вальца с двойным домкратом
Для достижения желаемого профиля толщины в закате и управления им в ходе прокатки всей катушки, несмотря на возможные тепловые и геометрические вариации входящего заготовки, разработана система положительного и отрицательного тяжелого изгиба для всех финишных станов. Изгиб рабочего вальца обычно используется в динамическом и непрерывном управлении круглым профилем и равномерностью. Когда изгибающие силы приложены в направлении прокатной силы, изгиб положительный (круглый профиль внутрь); когда в противоположном направлении — отрицательный (круглый профиль наружу), как показано на рис. 4.
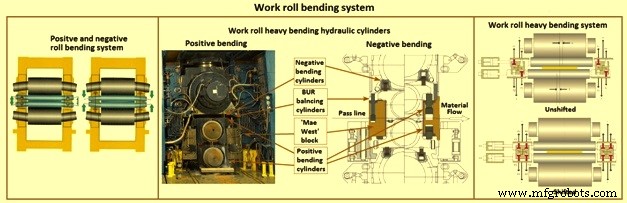
Рис. 4. Система изгиба рабочего вальца
Модель онлайн-управления вычисляет сумму изгибающих сил рабочих вальцов как функцию разделяющей силы, ширины полосы, диаметра вальца, механического круглого профиля, теплового круглого профиля, износа рабочего вальца и входного профиля полосы. Это позволяет быстро менять настройки системы изгиба под нагрузкой (динамическое управление) для достижения круглого профиля в заданных допусках и оптимальной равномерности. Положительные исполнительные устройства изгиба расположены в блоках «Mae West», а отрицательные гидроцилиндры — внутри штоков подпорных вальцов (рис. 4). Система обеспечивает высший уровень производительности без вмешательства в другие системы управления и без увеличения затрат на обслуживание. Положительный тяжелый изгиб до 200 т/шток и отрицательный до 120 т/шток достижимы без влияния на ресурс подшипников благодаря системе двойного домкрата, сохраняющей силу изгиба по центру линии подшипника независимо от аксиальной позиции вальца при смещении.
Технология смещения вальцов
Разработаны различные технологии управления формой смещением вальцов. Они состоят из: (i) метода улучшения эффекта управления за счет смещения вальцов, уменьшающего контактную зону вне ширины полосы и тем самым улучшающего прогиб вальцов, и (ii) метода улучшения эффекта за счет смещения специально профилированных вальцов, создающих геометрическое изменение распределения заката по ширине (рис. 5). Из различных методов смещения метод на основе эффекта геометрически профилированных вальцов имеет преимущество: эффект управления формой можно свободно задать геометрической формой. ЧПУ-шлифовальный станок позволяет более свободно задавать кривую шлифования и легче улучшать эффект оптимизированного профиля.
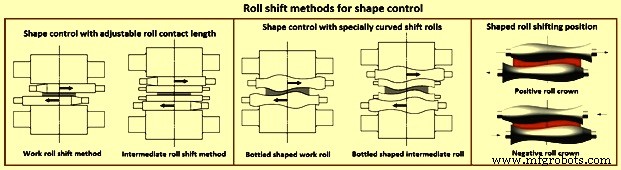
Рис. 5. Методы смещения вальцов для управления формой
В обоих методах используется один и тот же механизм смещения, но геометрически профилированные вальцы более эффективны. У них профиль с комбинированной вогнуто-выпуклой кривой (S-образной). Профиль смещения можно оптимизировать; оптимально профилированный вальец также называется «комбинированным числовым профилем» (CNP). Метод смещения дополняется автоматической системой установки, одновременно вычисляющей значения позиций смещения и давления изгиба и выдающей команды согласно форме вальца.
Профили смещающихся вальцов можно оптимизировать для каждого стана или завода, и форму вальцов каждого стана можно оптимизировать по отдельности, чтобы эффект управления для ширин с более высоким выходом был выше. Для тщательной оптимизации форма часто определяется не специфическими функциями, а числовыми данными. Метод смещения рабочего вальца также используется для распределения износа вальцов, чтобы снизить ступенчатый неравномерный износ при горячей прокатке.
Устройство смещения можно установить на оперативной или приводной стороне в зависимости от требований к обслуживанию. Исполнительные устройства управления формой смещением используются чаще, так как они обеспечивают гибкие эффекты управления в зависимости от выбранного профиля вальца и могут быть установлены на крупных горячих станах.
Технология профилированных вальцов
Для расширения диапазона управления круглым профилем и равномерностью технологию профилированных вальцов можно применить ко всем финишным станам. В этом случае смещение используется не только для управления распределением износа, но и для управления круглым профилем и равномерностью. Обычно способность управления круглым профилем с профилированными вальцами в 2–3 раза выше, чем у системы изгиба. Гладкий профиль рабочих вальцов применяется для объединения управления круглым профилем, равномерностью и функцией управления износом. Профиль рабочего вальца — кривая, состоящая из асимметричной синусоидальной функции и полинома третьей степени. Система смещения предназначена для установки профиля заката (статическое управление), а во время прокатки динамическое управление круглым профилем выполняется исполнительными устройствами изгиба.
Метод надувного вальца (метод вальца переменного круглого профиля)
При большом диаметре рабочего вальца эффект WRB слабо передается в центральную область ширины полосы. Эффект управления формой можно сохранить, сочетая WRB с методом частичного надувания подпорного вальца в направлении ствола. Если характеристики управления можно сохранить с надувным подпорным вальцом, можно исключить обработку рабочего вальца для образования выпуклой кривой в центральной области. Такой вальец снижает риск резкого неравномерного контакта между полосой и рабочим вальцом и эффективен, когда требуется превосходное качество поверхности.
Для станов с малыми прокатными нагрузками можно одновременно использовать вальец переменного круглого профиля (VC) с гидравлической камерой надувания в центре ствола и вальец с WRB. На рис. 3 показан пример расчета производительности для четырехнакатного стана (диаметр 480/1220 × 1950 мм) с VC-вальцем (скорость надувания 0,32 мм) и DCB. Для управления формой при больших прокатных силах разработаны конусно-поршневые (TP) вальцы (рис. 6).
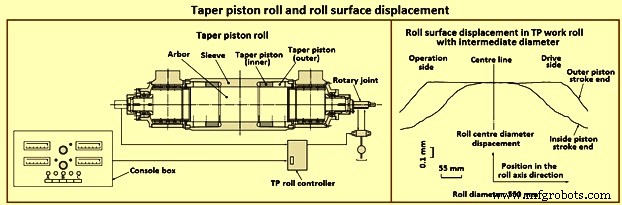
Рис. 6. Конусно-поршневой вальец и смещение поверхности
На рис. 6 показан TP-вальец, состоящий из арбора, манжеты и конического поршня, с регулировкой профиля гидравлическим смещением конического поршня. Профиль можно более свободно регулировать, устанавливая два поршня с каждой стороны. TP-вальцы используются для горячих станов с большой длиной ствола подпорных вальцов.
TP-вальцы также легко устанавливаются в двухнакатных станах, где исполнительные устройства управления формой трудно установить, так как нельзя применить изгиб рабочего вальца. Поскольку TP-вальцы устанавливаются как рабочие, их размер и надувание меньше, чем у подпорных вальцов горячих станов. Однако, поскольку полоса напрямую контактирует и подвергается влиянию изменений профиля вальца, эффект управления формой становится больше. На рис. 6 показан пример измеренной кривой надувания среднедиаметрового TP-вальца (диаметр 550 мм) для двухнакатного стана.
Другие методы
В широкоформатных станах для тонких полос вероятнее возникает карманообразная форма, так как механические исполнительные устройства трудно локально контролировать форму в случайных (асимметричных) позициях. В таких случаях эффективно зонное или точечное охлаждение (или нагревание). Такое управление, использующее локальное тепловое расширение и сжатие вальца, сочетается с датчиком равномерности для формирования автоматической системы управления формой.
Охлаждающие коллекторы теплового круглого профиля рабочего вальца (RTC)
Коллекторы RTC — это два наклонных коллектора (рис. 7) на выходной стороне каждого финишного стана (верхний и нижний). Сопла размещены на коллекторах вдоль параболического пути, вершина которого на центральной линии стана. Каждый коллектор может вращаться гидроцилиндром. Комбинация распределения соплов и угла поворота позволяет эффективнее охлаждать центр вальца, чем края, или наоборот. Таким образом, градиент охлаждения вдоль ствола позволяет эффективно управлять тепловым круглым профилем рабочего вальца путем подходящего углового позиционирования коллекторов. Результаты применения RTC: (i) короткий переход к стационарному режиму, (ii) эффективное управление тепловым круглым профилем, (iii) снижение изгибающей силы для компенсации RTC, поэтому больше силы можно использовать для управления круглым профилем и равномерностью полосы.
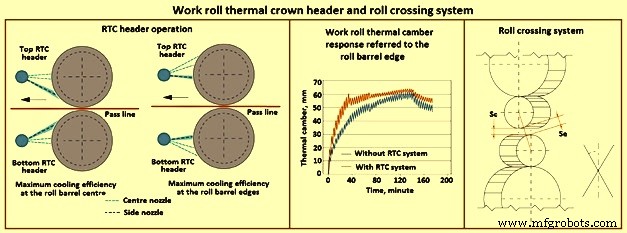
Рис. 7. Коллектор теплового круглого профиля рабочего вальца и система скрещивания вальцов
Скрещивание рабочего и подпорного вальцов
Скрещивание рабочего и подпорного вальцов (гибкий круглый профиль и свободное качение) — новая концепция для прокатного стана. Она позволяет скрещивание и смещение во время прокатки для непрерывной регулировки круглого профиля в экстремально широком диапазоне и независимого управления износом вальцов. Цель — удовлетворить требования к профилю и равномерности для самых требовательных ассортиментов, включая сверхтонкие размеры в широком диапазоне профилей для различных конечных применений.
Производство сверхтонкой полосы в бесконечной или полубесконечной прокатке требует очень широких диапазонов управления круглым профилем (до 1700 мкм), в 4–5 раз превышающих обычные диапазоны, достижимые традиционными исполнительными устройствами. Эти усилия привели к разработке стана со скрещиванием рабочего и подпорного вальцов, преодолевающего ограничения всех имеющихся технологий. Он обеспечивает: изгиб, смещение и скрещивание для независимого управления изменениями износа и RTC, а также влиянием прокатной нагрузки на профиль полосы. Система скрещивания в стане может иметь: (i) скрещивание рабочего и подпорного вальцов, (ii) динамическое управление углом скрещивания, (iii) положительный и отрицательный изгиб рабочего вальца, (iv) систему смещения рабочего вальца без гистерезиса, (v) скрещивание и смещение под нагрузкой, (vi) независимое использование скрещивания и смещения.
Скрещивание вальцов имеет тот же эффект на полосу, что и шлифование выпуклого круглого профиля на рабочем вальце. Эквивалентное значение круглого профиля: Ceq = Se – Sc = (L² tan²A) / (2(Dw + Sc)), где L — длина ствола, Dw — диаметр рабочего вальца, Sc — закат в центре, Se — закат на крае, A — угол скрещивания. Исполнительные устройства скрещивания вместе с изгибающими могут модифицировать квадратичную и четвертую части профиля полосы. Скрещивание достигается F-образными блоками, проходящими через окно стана и несущими осциллирующие вкладыши, по которым скользят штоки рабочего и подпорного вальцов. Каждый блок размещен в пазе внутренней грани стоя и соединен с пазом двумя специальными механическими камерными домкратами и гидравлической балансирующей системой.
Преимущества стана со скрещиванием: (i) непрерывно регулируемый круглый профиль в широком диапазоне, (ii) распределение износа рабочего вальца и управление краевым износом через смещение под нагрузкой, (iii) независимость управления износом рабочего вальца и круглым профилем, (iv) равномерный износ подпорного вальца, (v) увеличение ресурса подпорного вальца за счет равномерного контактного давления, (vi) возможность бесрасписной прокатки, (vii) высокая эффективность управления тепловым круглым профилем, (viii) специально разработан для бесконечной прокатки.
Другие аспекты
Исполнительные устройства управления формой для горячей прокатки обычно работают и управляются на основе выходов датчиков формы. Поэтому даже с высокопроизводительными устройствами ошибки формы могут возникать из-за ошибок детектирования или расчета обратной связи. Для предотвращения этого можно использовать натяжный выпрямитель, автоматически и механически корректирующий равномерность полосы, как финальное финишное оборудование для тонких полос. Для усиления эффекта на сверхтонких полос можно применить гидронатяжной выпрямитель с головкой изгиба сверхмалого радиуса кривизны.
Стан с дифференциальной скоростью имеет нижний вальец, работающий с другой скоростью, чем верхний, что снижает прокатную силу и повышает производительность. Преимущества: (i) меньшая минимальная толщина прокатки, (ii) улучшенная форма полосы, (iii) более мелкая структура. Переменное отношение дифференциальных скоростей делает прокатную силу переменной, создавая эффект управления формой. С комплексной точки зрения, такой стан имеет дифференциальную шестеренную систему с планетарными шестернями, позволяя выбирать подходящее отношение скоростей без увеличения общей моторной мощности.
Производственный процесс
- Противозачаточные таблетки: история, польза, риски и производство
- Сосиски: история, производство, пищевой ценность и будущие тренды
- Горячевоздушные шары: от монгольфьера к современным полётам
- Автоматизированная система наполнения и мониторинга бассейна
- Iggesund Paperboard снижает затраты с предиктивной диагностикой регулирующих клапанов Emerson
- Автоматическое управление модельной железной дорогой на Arduino — DIY-контроллер поезда
- Arduino Power Control Center: N-FET, P-FET, реле и RTC
- DIY-контроллер увлажнителя на Arduino с реле: безопасная работа с высоким напряжением
- Основы насосов горячей воды: принцип работы и значение
- Настольные фрезерно-сверлильные станки: особенности, применение и преимущества