



Продвинутые методы неразрушающего контроля для обеспечения целостности материалов
В материалах могут быть врожденные микроскопические дефекты из-за несовершенств кристаллической решетки. Производственные процессы (сварка, литье, ковка, термическая обработка поверхности и др.) создают дополнительные дефекты или усугубляют имеющиеся. Эксплуатация под напряжением, усталостью, коррозией порождает новые дефекты или усиливает текущие. Отказы происходят, когда несовершенства достигают опасных размеров — оставшаяся часть материала не выдерживает нагрузку, становится вязким или хрупким. Следовательно, нужно детектировать несовершенства, оценивать их природу, размер, локализацию и решать: принять, принять после ремонта или списать.
Неразрушающий контроль (НРК) — техника осмотра, испытаний или оценки материалов, изделий, сборок на несовершенства (дисконтинуитеты) или различия характеристик без ущерба для пригодности к эксплуатации. После контроля деталь можно использовать дальше. Применяется выборочно для индивидуального расследования или для 100 % контроля в системе ОТК. Можно инспектировать/измерять без разрушения поверхности, целостности продукта и будущей полезности.
Хотя НРК — высокотехнологичная концепция, эволюция оборудования сделала его достаточно надежным для любого промышленного окружения на любом этапе производства. Применение — от сталеплавиления до полевого контроля компонентов в эксплуатации. Нужна определенная квалификация для правильного применения НРК и извлечения максимума информации с обратной связью на производство. НРК — не только метод отбраковки брака, но и гарантия, что предполагаемый хороший материал действительно хорош. Использует разные физические принципы. Нет единого метода для «черного ящика», удовлетворяющего все требования во всех случаях.
Область и значение НРК
Область НРК очень широка и междисциплинарна, играет критическую роль в инспекции структурных компонентов и систем для их надежной работы. Существуют стандарты, обеспечивающие надежность НРК и предотвращающие ошибки из-за неисправностей оборудования, неправильного применения методов или недостатка квалификации инспекторов. Успешный НРК позволяет локализовать и охарактеризовать состояния материала и дефекты. Обычно требует значительной квалификации оператора, интерпретация результатов может быть сложной из-за их субъективности.
Названия методов НРК часто отражают тип проникающей среды или оборудование. Методы делят на конвенциональные и неконвенциональные.
- Конвенциональные: визуальный/оптический осмотр, капиллярный контроль, магнитопорошковый, вихретоковый, рентгеновский, ультразвуковой.
- Неконвенциональные (спец. применение): нейтронная радиография, акустическая эмиссия, инфракрасное тестирование, СВЧ-техники, герметичность, голография, управляемые волны, ГПР, лазерные методы и др.
Основные элементы, общие для большинства методов НРК: (i) зондирующая среда, (ii) подходящий образец для детектирования дисконтинуитетов, (iii) детектор, измеряющий распределение или изменения в среде, (iv) метод записи/отображения информации для оценки, (v) обученный оператор для интерпретации сигналов детектора.
Понятие «индикация»
НРК дает индикацию в процессе теста. Определение: «реакция или признак реакции, выявленный НРК, требующий дальнейшей оценки для определения истинного значения». При применении конкретного метода возникает реакция — это индикация. «Реакция» означает: (i) «вытеснение» при капиллярном контроле, (ii) накопление частиц при магнитопорошковом, (iii) изменение плотности на рентгенопленке, (iv) сигнал при ультразвуковом контроле, (v) отклонение стрельчатки, сигнал или цифровое изменение при вихретоковом. Оператор интерпретирует реакцию и классифицирует в одну из групп: (i) ложная, (ii) нерелевантная, (iii) релевантная/истинная дисконтинуитет.
Ни один метод НРК не решает все проблемы — они не альтернативы, а дополняют друг друга. Ниже описаны принципы, типичные применения, преимущества и ограничения конвенциональных методов.
Визуальный и оптический осмотр
Визуальные и оптические методы (рис. 1) проверяют поверхностное состояние компонента. Широко применяются для практически любых поверхностных условий. По своей природе могут быть простыми и прямыми. В простейшем случае чистая деталь осматривается оператором при хорошем свете без приборов. Часто нужны оптические приборы: от ручной лупы до гибкого фиброскопа или удаленных видеосистем.
Опытный оператор в оптимальных условиях может детектировать даже малые тесные трещины. Повторяемость — проблема. Если условия не оптимизированы, тот же оператор может пропустить ту же трещину на повторном осмотре. Поэтому оптические приборы дают лучший шанс найти дефект как можно чаще. Осмотр нужен в чистой, комфортной среде с адекватным освещением.
Внимание к безопасности, рабочей позе, атмосферным условиям. Осмотр требует концентрации. Освещение критично и сильно влияет на результаты. Естественный дневной свет — лучший для визуального контроля. Искусственный тоже можно, но оператор должен обеспечить требуемый уровень освещенности по спецификации/процедуре.
Деталь должна быть чистой, без защитных покрытий — грязь/краска маскируют искомые поверхностные условия. Критично, чтобы оператор имел достаточно обучения и опыта. Нужен хороший глаз. Глаз — изысканный прибор, но не видит всё. Фокусирует свет на сетчатку, превращает в нервные импульсы, посылает в мозг. Мозг обрабатывает и формирует образы. Это ведет к восприятию — разнице между физической реальностью и тем, что инспектор думает, что видит. Разные инспекторы по-разному интерпретируют информацию от глаза — все видят одну физическую сцену немного по-разному.
Иллюзия Мюллера-Лайера (рис. 1) показывает разницу восприятия и реальности. Стрелки одинаковой длины кажутся разными. Разница восприятия двух инспекторов зависит от обучения, опыта, ментального и физического состояния в момент наблюдения. Восприятие влияют утомление и здоровье. Утомление снижает эффективность и зрительную способность. Это ведет к неточной интерпретации физических данных. Идеальный осмотр — когда все факторы (обучение, опыт, освещение, условия) оптимизированы.
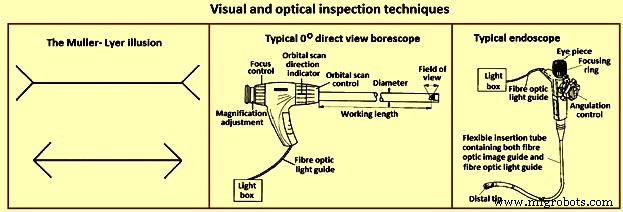
Рис. 1 Визуальные и оптические методы осмотра
Визуальный осмотр делится на два типа просмотра. Прямой — объект в непосредственном присутствии оператора. Может быть неоснащенным или с оборудованием. Удаленный — просмотр не в непосредственном присутствии, спецоборудованием.
Визуальный контроль успешно применяется практически ко всему. Локализует множество поверхностных состояний: от дисконтинуитетов (коррозия, трещины) до моттлинга покрашенных поверхностей. Опытный оператор термической обработки может оценить температуру компонента по внешнему виду после нагрева до калинового состояния, например тускло-вишневая сталь ~550 °C.
Оператор часто ищет малые дисконтинуитеты. С невооруженным глазом сложно — нужны оптические приборы. Основные: (i) ручные лупы (1.5×–10×), (ii) измерительные лупы со шкалой (угловая лупа до 10×, часто с кольцевой люминесцентной лампой для равномерного освещения), (iii) микроскопы разных типов и увеличений, (iv) жесткие борескопы — отлично для внутренностей труб (рис. 1), (v) эндоскопы — гибче борескопов за счет волоконной оптики для света и изображения, (vi) для качества изображения оптику борескопов заменяют миниатюрной видеокамерой: с изображающей трубкой (электронный луч сканирует фотопроводящую мишень — фотосенсор) или твердотельным сенсором (CCD/CID).
Капиллярный контроль (Liquid Penetrant Testing)
Принцип (рис. 2): когда низковязкая жидкость (проникатель) наносится на поверхность детали, она проникает в трещины и пустоты, открытые на поверхность. После удаления излишков проникатель из пустот вытекает обратно, создавая индикацию. Применим к магнитным и не магнитным материалам, но плохо работает на пористых.
По убыванию чувствительности и стоимости процессы: (i) послеэмульсионный флуоресцентный краситель, (ii) растворимо-удаляемый флуоресцентный, (iii) водомойный флуоресцентный, (iv) послеэмульсионный видимый краситель, (v) растворимо-удаляемый видимый, (vi) водомойный видимый.
Преимущества: низкая стоимость, высокая переносимость, высокая чувствительность к тонким тесным дисконтинуитетам, применим к разным материалам, осмотр больших площадей. Ограничения: поверхность должна быть чистой (без грязи, масла, краски, ржавчины), детектирует только поверхностные дефекты, неприменим к пористым и очень шершавым поверхностям, после теста часто нужно удалять все материалы проникателя, нет простого способа получить постоянную запись.
Проникатели могут быть «видимыми» (видны в окружающем свете) или флуоресцентными (требуют «черного» УФ-света). Процесс видимого красителя на рис. 2. Критично: поверхность чистая, без инородных материалов/жидкостей, блокирующих проникновение. После нанесения проникатель выдерживают заданное время (выдержка проникателя), затем тщательно чистят поверхность от излишков. Оператор не должен удалять проникатель, вошедший в пустоты. Наносят легкий слой разработчика, выдерживают время (выдержка разработчика) — проникатель из пустот просачивается в разработчик, создавая видимую индикацию. После выдержки осматривают визуально или под УФ-светом (флуоресцентные). Большинство разработчиков — мелкодисперсные белые порошки типа талька, дающие цветовой контраст.
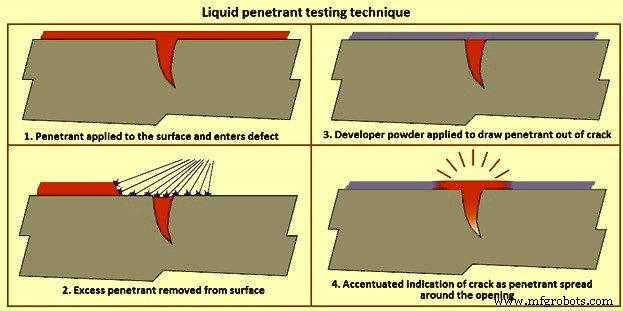
Рис. 2 Метод капиллярного контроля
Растворимо-удаляемые проникатели удаляются растворителем, не водой. Обычно видимые, ярко-красные, хорошо контрастируют с белым разработчиком. Наносят распылением/кистью, после выдержки протирают влажной тканью с очистителем, наносят разработчик, после выдержки осматривают на предмет просачивания проникателя сквозь разработчик.
Водомойные проникатели содержат эмульгатор, позволяющий смыть водяным распылением. Часто применяют погружением в ванну, крупные детали — распылением/кистью. После покрытия выдерживают на дренажном столе, затем моют грубым водяным распылением. Сушат горячим воздухом или слабым вентилятором. Затем в сухую ванну с разработчиком или выдерживают остаток времени и осматривают.
Послеэмульсионные проникатели не содержат эмульгатора. Наносят так же, но перед водомойкой наносят эмульгатор на заданное время (выдержка эмульгатора) для удаления излишков. Затем та же вода и разработка. Эмульгаторы липофильные (масляные) или гидрофильные (водные).
Магнитопорошковый контроль
Использует одно/несколько магнитных полей для локализации поверхностных и подповерхностных дисконтинуитетов в ферромагнитных материалах. Дефекты в намагниченной детали вызывают утечку магнитного потока. Если нанести магнитные частицы, они удерживаются утечкой потока — визуальная индикация. Разные методы, но все на этом принципе: создать магнитное поле в детали и нанести магнитные частицы на поверхность.
Магнитное поле — постоянным магнитом или электромагнитом. При электромагните поле есть только при токе. При встрече поля с дисконтинуитетом, поперечным направлению поля, линии потока создают собственное поле утечки (рис. 3). Если нанести мелкодисперсенные окрашенные ферромагнитные частицы, они втягиваются в дисконтинуитет, уменьшая воздушный зазор — видимая индикация. Частицы — сухой порошок или взвесь в жидкости, окрашенные видимым или флуоресцентным красителем (светится под УФ).
Для индукции поля можно использовать переменный (AC) или постоянный (DC) ток. AC из-за «кожного эффекта» дает сильнее поле на поверхности. AC дает большую подвижность частиц на поверхности — они свободно движутся к зонам утечки даже на неровной поверхности. DC индуцирует поля с большей проникающей способностью — для детектирования подповерхностных дефектов.
Большинство полевых осмотров — с йоком (рис. 3). Электрическая катушка на центральном сердечнике, при токе генерирует поле, идущее от сердечника через сочлененные ноги в деталь. Это продольная намагниченность — линии потока от ноги к ноге. Ноги на ферромагнитной детали + йок включен = поле в детали. Так как линии идут от ноги к ноге, находят дисконтинуитеты, перпендикулярные линии между ногами. Чтобы не пропустить — йок используют в положении на рисунке, затем поворачивают на 90°. Весь ток в йоке, только поле проникает в деталь — это косвенная индукция.
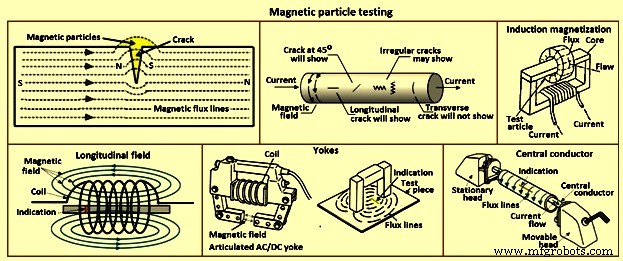
Рис. 3 Магнитопорошковый контроль
Штыревые приборы (Poke units) — прямая индукция, ток идет через деталь, создавая круговое магнитное поле вокруг штырей (рис. 3). Поле между штырями ⟂ линии между ними — находят индикации, параллельные линии между штырями. Два осмотра, второй — штыри повернуты на 90°.
Электрические катушки — продольное магнитное поле. При включении ток создает поле вокруг проводов катушки — линии потока ориентированы через катушку. Из-за продольного поля индикации в деталях в катушке ориентированы поперек продольного поля.
Горизонтальные мокрые ванны (bench units) — чаще всего имеют катушку и головки для пропуска тока, генерирующие поле. Используют флуоресцентные магнитные частицы в жидкости — «мокрая ванна». При тесте между головками: деталь между головками, подвижная головка прижимает деталь, смачивают ванной с частицами, подают ток пока частицы текут. Ток головка-головка, поле ⟂ току — индикации параллельно линии между головками. Это «head shot».
Для полых деталей (трубы, фитинги) — проводящий стержень между головками, деталь на стержне (центральный проводник). Деталь смачивают, ток идет через стержень, а не деталь. Внутренний и внешний диаметры инспектируют. Поле ⟂ току, обматывает деталь — находят аксиальные индикации.
Преимущества: экономичен, помощь визуальному контролю, стационарное/переносимое оборудование, мгновенные воспроизводимые результаты, эффективный метод, контрастные/флуоресцентные расходники. Ограничения: детали должны быть ферромагнитными, нужны высокие токи, только поверхностные и слабо подповерхностные дефекты, демагничивание обязательно, детали чистые и относительно гладкие, оборудование может быть громоздким/тяжелым, обычно нужно питание, покрытия маскируют индикации, магнитная проницаемость материала влияет на результаты.
Вихретоковый контроль
Вихревые токи возникают при электромагнитной индукции. При переменном токе в проводнике (медный провод) возникает магнитное поле в и вокруг проводника. Поле расширяется при нарастании тока до максимума и схлопывается при спаде до нуля. Если другой проводник приблизить к этому меняющемуся полю, в нем индуцируется ток. Токи зависят от свойств материала: пустоты, трещины, изменение размера зерна, расстояние катушка-материал. Токи образуют импеданс на второй катушке — датчике. На практике зонд кладут на поверхность, электроника мониторит вихревые токи в детали через тот же зонд. Сенсорная цепь — часть излучающей катушки.
Основные применения: детектирование поверхностных и подповерхностных дефектов. Чувствителен к проводимости, проницаемости, размерам изделия. Вихревые токи возникают в любом электропроводящем материале в переменном магнитном поле (обычно 10 Гц – 10 МГц). Поле генерируется переменным током в катушке. Катушка может иметь разные формы, 10–500 витков. Амплитуда вихревых токов зависит от проводимости, проницаемости, геометрии. Любое изменение материала/геометрии детектируется излучающей катушкой как изменение импеданса.
Простейшая катушка — ферритовый стержень с витками на конце, близко к поверхности. При трещине на поверхности вихревые токи идут вокруг неё дальше — детектируется изменение импеданса (рис. 4). Катушки в парах (driven pair) — дифференциально соединенные. Усиливают сигналы «lift-off» (дистанция зонда до поверхности). Трансформаторная схема: одна обмотка — первичная, одна/две — вторичные.
Детектированные сигналы содержат амплитудную и фазовую информацию, отображаемую на ЭЛТ-дисплеях (обычно нецифровых). Сигналы как абсолютные или только изменение (при соответствующей электронике). Лучшие результаты — когда меняется только один параметр продукта (например, трещина). На практике изменения сигналов вызваны различиями в составе, твердости, текстуре, форме, проводимости, проницаемости, геометрии. В некоторых случаях эффект трещины маскируется изменениями других параметров — ложный отказ. Но катушки выбирают по конфигурации, размеру, частоте для усиления детектирования трещин, проводимости, потерь металла и т.д.
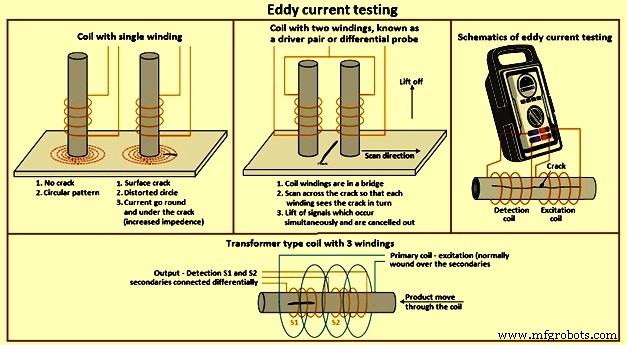
Рис. 4 Вихретоковый контроль
Глубина проникновения вихревых токов меняется частотой: выше частота — меньше проникновение. Но ниже частота — ниже чувствительность к малым дефектам. Крупные катушки менее чувствительны к шероховатости и наоборот. Современные электронные блоки работают с широким диапазоном конфигураций катушек в абсолютном/дифференциальном режимах и широком диапазоне частот. Для поверхностного контроля трещин в простых/сложных компонентах — катушки с одним ферритовым навивкой. Зонд на компоненте, «балансировка» электронным блоком. При сканировании зонда по поверхности трещины детектируются.
Для автоматического сканирования поверхностей одновыночные катушки подходят только при точном поддержании lift-off. Обычно дифференциальные конфигурации для высокоскоростного сканирования — компенсируют lift-off, вибрации и др. Трубы, прутки, проволока инспектируют обхватывающими катушками — обычно одна первичная и две вторичные дифференциально соединенные.
Большинство электронных блоков имеют фазовый дисплей — оператор может идентифицировать дефектовые условия. Во многих случаях сигналы трещин, lift-off, других параметров четко идентифицируются. Есть блоки для одновременного контроля на двух и более частотах — позволяют электронно компенсировать специфические нежелательные эффекты для улучшения детектирования дефектов.
Вихретоковый тест чисто электрический. Катушки не должны контактировать с поверхностью — легко автоматизируется. Большинство автоматизированных систем — для простой геометрии, где механическая обработка упрощена.
Преимущества: (i) определение широкого диапазона состояний проводящих материалов: дефекты, состав, твердость, проводимость, проницаемость и др. в разнообразных инженерных металлах; (ii) информация в простых терминах часто как go/no-go, фазовый дисплей дает гораздо больше информации; (iii) экстремально компактные и переносимые блоки; (iv) нет расходников (кроме зондов, иногда ремонтируемых); (v) гибкость выбора зондов и частот; (vi) подходит для полной автоматизации. Недостатки: (i) широкий диапазон параметров, влияющих на ответ, означает, что сигнал желаемой характеристики (трещина) может быть замаскирован нежелательным параметром (изменение твердости) — нужен тщательный выбор зонда и электроники; (ii) обычно тесты ограничены...
Рентгеновский контроль
Метод для детектирования внутренних дефектов во многих материалах и конфигурациях. Рентгеновское излучение (электрически генерируемое) и гамма-излучение (от радиоактивных изотопов) — проникающее излучение, дифференциально поглощаемое материалом. Чем больше толщина — тем больше поглощение. Чем плотнее материал — тем больше поглощение. Рентген и гамма, как свет, частично превращают кристаллы галогенида серебра в фото-пленке в металлическое серебро пропорционально интенсивности излучения, достигающего пленки — латентное изображение. Проявляется и фиксируется как обычная фото-пленка (рис. 5).
Материал с внутренними пустотами тестируют, помещая объект между источником излучения и пленкой. Пустоты показываются как затемненные зоны (больше излучения достигло пленки) на прозрачном фоне. Принципы одинаковы для рентгена и гамма-излучения.
В рентгенографии проникающая способность определяется напряжением на рентгеновской трубке. Для стали ~1000 В на дюйм толщины. В гамма-радиографии изотоп задает проникающую способность — неизменна для каждого изотопа. Иридий-192 для стали 15–25 мм, Цезий-134 для 20–265 мм. В рентгенографии интенсивность (экспозиция) управляется анодным током. Экспозиция в мА·мин. При гамма-лучах интенсивность задается при поставке изотопа. Интенсивность измеряется в беккерелях, падает со временем. Период полураспада — время до половины кури. Иридий-192: 74 дня, Цезий-134: 2.1 год.
Фактор экспозиции = кури × время (кури-часы). Время экспозиции увеличивается при распаде изотопа. Когда становится неэкономичным — изотоп обновляют. Изотоп постоянно излучает — хранится в контейнере из обедненного урана или похожей плотной защиты, когда не экспонируется.
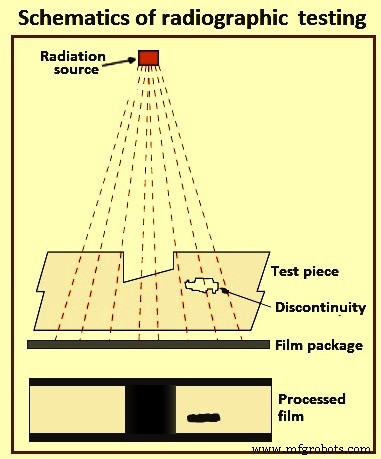
Рис. 5 Схема рентгеновского контроля
Для рентгеновского/гамма-снимка: фотоупаковка (в светонепроницаемой кассете: пленка + усилительные экраны для сокращения экспозиции) кладут близко к поверхности объекта. Источник с другой стороны на некотором расстоянии — излучение проходит через объект на пленку. После экспозиции пленку извлекают, проявляют, сушат, смотрят проходящим светом на спец. вьювере. Нужны аксессуары: дозиметры, маркеры пленки, индикаторы качества изображения, темночная аппаратура (до полностью автоматических проявителей). Расходники: рентгенопленка, проявительные химикаты.
Недавние разработки позволяют «real-time» диагностику. Компьютерная томография дает ценную информацию, но пригодна скорее для расследований, чем для серийного ОТК.
Промышленная радиография: экспонируют тест-объект проникающим излучением, оно проходит через объект и попадает на регистрирующую среду с противоположной стороны. Для тонких/менее плотных материалов (алюминий) — электрический рентген. Для толстых/плотных — гамма-излучение. Два самых частых источника гаммы: Иридий-192 и Кобальт-60. Ir-192 для стали до 15–25 мм (в зависимости от активности в кури), Co-60 для более толстых — больше проникающая способность. Регистрирующая среда: промышленная рентгенопленка или цифровые детекторы излучения. При обоих: излучение, прошедшее через объект, экспонирует среду — темнее зоны, где больше излучения прошло, светлее — где меньше. Если в детали пустота/дефект — больше излучения проходит → темнее изображение на пленке/детекторе.
Пленочная радиография: пленка — тонкий прозрачный пластик со слоем бромида серебра на одной/обеих сторонах. При экспозиции кристаллы реагируют, при проявке превращаются в черное металлическое серебро, фиксируется на пластике, при сушке — готовый рентгеноснимок. Чтобы пленка была пригодна: зона интереса в определенном диапазоне плотности (темноты), достаточный контраст и чувствительность для видимости дисконтинуитетов. Это функция мощности излучения, расстояния источника до пленки, толщины объекта. Если параметры не выполнены — другая экспозиция для этой зоны.
Вычислительная радиография — переходная технология между пленкой и прямой цифровой. Повторно используемая гибкая фотостимулируемая фосфорная пластина в кассете, экспонируется как обычная пленка. Кассета в лазерном считывателе сканируется и превращается в цифровое изображение (1–5 мин). Изображение загружают в компьютер для интерпретации и хранения. Компьютерная томография — компьютер восстанавливает изображение поперечного сечения объекта, а не обычного снимка. Изображение из множества ракурсов, реконструированных компьютером. При традиционной радиографии позиция внутренних дисконтинуитетов нельзя точно определить без экспозиций с нескольких ракурсов для триангуляции. КТ триангулирует каждую точку плоскости из множества направлений.
Цифровая радиография оцифровывает излучение, прошедшее через объект, прямо в изображение для монитора. Три основные технологии: аморфный кремний, зарядо-связанные приборы (CCD), комplementary металл-оксид полупроводники (CMOS). Изображения готовы за секунды против минут КР. Скорость за счет уникальной конструкции пикселей — также дает выше разрешение, чем КР и большинство пленочных применений.
Преимущества рентгеновского контроля: (i) широкий спектр материалов, (ii) проверка внутренней структуры, ошибок сборки/монтажа, (iii) постоянная запись, (iv) устройства для контроля качества снимка. Ограничения: (i) доступ к обеим сторонам объекта нужен, (ii) плоскостные дефекты детектируются плохо, (iii) ограниченный диапазон толщин, (iv) чувствительность падает с толщиной, (v) нужна высокая квалификация для интерпретации снимков, (vi) глубина дефекта не определяется легко, (vii) рентген и гамма опасны для здоровья.
Ультразвуковой контроль
Для детектирования внутренних и поверхностных (особенно дальних поверхностей) дефектов в звукопроводящих материалах. Принцип похож на эхолокацию. Короткий импульс ультразвука генерируется электрическим зарядом на пьезокристалле, вибрирующем очень короткое время на частоте, связанной с толщиной кристалла. В дефектоскопии частота обычно 1–6 МГц. Вибрации/звуковые волны этой частоты проходят значительное расстояние в однородных эластичных материалах (многие металлы) с малой затуханием. Скорость распространения связана с модулем Юнга — характеристика материала. В стали ~5900 м/с, в воде ~1400 м/с.
Ультразвуковая энергия сильно затухает в воздухе. Пучок, распространяясь в теле, на границе раздела (дефект, технологическое отверстие, задняя стенка) между материалом и воздухом отражает значительную энергию в направлении, равном углу падения. Для контактного контроля осциллирующий кристалл в ручном зонде, прижимаемый к поверхности. Для передачи энергии через малый воздушный зазор кристалл-деталь наносят слой жидкости (связующая среда, couplant) — масло, вода, смазка. Кристалл не осциллирует непрерывно, а короткими импульсами с паузами.
Пьезоматериалы не только преобразуют электрические импульсы в механические колебания, но и обратное — механические колебания в электрические импульсы. Поэтому кристалл — и генератор, и детектор возвращенных импульсов. Кристалл в состоянии детектировать возвращенные импульсы в паузах. Импульсу нужно конечное время пройти через материал к границе и отразиться обратно в зонд.
Стандартный метод представления информации — ЭЛТ, где горизонтальное движение пятна слева направо = прошедшее время. Принцип тот же в оцифрованных приборах с ЖК-экраном. Скорость пятна дает вид горизонтальной линии. Система синхронизирована электронно: в момент электрического импульса на зонде пятно начинает пробег. Вертикальное отклонение (пик) — индикация этого события. Этот пик — начальный импульс.
Пока базовая линия идеально ровна — кристалл в покое. Любые пики правее начального — кристалл получил отраженный импульс от одной/нескольких границ в материале. Так как пятно движется равномерно, и ультразвуковой импульс идет постоянной скоростью, можно калибровать горизонтальную линию в единицах абсолютного расстояния. Использование калибровочного блока (отражение от задней стенки на известном расстоянии) с переменными регуляторами дефектоскопа позволяет калибровать экран в единицах расстояния — определять глубину источников возвращенных импульсов.
Таким образом, возможно не только обнаружить дефект между поверхностью и задней стенкой, но и измерить его глубину. Важно правильная калибровка. Прибор сам не отличает предназначенные границы объекта от нежелательных дисконтинуитетов — оператор должен идентифицировать источник каждого пика. Также, так как импульсы формируют пучок, можно определить плановую позицию дефекта. Высота пика (эхо) примерно пропорциональна площади отражателя, но на всех приборах есть регулятор чувствительности — можно уменьшать/увеличивать индикацию. Отражение происходит не только на границе материал/воздух, но и на любой границе со сменой скорости (сталь/шлак в шве).
Зондирование всех граней детали не только обнаружит 3D-дефект и измерит глубину, но и определит размер. Двумерные (плоскостные) дефекты тоже находят, но, в отличие от радиографии, лучше, чтобы падающий пучок был максимально близок к прямому углу к плоскости дефекта. Для этого некоторые зонды вводят пучок под углом к поверхности. Так детектируют продольные дефекты труб (внутренние/наружные поверхности).
Интерпретация индикаций на экране требует навыка, особенно с ручными зондами. Но техника отлично подходит для автоматического тестирования регулярных форм монитором — электронным устройством, встраиваемым в основной прибор для электрического сигнала, когда эхо появляется в конкретной позиции на трассе. Порог срабатывания переменен, может управлять механическими затворами и сигналами аварии. Улучшения компьютерных технологий позволяют отображать и выводить данные/результаты в широком формате.
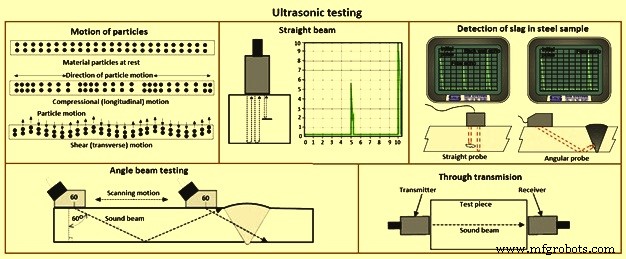
Рис. 6 Ультразвуковой контроль
Современные ультразвуковые дефектоскопы — полностью полупроводниковые, могут работать от батарей, надежно выполнены для полевых условий. Так как скорость звука в материале характеристична для него, некоторые материалы можно идентифицировать по определению скорости. Например, в шаровидном графитном чугуне — процент шарообразного графита.
Когда скорость постоянна (широкий диапазон сталей), время прохождения импульса пропорционально толщине. С калиброванным прибором можно измерять толщину с одной стороны с точностью сотых долей мм. Техника сейчас очень распространена. Развитие стандартного дефектоскопа — цифровой толщиномер стенки. Работает по тем же принципам, выдает цифровые показания толщины в мм на светодиодном или ЖК-дисплее. Просты в использовании, но требуют осторожности.
Два основных типа звуковых волн в промышленном контроле: сжатия (продольная) и сдвига (поперечная/трансверсальная) (рис. 6). Волны сжатия заставляют атомы вибрировать туда-сюда параллельно направлению звука. Волны сдвига — перпендикулярно (боковик) направлению звука. Волны сдвига идут примерно вполовину медленнее продольных. Звук вводится в деталь ультразвуковым преобразователем (зондом), превращающим электрические импульсы прибора в звуковые волны, а возвращающийся звук — обратно в электрические импульсы для визуализации на цифровом/ЖК-экране. При правильной калибровке оператор определяет расстояние от преобразователя до отражателя, и во многих случаях опытный оператор определяет тип дисконтинуитета, вызвавшего отражатель. Ультразвук не идет через воздух (атомы молекул слишком далеко для передачи) — жидкость/гель «связующая среда» (couplant) между лицом преобразователя и поверхностью детали для передачи звука в деталь.
Прямой луч (Straight beam) использует продольные волны для опроса детали. Если звук попадает на внутренний отражатель, звук от него возвращается в преобразователь быстрее, чем от задней стенки (меньшее расстояние) — индикация на экране. Цифровые толщиномеры используют тот же процесс, но вывод — цифровое числовое значение.
Наклонный луч (Angle beam) — тот же преобразователь на наклонной подкладке (тоже называемой зондом), передающей звуковой пучок в деталь под известным углом. Наиболее частые углы: 45°, 60°, 70°, угол отсчитывается от линии через толщину детали (не от поверхности). Зонд 60° на рис. 6. Если частота и угол не заданы кодом/спецификацией — оператор выбирает комбинацию для адекватного контроля. При наклонном луче зонд (преобразователь+подкладка) движутся туда-сюда к шву, чтобы пучок прошел через весь объем шва. Как и при прямом луче, отражатели, ориентированные примерно перпендикулярно пучку, посылают звук обратно в преобразователь — индикация на экране.
Иммерсионный контроль (Immersion Testing) — деталь погружена в ванну с водой, вода как связующая среда для звукового пучка между преобразователем и деталью. Прибор на подвижной платформе (мостик) у бока ванны — движение вдоль ванны. Преобразователь на шарнире на дне водонепроницаемой трубы, которую могут поднимать, опускать, двигать поперек. Мостик и труба дают движение по X, Y, Z с точностью (зубчатые передачи). Шарнир ориентирует преобразователь для нужного угла входа пучка. Круглые детали часто на приводных роликах — вращение при движении преобразователя позволяет протестировать весь периметр. Несколько преобразователей одновременно для множественных сканирований.
Сквозное прохождение (Through transmission) — два преобразователя по разные стороны детали (рис. 6). Передающий посылает звук через деталь, принимающий — принимает. Отражатели в детали уменьшают количество звука, достигающего приемника — на экране сигнал с меньшей амплитудой (высотой).
Фазированные антенные решетки (Phased Array) — зонд с множеством элементов, активируемых индивидуально. Варируя время активации каждого элемента, управляют звуковым пучком, а данные комбинируют в визуальное изображение, представляющее срез через деталь.
Дифракция по времени полета (TOFD) — два преобразователя по разные стороны шва на заданном расстоянии. Один излучает, другой — приемник. В отличие от других наклонных лучей, преобразователи не манипулируют туда-сюда к шву, а движутся вдоль шва, сохраняя расстояние до шва. Две звуковые волны: одна по поверхности детали между преобразователями, другая вниз через шов под углом и обратно к приемнику. При встрече трещины часть звука дифрактируется с вершин трещины, генерируя слабую волну, улавливаемую приемником. Усиливая и обрабатывая сигналы компьютером, определяют размер и локализацию дефекта с гораздо большей точностью, чем обычными ультразвуковыми методами.
Преимущества ультразвукового дефектоскопирования: (i) толщины и длины до 10 м, (ii) позиция, размер и тип дефекта определяются, (iii) мгновенные результаты, (iv) переносимость, (v) экстремальная чувствительность при необходимости, (vi) полная автоматизация возможна, (vii) доступ только с одной стороны, (viii) расходники не нужны. Недостатки: (i) нет постоянной записи без сложных систем сбора данных, (ii) оператор решает, бракован ли объект, пока тест идет, (iii) индикации требуют интерпретации, (iv) нужна значительная квалификация...
Производственный процесс
- Экспертное руководство по методам смещения JFET: достижение стабильных, высокопроизводительных схем
- Экспертное руководство по методам смещения IGFET
- Марк Карлос избран председателем комитета ASTM E07 по неразрушающему контролю
- 6 проверенных техник для защиты от ошибок на вашем производстве
- Неразрушающий контроль (НРК): комплексные методы и применение
- Продвинутые методы рассеивания тепла для надёжной работы печатных плат
- Предотвращение отказов печатных плат: Руководство по тестированию ионного загрязнения
- Полное руководство по методам тестирования печатных плат: Обеспечение качества и надежности
- Основы кузнечного дела: 16 ключевых техник для начинающих и профессионалов
- Неразрушающий контроль литьев: обеспечение качества и надежности