



Полное руководство по производству формовых огнеупоров
Процесс производства формовых огнеупоров
Огнеупорные продукты могут быть формованы (formed) или бесформенными (monolithics/castables). Они могут быть изготовлены из кислотных, нейтральных, основных или композитных материалов. Материалы, используемые для производства огнеупоров, могут содержать добавки или нет. Кроме того, формованые огнеупоры могут быть изготовлены в нескольких формах и обычно называются огнеупорными кирпичами. Типичный производственный поток, используемый в процессе производства огнеупоров, показан на рис. 1.
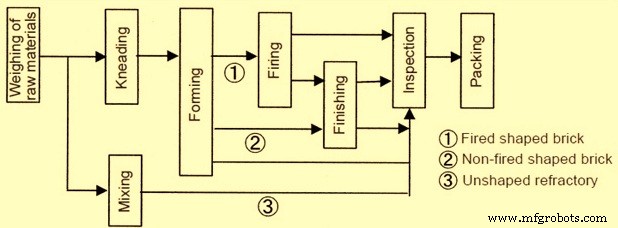
Рис. 1 Типичный поток в производственном процессе для огнеупоров
Бесформенные огнеупоры обычно отгружаются с огнеупорного завода не как огнеупор, а как огнеупорные материалы, которые становятся огнеупором только после прохождения смешивания, формовки, выдержки, сушки и предварительного нагрева и т.д. на месте использования. Это означает, что в случае бесформенных огнеупоров часть процесса в производстве формовых огнеупоров переносится на место использования.
Основы производства огнеупорных кирпичей не менялись со временем. Однако технологические достижения сделали современные кирпичные заводы существенно более эффективными и улучшили общее качество продуктов. Производство этих огнеупоров основано на знании того, какая комбинация химических соединений и минералов даст производимым огнеупорам их нужные свойства, такие как огнеупорность, термическая стабильность, коррозионная стойкость, термическое расширение и другие важные качества. Более полное знание сырья и их свойств, лучший контроль обжига, улучшенные конструкции печей, используемых для обжига зеленых огнеупоров, и более передовая механизация все способствовали прогрессу огнеупорной кирпичной промышленности.
Технические цели производства огнеупоров
Технические цели производства данного огнеупора — получить его свойства и производительность для предполагаемого применения. Для выполнения этих целей основные компоненты производства огнеупора состоят из правильного выбора сырья, методов обработки и поддержания технологических параметров во время производства. Инсайты производства касаются особенностей фазового состава и микроструктуры (совместно известных как характер материала), которые развиваются через обработку и которые отвечают за свойства продукта и его поведение в использовании.
Сырье
Хорошо подобранное сырье — решающая часть для разработки и производства удовлетворительных огнеупорных продуктов. Свойства сырья прямо и косвенно влияют на важные свойства огнеупоров. Сырье должно соответствовать как минимум следующим шести различным свойствам для производства высокопроизводительных огнеупорных продуктов:
- Достаточный начальный размер зерна
- Плотность/пористость
- Основная минеральная/оксидная доля
- Предели в восстановимых оксидах и/или флюсовых оксидах
- Молярный баланс важных оксидов
- Кристаллический размер основного минерала/оксида
Различные свойства огнеупоров, такие как плотность, пористость, проницаемость, предел прочности на сжатие, предел прочности на изгиб и эластичность, а также термическая ударная стойкость, в основном определяются сырьем в дополнении к производственному процессу огнеупоров.
Сырье, используемое для производства огнеупоров, включает различные типы глин (как в натуральном, так и обожженном виде), шмот (также называемый шамотом), обработанное сырье (обожженное, спеканное, обожженное или расплавленное), добавки, также известные как матричные химикаты (могут быть в твердой, жидкой или коллоидной форме), и связующие материалы и т.д.
Обработка сырья
Обработка сырья для производства огнеупоров состоит из следующих этапов:
- Дробление и помол
- Просеивание или классификация
- Магнитное отделение чужего железа
- Партийное взвешивание
- Партийное смешивание
Операция дробления и помола проводится в первичных, вторичных и мелких дробящих/помольных единицах для удовлетворения требований к различному размеру зерна сырья согласно желаемой гранулометрии для партионного состава огнеупора. Для первичного дробления и для минимального размера зерна 10–12 мм обычно используются щековые и конусные дробилки. Вальцовая дробилка, дисковая дробилка, ударная мельница и различные типы молотковых мельниц используются для вторичного дробления для достижения минимального размера зерна примерно 4 мм. Пульверизаторы различных типов, такие как атрибуционная мельница, шаровая мельница, стержневая мельница и трубная мельница и т.д., используются для мелкого помола до минимального размера 200 мэш. Вибрационная мельница, струйная мельница, микронайзер и т.д. используются для некоторых специальных продуктов, которым требуются сверхтонкие порошки некоторых сырьевых материалов размером до 10 микрон или даже меньше.
Дробленное и смолотое сырье просеивается или классифицируется в разные размерные фракции согласно требованию огнеупоров в производстве. Это осуществляется путем пропускания их через вибрационные или роторные сита или воздушные классификаторы. В случае вибрационного сита, набор сит, как желается, фиксируется в вибрационном раме так, что несколько фракций получаются в операции. Роторные сита имеют форму роторного цилиндра, состоящего из сит нескольких размеров в серии, установленных на общей наклонной оси, более крупные отверстия в установке находятся ближе к нижнему концу или концу разгрузки, в то время как наименьшее отверстие на верхнем конце или конце загрузки. Этот тип сита подходит для классификации в основном более крупных фракций. Воздушная классификация предпринимается для мелких фракций. Воздушные классификаторы удобны для мелких частиц, до порядка нескольких до 10 микрометров диаметра. Для разделения центрифугальные или «циклонные» типы распространены. Здесь более крупные частицы рециркулируются обратно в систему, а мелкие подаются в силос.
Размерная классификация выполняется для отвода различных размерных фракций в разные бункеры хранения и может проводиться с использованием любого удобного числа ярусов и любого выбранного набора размеров сит или номеров мэш. Малое значение, что частицы могут быть неправильными и зазубренными по форме, или удлиненными или сплюснутыми. Стандартные сита используются с квадратными отверстиями. Они пропускают и удерживают то, что будут. Сита становятся липкими в случае более мелких размеров и ослепание сит может произойти, предотвращающее прохождение некоторых или всех более мелких частиц. Это обычное наблюдение, когда просеивание проводится для более мелких материалов. Это причина, по которой сухое просеивание редко практикуется для мелких размеров. Мокрое (т.е. суспензионное) просеивание может облегчить ослепание для классификационных целей.
Свободное железо или чужее железо, поступающее в дробленное и смолотое материалы, удаляется из материала магнитным разделением. Куски чужего железа удаляются с помощью магнитного сепаратора, который либо барабанный, либо подвесной тип с постоянным или электромагнитом. Дробленные материалы, из которых железо должно быть удалено, либо помещаются на движущуюся ленту, проходящую через магнитные валы, либо позволяют падать непосредственно на вращающиеся магнитные валы в одиночном или в серии, один над другим, для удаления железа.
Огнеупорные кирпичи производятся партиями. Партия сырья состоит из мелких, средних и крупных фракций в требуемых количествах (соотношении). Партийные взвешивательные тележки обычно используются для отбора точного количества требуемого материала в правильных размерных фракциях от бункеров хранения. В случае малых партий это обычно делается вручную с использованием весов.
Взвешенные материалы тщательно смешиваются с использованием подходящего смесителя. Несколько типов смесителей доступны для смешивания материалов в партии. Это тазовые смесители, желобные смесители, барабанные смесители, глинасмесители (pug mill) и контртоковые смесители и т.д. Обычно для полусухого и пластичного процесса формовки партии для огнеупоров из огнеупорной глины смешиваются в желобных смесителях и глинасмесителях. Контртоковый тип смесителя используется для производства смеси для сухой обработки высокоалюминистых или основных огнеупоров в частности, где влажность менее 10%.
Смесительные и месильные машины для производства огнеупоров обычно двух типов: (i) тип с фиксированным сосудом, и (ii) тип с подвижным сосудом. Смесительные и месильные машины для производства огнеупорных кирпичей эксклюзивны для применения сухого и полусухого прессования, потому что количество связующего минимально. И поэтому смесительные и месильные машины оборудованы лопастями смешивания или колесами молотобойками (muller wheels).
Формовка или формообразование
Огнеупорные кирпичи формируются различными методами, которые включают либо ручную формовку, либо в разных типах формовочно-прессовочных машин, включающих прессы. Тип принятой формовки зависит от форм и размеров огнеупора и его количества. Общего формовки/прессования методы можно разделить на три категории: (i) полусухое прессование или жесткий грязевой процесс, (ii) пластичная формовка или мягкий грязевой процесс, и (iii) сухое прессование. Формованный кирпич называется зеленым кирпичом (green brick).
В жестком грязевом или экструзионном процессе вода в диапазоне 10–15% смешивается для производства пластичности. После смешивания огнеупорная смесь проходит через камеру деаэрации, поддерживающую вакуум 375–725 мм рт. ст. Деаэрация удаляет воздушные отверстия и пузыри, давая огнеупорной смеси увеличенную работоспособность и пластичность, результатом чего является большая прочность. После этого огнеупорная смесь экструдируется через матрицу для производства колонны смеси. По мере выхода колонны смеси из матрицы, текстуры или поверхностные покрытия могут быть нанесены. Автоматический резак затем срезает колонну смеси для создания отдельных кирпичей. Расстояния резака и размеры матрицы должны быть тщательно рассчитаны для компенсации нормальной усадки, происходящей при сушке и обжиге. Большинство огнеупорных кирпичей обычно производятся экструзионным процессом.
Мягкий грязевой или пластичный формовочный процесс особенно подходит для огнеупорной смеси, содержащей слишком много воды для экструзии жестким грязевым процессом. Огнеупорные смеси смешиваются для содержания 20–30% воды и затем формируются в формы в формах. Для предотвращения прилипания огнеупорной смеси формы смазываются либо песком, либо водой для производства «пескобойных» или «водобойных» кирпичей. Кирпичи могут быть произведены этим способом машиной или вручную.
Сухое прессование достигается под высоким давлением в тяжелых прессах или даже трясочно-прессовым действием, особенно для мелкозернистых смесей. Этот процесс в основном подходит для огнеупорных смесей очень низкой пластичности. Огнеупорные смеси смешиваются с минимальным количеством воды (до 10%), затем прессуются в стальные формы под давлением 3,4–10,3 МПа гидравлическими прессами или пневматическими таранами.
Сушка и обжиг
Влажные кирпичи из формовочных или резальных машин содержат большое количество влаги, в зависимости от процесса формовки. Перед началом процесса обжига большинство этой воды должно быть испарено в сушильных камерах при температурах от примерно 40 до 200 °C для снижения содержания влаги до уровня, который предпочтительно менее 1%. Продолжительность сушки, которая варьируется с огнеупорными смесями, обычно между 24–48 часами. Хотя тепло может генерироваться специально для сушильных камер, оно обычно поставляется от выхлопного тепла печей для максимизации термической эффективности. Во всех случаях тепло и влажность должны быть тщательно регулированы для избежания трещин в зеленых кирпичах. Крупные кирпичи, которые трудно обрабатывать, сушатся на горячем полу, нагреваемом снизу отходящими дымовой газами или паром.
Финальная операция в производстве огнеупорных кирпичей и форм — их обжиг. Во время обжига кирпичи нагреваются до желаемой температуры и держатся при этой температуре в течение определенного времени для пропекания для правильного созревания кирпича.
Существует несколько типов печей/обжиговых печей, которые используются. Печи/обжиговые печи можно широко разделить на прерывистые, полунепрерывные и непрерывные. Наиболее распространенный тип — тоннельная печь, за которой следуют прерывистые печи. Топливом может быть масло, газ или уголь, или комбинация этих топлив.
Прерывистая печь — это та, которая загружается, обжигается, остывает и разгружается, после чего те же шаги повторяются. Сушеные кирпичи укладываются в эти печи согласно предписанному узору, позволяющему циркуляции горячих печных газов. Эти печи обычно являются печами с нисходящей тягой, которые используются только в малых производственных единицах. Печи с нисходящей тягой спроектированы для размещения большой кучи огнеупорных кирпичей. Они либо круглые, либо прямоугольные по форме, обеспечиваемые «ряд топок (для угольного обжига) или горелками (для газового или масляного обжига) вокруг печи. Высота крыши обеспечивается так, чтобы разместить объем газов сгорания в пространстве, оставленном пустым над стопкой кирпичей под крышей. Дымовые газы вместе с пламенем направляются к крыше и затем отражаются вниз через каналы и дымоходы, предоставленные на полу и под ним. В таких печах потери тепла огромны, так как газы сгорания выходят в трубу без выполнения какой-либо дополнительной функции. Также большое количество тепла теряется при нагреве конструкции печи каждый раз, когда печь обжигается из-за ее прерывистой природы. Тепловая эффективность таких печей низка, около 15%.
Полунепрерывные печи — это кольцевые камерные печи и шаттл-печи. Непрерывная печь — это тоннельная печь. Непрерывные печи — самые распространенные печи в огнеупорной промышленности, потому что температурный профиль поддерживается вдоль длины тоннеля, а кирпичи движутся на тележке внутри тоннеля на рельсах.
Процесс загрузки печной тележки или печи формовыми кирпичами называется укладкой (hacking). Количество кирпичей на печной тележке определяется размером печи. Кирпичи предпочтительно укладываются механическими средствами. Укладка имеет некоторое влияние на внешний вид. Кирпичи, уложенные лицом к лицу, дают более равномерный цвет, чем кирпичи, уложенные крестообразно или лицом к спине.
Обжиг кирпичей проводится между 10 и 40 часами, в зависимости от типа печи и других переменных. В тоннельной печи кирпичи, загруженные на печные тележки, проходят через различные температурные зоны по мере движения через тоннель. Тепловые условия в каждой зоне тщательно контролируются, и печь работает непрерывно.
Обжиг может быть разделен на пять общих стадий: (i) финальная сушка (испарение свободной воды), (ii) дегидратация, (iii) окисление, (iv) витрификация, и (v) флэшинг или редукционный обжиг. Все, кроме флэшинга, ассоциированы с повышением температур в печи. Хотя фактические температуры отличаются с типом огнеупорной смеси.
Огнеупорная смесь обычно размоляется медленно и плавится или витрифицируется постепенно при под воздействием повышающихся температур. Витрификация позволяет смеси стать твердой, твердой массой с относительно низким поглощением. Плавление происходит в трех стадиях: (i) начинающееся плавление, когда частицы смеси становятся достаточно мягкими, чтобы приклеиваться в массу при охлаждении, (ii) витрификация, когда экстенсивный флюсинг происходит и масса становится плотной, твердой и непроницаемой, и (iii) вязкое плавление, когда масса смеси разрушается и становится расплавленной, приводя к деформированному кирпичу. Ключ к процессу обжига — контролировать температуру в печи так, чтобы начинающееся плавление и частичная витрификация происходили, но вязкое плавление избегалось. Скорость изменения температуры должна быть тщательно контролирована и зависит от сырья, а также от размера и выдержки производимых кирпичей. Печи обычно оборудованы температурными датчиками для контроля температур обжига в различных стадиях. Ближе к концу кирпичи могут быть флэшнуты для получения цветовых вариаций.
После того как температура достигла пика и поддерживается в течение предписанного времени, начинается процесс охлаждения. Время охлаждения редко превышает 10 часов для тоннельных печей и от 5 до 24 часов в прерывистых печах. Охлаждение — важная стадия в производстве кирпичей, потому что скорость охлаждения имеет прямое влияние на цвет кирпичей. После охлаждения кирпичи инспектируются, сортируются, классифицируются и упаковываются для отгрузки.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Производство пластиковой упаковочной пленки: всеобъемлющий обзор процессов и материалов
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- Передовые технологии повышения эффективности процесса агломерации железоруд
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Освойте инженерный процесс проектирования: проверенные советы для производственного успеха
- Оптимизация пути от прототипа к производству: Ключевые этапы подготовки
- От прототипа к производству: оптимизация пути от CAD к рынку