



Производство пластиковой упаковочной пленки: всеобъемлющий обзор процессов и материалов
Пластиковые пакеты — часто называемые пластиковой упаковкой — стали повсеместны в современной жизни, предлагая легкие, экономичные решения для хранения пищи, товаров народного потребления и промышленных продуктов по всему миру. Хотя их удобство неоспоримо, экологические последствия их массового использования все чаще подвергаются проверке. Ниже Sunrise Colors предоставляет экспертный, поэтапный взгляд на производственный путь пластиковых упаковочных пленок, от сырья до готового пакета, и подчеркивает нюансы, отличающие ключевые типы полимеров.
1. Четырехстадийный производственный цикл для безопасной, высококачественной упаковки
Для соответствия строгим стандартам качества и безопасности — особенно для пищевых контактов — фирмы пластиковой упаковки следуют проверенной четырехстадийной последовательности, приоритизирующей гигиенические практики и точный контроль входов.
1.1. Подготовка материала: смешивание и кондиционирование
На этой начальной фазе технологи смешивают виргинные пластиковые гранулы — или смесь переработанного содержимого — с необходимыми добавками, образуя материал «пластик-в-использовании». Полученная смесь, или мастербатч, гарантирует, что каждый слой пленки обладает желаемыми механическими, оптическими и барьерными свойствами.
1.2. Формирование пленки: стадия дутья
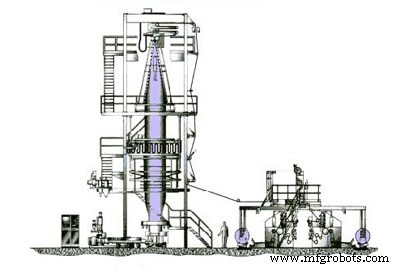
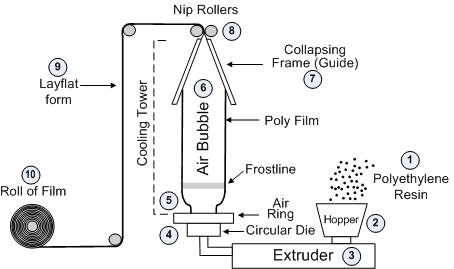
После предварительного смешивания расплавленный материал направляется в экструдер или соломинчатую систему, где он нагревается и превращается в пузырь — известный как «горячий расплав» или термический разрыв — с точно контролируемой толщиной и шириной. Операторы калибруют мембрану для достижения требуемых спецификаций для целевого применения.
1.3. После экструзии: охлаждение и намотка
После охлаждения пузырь проходит через серию роликов, формируя его в плоский, стабильный лист. Пленка затем наматывается на бумажное или пластиковое ядро, давая двухслойный рулон. Для однослойных продуктов вторичный этап стриппинга создает два ядра одновременно.
1.4. Финальная резка и герметизация
Готовый рулон подается в автоматический резак. Продвинутые датчики измеряют длину каждого сегмента для обеспечения единообразия, в то время как интегрированная система термопрессования герметизирует нижние края пакета. Результат — готовый к использованию пластиковый пакет, соответствующий критериям безопасности и производительности.
2. Нюансы производства, специфичные для материалов
Хотя основной цикл экструзия-дутье остается постоянным для полимеров, каждый материал — ПНД, ПВД, ПП — имеет уникальные характеристики, влияющие на корректировки процесса и пригодность для конечного использования. Ниже приведено краткое сравнение этих распространенных пластиков.
2.1. ПНД (Полиэтилен низкой плотности)
- Свойства: Высокая гибкость, отличная прозрачность, превосходный барьер против влаги и химикатов, подходит для пищевого контакта.
- Типичные использования: Гибкие пакеты для хранения жидкостей, пакетики для специй и мешочки для свежих продуктов.
- Процессное замечание: Температура плавления 105–115 °C; легко печатать, но сложно пробивать из-за гибкости. Антистатические обработки рекомендуются для электронных или взрывоопасных сред.
- Производство: Зеркалит стандартную последовательность экструзия-дутье, с небольшими корректировками для сохранения целостности пленки при охлаждении.
2.2. ПВД (Полиэтилен высокой плотности)
- Свойства: Умеренно прозрачный, глянцевая поверхность, жестче ПНД, более высокая механическая прочность.
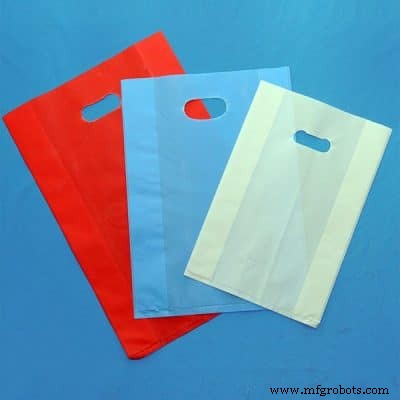
- Типичные использования: Пакеты с ручками, пакеты для продуктов и жесткие контейнеры.
- Процессное замечание: Температура плавления 130–150 °C. Требует центральную стабилизирующую планку в головке форм, чтобы держать пузырь вертикально при экструзии и способствовать быстрому охлаждению высокотемпературного расплава.
- Производство: Похоже на ПНД, но включает стабилизирующую планку и слегка модифицированный режим охлаждения.

2.3. ПП (Полипропилен)
- Свойства: Без цветка, без запаха, нетоксичный, отличная термостойкость (160–171 °C), легко рвется при проколе.
- Типичные использования: Упаковка высокоценных продуктов, рваные пакеты и ботанические контейнеры.
- Процессное замечание: Высокая температура плавления требует метод дутья сверху вниз; пузырь формируется сверху, чтобы предотвратить разрыв. Водяное охлаждение обеспечивает быстрое падение температуры, стабилизируя пленку перед намоткой.
- Производство: Делит этапы экструзия-дутье-пресс и резки с другими полимерами, но требует специализированных техник дутья и охлаждения для сохранения целостности пленки.
Независимо от типа полимера, основные производственные стадии — смешивание, экструзия-дутье, охлаждение и резка — остаются постоянными. Однако уникальные физические свойства каждого материала диктуют специфические корректировки процесса, гарантируя, что конечный продукт соответствует функциональным требованиям предполагаемого применения.
Краситель
- Сплавы вольфрам-медь: высокопроизводительный материал для микроэлектронной упаковки
- Ручки быстророзъемных штифтов: виды, особенности и выбор
- Ultra Purge 100X: Эффективная промывка «на лету» для тонкостенных форм из полиолефинов
- Изучение 8 ключевых технологических трендов 2021 года с реальными примерами
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Мастерство пластиковой экструзии: Процесс, материалы и ключевые применения
- Выбор материалов для литья в оболочках: типы, преимущества и применения
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Оборудование для дуговой сварки: источник питания, кабели, держатель, электроды, инструменты, СИЗ
- Механические свойства материалов: полный справочник для инженера