



Оптимизация охлаждающих смазочных жидкостей для различных процессов металлорезания
Металлорежущая жидкость (сокращенно — ОСЖ) обеспечивает смазку в процессе резания, снижая трение между передней поверхностью и стружкой, задней поверхностью и обрабатываемой поверхностью, образуя часть смазочной пленки, тем самым снижая режущие силы, трение и потребляемую мощность, уменьшая температуру поверхности и износ инструмента в зоне трения между инструментом и заготовкой, и улучшая режущие свойства материала заготовки.
Разные процессы резания имеют разные требования к ОСЖ. Правильный выбор подходящей ОСЖ имеет решающее значение для качества заготовки.
Черновое точение
При черновом точении остаток обработки велик, поэтому глубина резания и подача велики, сила резания велика, образуется большое количество тепла резания, и износ инструмента также серьезен. Следует использовать в основном для охлаждения с определенными очисткой, смазкой и защитой от коррозии. Эффективная водорастворимая ОСЖ своевременно удаляет тепло резания, снижает температуру резания и повышает стойкость инструмента. Обычно лучше использовать ЭП-эмульсию (экстремально-прессовую). Помимо хорошего охлаждающего действия, ЭП-эмульсии также обладают хорошей экстремально-прессовой смазчивостью. При использовании водорастворимой ОСЖ обратите внимание на обслуживание направляющих поверхностей станка. Перед уходом с работы просушите ОСЖ на столе и нанесите смазку.
Чистовое точение
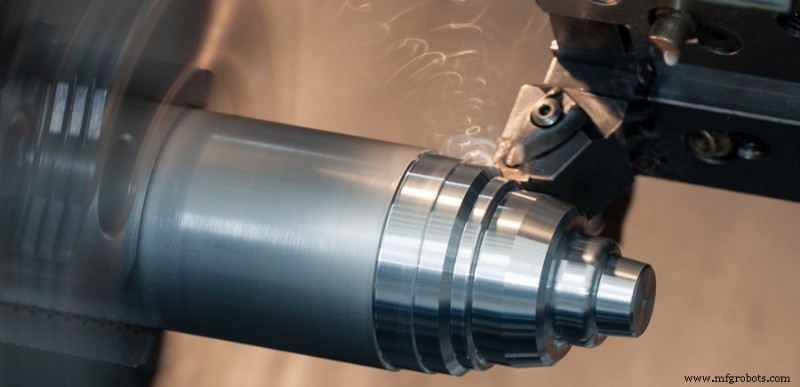
При чистовом точении остаток обработки мал, глубина резания обычно всего 0.05–0.8 мм, а подача также мала. Требуется обеспечить точность и шероховатость поверхности заготовки. Из-за малой силы резания и низкой температуры при чистовом точении следует использовать ОСЖ с низким коэффициентом трения и хорошей смазывающей способностью. Обычно применяют высококонцентрированные (массовая доля выше 10%) эмульсии и ОСЖ с масляными добавками. Для точения с высокими требованиями к точности, например, тонкой резьбе, в качестве смазочной жидкости необходимо использовать рапсовое масло, соевое масло или другие продукты для соответствия требованиям точности. Как упоминалось выше, из-за плохой стабильности растительных масел и легкого окисления некоторые заводы используют (массовая доля) точное шлифовальное масло JQ-1 15% и масляное масло L-AN32 системы полных потерь 85% в качестве точного режущего масла с хорошими результатами.
Растачивание
Механизм растачивания аналогичен точению, но это обработка внутренних отверстий, глубина резания и скорость резания невелики, но условия отвода тепла плохи. Можно использовать эмульсию в качестве ОСЖ, и при необходимости следует соответствующим образом увеличить расход и давление ОСЖ.
Фрезерование
Фрезерование — это прерывистое резание. Глубина резания каждого зуба меняется время от времени, что склонно к вибрации и определенному удару, поэтому условия фрезерования хуже, чем при точении. При использовании быстрорежущей стали для высокоскоростного плоского фрезерования или высокоскоростного торцевого фрезерования требуются ОСЖ с хорошими охлаждающими свойствами и определенной смазывающей способностью, такие как ЭП-эмульсии. При низкоскоростном фрезеровании требуются масла резания с хорошей смазчивостью, такие как точное режущее масло и неактивное экстремально-прессовое режущее масло. Для нержавеющей стали и жаропрочных сплавов можно использовать режущее масло с экстремально-прессовыми добавками, содержащими серу и хлор.
Развертывание
Развертывание — это чистовая обработка отверстий, требующая высокой точности. Это низкоскоростное резание с малой подачей, в основном потому что инструмент и стенка отверстия давят и режут, а осколки стружки легко остаются в канавке или прилипают к режущему краю, что влияет на давящий эффект каймы. Это разрушает точность обработки и шероховатость поверхности, увеличивает крутящий момент резания, а также образует нарост и увеличивает износ инструмента. Развертывание по сути относится к состоянию пограничного смазывания. Обычно можно использовать высококонцентрированную ЭП-эмульсию или ЭП-режущее масло с хорошей смазчивостью и определенной текучестью для получения хороших результатов. Для нержавеющей стали и жаропрочной стали можно использовать комбинированную ОСЖ с высокой экстремально-прессовой способностью. Для глубокого развертывания режущее масло для глубокого сверления с хорошей смазывающей способностью может удовлетворить технологические требования.
Штружевание
Штружеватель — это режущий инструмент, в котором большое количество зубьев расположено вдоль оси в соответствии с зубьями лезвия. Характеристика штружевания — возможность обработки деталей сложной формы с высокой точностью. Поскольку штружеватель — дорогой инструмент, стойкость инструмента оказывает большее влияние на производственные затраты. Кроме того, штружевание — это чистовая обработка, имеющая строгие требования к шероховатости поверхности заготовки. При штружевании сила резания велика, удаление стружки затруднено, условия охлаждения плохи, а поверхность заготовки легко царапается, поэтому к ОСЖ предъявляются требования по смазчивости и удалению стружки. В Китае существуют специальные штружевательные масла с экстремально-прессовыми добавками, содержащими серу.
Для штружевания нержавеющей стали и жаропрочных сплавов можно использовать следующую рецептуру (массовая доля): экстремально-прессовое смазочное вещество JQ-2 20%, хлорированный парафин 15%, бензин 80-ый 1%, масло L-ANN22 системы полных потерь 64%.
Сверление
Сверление обычным спиралевым сверлом — это черновая обработка. При сверлении трудно удалять стружку, а тепло резания нелегко выводить, что часто приводит к отжигу лезвия, влияющему на срок службы и эффективность обработки сверла. Выбор ОСЖ с хорошими характеристиками может увеличить срок службы сверла в несколько раз, и производственная эффективность также может значительно повыситься. Обычно можно использовать ЭП-эмульсию или ЭП-синтетическую ОСЖ. ЭП-синтетическая ОСЖ имеет низкое поверхностное натяжение и хорошую проникающую способность. Она может своевременно охладить сверло, что очень эффективно для увеличения срока службы инструмента и повышения эффективности обработки. Для труднобрабатываемых материалов, таких как нержавеющая сталь и жаропрочные сплавы, можно использовать низковязкие ЭП-режущие масла.
Резьбовая обработка
При резьбовании инструмент находится в клиновидном контакте с режущим материалом, а режущий край обрамлен режущим материалом с трех сторон. Крутящий момент резания велик, а удаление стружки затруднено. Тепло не может быть своевременно унесено стружкой. Инструмент легко изнашивается, стружка застревает и легко возникает вибрация. Особенно при нарезании резьбы и раскачивании, условия резания еще более требовательны, и иногда случаются сколы и ломание раскачивателей.
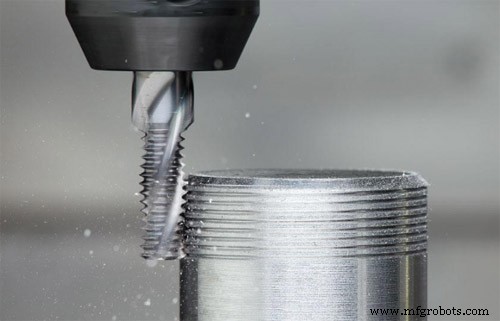
От ОСЖ требуется иметь одновременно более низкий коэффициент трения и более высокую экстремально-прессовую способность, чтобы снизить силу трения инструмента и увеличить срок его службы. Обычно следует выбирать композитную ОСЖ, содержащую как масляные добавки, так и экстремально-прессовые добавки. Кроме того, проникающая способность ОСЖ очень важна при нарезании резьбы. То, может ли ОСЖ своевременно проникнуть к режущему краю, сильно влияет на стойкость раскачивателя. Проникающая способность ОСЖ связана с вязкостью. Масло с низкой вязкостью имеет лучшую проникающую способность. При необходимости можно добавить небольшое количество дизельного топлива или керосина для улучшения проникающей способности. В некоторых случаях, при раскачивании слепых отверстий, ОСЖ трудно попасть в отверстие. В этом случае ОСЖ с высокой вязкостью и сильным прилипанием будет более эффективной.
Вот несколько рецептур (массовая доля) ОСЖ для раскачивания:
- Сульфатизированное жирное масло 10%, хлорированный парафин 10%, жирное масло 8%, масло L-AN15 системы полных потерь 72% — подходит для нарезания резьбы на стали и легированной стали.
- Экстремально-прессовое смазочное вещество JQ-2 20%, точное режущее смазочное вещество JQ-1 10%, масло L-AN15 системы полных потерь 70% — подходит для нарезания резьбы на стали и легированной стали.
- Экстремально-прессовое смазочное вещество JQ-2 15%, дизельное масло 20%, масло L-AN15 системы полных потерь 65% — подходит для нарезания резьбы на алюминии и алюминиевых сплавах.
- Экстремально-прессовое смазочное вещество JQ-2 30%, хлорированный парафин 10%, жирное масло 10%, масло L-AN32 системы полных потерь 50% — подходит для нарезания резьбы на нержавеющей стали и в слепых отверстиях.
- Экстремально-прессовое эмульсионное масло 20% + вода 80% — подходит для резьбовой обработки стандартных деталей из стали.
Шлифование
Шлифовальная обработка может обеспечить высокую размерную точность и низкую шероховатость поверхности. При шлифовании скорость шлифования высока, выделение тепла велико, и температура шлифования может достигать 800–1000 °C или даже выше. Легко вызывать ожоги поверхности заготовки, поверхностные трещины и деформацию деталей из-за тепловых напряжений. Шлифовый круг изнашивается и затупляется, абразивные частицы отшелушиваются, абразивная пыль и порошок шлифового круга легко брызгают и оседают на поверхности детали, что влияет на точность обработки и шероховатость поверхности. При обработке вязко-пластичных материалов шлифовальная стружка легко застревает в зазорах на рабочей поверхности шлифового круга или сплавляется с обрабатываемым металлом на поверхности шлифового круга, что заставляет шлифовый круг терять свою шлифовальную способность. Поэтому, чтобы снизить температуру шлифования, смыть шлифовальную стружку и порошок шлифового круга, и повысить шлифовальное отношение и качество поверхности заготовки, необходимо использовать ОСЖ с хорошей охлаждающей и очищающей способностью, а также определенной смазчивостью и защитой от коррозии.
1. Обычное шлифование:
Можно использовать антикоррозионную эмульсию или содовую воду и синтетическую ОСЖ (массовая доля), например: антикоррозионная эмульсия 2%, нитрит натрия 0.5%, карбонат натрия 0.2%, вода 97.3%; 0.8% нитрита натрия, 0.3% карбоната натрия, 0.5% глицерина, 98.6% воды; прямое использование 3–4% антикоррозионной эмульсии или химического синтетического раствора.
Для высокоточного шлифования с высокими требованиями к точности использование тонкого шлифовального раствора H-1 может значительно повысить точность обработки и эффективность шлифования заготовки, концентрация применения 4–5%.
2. Высокоскоростное шлифование:
Шлифование со скоростью круга свыше 50 м/с обычно называют высокоскоростным. При увеличении окружной скорости шлифового круга температура шлифования значительно возрастает. Согласно испытаниям, температура шлифования (средняя температура заготовки) при окружной скорости 60 м/с примерно на 50–70% выше, чем при 30 м/с; при скорости 80 м/с температура на 15–20% выше, чем при 60 м/с. После увеличения окружной скорости шлифового круга увеличивается количество абразивных частиц, участвующих в шлифовании за единицу времени, трение усиливается, и потребление энергии также возрастает, что повышает температуру поверхности заготовки и увеличивает возможность ожогов и трещин на поверхности. Необходимо использовать охлаждающую жидкость с высокой охлаждающей способностью для решения. Поэтому при высокоскоростном шлифовании обычные ОСЖ использовать нельзя, а следует применять высокоскоростные шлифовальные жидкости с хорошей проникающей и охлаждающей способностью. Например, высокоскоростные шлифовальные жидкости GMY могут удовлетворить требования высокоскоростного шлифования с окружной скоростью 60 м/с.
3. Мощное шлифование:
Это передовисный высокоэффективный процесс шлифования. Например, при погрузочном высокоскоростном мощном шлифовании шлифовый круг с окружной скоростью 60 м/с будет радиально резать со скоростью подачи 3.5–6 мм/мин. Скорость удаления материала может достигать 20–40 мм³/мм·с. В этот момент трение между абразивными частицами шлифового круга и заготовкой очень интенсивно. Даже при условиях охлаждения высоким давлением и большим расходом диапазон температуры поверхностного слоя заготовки в зоне трения составляет 700–1000 °C. Без этого процесс шлифования невозможен. При погрузочном мощном шлифовании по сравнению с эмульсией общий объем шлифования увеличивается на 35%, шлифовальное отношение увеличивается на 30–50%, а нормальное время шлифования удлиняется примерно на 40%. Потери мощности составляют около 40%. Поэтому производительность охлаждающей жидкости сильно влияет на эффект шлифования при мощном шлифовании. В настоящее время в отечественных мощных шлифовальных жидкостях входят QM высокоскоростная мощная шлифовальная жидкость и HM медленноподающая мощная шлифовальная жидкость.
4. Шлифование алмазным кругом:
Это используется для шлифования твердых сплавов, керамики, стекла и других материалов с высокой твердостью. Может быть черновым и чистовым. Обрабатываемая поверхность обычно не образует трещин или зазоров, что позволяет достичь лучшей низкой шероховатости. Чтобы предотвратить чрезмерное выделение тепла при шлифовании и преждевременный износ шлифового круга, и получить более низкую шероховатость, требуется непрежное и достаточное охлаждение. Из-за высокой твердости заготовки ОСЖ должна в основном обладать охлаждающей и очищающей способностью, чтобы сохранить остроту шлифового круга. Коэффициент трения ОСЖ не должен быть слишком низким, иначе это вызовет низкую эффективность шлифования и ожоги поверхности. В качестве шлифовальной жидкости используется химический синтетический раствор на основе неорганических солей. При чистовом шлифовании можно добавить небольшое количество полиэтиленгликоля в качестве смазки, что может улучшить качество поверхностной обработки заготовки. Для деталей с высокими требованиями к точности обработки можно использовать низковязкие масляные шлифовальные жидкости с хорошими смазывающими свойствами.
5. Шлифование резьбы, шестерен и винтов:
Этот тип шлифования уделяет особое внимание качеству и размерной точности обрабатываемой поверхности после шлифования. Обычно рекомендуется использовать шлифовальное масло, содержащее экстремально-прессовые добавки. Этот тип масляной шлифовальной жидкости благодаря своей хорошей смазывающей способности может снизить тепло шлифования, а экстремально-прессовые добавки в нем могут реагировать с материалом заготовки, образуя пленочку сульфида железа и хлорида железа с низкой сдвиговой прочностью, что может снизить износ режущего края абразивной частицы и сделать шлифование плавным. Для получения лучших охлаждающих и очищающих свойств и обеспечения пожарной безопасности следует выбирать шлифовальное масло с низкой вязкостью и высокой точкой вспышки.
Производственный процесс
- Универсальные ЧПУ-ножеваые резаки: точность для всех отраслей
- Производство пластиковой упаковочной пленки: всеобъемлющий обзор процессов и материалов
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Передовые технологии повышения эффективности процесса агломерации железоруд
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Выбор оптимальных режущих инструментов и СОЖ для точения алюминиевых сплавов
- Топ-5 процессов резки металла в современном производстве
- ЧПУ-резка vs Лазерная резка: выбор оптимального производственного процесса
- Выбор правильного диска для резки: Типы, зубья и материалы