



Профессиональные услуги закалки поверхности стальных изделий — повышение долговечности и производительности
Процесс закалки поверхности очень важен для наших продуктов во всей промышленности: машиностроение, электроника, медицинское оборудование, авиакосмическая отрасль, нефть и газ. Мы производим много продуктов, которые в конечном счете выполняют различные задачи. Многие приложения в основном требуют высокую твердость или прочность на поверхности, а сложные эксплуатационные напряжения обычно требуют не только твердой износостойкой поверхности, но также сердечной прочности и вязкости для выдержки ударных нагрузок.
Два общих процесса для ключевых характеристик
Для получения этих различных характеристик используются два общих метода:
- Изменение химического состава поверхности до или после закалки и отпуска. Используемые процессы: цементация, нитрирование, цианирование и углероднитрирование.
- Только поверхностный слой закаляется через процесс нагрева и закалки. Наиболее распространенные методы поверхностной закалки — пламенная закалка и высокочастотная закалка.
Ниже представлен подробный анализ процессов поверхностной закалки.
Процесс цементации
Нагрев детали в углеродоносной среде обеспечивает диффузию углерода на поверхность детали до контролируемой глубины. Полученная глубина цементированного слоя (обычно называемая глубиной цементации) зависит от углеродного потенциала используемой среды, а также времени и температуры цементации. Наиболее подходящей сталью для цементации с целью повышения вязкости является сталь с достаточно низким содержанием углерода (обычно менее 0,3%). Температурный диапазон цементации 843–954 °C (1550–1750 °F), температура и время регулируются для получения различных глубин поверхностного слоя. Выбор стали, закаляемости и типа закалки зависят от размера сечения, требуемой сердечной твердости и эксплуатационных требований.
Три наиболее часто используемые технологии цементации
Жидкая цементация
Нагрев стали в расплавленном цианиде бария или натрия. Помимо углерода, поверхностный слой впитывает также некоторое количество азота, что еще больше повышает поверхностную твердость.
Цементация в коробке (порошковая)
Выполняется путем герметичного укладки твердого углеродсодержащего материала и стали в герметичный контейнер. Затем нагрев.
Газовая цементация
Этот процесс предполагает нагрев стали в газе с определенным содержанием углерода. При использовании углеродное содержание можно строго контролировать.
Используя любой из этих методов, можно закалить деталь без повторного нагрева после цикла цементации, или остудить на воздухе и затем нагреть до аустенитной температуры перед закалкой.
Глубина корпуса может быть изменена для соответствия нагрузочным условиям в эксплуатации. Однако эксплуатационные характеристики часто требуют, чтобы только выбранные области детали подвергались поверхностной закалке. Покрытие неподлежащих закалке областей медной напылкой или слоем коммерческой пасты позволяет углероду проникать только в экспонированные области. Другой метод — цементация всей детали, а затем механическая обработка перед закалкой для удаления корпуса в выбранных областях.
Процесс нитрирования
Мы выполняем этот процесс нагревом стальных деталей в температурном диапазоне 480–620 °C (900–1150 °F) в аммиаке и разложенном аммиаке. Образование нитридов позволяет сформировать тонкий и твердый корпус. Для успешности этого процесса в стали должны присутствовать элементы с высокой способностью к образованию нитридов. К ним относятся хром, молибден и специальные нестандартные марки стали, содержащие алюминий. Кроме того, главное преимущество этого процесса — мы можем выполнять закалку, отпуск и механическую обработку до нитрирования. Это потому, что во время нитрирования происходит только незначительная деформация.
Процесс цианирования
Этот процесс требует нагрева деталей в расплавленной ванне цианида натрия до температуры чуть выше диапазона превращения, с последующей закалкой для получения тонкого твердого слоя.
Углероднитрирование
Этот процесс похож на цианирование. Разница в том, что впитывание углерода и азота происходит при нагреве деталей в газовой атмосфере, содержащей углеводороды и аммиак. Для деталей, подлежащих закалке, используемая температура составляет 774–885 °C (1425–1625 °F), а если жидкая закалка не требуется, можно использовать более низкую температуру 649–788 °C (1200–1450 °F).
Пламенная закалка
Процесс предполагает быстрый нагрев путем прямого воздействия на стальные детали открытым пламенем высокотемпературного газа. Мы нагреваем поверхность до температуры выше диапазона превращения, а затем подвергаем определенному охлаждению для полной закалки. Углеродное содержание нашей пламенно-закаляемой стали составляет 0,30–0,60%. Мы брызгаем закаливающим средством на поверхность на небольшом расстоянии от нагревательного пламени. Требуется немедленный отпуск, который может выполняться в обычной печи или через процесс пламенного отпуска в зависимости от размера и стоимости детали.
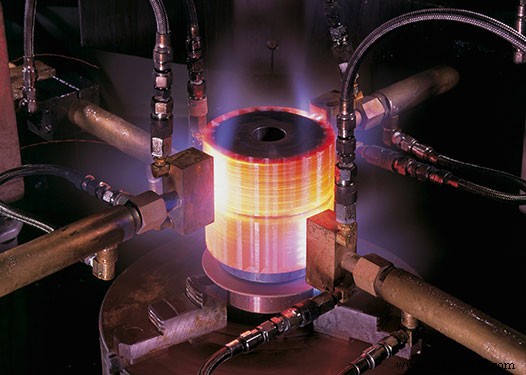
Высокочастотная закалка
Этот процесс несколько похож на пламенную закалку, главное различие в том, что высокочастотный ток окружает стальную деталь, подлежащую закалке. Поэтому глубина нагрева зависит от частоты, теплопроводности поверхности и степени нагрева поверхности. Мы закаляем детали брызгами воды в соответствующих интервалах. Поэтому в некоторых случаях мы закаляем детали в масле, погружая их в масляную ванну после достижения определенной температуры.
Если у вас есть механически обработанные детали, требующие закалочной обработки, вы можете отправить нам чертежи, и мы предоставим как изготовление механически обработанных деталей, так и закалочную обработку.
Производственный процесс
- Оптимизация клеевого соединения: стратегии поверхностной обработки для термореактивных и термопластичных к…
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Основные отделочные техники для компонентов точной обработки — Часть 2
- Продвинутые методы обработки поверхности для высокоточных авиационных деталей
- Точечное шлифование: экспертный процесс и качество
- Оптимизация термической обработки для CNC-обработанных металлических компонентов
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей