



Инструментальная сталь SKD11: свойства, термическая обработка и характеристики
SKD11 — японская инструментальная сталь для штампов. Твердость после термообработки: HRC 58–60. Высокоуглеродистый высокохромистый легированный инструментальный сталь. После термообработки: высокая твердость, хорошая шлифуемость, высокая закаляемость, хорошая размерная стабильность. Хорошая обрабатываемость, мелкие равномерные карбиды. Благодаря специальной добавке молибдена и ванадия — нет риска закалочных трещин.
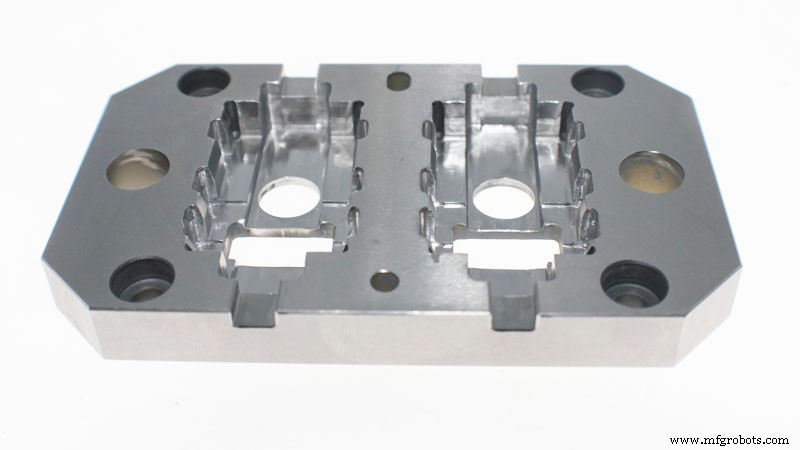
Специфические свойства SKD11
- A) Высокая теплопрочность и вязкость, хорошая износостойкость, легкая резка;
- B) Холодоштемповочная сталь с хорошим балансом прочности, вязкости и теплостойкости;
- C) Вакуумная дегазация и выплавка — исключительно чистое внутреннее качество;
- D) Хорошая обрабатываемость;
- E) Хорошая закаляемость, закаляется на воздухе, нет риска закалочных трещин;
- F) Очень малая деформация при термообработке, малый закалочный перекос. Идеальна для точных штампов;
- G) Превосходная износостойкость, идеальна для вырезных штампов из нержавейки или высокотвердых материалов;
- H) Хорошая вязкость;
- I) Длинный ресурс штампа и стабильные характеристики;
- J) Легкая обработка, малая деформация при термообработке.
Применение
Листы толщиной ≤ 6 мм, высокоэффективные вырезные штампы. Ковки, штамповки, различные ножницы, вкладыши лезвий, столярные лезвия, резьбонакатные ролики, износостойкие ползуны, холодные штамповки заголовков, формы для термореактивных смол, высокоточные измерительные инструменты и другие штампы глубокой вытяжки и холодного экструзионания.
Режимы применения SKD11 (справочно)
- В состоянии «закалка + отпуск»
- «Закалка + глубокое охлаждение + отпуск» (для высоких требований к точности и размерной стабильности)
- «Закалка + отпуск + азотирование» (для высоких требований к поверхностной твердости)
- Криогеническая обработка: для максимальной твердости и размерной стабильности сразу после закалки охлаждают до -70…-80 °C, выдерживают 3–4 часа, затем отпускают. Твердость после криогеники на 1–3 HRC выше обычной термообработки. Для сложных и крупных деталей криогеника может вызвать трещины.
- Азотирование: после азотирования на поверхности образуется закаленная структура с высокой твердостью и определенной коррозионной стойкостью.
- После азотирования при 525 °C поверхностная твердость ~1250 HV. Влияние времени на глубину насыщенного слоя: 20 ч — 0,25 мм; 30 ч — 0,30 мм; 60 ч — 0,35 мм.
- После мягкого азотирования при 570 °C поверхностная твердость ~950 HV. Обычно 2 часа дают закаленный слой 10–20 мкм. При шлифовке заготовок штампов или работе в состоянии низкотемпературного отпуска легко образуются шлифовальные трещины. Для профилактики: малые приемы шлифования многократно, хорошее водяное охлаждение.
При электроэрозионной резке сложных или крупных штампов трещины часто возникают на последнем проходе провода.
Для профилактики рекомендуют газовую закалку и высокотемпературный отпуск для снятия термических напряжений, или предварительную обработку полостей на заготовке штампа.
Термическая обработка
Закалка: предварительный нагрев 700–750 °C, затем 1000–1050 °C, охлаждение в неподвижном воздухе. Если толщина инструмента > 6 дюймов (150 мм), лучше нагреть до 980–1030 °C и закалить в масле.
Отпуск: нагрев 150–200 °C, выдержка, охлаждение на воздухе. Твердость: выше HRC 61.
Отжиг: нагрев 800–850 °C, выдержка 1–3 часа, медленное охлаждение в печи.
Ковка: 900–1050 °C.
Химический состав
- C: 1,40–1,60%
- Si: 0,40%
- Mn: 0,50%
- Cr: 11,00–13,00%
- Mo: 0,80–1,20%
- V: 0,30%
Производственный процесс
- Термическая обработка металлов: процессы, методы и преимущества
- Инструментальная сталь и штамповочный инструмент: прочность, износостойкость, производительность
- Вакуумная термообработка штампов и матриц: секрет долговечности
- Понимание марок инструментальной стали: свойства и применение
- Прецизионная штамповка и матричные решения для листовых материалов и инструментов
- Оптимизация термической обработки для CNC-обработанных металлических компонентов
- Тепловая обработка цветных металлов: растворительная отжиг, нитрирование и другие методы
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Три этапа тепловой обработки металлов: нагрев, выдержка, охлаждение
- Тепловая обработка алюминия и сплавов: отжиг, гомогенизация, закалка, староестевение