



Оптимизация размещения термической обработки для успеха точной обработки
Для улучшения жизнеспособности и конкурентоспособности предприятий точной обработки, среди многих факторов, ключевым является доверие к передовым технологиям. С развитием современной промышленности все больше компаний начали обращать внимание на мастерство. Технологические документы — основа предприятий точной обработки, и их правильность очень важна. Настолько мало, как один символ и одно данное в технологическом файле, очень важно, такое как требования к размерам в технологическом файле механического производства, требования к геометрическим допускам, символы и коды программы ЧПУ-обработки и т.д. Особенно для обработки точных механических деталей, использование правильности технологических документов напрямую влияет на качество обработки продукта и производственную безопасность. Иногда из-за небрежности технолога, даже мелкие ошибки могут привести к браку точных механических деталей, вызывая определенные экономические потери для предприятия.
В процессе точной обработки, для эффективного улучшения характеристик продукта, необходимо обеспечить, чтобы большинство остаточных припусков было удалено при распределении расположения процесса термической обработки. Это не только гарантирует, что детали могут быть закалены и закалены, но и что есть припуск для удовлетворения последующей обработки, чтобы качество продукта могло быть лучше обеспечено. Термическая обработка в процессе точной обработки может быть грубо разделена на предварительную термическую обработку и термическую обработку в зависимости от цели применения. Цель предварительной термической обработки — улучшить механические свойства, устранить внутренние напряжения и подготовить к термической обработке. Она включает отжиг, нормализацию, закалку и отпуск, и старение.
1. Предварительная термическая обработка
Цель предварительной термической обработки — устранить внутренние напряжения, возникшие в процессе изготовления заготовки, улучшить режущие свойства металлических материалов и подготовить к финальной термической обработке. Предварительная термическая обработка включает закалку и отпуск, отжиг, нормализацию и т.д., которые обычно располагаются до и после грубой обработки. Расположение перед грубой обработкой может улучшить режущие свойства материала. Расположение после грубой обработки полезно для устранения остаточных внутренних напряжений.
Расположение процесса отжига и нормализации
Обычно располагается после производства заготовки и перед режущим процессом.
Для точных деталей, для устранения остаточных напряжений в процессе резания, снятие напряжений отжигом также должно быть расположено между режущими процессами.
Расположение процесса закалки и отпуска
Этот вид термической обработки может использоваться как финальная обработка, и также может подготовить структуру для последующей поверхностной закалки или общей закалки легко деформируемых деталей. Обычно располагается после грубой обработки и перед финишной или полуфинишной.
2. Финальная термическая обработка
Финальная термическая обработка обычно должна располагаться после грубой обработки, полуфинишной, и до и после финишной. Термическая обработка с большой деформацией, такая как цементация и закалка, закалка и отпуск и т.д., должна располагаться перед финишной обработкой, чтобы исправить деформацию термической обработки во время финишной. Термическая обработка с меньшей деформацией, такая как азотирование, может располагаться после финишной обработки. После этого вида термической обработки твердость деталей выше и должна быть как можно дальше назад. Обычно они располагаются после полуфинишной и перед шлифовкой.
Общая закалка и процессная позиция поверхностной закалки в основном одинаковы.
Деформация, окисление и декарбуризация закаленных деталей должны быть удалены во время шлифовки, поэтому должен быть заложен шлифовальный припуск (например, для закаленных деталей с диаметром 200 мм или менее и длиной 1000 мм, шлифовальный припуск обычно 0,35~0,75 мм).
Для поверхностно закаленных деталей, для улучшения механических свойств ядра и получения поверхностной закаленной структуры мелкозернистого мартенсита, часто необходимо сначала выполнить нормализацию или закалку и отпуск. Поскольку деформация поверхностно закаленных деталей мала, шлифовальный припуск также должен быть меньше, чем у общезакаленных деталей.
Например:
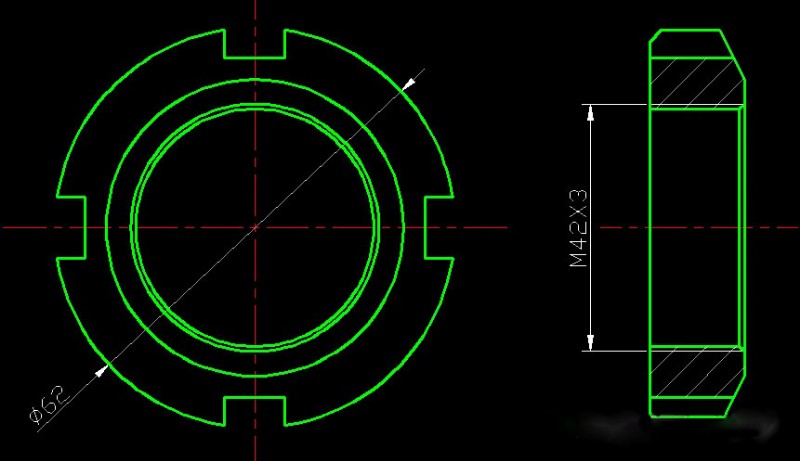
На приведенной выше картинке — гайка-зажим из стали 45, и твердость впадины требуется HRC35~40. Если впадина и внутренняя резьба все обработаны, а затем закалены и отпущены в целом, хотя твердость впадины может соответствовать требованиям, внутренняя резьба деформируется и точность не может быть гарантирована; если резать после термической обработки, твердость будет выше, и обрабатываемость будет плохой.
Если метод термической обработки и последовательность обработки изменены на: закалка и отпуск — обработка впадины — высокочастотная закалка впадины — обработка внутренней резьбы, технические требования могут быть выполнены и деформация деталей снижена.
3. Старение
Цель старения — устранить внутренние напряжения и уменьшить деформацию заготовки. Старение делится на три категории: естественное старение, искусственное старение и холодовая обработка. Старение обычно располагается после грубой обработки и перед финишной. Для деталей с более высокими требованиями к точности, процесс старения может быть расположен после полуфинишной. Холодовая обработка обычно располагается после отпуска или после финишной или в конце процесса.
4. Покрытие поверхности
Для поверхностной антикоррозии или поверхностного декорирования иногда поверхность должна быть покрыта или пожелтена. Эта поверхностная обработка обычно располагается в конце процесса.
Выше — соответствующий контент точной обработки и размещения процесса термической обработки, надеюсь, он может быть полезен вам.
Производственный процесс
- Внутри производства CMC в GE Aviation: от карбида кремния к композитным деталям
- Ключевые металлургические принципы оптимизации термической обработки стали
- Технологии прецизионной обработки: повышение точности и эффективности
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- Точная термическая обработка: повышение твердости, прочности и износостойкости
- Мастерство процесса реза: техники и лучшие практики
- Тепловая обработка цветных металлов: растворительная отжиг, нитрирование и другие методы
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Три этапа тепловой обработки металлов: нагрев, выдержка, охлаждение
- Точная CNC-обработка: Профессиональное руководство по этапам производства