



Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
Процесс CAS-OB вторичного сталеплавиления
Процесс CAS-OB — это ковшовая обработка в вторичной металлургии, используемая для нагрева стали химическим путем. Аббревиатура CAS-OB расшифровывается как «Composition Adjustment by Sealed Argon Bubbling — Oxygen Blowing» (Корректировка состава запечатанным аргоновым пузырением — кислородное дутье). Процесс разработан и запатентован Nippon Steel Corporation в 1980-х годах. Во время CAS-OB главные функции — настройка температуры к оптимальному уровню и точное добавление легирующих элементов. Цель нагрева — обеспечить достаточную температуру жидкой стали при отправке на непрерывную разливку. CAS-OB относится к процессам, работающим при атмосферном давлении.
CAS-OB предназначен для гомогенизации и контроля состава и температуры стали. Это ковшовый процесс для нагрева и легирования жидкой стали. Широко применяется для стальных марок, не требующих вакуумной дегазации. Недавно, из-за более широкого применения вакуумной дегазации, использование CAS-OB снизилось.
CAS-OB обеспечивает стабильно высокий выход легирующих элементов и переплавку стали за счет экзотермической реакции между кислородом и алюминием. Благодаря возможности хорошего контроля химического состава, гомогенизации и переплавки, CAS-OB становится идеальной буферной станцией в вторичной металлургии. Цель CAS-OB — гомогенизировать и контролировать состав и температуру стали. Сообщается, что CAS-OB обеспечивает лучшее планирование, улучшенный контроль температуры и более высокую чистоту включений.
Принцип процесса CAS-OB
CAS-OB — ковшовый процесс для нагрева и легирования жидкой стали. Процесс позволяет делать легирующие добавки в инертной аргоновой среде. Допускает одновременное добавление алюминия и дутье кислородным газом через верхний ланец. Они реагируют, образуя оксид алюминия (аллюмину) и выделяя значительное количество тепла из-за экзотермичности реакции. Таким образом, CAS-OB приводит к химическому нагреву жидкой стали.
В процессах химического нагрева сталь нагревается за счет экзотермической реакции растворенного элемента при кислородном дутье. Алюминий предпочтителен как элемент для химического нагрева. Сообщается, что концентрация 0,1 % растворенного алюминия в жидкой стали способна дать повышение температуры на +34 °C при реакции с кислородным газом. Очевидно, также есть тепловые потери из-за излучения и через стенки ковша. Принцип CAS-OB показан на рис. 1.
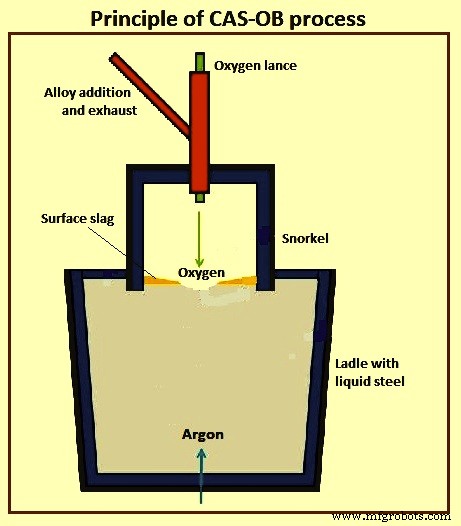
Рис. 1 Принцип процесса CAS-OB
Оборудование процесса
Обработка жидкой стали проводится в ковшах, оснащенных шлюзовыми заслонками и пористой пробкой для надува аргона. Оборудование состоит из сноркеля (также называемого колоколом), закрепленного на подвижном кронштейне. На вершине сноркеля предусмотрен порт для подачи алюминия и ферросплавов (при необходимости) в сноркель и для удаления газов в газоочистную систему. Конструкция сноркеля предусматривает опускание кислородного ланца, процесно-приборного ланца для пробоотбора, измерения температуры и растворенного кислорода, а также ланца для впрыска металлического порошка, десульфуризирующего композита и проволоки CaSi.
Сноркель состоит из двух частей. Верхняя часть облицована только изнутри, нижняя — и внутри, и снаружи. Облицовка сноркеля обычно выполняется высокоалюминистыми бетонами, армированными 2 % нержавеющей иголкой. Эти бетоны также используют для облицовки кислородного ланца и погружаемого ланца для надува аргона в жидкую сталь, когда аргон нельзя подать через нижнюю пористую пробку. Для облицовки низа сноркеля также применяли хромомагнезитовые кирпичи. Существует специально 형상ленный погружаемый ланец для дополнительного аргонового перемешивания.
Срок службы облицовки верха сноркеля — обычно 400–600 зарядов, низа — 50–150 зарядов. Ресурс облицовки кислородного ланца — минимум 100 зарядов, ланца для надува аргона — минимум 150 зарядов.
Процесс CAS-OB
Жидкая сталь из первичного сталеплавиления (конвертер или дуговая печь) разливают в ковш. Ковш состоит из стального оболочки с огнеупорным слоем (кирпич или бетон) внутри. Огнеупорный слой обеспечивает изоляцию и устойчив к коррозивной среде стальной ванны при температуре ~1600 °C. Во время обработки компоненты стали реагируют с добавленным кислородом, образуя шлаковую фазу. Оксидные добавки также растворяются в шлаке. Типичные компоненты шлака: FeO, SiO₂, MgO, Al₂O₃, CaO. В CAS-OB шлаковая фаза участвует в реакциях, защищает жидкую сталь от атмосферы и работает как изолирующий слой.
CAS-OB создает инертную атмосферу над сталью для легирующих добавок без контакта с атмосферным кислородом или оксидным шлаком. Это достигается созданием безшлакового участка («глаза») на поверхности жидкой стали за счет надува аргона через пористую пробку на дне ковша. Пузырки аргона, достигая поверхности, отодвигают шлаковый слой, образуя безшлаковую зону. Необходимый расход аргона для формирования требуемого размера «глаза» варьируется в зависимости от состояния пористой пробки, толщины шлака на ковше и текучести шлака. После формирования «глаза» сноркель опускают в безшлаковую зону.
Эксплуатация процесса осуществляется тремя элементами: (1) огнеупорный сноркель над ковшем, создающий инертную аргоновую атмосферу или среду для реакции кислорода с алюминием; (2) подача аргона; (3) водяноохлаждаемый кислородный ланец. Эти функциональные элементы — сердце процесса.
Главная особенность — огнеупорный сноркель, под которым делают легирующие добавки в ванну. Сноркель дает защищенную среду для добавки легирующих материалов, где поверхность стали открыта, но защищена от контакта с окружающей атмосферой. Это также обеспечивает низкий уровень поглощенного азота. Аргоновое пузырение также обеспечивает перемешивание для гомогенизации температуры и состава стали.
Стальной ковш позиционируют так, чтобы сноркель находился прямо над пористой мешающей пробкой. Это гарантирует, что возмущенная поверхность стальной ванны ограничена зоной под сноркелем. Дополнительное аргоновое перемешивание при необходимости можно сделать через специально 형상ленный погружаемый ланец. Переплавку стали осуществляют впрыском кислорода вместе с добавкой алюминия.
Нижний надув аргона создает «открытый глаз» в шлаковом слое. Сноркель опускают на жидкую сталь над этим глазом в шлаке. В частности, это позволяет одновременную добавку алюминия и дутье кислородным газом через верхний ланец. Образующаяся аллюмина должна выплыть для получения чистой стали. Дальнейшее добавление ферросплавов в эту безшлаковую зону дает более высокий выход.
Основные стадии процесса: нагрев, восстановление шлака и (возможное) легирование. Цель стадии нагрева — повысить температуру жидкой стали до целевой перед непрерывной разливкой. Перед началом нагрева жидкую сталь перемешивают нижним надувом аргона для формирования безшлакового «открытого глаза» на поверхности ванны. Следовательно, огнеупорный сноркель частично погружают в жидкую сталь.
В стадии нагрева твердые частицы алюминия подают на свободную поверхность стали внутри сноркеля. Алюминий окисляется под сноркелем дутьем кислорода сверхзвуковым ланцем, и экзотермическая реакция повышает температуру стали. Оксид алюминия (аллюмина), образующийся при нагреве, переходит в шлаковую фазу на поверхности стали, а некоторое количество алюминия растворяется в стали. За счет тепла реакции алюминия и кислорода температуру жидкой стали можно поднять до 10 °C в минуту без чрезмерного износа оборудования.
Из-за интенсивного дутья ланцем, помимо алюминия, окисляются и переходят в шлак части других металлов стальной фазы — в частности марганец, кремний и железо. Это нежелательно экономически, поэтому после стадии нагрева обычно необходимо выполнить восстановление шлака.
Помимо увеличения содержания аллюмины в шлаке, кислородное дутье увеличивает FeO, SiO₂ и MnO в шлаке. Чтобы избежать чрезмерных потерь металлических компонентов, восстановление шлака проводят после нагрева. В стадии восстановления структура сноркеля поднимают, а сталь перемешивают аргоновым надувом из пористых пробок на дне ковша. Интенсивное аргоновое перемешивание создает циркуляционное движение стали в ковше.
В стадии восстановления стальную фазу интенсивно перемешивают надувом инертного газа (обычно аргона) из дна ковша. Газовое перемешивание загоняет стальную фазу в круговое движение. На границе сталь-шлак текучая сталь отрывает мелкие капли от верхнего шлакового слоя. Шлаковые капли и сталь образуют эмульсию, где возникает огромная межфазная площадь. Увеличенная межфазная площадь ускоряет массоперенос между сталью и шлаком, создавая благоприятные условия для реакций восстановления.
В результате сдвиговых напряжений, которые вращающийся поток стали оказывает на верхний шлак, мелкие капли отрываются от шлакового слоя, что приводит к огромному увеличению межфазной площади между шлаком и сталью. Эта большая площадь обеспечивает благоприятные условия для высокой скорости восстановления.
Процесс обычно делят на нагрев, легирование и восстановление шлака. Цель нагрева — повысить температуру стальной ванны химическим нагревом, подавая частицы алюминия в расплав и одновременно дуя кислород через верхний ланец. На практике скорость химического нагрева ограничивают, чтобы избежать чрезмерных термических напряжений в стеновых структурах за счет теплопередачи, особенно излучения и конвекции.
Процедура CAS-OB начинается с определения уровня стальной ванны для погружения сноркеля на достаточную глубину. Перед опусканием сноркеля расход аргона увеличивают так, чтобы на поверхности жидкой стали в мешалке сформировался безшлаковый участок — «открытый глаз», в который погружают сноркель. После опускания сноркеля нижнее надув уменьшают и проводят деоксидацию стали добавкой алюминия или алюмино-кремнеземного сплава. В зависимости от замеров температуры деоксидация следует за нагревом стали. В стадии нагрева твердые частицы алюминия подают на поверхность стали и одновременно дуют кислород через верхний ланец. Возможная стадия легирования следует после завершения нагрева. Пробу забирают перед нагревом и после легирования непосредственно перед подъемом сноркеля.
После подачи ковша в позицию обработки начинают надув аргона через пористую пробку на дне ковша и визуально контролируют наличие мешалки. Одновременно измеряют высоту свободного бортика и рассчитывают величину движения колокола. Необходимо обеспечить погружение нижнего конца колокола в жидкую сталь минимум на 200 мм. Также измеряют температуру жидкой стали и активность растворенного в ней кислорода.
Перед опусканием сноркеля расход аргона увеличивают так, чтобы на поверхности жидкой стали в мешалке появился «открытый глаз». В зоне «открытого глаза» опускают сноркель. После погружения сноркеля в жидкую сталь до нужной глубины расход аргона уменьшают. Свободная поверхность жидкой стали от шлака внутри сноркеля служит местом для добавки гранулированного алюминия и других добавок для деоксидации. После этого проводят гомогенизацию жидкой стали 4–5 минут. Затем расход аргона еще больше уменьшают для пробы и замера температуры. Результат замеров температуры расчитывают для химического нагрева, определяют необходимое количество алюминия и кислорода. На рис. 2 схема установки CAS-OB.
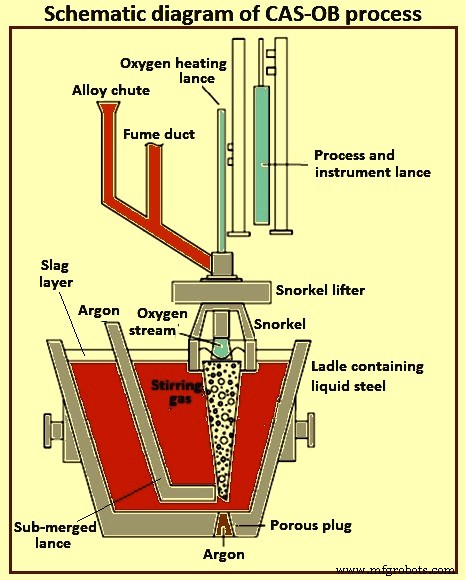
Рис. 2 Схематическая диаграмма установки CAS-OB
Особые особенности процесса CAS-OB
У процесса CAS-OB несколько особенностей. Сноркель опускается к стали для создания инертной зоны над «шлаковым глазом» (участком без шлака, так как пузырящийся плюм отодвинул его). Легирующие добавки и химический переплав кислородом и алюминием производятся под сноркелем. Процесс производит больше аллюмины, чем ковшовая печь, и эта аллюмина должна выплыть для получения чистой стали.
Диаметр сноркеля критичен для обеспечения безшлаковой зоны в шлаковом слое. Его определяют, зная диаметр «открытого глаза» при нижнем пузырении. Диаметр «открытого глаза» можно оценить по геометрии пузырящегося плюма (конус плюма), зависящей от расхода газа.
В CAS-OB открытие нижней мешающей пробки важно для обеспечения «открытого глаза». Чтобы избежать риска отказа пробки, применяют систему смены позиции сноркеля. С этой схемой позицию сноркеля можно переключить на зону с хорошим пузырением.
Общее содержание кислорода в CAS-OB обычно похоже на аргоновое пузырение и ковшовую печь, но немного уступает RH-вакуумной дегазации.
Во время процесса череп (skull) прикрепляется к верхней части сноркеля, а некоторый оксидный материал — к нижней части. Рост оксидов в нижней части сноркеля вызывает столкновение с краем разливного ковша и разрушение колокола.
Преимущества и недостатки
Преимущества CAS-OB: (1) снижение температуры разлива на ~15 °C; (2) меньше передувов зарядов в конвертере; (3) быстрая и надежная гомогенизация легирующих элементов; (4) высокий и предсказуемый выход легирующих материалов; (5) низкое потребление алюминия; (6) более стабильное достижение целевой температуры для непрерывной разливки; (7) низкое общее содержание кислорода после обработки; (8) возможность легирования с узкими допусками; (9) снижение потребления и затрат на легирующие элементы; (10) меньше сбракованных зарядов; (11) буферизация между конвертером и разливной машиной улучшает условия разливки.
Недостатки CAS-OB: (1) шлакообразователи нужно добавлять до транспортировки ковша на станцию; (2) удаление серы процессом невозможно. Инвестиционные затраты на CAS-OB выше по сравнению с некоторыми другими процессами нагрева, например IR-UT (injection refining-up temperature), хотя скорости нагрева в CAS-OB выше. Кроме того, шлак часто прилипает к структуре колокола, увеличивая его вес и объем, что может негативно влиять на эксплуатацию CAS-OB.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Комбинированный процесс пурга: улучшение перемешивания и качества в конвертерном сталеливании
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- Химия сталеплавиления в конвертере по методу основного кислорода
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Комплексный обзор методов сталеплавиления
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей