



Технология вакуумной дегазации RH: повышение качества и эффективности стали
Технология вакуумной дегазации RH
Сегодня вторичные металлургические агрегаты представляют универсальную связь между процессом первичного сталеплавиления и процессом непрерывной разливки жидкой стали. Вакуумная дегазация — важный процесс вторичного сталеплавиления. Изначально она использовалась для удаления водорода из жидкой стали, но сейчас также применяется для вторичного рафинирования и стала всё более важным процессом вторичного сталеплавиления. Низкое содержание водорода и азота, ультра-низкое углерода и серы, низкое общее содержание кислорода и чистота стали — причины установки установок вакуумной обработки в сталеплавных цехах.
В новых сталеплавильных заводах установки вакуумной дегазации учитывают и интегрируют в производственную линию. Также есть тенденция на существующих заводах устанавливать установки вакуумной обработки для расширения номенклатуры продукции и гибкости в ответе на рыночную конъюнктуру.
С 1950-х годов разработано несколько вакуумных технологий для дегазации: DH (Dortmund-Hörder), RH (Ruhrstahl-Heraeus), вакуумная танковская дегазация (VTD), вакуумно-дуговая дегазация (VAD) и вакуумно-индукционное плавление (VIM). В настоящее время RH-дегазация и VTD обычно используют для массового производства стали для снижения содержания газов и углерода в жидкой стали. Выбор RH или VTD строго диктуется стальными марками, производимыми на заводе. В большинстве случаев установка RH-дегазации доминирует, особенно для крупных зарядов, по сравнению с VTD благодаря отличной перемешивающей способности и короткому циклу декарбуризации и дегазации, что позволяет обрабатывать большое число зарядов в сутки. Благодаря короткому циклу RH-дегазация может обрабатывать много зарядов в день. Кроме того, благодаря отличному поведению перемешивания это короткое время обработки достижимо независимо от размера ковша.
История и развитие RH-дегазации
Технология RH-дегазации впервые внедрена в конце 1950-х в Германии, где построили и установили первый RH-дегазатор. Процесс назван в честь Ruhrstahl и Heraeus, где он был изначально разработан. С тех пор вошли множество улучшений: установка кислородного ланца, увеличение диаметров сноркелей и сосуда, применение порошкового впрыска для десульфуризации. Кувабара представил комплексную модель декарбуризации на RH с учетом вакуумного давления, расхода подъемного газа, диаметров сосуда и сноркелей. Сообщается, что время для достижения углерода ниже 20 ppm (частей на миллион) на RH может быть менее 15 минут.
При оснащении дополнительным верхним ланцем RH-дегазация называется RH-TOP. RH и RH-TOP (рис. 1) используют принцип вакуумной рециркуляции и применяются для производства стальных марок с очень низким содержанием углерода при экономически благоприятных условиях. Основные функции RH-дегазатора: удаление водорода, естественная и принудительная декарбуризация, химическое нагрев жидкой стали, точная настройка химического анализа и температуры жидкой стали. Все операции проводятся в вакууме. Низкое содержание водорода — главное условие производства высокопрочных сталей и марок для нефтегазовой отрасли. RH-технология позволяет достичь очень низкого содержания водорода за короткое вакуумное время.
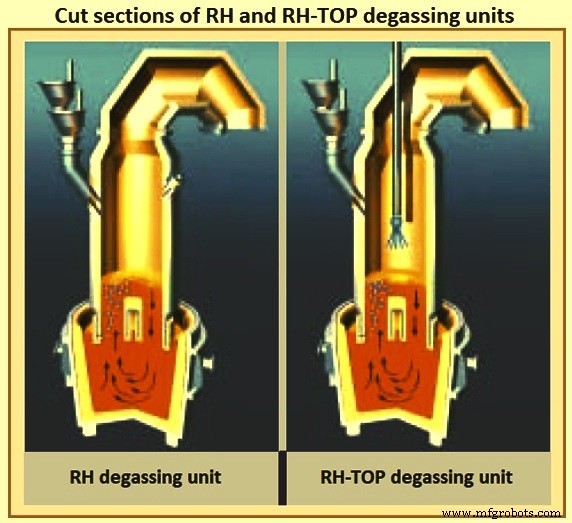
Рис. 1 Поперечные сечения RH и RH-TOP дегазаторов
Как инструмент вторичного рафинирования жидкой стали, RH-процесс имеет широкое применение благодаря множественным металлургическим функциям: вакуумная дегазация, декарбуризация, удаление включений, денitrogenация, удаление включений. Широко используется для производства ультра-низкоуглеродистых сталей, подшипниковых сталей, трубных сталей, пружинных сталей, кремнистых сталей и др.
RH-дегазатор обычно состоит из огнеупорно облицовочного блочного или расщепленного сосуда, оснащенного двумя огнеупорно облицовочными сноркелями у дна, соединенными с вакуумным насосом. Дополнительные компоненты: гидравлическая или механическая система подъема сосуда или ковша, для RH-TOP — многофункциональный верхний дульный ланец, система измерений и пробоотбора. Добавление материалов в вакууме выполняется вакуумным бункером. Огнеупорный ремонт и разогрев сосудов, сноркелей и верхних частей выполняются на отдельных стойках. Особенности концепции: установка с одним сосудом (система подъема сосуда), быстрая смена сосуда (система подъема ковша) или дуплексная установка для повышения готовности.
RH-процесс циркуляционной дегазации доказал свою пригодность во множестве сталеплавных цехов по всему миру для работы с короткими интервалами «залив-залив» (tap-to-tap) при массах зарядов до 400 т. Вакуумная обработка на RH производит сталь, соответствующую требованиям высокого качества. Для этого жидкая сталь циркулирует в вакуумной камере, где значительное падение давления заставляет её распадаться на мельчайшие частицы. Увеличение площади поверхности позволяет жидкой стали дегазироваться максимально. Процесс требует надежных вакуумных установок, способных отсасывать огромные расходы в тяжелых условиях пыльной атмосферы и высоких температур.
RH-процесс основан на всасывании жидкой стали из ковша в вакуумную камеру с двумя сноркелями (подъемным и спускным). При надуве инертного газа в жидкую сталь создается принудительный циркуляционный поток жидкой стали между камерой и ковшем. Дегазация происходит преимущественно во внутреннем объеме жидкой металла, на брызгах металла в вакуумной камере и на поверхностях пузырьков, что включает сложные химические реакции и переносимые явления. На рис. 2 показан принцип процесса и облицовка сосуда и других частей.
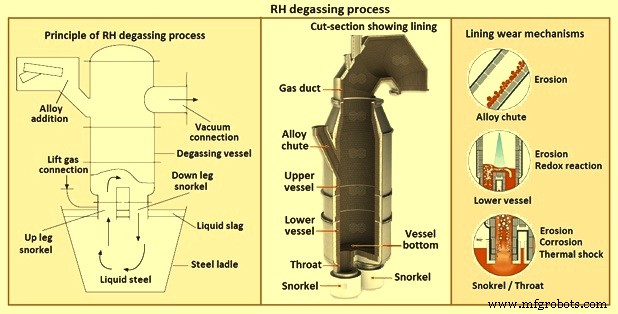
Рис. 2 Процесс RH-дегазации
Развитие процесса
Когда RH-процесс только внедряли, первичной целью было снижение содержания водорода в жидкой стали. Первый результат не был таким успешным, как ожидалось, из-за недостаточного вакуума в сосуде. Применение паровых эжекторных вакуумных насосов в начале 1960-х позволило достичь достаточно низкого давления, снизив содержание водорода ниже 1 ppm. С тех пор RH-процесс постоянно развивали по вакуумным условиям, дизайну реакционного сосуда и геометрии (размеру и форме), поперечному сечению сноркелей, мощностям RH-установок.
Применение RH для декарбуризации внедрили в конце 1970-х. Сегодня можно достичь экстремально низких конечных содержаний углерода менее 20 ppm, необходимых для производства автолистов. Добавление легирующих элементов во время дегазации дает преимущества: более высокий выход ферросплавов и высокая точность химического анализа стали из-за отсутствия воздуха и избегания металл-шлаковых реакций.
Дальнейшие разработки — использование газообразного кислорода при RH-обработке в процессах RHO, RH-OB, RH-KTB, RH-MESID, MFB. В процессе MFB RH-установка оснащается многофункциональным горелкой (MFB). MFB — устройство, позволяющее дуть топливом и кислородом из единого ланца, вставляемого в вакуумную камеру. Это удерживает тепло в камере и во время вакуумной обработки, и в режиме ожидания. Это снижает адгезию металла в камере и позволяет производить ультра-низкоуглеродистую сталь кислородным дутьем во время обработки. Цель этих процессов — ускорить реакцию декарбуризации, нагреть жидкую сталь алюминотермической реакцией, переплавить черепа (skulls), поддерживать сосуд при высокой температуре за счет превращения образующегося CO в CO₂ во время декарбуризации, и нагревать огнеупорный сосуд между обработками. Недавно некоторые RH-TOP ланцы используют для порошкового впрыска в жидкую сталь для снижения серы или углерода до минимальных уровней. Сегодня все эти процессы, кроме RH-OB, называют RH-TOP дегазацией.
Основные направления развития RH и RH-TOP: (1) ускорение декарбуризации и дегазации за счет улучшения вакуумного насоса, дизайна сноркеля, сосуда, улучшенных условий для декарбуризации; (2) повышение скорости добавления ферросплавов; (3) разделение операций легирования или проволочной зарядки от RH-обработки установкой выделенной станции; (4) оптимизация планировки завода для сокращения влияния времени транспорта ковша и времени погружения сноркелей на цикл.
Концепции RH-дегазационных установок
Уникальная особенность RH-процесса — широкий спектр концепций установок, которые можно разумно построить под конкретную планировку сталеплавного цеха, нужный цикл и требования готовности. Серия доступных проектных критериев для RH-установки приведена в таблице 1.
| Таблица 1. Проектные критерии для RH-дегазационных установок | |
|---|---|
| Концепция сосуда | Одиночный сосуд |
| Двойной сосуд | |
| Дуплексный тип | |
| Транспорт ковша | 1 ковшовая тележка или 2 (со сменой тележки во время обработки) |
| Погружение сноркелей | Опускание сосуда (лебедка, качковая система, гидравлика) |
| Подъем ковша (гидроцилиндры или лебедка) | |
| Обслуживание сноркелей | В рабочей позиции |
| В резервной позиции (только для двойного сосуда) | |
Цикл, металлургические возможности и регулярно достигаемое высокое качество продукции от RH-установки зависят от: (1) концепции RH-установки, (2) встраивания RH в технологический поток сталеплавного цеха, (3) дизайна RH-сосуда, (4) производительности вакуумной системы и других компонентов, (5) регулярного огнеупорного обслуживания, (6) шлакового кондиционирования и шлаковой металлургии, (7) общих стабильных производственных условий, (8) системы автоматизации. На рис. 3 показана типичная базовая концепция и основные компоненты RH-установки.
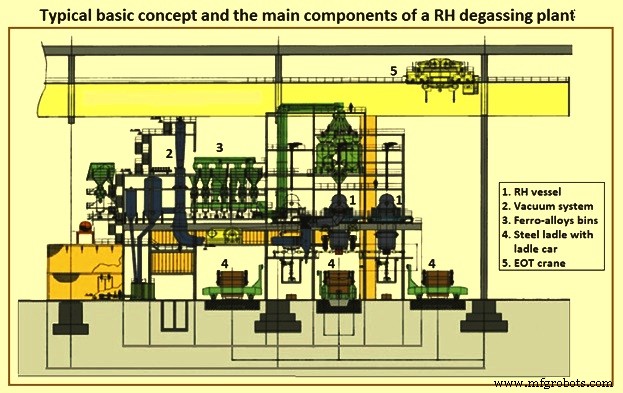
Рис. 3 Типичная базовая концепция и основные компоненты RH-дегазационной установки
RH-установка обычно оснащена системой автоматизации 2-го уровня (Level-2). Level-2, включающая аппаратное обеспечение, системное и прикладное ПО, реализуется на основе металлургических моделей. Прикладное ПО и модельное ПО спроектированы как независимо исполняемые программы. Прикладное ПО поставляет модели данные из различных источников и получает расчетные данные моделей. Коммуникация между прикладным ПО и модельным ПО реализована через таблицы БД, дающие входные данные модели и принимающие её выход. Level-2 собирает все данные обработки для передачи и генерации отчетов по зарядам. Level-2 בעיקר управляется одним диалогом, обычно предназначенным для сопровождения наблюдения за процессом и выдачи уставок для исполнения на Level-1 автоматизации. Level-2 требует минимального ввода оператора.
Характеристики RH-дегазационного процесса
Процесс в основном состоит из огнеупорно облицовочного цилиндрического реакционного сосуда с двумя стальными трубами, присоединенными к дну. Сосуд облицован огнеупорными кирпичами (шамот/корунд в верхней части, корунд/магнезит в нижней). Две стальные трубы — входной и выходной сноркели. Оба полностью огнеупорно облицованы изнутри корундом, но только нижняя часть снаружи. Входной сноркель оснащен рядом газораспределительных труб в нижней секции в одном или двух ярусах, равномерно распределенных по окружности. Сосуд спроектирован так, что жидкая сталь поднимается через входной сноркель и после дегазации возвращается в ковш через выходной сноркель. Верхняя часть сосуда имеет выхлоп, устройства для добавления ферросплавов, наблюдательные и контрольные окна.
RH-дегазатор обычно используют для вакуумной обработки и декарбуризации длинных последовательностей низкоуглеродистых марок стали. Металлургические и операционные особенности: (1) быстрая декарбуризация до менее 20 ppm; (2) удаление водорода и азота; (3) использование менее дорогих высокоуглеродистых ферросплавов; (4) химическое нагрев убитых и неубитых зарядов; (5) улучшение чистоты стали по неметаллическим включениям; (6) хороший контроль состава.
Система верхнего дульного ланца установлена над RH-сосудом и объединяет несколько функций. Типичные проектные параметры: расход кислорода 2000–4000 нм³/ч, установленная мощность горелок 2–4 МВт. Для контроля процесс ланец может оснащаться ТВ-камерой. Кроме того, верхний ланец может иметь функцию порошкового дутья для глубокой десульфуризации жидкой стали. Функции RH-TOP: (1) кислородное дутье для принудительной декарбуризации и химического нагрева; (2) нагрев огнеупора RH-сосуда газом/кислородом; (3) порошковое дутье для десульфуризации; (4) быстрое удаление черепов кислородной струей; (5) продвинутое зажигание внешним зажиганием.
Существует широкий спектр массовых стальных марок, которые можно производить наиболее экономично или даже уникально RH-процессами. Экстремально низкие содержания углерода и водорода достигаются за короткое время обработки. Потери температуры минимальны. Не нужны специальные шлаковые меры, свободный бортик ковша или пористые пробки. Химический состав можно точно настроить. Дополнительные выгоды: расширенная номенклатура, высокое качество, повышенная производительность, минимизированное обслуживание ковшей.
RH-вакуумная дегазация обычно не достигает равновесия, а количество удаляемого водорода, углерода и азота управляется кинетическими соображениями. Механизм декарбуризации довольно сложен, так как кинетика реакции зависит и от скорости циркуляции, и от скорости декарбуризации. Перемешивание ванны также влияет на декарбуризацию.
Поскольку RH-процесс основан на обмене жидкой стали между ковшом и RH-сосудом, скорость рециркуляции стали определяет скорость металлургических реакций и длительность процесса при заданной металлургической цели. Циркуляция жидкой стали зависит от геометрии оборудования: диаметра сноркеля, радиуса оборудования, позиции и числа дюз подъемного газа. Плотность жидкой стали для проектирования при 1600 °C принимается 6,94 т/м³. Атмосферное давление на поверхности ковша поднимает сталь в сноркелях до барометрической высоты ~1,45 м в глубоком вакууме. Механизм вакуумной обработки жидкой стали в RH показан на рис. 3.
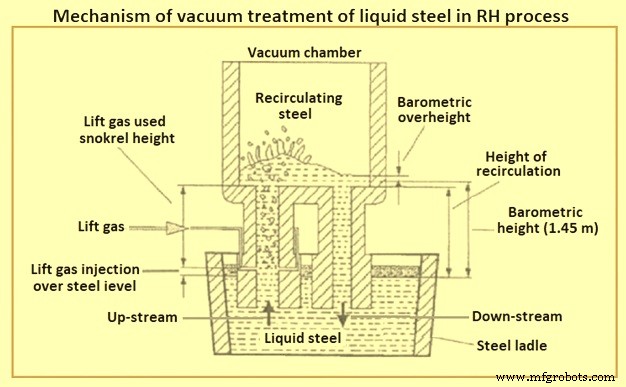
Рис. 3 Механизм вакуумной обработки жидкой стали в процессе RH
Автомобильные и другие открытые листы, а также листы для электротехники (например, для трансформаторов) — типичные конечные продукты из жидкой стали, обработанной в RH/RH-TOP дегазаторах.
Операционные этапы
Различные этапы операции RH-дегазации описаны ниже. Реакционный сосуд сначала разогревают до нужной температуры, обычно 900–1500 °C по требованиям завода.
RH-процесс начинается с перемещения ковша с жидкой сталью в рабочую позицию ковшовым вагоном и либо опусканием реакционного сосуда, либо подъемом ковша до уровня, при котором сноркели погружаются в сталь. Дегазация запускается после достаточного погружения обоих сноркелей. Перед погружением начинают подачу инертного газа, обычно аргона, в газовую трубу входного сноркеля. Аргон выступает подъемным газом, увеличивая скорость входа жидкой стали во входной сноркель.
После достижения требуемой глубины погружения сноркелей реакционный сосуд эвакуируют вакуумной насосной системой, соединенной с сосудом через выхлопную трубу (exhaust). Создается вакуум (отрицательное давление), и жидкая сталь втягивается в оба сноркеля. Внесенный аргон повышает давление в подъемном сноркеле. Это давление создает циркуляцию жидкой стали через сноркели. Теперь можно проводить металлургические этапы: дегазацию, кислородное дутье, настройку химизма и температуры. Легирующие добавки можно вносить в конце дегазации в зависимости от перегрева жидкой стали.
Жидкая сталь в реакционном сосуде дегазируется и течет обратно через выходной сноркель в ковш. Дегазированная сталь немного холодче стали в ковше. Плавающая сила, созданная разницей плотностей (плотность более холодной дегазированной стали выше горячей в ковше), перемешивает ванну. Скорость циркуляции в реакционном сосуде контролирует дегазацию. Скорость циркуляции зависит от количества подъемного аргона и степени вакуума. Цикл обычно 20–30 минут. В зависимости от размера, RH-установка способна циркулировать 85–135 т/мин жидкой стали.
Когда химизм жидкой стали определен и признан удовлетворительным, сноркели извлекают из жидкой стали, аргон отключают, в подъемный сноркель вводят азот для предотвращения замерзания впрыскных трубок. Дегазационная операция завершена, ковш перемещают в послеобработковую или передаточную позицию.
В производстве операторы руководствуются системой автоматизации процесса. Она использует математические модели для прогноза металлургических параметров и создания уставок: температура стали циклически пересчитывается на основе полученных параметров и времени обработки, химический состав — по пробирам и добавленным материалам. Прогнозы и уставки также создаются для статуса функций дегазации: удаление водорода и азота в зависимости от исходного содержания, времени дегазации, кривой вакуумного давления, скорости подъемного газа и др.; статус декарбуризации — по циклическому определению углерода и кислорода в стали; уставки для кислородного дутья, вакуума, режимов подъемного газа и т.д.
Кроме того, Level-2 соединена с производственным планированием и автоматизацией предшествующих и последующих агрегатов, а также с лабораторией, чтобы предоставлять оператору все релевантные данные. Сбор данных собирает все релевантные данные из Level-1 и процессных моделей для создания различных зарядных и производственных отчетов. Все данные хранятся в БД для будущих приложений.
Готовность RH-дегазационной установки
Помимо короткого цикла, готовность RH-установки с точки зрения производственного планирования в сталеплавном цехе должна учитываться. Наиболее критично время, необходимое для обслуживания сноркеля. После обработки последовательности из 6 зарядов сноркелю нужно промежуточное обслуживание (дескуллинг, огнеупорная забивка). В зависимости от специфических шлака и условий обработки и доступных инструментов обслуживание занимает 20–60 минут. Более частые обслуживания увеличивают ресурс сноркеля. После 60–300 зарядов (снова в зависимости от условий обработки, качества огнеупора и дизайна сноркелей) сноркель требует замены. Дальнейшее огнеупорное обслуживание, в основном в нижней зоне, нужно каждые 2–3 кампании сноркеля. В современных RH-установках сосуд меняют для замены сноркелей и обслуживания сосуда, сокращая простой установки.
Производственный процесс
- Ковка титановых сплавов: передовые техники для авиации и энергетики
- Пост-пандемические инвестиции в производственные технологии: захват возможностей роста
- Вакуумное формование: экономичное производство пластиковых компонентов
- Технология линейного движения: точные решения для автоматизации
- Понимание печатных плат (ПП) — всесторонний обзор
- Сельскохозяйственные технологии: инструменты, машины, инновации современного земледелия
- Как технологии, движимые стартапами, стимулируют инновации и рост
- Исследование 7 основных типов технологий
- Понимание ламповых тестеров (Vacuum Tube Testers): исчерпывающее руководство
- 3 ключевых фактора для выбора идеальной вакуумной технологии