



Оптимизированные системы загрузки доменной печи: эффективность и безопасность
Системы верховой загрузки доменной печи
Одним из главных технологических улучшений в развитии доменной печи (ДП) стало установка загрузочного оборудования. Изначально сырье сбрасывали в открытую шахту через туннельную головку. Операторы ДП поняли, что открытая вершина печи имеет два недостатка: горючий газ, выходящий из шахты, нельзя было уловить для сжигания в котлах, а распределение сырья вызывало неэффективность работы печи. Первые попытки в 1832 году в Германии по улову газа привели к установке шарнирной крышки над загрузочным отверстием, которая открывалась только при сбросе сырья из тачек. В боковой стенке печи в верхней части шахты сделали отверстие с трубой — газосборником (down comer), который вёл газ ДП на уровень земли для сжигания в вспомогательном оборудовании.
Проблема неэффективности ДП из-за загрузки сырья требовала более сложного решения, эволюционировавшего в несколько этапов. Причина неэффективности, проявлявшаяся в высоком расходе топлива, заключалась в том, что мелкий материал, сбрасываемый через центральное загрузочное отверстие, оставался в центре кучи, в то время как крупные частицы скатывались к стенке печи. Это создавало более высокую проницаемость в переферии ДП, и большая часть газа и тепла поднималась у стенок. Это было вредно: материал в центре ДП попадал в зону bosh неподготовленным к плавлению, а избыточный газовой поток у стенки усиловал износ облицовки.
Первой попыткой решить проблему распределения загрузки стало внедрение загрузочного устройства «чаша и конус» (cup and cone). Оно состояло из перевернутого конического чугунного воронки, закрепленной на вершине печи над загрузочным отверстием. Диаметр конуса составлял около 50 % диаметра горла. Внутри конуса находилась чугунная чаша, подвешенная на балансирной балке напротивcontreвеса. Чашу вручную поднимали с помощью лебедки, соединенной с contreвесом. Это устройство уловило газ, но все равно большой объем крупного материала скатывался к стенке. Следующая модификация — подвесить внутри печи усеченный чугунный конус. Это сместило пик загрузочного материала ближе к стенке, так что крупные частицы могли скатываться и в центр печи, улучшая центральную проницаемость и газовой поток.
Эволюция загрузочных систем: от двухколокольчатой к бесколокольчатой
Следующий эволюционный шаг, устранивший «чашу и конус» полностью, — подвесить перевернутый конус, открывающийся вниз в печь. Это был первый колокольчатый верховой прибор ДП. Колокол успешно смещал пик загрузки к стенке, уменьшая газовой поток по периферии и увеличивая в центре, но газ ДП выходил из шахты при каждом опускании колокола. Решением стало наличие колокола и крышки загрузочного отверстия. При сбросе материала из тачки крышка была открыта, а колокол закрыт — газ оставался в ДП. Затем крышка закрывалась, а колокол опускался — газ оставался в печи, и получалось правильное распределение загрузки. Результатом стало улучшение физико-химической реакционной эффективности внутри ДП, снижение расхода топлива, рост производительности и уменьшение износа огнеупорной облицовки.
Одношберношная система с колоколом и бункером допускала утечку больших объемов газа при каждом открывании колокола. Вскоре поняли, что использование второго колокола и бункера над первым создает газогерметичное пространство между ними, предотвращающее утечку процессного газа при открывании малого колокола. Верхний колокол и бункер не обязательно должны быть такими же большими, как нижний, так как несколько загрузок можно сбросить через верхний на нижний колокол, закрыть верхний, а затем открыть нижний для сброса заряда в печь. Двухколокольчатая система обеспечила более стабильный поток газа ДП для печной системы и значительно снизила потери сгорающего газа в атмосферу.
Двухколокольчатая система оставалась единственной загрузочной системой для ДП во всем мире до того, как S.A. Paul Wurth в Люксембурге разработала бесколокольчатую вершину (Bell Less Top — BLT). Первое успешное промышленное применение BLT было в 1972 году. Вскоре BLT вытеснила двухколокольчатую систему благодаря ряду преимуществ для операторов ДП. В 2003 году Siemens VAI (ныне Primetals Technologies) представила концепцию Gimbal для загрузки. Эта система успешно применялась для загрузки в процессах Corex и Finex. Первое применение Gimbal для загрузки ДП — в 2009 году на ДП «C» Tata Steel в Джамшедпуре.
Двухколокольчатая система загрузки
Двухколокольчатая верховая система состоит из распределителя материала, малого и большого колоколов (рис. 1). Диаметр большого колокола обычно на 1,5–1,8 м меньше диаметра линии засыпи (stock-line). Нижний край верхней грани колокола образует уплотнение против нижнего края бункера большого колокола. Колоколы соединены штангой и движутся вертикально с помощью пневмоцилиндров.
Зарядные материалы доставляются на вершину печи кэп-вагонеткой с подъемником или конвейерной лентой и сбрасываются в верхний бункер или приемный бункер малого колокола. При закрытом большом колоколе малый опускается, и материал высыпается на большой колокол. Процедуру повторяют несколько раз, затем, удерживая малый колокол закрытым, опускают большой колокол, и материал сбрасывается в печь без утечки процессных газов. При этом способе загрузки большой колокол, малый колокол и бункер подвергаются сильным ударам и абразивному износу и требуют замены 2–3 раза за кампанию облицовки печи.
Большинство двухколокольчатых систем оснащены вращающимся распределителем. Малый колокол и бункер, штанга малого колокола и износостойкие пластины входят в состав распределителя. При каждой загрузке от кэп-вагонетки малый колокол и бункер поворачивают в заданную позицию и сбрасывают. Это улучшает распределение материала на большом колоколе, укладывая крупные фракции более равномерно по периметру. Колоколы обычно наплавляют в зонах максимального износа от ударов загрузочных материалов. Наплавку также наносят на посадочные поверхности колоколов и бункеров. Колоколы опорны на штанги, присоединенные к противовесам через рычажную схему, ограничивающую движение только вертикальным направлением. Штанга малого колокола полая, штанга большого проходит через нее. Прокладочные материалы между штангами предотвращают утечку газа. На рис. 1 показана схема двухколокольчатой загрузки ДП.
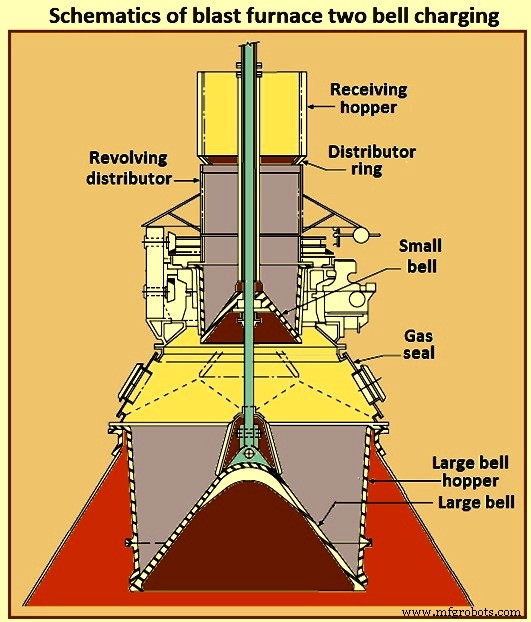
Рис. 1 Схема двухколокольчатой загрузки доменной печи
Зарядка печи выполняется в четыре этапа (рис. 2). Этап 1: зарядной материал доставляется на вершину печи кэп-вагонеткой или конвейером и сбрасывается в приемный бункер над малым колоколом. Оба колокола закрыты. Газ идет из вершины печи через газосборники в куполе. Этап 2: при закрытом большом колоколе малый опускается, материал высыпается на большой колокол. Повторяют несколько раз. Этап 3: малый колокол закрывается для предотвращения утечки газа в атмосферу. Большой колокол опускается, материал сбрасывается в ДП. Этап 4: оба колокола закрыты, система готова к следующему циклу.
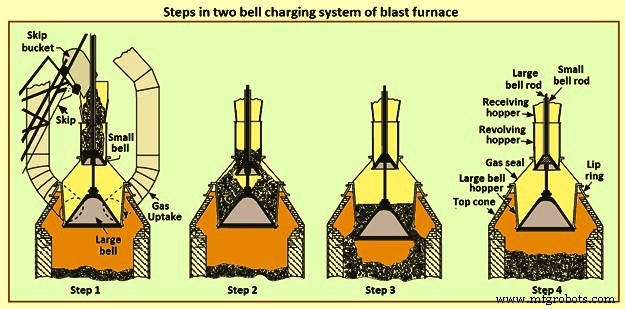
Рис. 2 Этапы двухколокольчатой системы загрузки доменной печи
При каждой загрузке с кэп-вагонетки или конвейера малый колокол и бункер поворачивают в заданную позицию перед сбросом. Это улучшает распределение материалов на большом колоколе. Колоколы и их посадочные поверхности наплавляют. Штанга большого колокола проходит через полую штангу малого, обеспечивая независимую работу колоколов. В этой системе малый колокол, большой колокол и бункер подвергаются тяжелым ударам и требуют замены 2–3 раза за кампанию облицовки ДП. В этой системе крайне трудно поддерживать газогерметичность при верховом давлении выше 100 кПа. Кроме того, двухколокольчатая система имеет ограничения по распределению загрузки в ДП, что играет большую роль в достижении высокой производительности.
При высоком верховом давлении, особенно свыше 100 кПа, крайне трудно сохранить газогерметичность с обычной колокольчато-бункерной схемой. Рост требований к производительности требовал увеличения объемов материалов, обрабатываемых верховым оборудованием. Операторы и проектировщики осознали важность гибкости распределения загрузки для лучшей работы печи и модификации верхового оборудования для этого. Это привело к разработке различных типов верховых загрузочных устройств.
Двухколокольчатая система требует меньше высоты и сравнительно проста. Недостаток: уплотнение большого колокола и газовое уплотнение бункера большого колокола трудно поддерживать при высоком верховом давлении. Хорошее уплотнение нельзя удержать на периферии большого или малого колокола, так как эти зоны находятся в потоке сырья. Из-за крупных габаритов и веса компонентов изготовление и обслуживание сложны, медленны, дороги и требуют значительного простоя печи для замены.
Решением стало разработка верхового загрузочного оборудования, устраняющего или резко снижающего проблему эффективного уплотнения, связанную с износом колоколов и бункеров. Были разработаны и внедрены на современных ДП с высоким верховым давлением два других типа верховых загрузочных агрегатов. Один — двухколокольчатая система с клапанами уплотнения и вращающимся желобом над малым колоколом. Другой — бесколокольчатая система с вращающимся желобом.
Двухколокольчатая вершина с клапанами уплотнения и вращающимся желобом
Система состоит из большого колокола, малого колокола и камеры уплотнения с вращающимся желобом над малым колоколом (рис. 3). Материал подается на малый колокол через два отверстия, каждое с клапаном уплотнения. Эти клапаны меньше малого колокола, а их уплотняющие поверхности находятся вне потока материала, что обеспечивает эффективную герметичность. Вращающийся желоб имеет одно или два отверстия, направляющие поток материала равномерно на малый колокол. Бункер малого колокола неподвижен, малый колокол движется только вертикально. Большой колокол и бункер такие же, как в двухколокольчатой системе.
Преимущество: система устраняет недостатки обычной двухколокольчатой. Размещение клапанов уплотнения над верхним колоколом гарантирует, что большой колокол всегда находится под одинаковым давлением. Большой колокол функционирует только как устройство распределения загрузки и не несет требований по газовой герметичности. Давление удерживают клапаны уплотнения и малый колокол. Оба значительно меньше и проще в обслуживании за более короткое время плановых остановов ДП.
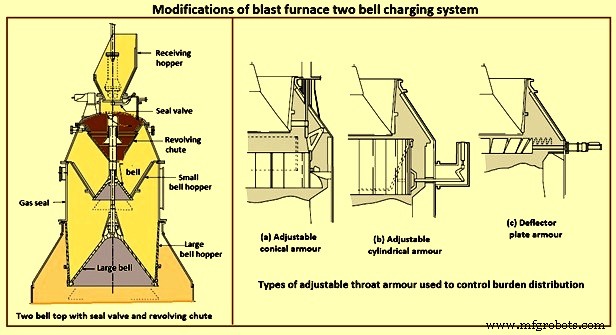
Рис. 3 Модификации двухколокольчатой системы загрузки доменной печи
Колокольчатый тип с регулируемой броней
Недостаток колокольчатой загрузки — ограниченная способность к распределению загрузки. Обычно это определяется как способность изменять толщину коксового и рудного слоев по радиусу линии засыпи печи. С колокольчатым верховым прибором размещение загрузочного материала становится сложнее с увеличением размеров ДП. Колокольчатая вершина, сбрасывающая материал в печь с края большого колокола, не позволяет контролировать распределение загрузки. Операторы пытались менять скорость колокола для изменения распределения, но эффект был минимален.
Разработали систему регулируемого горлового бронирования (adjustable throat armour) для использования с колокольчатым верховым оборудованием (рис. 3), чтобы контролировать и варьировать распределение загрузки для достижения оптимальной проницаемости в шахте ДП. Регулируемая броня меняет диаметр на вершине печи и в некоторых случаях меняет наклон брони. Материал, падающий с колокола, ударяет в броню и занимает позицию на уровне линии засыпи в зависимости от установленной позиции брони. Регулировки полностью циркулярны, но есть предел настройки.
Существует несколько конструкций подвижной брони. Одна из них — чугунные пластины, образующие цилиндр, диаметр которого оператор может увеличивать или уменьшать во время загрузки (рис. 3а). Пластины разделены и подвешены с перекрытием. Движение допускается под ударом падающей загрузки, часть энергии удара преобразуется в кинетическую, снижая абразивный износ. Каждая пластина закреплена на треугольном рычаге. Рычаги опорны в кронштейнах, прикрепленных к оболочке вершины печи, и соединены с тяговым кольцом шарнирами.
Другой тип брони также использует подвешенные пластины (рис. 3б). Пластины подвешены на фиксированном круговом носителе, а приводное звено закреплено у низа каждой пластины, позволяя настройки от вертикального цилиндра до конического желоба. Еще одна форма — дефлекторная броня, приводящаяся гидроцилиндрами (рис. 3в). По сравнению с коническим желобом, эта система требует гораздо меньше вертикального пространства между колоколом и линией засыпи внутри печи.
Системы регулируемой брони будут использоваться, особенно в крупных печах, пока применяются колокольчатые загрузочные системы. Опыт на очень больших печах показал: правильное распределение загрузки от колокола диаметром выше 7 м становится всё сложнее. В таких случаях бесколокольчатое загрузочное оборудование может быть отличной альтернативой.
Бесколокольчатая вершина (BLT)
Разработка, совершившая качественный скачок в технологии верховой загрузки, — бесколокольчатая вершина (Bell Less Top — BLT). Она произвела революцию в верховой загрузке ДП. Инженеры SA Paul Wurth в Люксембурге изобрели BLT в 1969 году. Первое успешное промышленное применение — 1972 год. Конструкция быстро набрала популярность.
У BLT ряд преимуществ: (1) почти непрерывная загрузка ДП, так как пока вращающийся желоб распределяет содержимое одного шлюзового бункера, другой может заполняться; (2) решает проблему газовой герметичности при высоком давлении; (3) гибкость распределения загрузки ДП: однокольцевая, многокольцевая, спиральная, секторная, точечная зарядка в ручном и автоматическом режимах; (4) регулирующий клапан заряда обеспечивает точную и постоянную дозировку материалов; (5) улучшает операционную стабильность и эффективность ДП, ведет к лучшему контролю химизма чугуна; (6) повышает производительность ДП; (7) снижает коксовое расход и помогает достичь более высоких скоростей впрыска плюсовизированного угля; (8) увеличивает ресурс кампании за счет снижения тепловых нагрузок на стенку печи; (9) сильно сокращает время и частоту обслуживания верхового оборудования, так как желоб можно заменить за короткое время; (10) верховое оборудование легкое и компактное по сравнению с другими высокодавленными системами; (11) ниже операционные расходы (OPEX); (12) способствует лучшей работе ДП благодаря точному распределению загрузки.
BLT — жизненно важная система для современных вызовов эксплуатации ДП, так как: (1) более плавная работа ДП с уменьшением вариабельности кремния в чугуне; (2) контроль тепловых потерь стенки за счет лучшей загрузки увеличивает ресурс охлаждающих элементов или огнеупорной облицовки, продлевая кампанию ДП; (3) технология и оборудование надежны и проверены; (4) интегрируется с кэп-подъемником или конвейерной загрузкой. Однако высота оборудования BLT больше, чем у двухколокольчатой системы.
С BLT можно гибко достигать желаемого распределения загрузки, что означает достижение желаемого газового распределения. Основные четыре метода зарядки: точечная, многокольцевая, однокольцевая и секторная, где точечная значит, что желоб не движется, а секторная — желоб вращается в малом секторе. При достаточно большом угле наклона желоба для однокольцевой зарядки распределение загрузки похоже на «V-образное», достигаемое колокольчатыми системами. Если угол наклона мал для однокольцевой зарядки, распределение напоминает «M-образное», также встречающееся в колокольчатых печах. Это значит, что бесколокольчатая система может полностью имитировать функции колокольчатой, а плоское распределение реализуется многокольцевой зарядкой.
Основные компоненты BLT: (1) подвижной приемный бункер, (2) один или два шлюзовых бункера с верхними и нижними клапанами уплотнения и заслонкой дозирования материала, (3) центральная вертикальная загрузочная труба, (4) вращающийся регулируемый по углу распределительный желоб, (5) вращательно-наклонный приводной механизм, (6) гидравлическая, смазочная и охлаждающая системы, (7) системы мониторинга и управления.
Существует два типа бесколокольчатых систем: с параллельными бункерами и с центральным бункером. Недостаток параллельных бункеров (первого изобретенного типа) — неоднородность распределения загрузки по поперечнику горла, так как позиции двух бункеров не на центральной линии ДП. Центральные бункера преодолели эту проблему, но применимы только при нормальной или низкой интенсивности плавления, а не при высокой, из-за конструкции бункеров.
В эксплуатации кэп или конвейер заполняет шлюзовой бункер сырьем. Бункер уплотняют и доводят до рабочего верхового давления. Каждый бункер имеет верхний и нижний клапаны уплотнения и заслонку дозирования. Бункеры работают попеременно: пока один заполняется, другой опорожняется. По конструкции клапаны уплотнения всегда вне пути материала, предотвращая абразивный износ, что снижает вероятность проблем с герметичностью. Заслонка дозирования открывается в заданные позиции для разных сырьевых материалов, контролируя скорость выгрузки. Бункеры облицованы заменяемыми износостойкими пластинами. Нижние клапаны уплотнения и заслонки дозирования находятся в общем газогерметичном корпусе с материальными желобами, направляющими материал через центральную разгрузочную трубу в главном корпусе привода.
При работе ДП с BLT кэп или конвейер привозит заряд в приемный бункер. Когда шлюзовой бункер пуст, материал может войти после снижения давления в нем до атмосферного открытием верхнего клапана уплотнения и верхнего дросселя. После загрузки всего материала верхний дроссель и верхний клапан закрываются. Бункер доводят до рабочего верхового давления. Бункеры работают попеременно: один заполняется, другой опорожняется.
Когда линия засыпи опускается до заданной высоты (фиксируется механическими стержнями или радаром), открываются нижний клапан уплотнения и нижний дроссель. Материал сбрасывается в ДП через распределитель к вращающемуся желобу, образуя новые слои на поверхности загрузки. Распределительный желоб вращается вокруг вертикальной оси печи и меняет заданные углы к горизонтальной плоскости. Система обеспечивает гибкость зарядки в виде отдельных колец, спиралевидных колец уменьшающегося диаметра или точечной/секторной заполнения. Кроме того, количество материала в каждой зоне выгрузки можно точно дозировать.
После выгрузки всего материала желобом закрываются нижний дроссель и нижний клапан уплотнения. Стержни (или радар) начинают следить за поверхностью загрузки после закрытия нижнего дросселя. Когда уровень засыпи достигает заданной точки, процедура повторяется для следующей загрузки.
По конструкции клапаны уплотнения всегда вне пути материала, предотвращая абразивный износ и снижая вероятность проблем с герметичностью. Заслонка дозирования открывается в заданные позиции для разных зарядов, контролируя скорость выгрузки. Бункеры облицованы заменяемыми износостойкими пластинами. Нижние клапаны и материальные заслонки находятся в общем газогерметичном корпусе с материальным желобом, направляющим материал через центральную разгрузочную трубу в главном корпусе привода. На рис. 4 схема бесколокольчатой загрузки ДП.
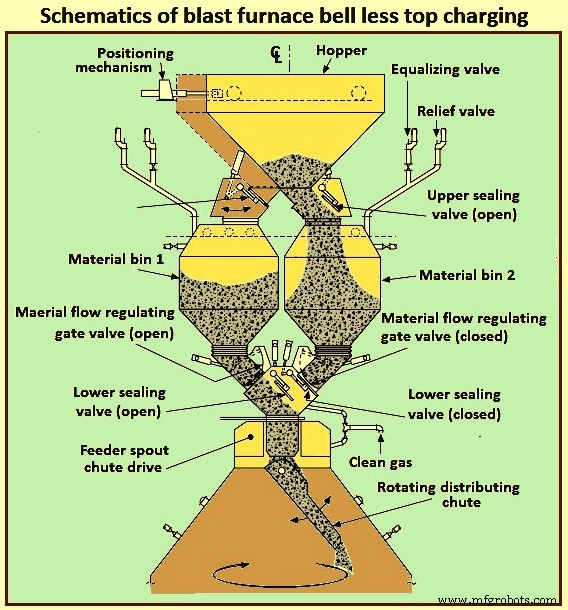
Рис. 4 Схема бесколокольчатой верховой загрузки доменной печи
Уточнения проектирования BLT фокусировались на двух направлениях: (1) устранение или снижение сегрегации мелких фракций в шлюзовых бункерах перед вращающимся желобом; (2) разработка более компактного агрегата для установки на множестве существующих малых ДП. Для решения первой проблемы — концентрации мелких фракций — предложили конструкцию с вращающимся желобом в большом приемном бункере над единственным большим шлюзовым бункером, что дает желаемый результат равномерного распределения мелкого материала по всей загрузке.
Проблема установки BLT на существующие малые печи решена разработкой компактной вершины (compact top). В этом дизайне распределительный желоб можно менять через монтажную дверь, а конструкция допускает доступ через главный приводной узел. Общая высота шлюзового бункера снижена за счет другой конструкции дозирующей заслонки и двухдействующего клапана уплотнения.
Система загрузки типа Gimbal
Цель Gimbal-системы загрузки — обеспечить контролируемое распределение зарядного материала в ДП через осциллирующий желоб типа Gimbal через удерживающий бункер и переменное отверстие материальной заслонки так, чтобы прессованная загрузочная система сверху могла работать независимо от системы распределения. Используется конический распределительный желоб, подвешенный кольцами в компоновке Gimbal, обеспечивающий независимое и комбинированное наклонение оси желоба.
Gimbal-система загрузки успешно прошла испытания в суровых условиях высоких температур и давлений в сосуде-плавленнике Corex. Теперь она расширена на технологию ДП. Инновационный Gimbal-дизайн позволяет бесконечные варианты зарядки для улучшения распределения загрузки в ДП. Простая надежность привода дает элегантное решение при минимальных инвестициях. Gimbal-распределитель, как часть общей верховой загрузочной системы ДП, предлагает полностью интегрированное решение зарядки, дающее значительное улучшение эксплуатации и обслуживания ДП. Конструкция подходит для установки на новых ДП и для ретрофита существующих с минимальным воздействием на действующее оборудование.
Помимо операционных эффективностей, целями нового дизайна по сравнению с традиционными BLT-оборудованием являются: (1) взаимозаменяемость с существующим BLT как модернизация или ретрофит; (2) более простая конструкция, исключающая сложные планетарные и уязвимые наклонные редукторы традиционных дизайнов; (3) гидравлический привод, обеспечивающий повторяемость и точность на протяжении всего жизненного цикла; (4) увеличение интервалов между необходимыми заменами желоба; (5) снижение капитальных затрат (CAPEX) и затрат на интеграцию, и снижение OPEX за счет минимизации неплановых простоев печи и снижения затрат на жизненный цикл оборудования.
Для достижения этих целей Primetals Technologies и Woodings Industrial Corporation имеют портфель гидравлических систем распределения материалов для малых, средних и крупных ДП по всему миру. Gimbal-система использует конический распределительный желоб, подвешенный кольцами в компоновке Gimbal, дающий независимое и комбинированное наклонение оси желоба.
Портфель включает гидравлический загрузочный блок Woodings и Gimbal-вершину, и включает полный комплект верхового распределительного оборудования: распределительные качалки, верхние клапаны уплотнения, бункеры, нижние клапаны уплотнения, материальные заслонки и сборки клапанов-гогглов, все сбрасывающие через гидравлически приводные распределительные желобы.
Цель Gimbal-верховой распределительной системы — обеспечить контролируемое распределение зарядного материала в ДП через Gimbal-тип осциллирующего желоба через удерживающий бункер и переменное отверстие материальной заслонки так, чтобы прессованная загрузочная система сверху работала независимо от системы распределения.
Наклоняемый желоб приводят два гидроцилиндра, установленных под углом 90°. Такая схема подвески и привода дает не вращение желоба, а круговую траекторию за счет суперпозиции двух наклонных движений. Независимая или комбинированная работа цилиндров позволяет направить ось желоба под любым углом или даже вдоль любой траектории. Движение передается от гидроцилиндров через вал, шарнирный стержень и карданный шарнир для привода Gimbal-колец. За счет движения гидроцилиндров распределительный желоб обеспечивает точное распределение материала с потенциалом бесконечного числа зарядочных схем при переменных скоростях. К ним относятся кольцевая, спиральная, центральная, точечная, сегментная или секторная зарядка, дающая полный контроль зарядки материала в печь.
Вся сборка распределителя заключена в газогерметичный корпус, смонтированный прямо на верхний фланец конуса вершины ДП. Корпус содержит фиксированный входной желоб и наклоняемый распределительный желоб, подвешенный кольцами в компоновке Gimbal, допускающей независимое и комбинированное наклонение оси желоба. Сборка изготовлена из комбинации нержавеющей и углеродистой стали с керамической облицовкой фиксированного входного желоба и корпуса наклоняемого желоба для превосходной износостойкости. Замкнутая система водяного охлаждения подает воду через главные валы, Gimbal-подшипники и подшипники карданных шарниров для охлаждения движущихся элементов Gimbal-распределительной системы.
Ключевые особенности Gimbal-дизайна: (1) простая, надежная конструкция с рычагами, приводящимися гидроцилиндрами; (2) приводные цилиндры смонтированы вне давительного контура, поэтому не подвергаются горячим и пыльным условиям; (3) Gimbal-кольца дают простое наклонное движение в двух плоскостях, которое при суперпозиции дает 360° распределение; (4) износ наклоняемого желоба уравнивается по всей окружности, давая длительный эксплуатационный ресурс.
Автоматизированная, компьютерно-управляемая прессованная загрузочная система Gimbal-вершины ДП предназначена для: (1) приема зарядов руды, кокса и сторонних материалов в удерживающий бункер независимо от системы распределения ниже; (2) выпуска этих зарядов по необходимости к динамическому распределительному желобу под удерживающим бункером; (3) распределения материала в заданных схемах на линию засыпи печи в соответствии с заранее заданной зарядочной матрицей. Управление Gimbal-распределительным желобом полностью интегрировано в общее ПО зарядки печи. Система обеспечивает высокий уровень точности и контроля движений Gimbal и позиционирования распределительного желоба. Gimbal-материальный распределитель показан на рис. 5.
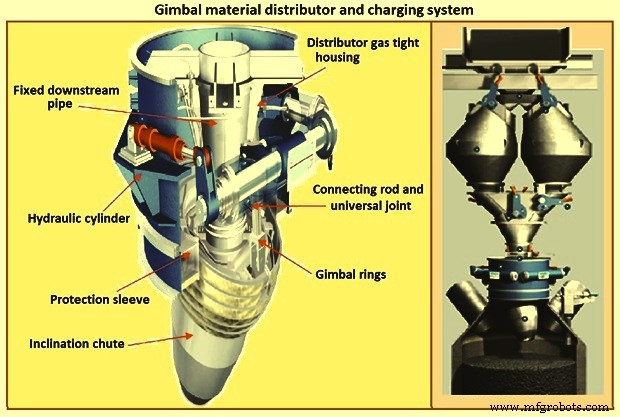
Рис. 5 Gimbal-материальный распределитель и загрузочная система
Gimbal-система — элегантная, простая и надежная загрузочная система для работы при высоких температурах и давлениях. Она обеспечивает контролируемое распределение зарядного материала в ДП через Gimbal-тип осциллирующего желоба через удерживающий бункер и переменное отверстие материальной заслонки так, что прессованная загрузочная система сверху работает независимо от системы распределения. Gimbal использует конический распределительный желоб, подвешенный кольцами в компоновке Gimbal, дающий независимое и комбинированное наклонение оси желоба.
Gimbal-вершина ДП имеет как операционные, так и инженерные преимущества. Операционные преимущества загрузочной системы с распределительным желобом и системой шлюзовых бункеров хорошо доказаны на ДП по всему миру. Gimbal-вершина, проверенная в требовательных приложениях Corex, позволяет следовать аналогичной философии зарядки и открывает больше возможностей для улучшения зарядки. Основные операционные преимущества улучшенного распределения материала желобом и системой шлюзовых бункеров: (1) ДП можно оптимизировать по расходу топлива; (2) коксовый расход снижается по сравнению с двухколокольчатой без подвижной брони; (3) скорости впрыска топлива могут увеличиваться, предлагая потенциал замены дорогого кокса дешевым углем или природным газом; (4) улучшение впрыска топлива позволяет повышать температуру надува, обогащение кислородом и, следовательно, производительность; (5) дешевле обслуживание, избегая долгих остановов для замены колоколов.
Распределение материала желобом дает улучшенный (1) контроль распределения материала, (2) утилизацию газа, (3) контроль температур стенки печи для снижения тепловых нагрузок и продления срока службы печи, (4) возможность зарядки мелких фракций у стенок печи. Дополнительные преимущества конического распределительного желоба и Gimbal: (1) коническая форма предотвращает высыпание материала через борта, возможное при «открытом» желобе, обеспечивая точное позиционирование материалов на линии засыпи; (2) используя множественные траектории желоба, можно скорректировать любое возможное неравновесие зарядки из-за геометрии верхового бункера; (3) вкладыши желоба изнашиваются равномерно по всей внутренней поверхности, обеспечивая стабильные характеристики потока материалов и кривые падения во времени; (4) Gimbal-распределитель не требует экстремальной точности верхового кольца печи, необходимой для других альтернатив.
Простота Gimbal по сравнению с другими решениями дает инженерные преимущества: (1) простые рычажные механизмы позволяют монтировать приводные цилиндры вне давительного контура, исключая воздействие горячих и пыльных условий; (2) вкладыши наклоняемого желоба изнашиваются равномерно по всей внутренней поверхности, так как материал течет по всей периферии при полном обороте желоба, что продлевает ресурс износа (прогнозируемый ресурс наклоняемого желоба — 5 лет); (3) конический желоб удерживает керамическую облицовку на месте; (4) избегается использование дорогих высокоточных шестеренок (как требуют некоторые альтернативы); (5) Gimbal-подшипники охлаждаются водой в замкнутом контуре, снижая риск утечки в печь или загрязнения воды; (6) подшипники самой Gimbal-сборки герметичны на весь срок службы.
Производственный процесс
- Топ-5 гибких производственных систем для скорости и качества
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи
- Турбина восстановления верхнего давления для доменного печного газа – оптимизация энергоэффективности