



Рециркуляция верхового газа в доменных печах: повышение эффективности и сокращение выбросов CO₂
Процесс доменной печи с рециркуляцией верхового газа
В области производства чугуна (ЧГ) доменной печью (ДП) наиболее перспективной технологией для значительного снижения выбросов CO₂ является рециркуляция угарного газа (CO) и водорода (H₂) из газа, выходящего из верха ДП. Содержание CO и H₂ в верховом газе ДП имеет потенциал действовать как восстановительные газы, поэтому их рециркуляция в ДП рассматривается как эффективная альтернатива для улучшения работы ДП, повышения утилизации углерода (C) и H₂ и снижения выбросов CO₂. Технология «рециркуляции верхового газа» (TGR) основана на снижении использования ископаемого углерода (кокса и угля) за счет повторного использования восстановительных агентов (CO и H₂) после удаления CO₂ из верхового газа ДП. Это приводит к снижению энергозатрат. Благодаря преимуществам высокой производительности, высокого уровня впрыска пульверизованного угля (ПВУ), низкого расхода топлива и низких выбросов CO₂, процесс TGR-ДП считается одним из перспективных процессов доменного производства в будущем.
В TGR-ДП кислород (O₂) надувается в ДП вместо горячего воздуха для устранения азота (N₂) в верховом газе ДП. Часть верхового газа ДП, содержащая CO и H₂, снова используется как восстановительный агент в ДП. CO₂ из верхового газа ДП захватывается и затем хранится. Было предложено, оценено или практически применено несколько процессов рециркуляции для разных целей. Эти процессы отличаются: (i) с удалением CO₂ или без него; (ii) с прогревом или без него; и (iii) положением впрыска.
Концепция TGR-ДП (Рис. 1) включает множество технологий: (i) впрыск восстановительных компонентов верхового газа ДП — CO и H₂ — в шахтные и горнильные туйеры; (ii) снижение потребления ископаемого углерода за счет снижения коксового расхода; (iii) использование чистого газа O₂ вместо горячего надува на горнильных туйерах (удаление N₂ из процесса); и (iv) восстановление чистого CO₂ из верхового газа ДП для подземного хранения.
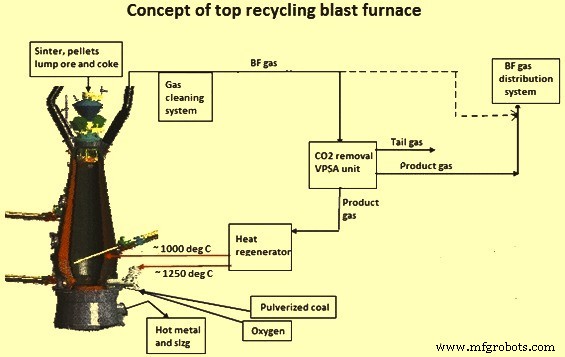
Концепция рециркуляции верхового газа экспериментально протестирована на экспериментальной ДП (ЭДП) LKAB в Леуо, Швеция. ЭДП была модифицирована, и возле неё построена газоразделительная установка на основе технологии VPSA (вакуумная адсорбция с изменением давления).
История рециркуляции верхового газа ДП
Для снижения расхода восстановителя и повышения производительности ДП в XX веке было внедрено несколько новых концепций на основе обычного доменного процесса.
Уже в 1920-х годах была разработана концепция впрыска горячего восстановительного газа в ДП. Более низкий объем газа из туьер в печи необходимо было компенсировать впрыском прогретого восстановительного газа при 1000 °C с 27% CO, 33% H₂ и 26% N₂ в нижнюю зону шахты. В результате потребовалось только 30% кокса (в то время 345 кг/т ЧГ) для доменного процесса. В середине 1960-х эту идею снова подняли в Бельгии, а в начале 1970-х первые испытания проводились на ДП с диаметром горна 4,6 м в Cockerill-Seraing в Бельгии. В нижнюю шахту ДП впрыскивалось 400 Нм³/т ЧГ реформированного газа, прогретого до 1000 °C. Наблюдалась коэффициент замещения 0,22–0,26 кг кокса на Нм³ восстановительного газа.
Дальнейшие исследования не проводились по экономическим причинам из-за высокой стоимости природного газа. В конце 1970-х в Германии начались разработки нового процесса с впрыском холодного чистого O₂, топлива и рециркулируемого газа на двух уровнях туьер. На этой идее в Канаде в 1984 году был разработан процесс для обычной ДП без второго ряда туьер. Главная особенность — впрыск угля для замещения кокса. Обе концепции никогда не были реализованы и остались только исследованиями.
Почти в то же время эту идею дальше развивала NKK в Японии, где во второй половине шахты установили второй ряд туьер. В эти туйеры впрыскивался прогретый восстановительный газ, состоящий из рециркулируемого верхового газа без удаления CO₂. Газ нагревался частичным сгоранием с кислородом. Холодный O₂, уголь и холодный рециркулируемый верховой газ впрыскивались в туйеры горна. NKK тестировала процесс на экспериментальной ДП с 3 туйерами, внутренним объемом 3,9 м³ и диаметром горна 0,95 м. Уровень впрыска угля мог быть увеличен до 320 кг/т ЧГ, а коксовый расход снижен до 350 кг/т ЧГ. Нехватка топливного газа на интегрированном сталелитейном заводе из-за рециркуляции верхового газа ДП остановила развитие этого процесса, так как цена электрической энергии и природного газа в Японии была высокой.
Первая коммерческая операция ДП с рециркуляцией верхового газа выполнена в конце 1980-х в 12 кампаний компанией RPA Toulachermet в России на ДП №2 с полезным объемом 1033 м³. В этой концепции полностью коксового процесса горячий верховой газ, почти свободный от CO₂, надувался в горнильные туйеры вместе с чистым O₂. Декарбонизированный верховой газ нагревался в горничных печах до 1200 °C. С этим новым процессом произвели почти 250 000 тонн ЧГ. Минимальный достигнутый коксовый расход составил 367 кг/т ЧГ по сравнению с референсным 606 кг/т ЧГ, что означало снижение коксового расхода на 239 кг (39%). Во время этих кампаний наблюдались серьезные обгорания туьер, приводящие к изменению их конструкции. Сложности с системой очистки CO₂ в конечном итоге остановили процесс. Учитывая эти предварительные исследования, концепция ULCOS (углеродно-нейтральное сталелитейное производство) TGR-ДП была разработана в 2004 году.
Разработка ULCOS TGR-ДП
Работа велась в две фазы. В первой фазе (2004–2009) процесс назывался «ULCOS новый процесс доменной печи». В этой фазе разработано и протестировано три новые концепции процесса. Во второй фазе (с 2009 года), названной «ULCOS процесс доменной печи с рециркуляцией верхового газа», проведено две дополнительные кампании ULCOS TGR-ДП.
Во время разработки использовались тепловые и массовые балансные модели и 3D аксисимметричная модель ДП для расчета основных данных и внутреннего состояния процесса для выбора лучших операционных параметров. Было определено и рассмотрено четыре альтернативы для возможного достижимого экономии углерода и выполнимости работы ДП по новым концепциям. Вывод: альтернативы 1, 3 и 4 должны обеспечить экономию ископаемого углерода 21% или выше при высоком уровне впрыска ПВУ. Альтернатива 2 отвергнута из-за низкой ожидаемой экономии углерода и необходимости сложной технологии прогрева рециркулируемого газа в две стадии: сначала в рекуператоре, затем дополнительным нагревом частичным окислением. Все альтернативы включали удаление CO₂ и впрыск CO-богатого продукт-газа в горнильные туйеры, использование чистого O₂ и впрыск угля вместе с восстановительным газом. Во всех альтернативах рассматривалась возможность использования биомассы, частично восстановленной руды и водородобогащенного газа в будущем.
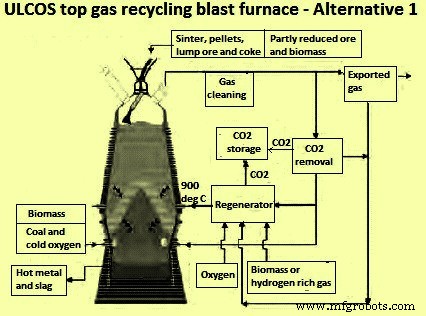
В альтернативе 1 (Рис. 2) декарбонизированный продукт-газ впрыскивается холодным с чистым O₂ и углем в горнильные туйеры и горячим в шахтные туйеры. Критический момент — малый расход холодного газа на уровне горнильных туьер, ведущий к меньшим размерам горловины и более высоким температур пламени по сравнению с обычным процессом ДП. Также требовался новый дизайн туьер из-за малых расходов газа.
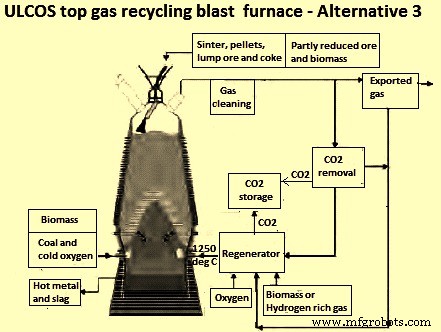
В альтернативе 3 (Рис. 3) декарбонизированный продукт-газ впрыскивался горячим в обычные горнильные туйеры вместе с O₂ и углем. Для достижения высокой экономии углерода необходимо было работать с низкой RAFT (адиабатической температурой пламени в горловине) и одновременно с высоким уровнем впрыска угля.
В альтернативе 4 (Рис. 4) декарбонизированный продукт-газ впрыскивался горячим в горнильные туйеры и горячим в нижнюю шахту. Температура рециркулируемого газа варьировалась от комнатной до 1250 °C.
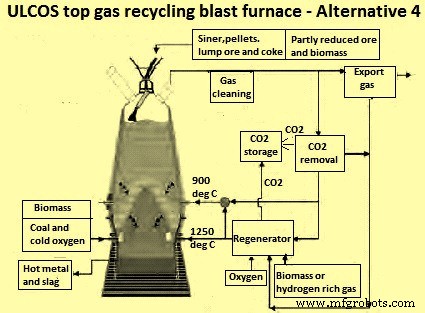
В альтернативах 1 и 4 продукт-газ также впрыскивается через шахтные туйеры. Различия — в температуре впрыска газа и положении точек впрыска. Во всех случаях наименьшая часть газа нагревалась в регенеративной системе. Ожидаемая экономия ископаемого углерода: альтернатива 1 — 21% при расходе угля 170 кг/т ЧГ; альтернатива 3 — 24% при 180 кг/т ЧГ; альтернатива 4 — 25% при 150 кг/т ЧГ.
Математическое моделирование условий в горловине и тесты газификации проводились, а также лабораторные и пилотные исследования для проектирования и инженерии туьер при одновременном впрыске рециркулируемого газа, чистого O₂ и пульверизованного угля. Геометрия туйеры улучшена на основе результатов расчетов для избежания горячих точек и отказов в эксплуатации и обеспечения достаточного импульса газового потока для формирования горловины достаточной глубины.
Кампании процесса TGR-ДП на экспериментальной ДП
Цель испытаний — продемонстрировать работу ЭДП в полном режиме TGR с чистым O₂ и ПВУ в горнильных туйерах. Это проводилось по трем определенным альтернативам. Железная загрузка состояла из 30% пеллет и 70% синтера. Производительность ЧГ поддерживалась на постоянном уровне 1,5 т/ч, а уровень ПВУ варьировался от 130 до 170 кг/т ЧГ. В течение разных испытательных периодов объем рециркулируемого верхового газа максимизировался для получения максимальной экономии ископаемого углерода. Результаты испытаний на ЭДП сравнивались с расчетами моделей.
Альтернативы 3 и 4 тестировались в 2007 году во время первой кампании после обычного пуска. Альтернатива 3 тестировалась на оптимизацию осенью 2009 года во второй кампании, за которой последовал тест альтернативы 1. В третьей и последней кампании 2010 года фокус был на альтернативе 4 при 900 °C. Альтернатива 4 считалась предпочтительной для последующего демонстрационного проекта ULCOS ДП на промышленном масштабе. Предел 900 °C для температуры реинжектируемого газа установлен для избежания проблем восстановления силики водородом огнеупорных материалов.
Во время каждой кампании проводились замерные измерения температуры и газового состава, а также отбор проб материалов загрузки с двух вбурированных зондов. Для изучения поведения материалов загрузки при новых условиях в ЭДП заряжали корзины с разными материалами синтера и пеллет перед остановкой кампании. Корзины извлекали при вскрытии печи после закалки азотом. Это делалось в кампаниях 2007 и 2010 годов. Во второй кампании 2009 года можно было выполнить только закалку из-за неожиданной остановки кампании из-за проблемы в загрузочной системе ЭДП, поэтому корзины не заряжали.
Во время кампаний извлекали пробы из зоны сгущения и измеряли размер и форму горловины для дальнейшего исследования. Кампании начинались с недели обычной работы ДП (горячий надув) с синтером — сначала для нагрева и термической стабилизации, затем для установления референса обычной работы ДП. После референса делали остановку для отключения надувной машины и подключения продукт-газа к галькам регенераторов. Пуск в режиме TGR-ДП осуществлялся искусственным надувом из холодного O₂ с ланц и горячего N₂ из гальк регенераторов. Постепенно N₂ из регенераторов заменялся декарбонизированным верховым газом (продукт-газом).
Результаты кампаний ULCOS TGR-ДП
Первый вывод: работа процесса ULCOS TGR-ДП возможна. Никаких вопросов безопасности не возникало во время кампаний с новым процессом. Работа установки VPSA, второго важного объекта, проходила гладко и без серьезных сбоев. ЭДП в связке с VPSA работала очень хорошо во время кампаний.
Однако операция VPSA зависела от изменений в составе верхового газа и объема газа от ЭДП. Оба агрегата должны работать в тесной связи. Максимальный коэффициент рециркуляции верхового газа, достигнутый во время кампаний, составил около 90%.
Во время кампаний процесса TGR-ДП наблюдалась стабильная работа ДП с плавным спуском загрузки и легкостью поддержания термической стабильности. Эффективность газа в шахте ДП была стабильной при разных альтернативах и наблюдалось хорошее газораспределение, показанное измерениями вбурированных зондов шахты. Однако были единичные аварии оборудования, из-за которых ЭДП приходилось останавливать при работе в новых условиях. Длинные остановки требовали возврата к этапу «обычной работы» с искусственным горячим надувом из холодного O₂ и горячего N₂. Малые остановки требовали только остановки впрыска газа и добавления дополнительного кокса и/или угля.
После пуска с N₂, когда верховой газ ДП недоступен, продукт-газ мог рециркулировать снова в течение около 1 часа. Все проблемы решались как предсказано, и термическая стабильность ДП никогда не была серьезно угрозена. Вдоль кампании накопленный опыт и повышенная уверенность позволяли прогрессивно ускорять восстановление ЭДП (до уровня производства). При каждой смене альтернатив (3 на 4, 3 на 1) ДП останавливали на около 8 часов для необходимых газовых соединений к шахтным туйерам и смены горнильных туьер.
Лабораторные эксперименты показали, что обычные материалы загрузки не будут проблемой для нового процесса. Это подтвердилось во время кампаний. Никакие особые процессные проблемы не связаны со свойствами материалов загрузки. Результаты обоих зондов и проб из вскрытия показали профиль восстановления печи центрального типа — низкий уровень восстановления у стенки и более высокий в центре печи для проб синтера и пеллет. Тесты на крушение проб из вскрытия показали поведение распада, похожее на обычное доменное производство, что соответствовало лабораторным тестам. Из работ по тестированию загрузки можно заключить, что свойства загрузки, используемые в современных обычных ДП, не создают проблем для процесса ULCOS TGR-ДП.
Результаты, достигнутые во время кампаний ULCOS TGR-ДП, были очень обнадеживающими в плане экономии углерода (угля и кокса). Испытания всех трех кампаний показали существенное снижение скорости расхода восстановителя за счет впрыска декарбонизированного верхового газа ДП. Во время трех кампаний расход угля и кокса снизился с ~530 кг/т ЧГ до 400 кг/т ЧГ, что представляет значительную экономию углерода. Углеродный вклад снизился с 470 кг/т ЧГ до ~350 кг/т ЧГ, что дает экономию углерода около 25%.
Хотя альтернатива 1 не могла быть полностью изучена из-за ранней остановки второй кампании, максимальное снижение углеродного вклада через кокс составило 21% по сравнению с референсным периодом обычной работы ДП. Для этой альтернативы разработана новая технология туьер. Конструкция туйеры состояла из коаксиальных труб: внутренняя для впрыска пульверизованного угля, внешняя — для впрыска O₂. Три установленные туйеры работали очень хорошо, и после разборки повреждений или износа не наблюдалось. VPSA смог рециркулировать до 88% верхового газа ДП.
Что касается альтернативы 3, потребление углерода могло быть снижено до 15% в первой кампании с коэффициентом рециркуляции верхового газа около 72%. Результаты были ниже (около 15%), чем ожидалось от тепловых и массовых балансных расчетов (24%), так как это был первый опыт работы в режиме рециркуляции верхового газа, и процесс не был оптимизирован. Во второй кампании результаты этой альтернативы были намного лучше — максимальное снижение углеродного вклада около 25% с коэффициентом рециркуляции до 90%.
В случае альтернативы 4 достигнута экономия углерода 24% с коэффициентом рециркуляции 90%. В терминах потребления кокса и угля экономия составила до 123 кг/т ЧГ в новом процессе (альтернатива 4) по сравнению с референсным периодом. Из этих результатов установлена хорошая корреляция между количеством впрыскиваемого газа (CO+H₂) и снижением расхода восстановителя. Углеродный вклад через кокс и уголь мог быть снижен в среднем на 17 кг на 100 Нм³ впрыскиваемого газа (CO+H₂).
Кампании ЭДП доказали, что можно работать процессом ДП на гораздо более низком уровне потребления ископаемого углерода по сравнению с современными ДП. Экономия углерода до 25% доказана впрыском восстановительного декарбонизированного верхового газа. Это значительное снижение по сравнению с современными лучшими ДП. Фактически, применение технологии TGR-ДП на современных ДП ожидается снизит потребление углерода с текущего уровня ~405 кг C/т ЧГ до уровня ~295 кг C/т ЧГ.
Установка VPSA работала стабильно. Замечено, что VPSA могла обрабатывать 97% верхового газа от ДП. Средняя объемная доля CO₂ в впрыскиваемом газе составляла около 2,67%, а коэффициент восстановления CO — 88%, удовлетворяя требованиям по количеству и качеству. В сочетании с VPSA и CCS выбросы CO₂, сниженные процессом TGR-ДП, могут достичь 1270 кг/т ЧГ, что составляет 76% от общих выбросов CO₂ в процессе получения железа. 24% снижения — за счет рециркуляции газа, а остальные 52% — транспортируются и хранятся под землей CCS.
С процессной точки зрения можно сказать, что работа ULCOS более стабильна, чем обычная работа ДП, насколько это касается температуры и качества ЧГ. Это, по сути, связано с меньшим влиянием реакции растворительного угасания (solution-loss reaction), связанным с гораздо более низкими уровнями скорости прямого восстановления (DRR). Наименьшее наблюдаемое значение DRR — 5%. Не было признаков того, что это действительно минимальное значение, которое можно достичь в ULCOS TGR-ДП. Качество ЧГ сильно влияло на работу ULCOS TGR-ДП. Особенно наблюдалось существенное снижение содержания кремния (более 1% абсолютного) и корреляционный рост содержания углерода. Однако следует отметить, что содержание кремния в обычной работе ДП намного ниже (около 0,5% в обычной ДП против ~2,0% в ЭДП), поэтому такого большого изменения не следует ожидать при применении ULCOS TGR-ДП в промышленном масштабе.
Испытательные кампании ULCOS TGR-ДП показали, что новый процесс TGR-ДП выполним и прост в эксплуатации. Он может работать с хорошей безопасностью, высокой эффективностью и сильной стабильностью. Кампании доказали возможность переключения работы ЭДП между 4 режимами (обычный, альтернативы 1, 3 и 4). Также доказано, что можно работать процессом ДП и газоразделительной установкой VPSA в замкнутом контуре. Полученные экономии углерода соответствовали предсказаниям расчетов технологических схем. Тесты также показали, что обычные материалы загрузки — синтер, пеллет и кокс — подходят для процесса ULCOS TGR-ДП.
На основе опыта кампаний ЭДП, пункты, требующие внимания для безопасного и устойчивого промышленного применения процесса ULCOS TGR-ДП: (i) риск утечки газа на уровне туьер может требовать физического разделения уровня туьер от литейной ложы для пожарной защиты; (ii) риск утечки из-за изгиба фланцев при высоких температурах; (iii) удлинение дымохода от горничных печей/нагревателей для избежания ядовитого газа в окрестностях; (iv) для избежания сбоев на этапе пуска операционный персонал должен обучаться на искусственном газе во время функциональных тестов; (v) оптимальные параметры впрыска важны для избежания накопления/закупорки у носа туйеры; (vi) важность индивидуального контроля надува по туйерам для избежания накопления избыточного O₂ и пульверизованного угля в туйере при закупорке; (vii) подбор огнеупоров и изготовление огнеупорных изделий должны быть модифицированы, применение углеродистых стальных анкеров избегать, альтернативно использовать другие материалы или сталь, покрытую оксидом алюминия; (viii) важно избегать металлической пыли путем тщательного подбора металлических деталей.
Результаты тестов показали, что альтернатива 4 имела лучший эффект снижения выбросов и была выбрана первым выбором для испытаний на промышленной ДП на следующем этапе.
Производственный процесс
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Газовая сварка: определение, принцип, применение, преимущества и недостатки