



ULCORED: Передовое прямое восстановление железа с захватом CO₂
Процесс ULCORED
ULCORED — это процесс прямого восстановления (DR), который производит DRI (пряморедуцированное железо) в шахтной печи, либо из природного газа (ПГ), либо из восстановительного газа, полученного путем газификации угля. Отходящий газ из шахты перерабатывается обратно в процесс после захвата диоксида углерода (CO₂), который покидает установку DR в концентрированном потоке и направляется на хранение. Этап DRI производит твердый продукт, который затем плавится в электродуговой печи (ЭДП). Процесс был разработан в основном в 2006 году командой под руководством LKAB, Voestalpine и MEFOS.
Цель процесса ULCORED — снизить потребление природного газа, необходимого для производства DRI. Это достигнуто за счет замены традиционной технологии конвертирования на частичное окисление (ЧО) природного газа. В сочетании с устройством CCS (захвата и хранения CO₂) процесс ULCORED может снизить выбросы CO₂ на 70% по сравнению со средними показателями доменного процесса.
Концепция процесса ULCORED предполагает разделение CO₂ из процессного газа. Она характеризуется стремлением адаптировать газовый процесс прямого восстановления к минимизации выбросов парниковых газов (ПГГ), используя технологию захвата и хранения CO₂ (CCS) и одновременно минимизируя потребление энергии. Процесс спроектирован так, чтобы обеспечивать извлечение и хранение CO₂. Поэтому процесс также зависит от CCS с аналогичным внутрипроцессным захватом.
Процесс основан на использовании конвертера для преобразования газа угарного (CO) из шахты в водород (H₂) вместе с установкой удаления CO₂. Это открывает новый инновационный этап развития концепции процесса.
Основные особенности процесса прямого восстановления ULCORED включают: (i) использование кислорода (O₂) вместо воздуха, что приводит к получению отходящего газа почти на 100% CO₂, который требует только сжатия; (ii) возможность снизить потребность в природном газе на 15–20%; (iii) уголь, биомасса, газ из биологических отходов и водород могут использоваться как альтернатива природному газу.
Концепция ULCORED направлена на удовлетворение спроса на снижение выбросов CO₂ с использованием железной руды и газового прямого восстановления для производства DRI. Концепция включает использование 100% кислорода (O₂), частичного окисления вместо конвертеров, конвертера для производства восстановительного/избыточного газа без CO₂, а восстановительным агентом служит либо природный газ, либо сингаз от газификации угля/биомассы. Восстановительный газ, производимый газификацией угля, также может использоваться вместо природного газа.
Процесс ULCORED на основе природного газа
Основные особенности процесса ULCORED на основе природного газа: (i) отсутствие конвертера, (ii) отсутствие нагревателя, и (iii) высокое давление. Благодаря высокому давлению в восстановительной шахте ниже скорость газа, меньше флюидизация и меньше мелкой фракции, покидающей шахту. Также из-за высокого давления требуются более компактные установки удаления CO₂ и ЧО, и меньше мощности для компрессора рециркуляции.
Оригинальность концепции — использование O₂ вместо воздуха, что означает отсутствие или низкое содержание азота (N₂) в газе. Конвертирование осуществляется блоком ЧО для кондиционирования восстановительного газа (Рис. 1). Технология заменяет обычное конвертирование природного газа частичным окислением газа для снижения потребления ПГ, необходимого для производства DRI. Реакция ЧО: CH₄ + 0,5O₂ = CO + 2H₂ с дельта H = –8,6 ккал/моль.
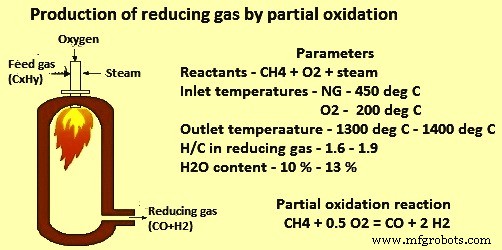
Пилотная установка для частичного окисления тестировалась в Linde в двух кампаниях с новым горелкой для газа, богатого водородом. Использовалась трубчатая реакция с прогретым газом (60% H₂ и 40% CH₄). Выводы пилотных тестов: (i) горелка и реактор работали без проблем; (ii) получено стабильное пламя без значительного шума; (iii) выделение сажи ожидается ниже 300–460 мг/Нм³ влажного газа; (iv) из-за атмосферного давления содержание CO₂ и CH₄ было выше, чем предрасчеты на основе предполагаемого равновесия. Повышение рабочего давления до 7 кг/см² может снизить это содержание.
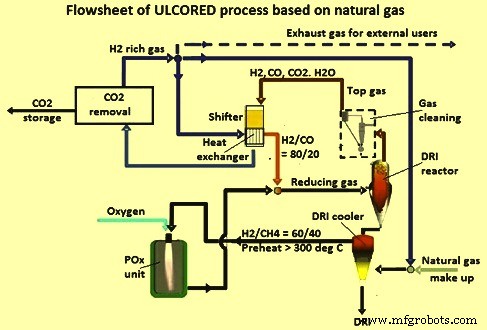
Восстановительная шахта имеет противотоковый поток восстановительного газа, вводимого через дуйные туйера, и железную руду, загружаемую холодной сверху. Печь работает при давлении 6 кг/см² и температуре около 900 °C. Отходящий газ шахты, вероятно, содержит преимущественно CO, CO₂, H₂ и H₂O.
Отходящий газ шахты, содержащий преимущественно CO, CO₂ и H₂O, проходит через конвертер (одно- или двухступенчатый), превращающий CO в H₂. Использование конвертера водяно-угарного сдвига приводит к высокому содержанию H₂ в восстановительной шахте. Реакция водяно-угарного сдвига: CO (г) + H₂O (г) ⇌ CO₂ + H₂. Почти весь CO в отходящем газе шахты сдвигается в H₂, а CO₂ удаляется в установке удаления CO₂. Увеличение производства избыточного газа увеличивает потребность в энергии для установки удаления CO₂ и производства O₂. Расчет правильного уровня избыточного газа — итеративный процесс. Оценка уровня избыточного газа 2,2 гигакалорий на тонну DRI должна компенсировать дополнительную потребность в энергии. Это достигается путем обхода части газа непосредственно в конвертер. Количество обходимого газа определяется на основе свойств восстановительного газа в восстановительную шахту. Из-за увеличения газовых объемов в системе конвертер и установка удаления CO₂ требуют дополнительных инвестиций.
В блоке конвертера реакция сдвига CO экзотермична, и равновесие благоприятствует конверсии CO при высоком соотношении пара к газу и низких температурах, не завися от давления. В адиабатической системе достижимый пробой CO определяется температурой на выходе. Конверсия в одном слое катализатора ограничена равновесием, и по мере протекания реакции высокая температура в конечном счете ограничивает дальнейшую реакцию. Это ограничение можно преодолеть двухступенчатой системой, состоящей из высокотемпературного сдвига, за которым следует низкотемпературный сдвиг с промежуточным охлаждением. Низкая рабочая температура дает наиболее благоприятное термодинамическое равновесие и, следовательно, минимальный пробой CO. Большинство современных установок водорода имеют системы охлаждения перед низкотемпературным реактором сдвига для работы близко к точке росы процессного газа. Необходим запас безопасности выше точки росы для обеспечения полного испарения капель воды, которые могут образоваться в охладителе.
В зависимости от соотношения пара низкотемпературный реактор сдвига может работать при температуре до 190 °C без риска конденсации. В концепции верховой газ проходит высокий и низкий температурный конвертеры с восстановлением тепла между ними. Высокотемпературный конвертер конвертирует 97,2% CO, а низкотемпературный доводит конверсию до 99,5%. Теплообменник нагревает рециркулируемый газ, его мощность рассчитывается на основе заданной разницы температур на горячей стороне 50 °C. Избыток тепла в теплообменнике производит пар для паровой сети через конденсатор/ребуйлер.
Установка удаления CO₂ используется для удаления CO₂ из газа, производя водородобогащенный восстановительный газ, возвращаемый в процесс. Установка удаления CO₂ выбирается на основе распределения эффективности удаления CO₂, восстановления H₂ и N₂. Два процесса удаления CO₂, которые могут использоваться: вакуумное адсорбционное перекачивание с изменением давления (VPSA) или аминовый скраббер. Выбор установки удаления CO₂ (VPSA или амин) зависит от локальных требований. Если есть избыток пара, то энергозатратное десорбирование CO₂ можно выполнить за счет паровой энергии завода вместо электричества, необходимого для VPSA. Обе технологии имеют плюсы и минусы, требующие дальнейшего анализа. Обе работают с концепцией ULCORED. Также возможно использование адсорбции с изменением давления (PSA) для удаления CO₂ вместо блока VPSA из-за уже высокого давления в процессе.
Тип выбранного процесса влияет на технологическую схему и компоновку. Процесс VPSA требует, включая криогенику и сжатие до 110 кг/см², 260 кВт·ч энергии на тонну захваченного CO₂. В случае аминового скраббера с высокоэффективными аминами (активированный метилдиэтаноламин, aMDEA), полный процесс (амины и сжатие до 110 кг/см²) требует около 1,6 тонн низкодавленного пара и 160 кВт·ч энергии на тонну захваченного CO₂.
Часть очищенного водородобогащенного газа, содержащая N₂, выводится из процесса для противодействия накоплению N₂ в восстановительном газе. Выводной газ — ценный газ, который можно использовать для производства пара или нагрева в системе.
Технологическая схема процесса ULCORED на основе природного газа приведена на Рис. 1 (на схеме обозначена как Рис. 2).
Процесс ULCORED на основе газификации угля
Наиболее эффективный вариант снижения CO₂ с ULCORED — использование угольной газификатора, производящего сингаз для DR-установки и CO₂-бедный водородный газ для всех внутренних потребителей. Эта концепция может быть адаптирована как для существующих, так и для модернизируемых систем.
Угольная концепция основана на производстве восстановительного газа с использованием существующей технологии газификации угля и либо холодной десульфуризации (на основе существующей технологии), либо горячей десульфуризации газа. Концепция использует O₂ вместо воздуха и включает хранение CO₂. Высокое содержание H₂ в восстановительной шахте достигается через конвертер водяно-угарного сдвига. Избыточный водородный газ поставляется другим потребителям завода.
Газификация угля — хорошо известная техника, которая ожидается станет одной из будущих технологий энергетического преобразования после истощения запасов нефти и газа. Существует несколько технологий газификации угля. Между технологиями есть различия, но они обычно работают с относительно высокой эффективностью конверсии углера, обычно более 80%. Большое преимущество газификации угля — возможность эффективно очищать сингаз (например, от серы, ртути и т.д.) перед использованием.
Поскольку шахтная печь для производства DRI работает при давлении 6 кг/см², давление газа от газификатора снижается через турбину расширения, которая также восстанавливает энергию (от 30 кг/см² до 6 кг/см²).
Процесс ULCORED легко интегрируется с угольным газификатором, включая преимущества оригинальной концепции процесса. Уголь поступает в угольный газификатор. Сера удаляется из сингаза либо горячей, либо холодной десульфуризацией. Очищенный сингаз смешивается с очищенным водородобогащенным рециркулируемым газом, прогретым в охладителе DRI или в теплообменнике между высокотемпературным и низкотемпературным конвертерами.
Существует три разных способа интеграции газификатора с процессом ULCORED. Газификатор может быть интегрирован либо как холодный сингаз, либо так, чтобы тепловая энергия горячего газа от газификатора использовалась. Три различных варианта показаны на Рис. 3. Возможность производства избыточного H₂ для системы обеспечивается обходом очищенного сингаза непосредственно в блоки конвертеров.
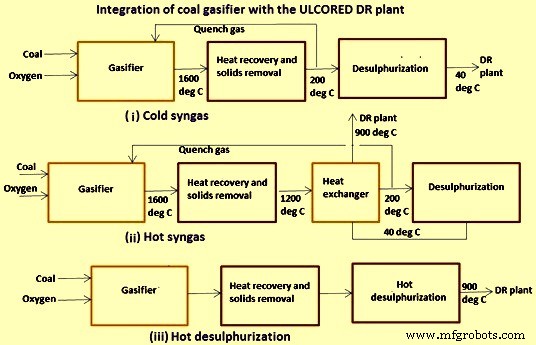
Кислород в основном расходуется в угольном газификаторе, но также и перед шахтой, в небольшом блоке ЧО, обеспечивающем правильную температуру восстановительного газа. Сдвинутый газ — это газ, который обходит в конвертер для обеспечения правильного состава восстановительного газа, то есть увеличения количества H₂. Удаленный CO₂ — это количество CO₂, отделенное от основного процессного потока в процессе удаления CO₂. Технологическая схема угольного процесса ULCORED показана на Рис. 4.
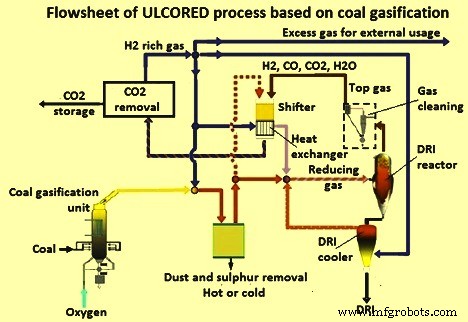
Использование угольного газификатора и конвертера в системе позволяет обходить часть сингаза непосредственно в конвертер, генерируя больше газа, чем необходимо для установки прямого восстановления. Эта особенность позволяет генерировать CO₂-бедное топливо для сталелитейного завода. Она делает возможным наличие одного источника CO₂ из системы, что позволяет в основном захватывать и хранить весь CO₂, генерируемый в системе сталелитейного производства.
Текущий статус процесса ULCORED
Глубокие фундаментальные модельные исследования процесса ULCORED завершены. Они включали модели на уровне пеллета, модели шахты и процессные модели с помощью расчета технологических схем. Модельные исследования помогли в фундаментальном понимании процесса DR, включая его динамику. Моделирование технологических схем помогло в оптимизации компоновки процесса для соответствия процессу ULCORED в среде сталелитейного завода. Различные подходы, принятые во время модельных исследований, дали схожие результаты. Эти исследования создали надежную базу для оценки концепции в различных сценариях. Материальный баланс, массовый баланс, энергетический баланс и расчеты выбросов CO₂ выполнены для 1 тонны холодного DRI с металлизацией 92% и содержанием углерода 2,76%.
Один из интересных вариантов установки ULCORED — производство LRI (малоредуцированного железа) и обычной или безазотной доменной печи (ДП) для производства чугуна (ЧГ) с дополнительной экономией выбросов CO₂. LRI — альтернативный выбор вместо DRI, учитывая успешные тесты в экспериментальной ДП LKAB. Тест LRI с продуктом DR, редуцированным только до 65% степени металлизации, дал очень положительный результат в ДП с замечательно стабильным состоянием печи и низким потреблением кокса, ниже 200 кг/т ЧГ.
Результаты этих исследований показывают, что процесс ULCORED может быть «быстрым решением» для модернизации действующих предприятий (brownfield) по снижению выбросов CO₂, особенно там, где природный газ относительно дешев. В случае интегрированного сталелитейного завода с доменным процессом LRI может быть выбором, учитывая успешные тесты в экспериментальной ДП LKAB.
Процесс ULCORED сначала должен быть протестирован на пилоте, этап, который может использовать возможность экспериментальной пилотной печи прямого восстановления (EDRP), которую LKAB планирует построить в ближайшие годы в дополнение к своей экспериментальной ДП в Леуо, Швеция. Спецификации EDRP: (i) производительность 1 тонна железа в час; (ii) рециркуляция верхового газа; (iii) рабочий диапазон давления в шахтной печи 0–8 кг/см²; (iv) расход газа 1700–3100 Нм³/ч; (v) температура шахтной печи 900–1050 °C.
ULCORED, вероятно, станет кандидатом для модернизации существующих установок прямого восстановления после демонстрации его жизнеспособности на пилотном, а затем демонстрационном масштабах, что также займет 10–15 лет или больше.
Производственный процесс
- Газовые фонари: эволюция, дизайн и современное производство
- Природный газ: от добычи к распределению — подробный обзор
- Эволюция и современные технологии бензонасосов
- Гелий: свойства, производство и глобальное предложение
- Производство промышленных полнолицевых противогазов и стандарты качества
- Система обнаружения утечки опасных газов на Arduino
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Газовая сварка: процесс, части и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение