



Ключевые аспекты прокатки прутка: скорость, температура и применение
Важные особенности прокатки прутка
Пруток обычно прокатчивают на высокоскоростных прокатных станах, где температура стали превышает 1000 °C, максимальная скорость прокатки превышает 120 метров в секунду (м/с), а длина полученных катушек может достигать 10 километров (км). При прокатке прутка обычно выполняется от 25 до 30 проходов на непрерывном прокатном стане.
Широкое применение прутка
Пруток — материал с очень широкой областью применения. От компонентов для автомобильной промышленности, шинного корда, электродов, соединительных элементов (гаек и болтов), пружин, проволоки и изделий из проволоки, стальной арматуры и многого другого — всё это основано на прутке. Именно поэтому прокатный стан для прутка обычно проектируют с учетом универсальности. Поскольку стан является энергоемким, необходимо внедрять оптимальные решения в его проектирование, не жертвуя гибкостью. Все диапазоны размеров, материалы и сплавы должны производиться эффективно и с высокой производительностью на стане для прутка.
Требования к качеству прутка
Пруток должен соответствовать требованиям потребителей по качеству поверхности и внутреннему качеству, а также физическим, химическим, механическим и металлургическим свойствам. Пруток подвергается последующей обработке: волочению, ковке или механической обработке для получения желаемых форм, а также термической обработке для придания необходимой прочности. Таким образом, пруток должен обеспечивать хорошую производительность готовых изделий везде, где они используются, и при этом обладать хорошей технологичностью на разных стадиях последующей обработки.
Потребитель прутка имеет три основных требования:
- Исключить или упростить одну или несколько стадий вторичной или третичной обработки для повышения производительности и снижения затрат.
- Улучшить функциональность — увеличить срок службы, уменьшить вес или обеспечить другие преимущества конечного продукта.
- Исключить использование экологически вредных веществ в процессах последующей обработки.
Возможности современного стана для прутка
Для удовлетворения всё более строгих требований потребителей стан для прутка должен обладать общими возможностями по прокатке с различных сторон:
- Повышение точности размеров.
- Реализация бескалиберной прокатки (прокатка изделий различных размеров без смены калиберов).
- Повышение производительности за счет ускорения смены валков (сокращения времени на смену валков).
- Улучшение качества поверхности продукта за счет предотвращения поверхностных дефектов при транспортировке в процессе прокатки.
Стан для прутка должен поставлять не просто материалы, а пруток, соответствующий требованиям к длительной последующей обработке на вторичных и третичных этапах до получения готовых изделий. Кроме того, поскольку конечные продукты во многих случаях используются как важные детали в различных промышленных областях, существуют требования к рационализации процессов в интегрированном сотрудничестве с заказчиками. Стан должен быть способен не только удовлетворять требованиям качества пользователей, но и их требованиям к производительности, выходу, гибкости и стоимости производства при последующей обработке. Высокий выход стана при адекватном качестве продукта имеет первостепенное значение для контроля производственной стоимости.
Производственная мощность стана
Производственная мощность стана для прутка зависит либо от серийного производства нескольких стандартных продуктов, либо от диверсифицированного ассортимента, состоящего из прутка с большим количеством стальных марок и специализированных качеств продукции.
Основное оборудование стана
Стан для прутка в основном нуждается в:
- Нагревательных установках для нагрева заготовки (блюма) до температур прокатки.
- Прокатных станах, состоящих из прокатных stojек с валками, чупами, направляющими и защитами.
- Укладчиках, установках термической обработки и навивочном оборудовании.
- Транспортном и манипуляционном оборудовании.
Все оборудование должно работать в тесном согласовании с контролем температур прокатки, потерь времени на промежутках, потерь скорости, срывов (кобблей), некондиционной продукции и отклонений качества, ведущих к отбраковке или отклонению.
Требования к современному стану для прутка
Существует несколько важных параметров (Рис. 1) для прокатки прутка на стане для прутка. Современный стан для прутка обычно проектируется для работы по философии «общая эффективность оборудования» (OEE). Значение OEE стана получается путем перемножения коэффициента использования стана, его эффективности и коэффициента выхода по времени. Коэффициент использования — это доступное рабочее время, деленное на плановое производственное время, выраженное в процентах. Эффективность стана — это время работы, деленное на доступное рабочее время, выраженное в процентах. Выход по времени — это время производства кондиционной продукции, отнесенное к времени работы. Выход продукции выражается как вес принятой катушки, деленный на вес блюмов, в процентах.
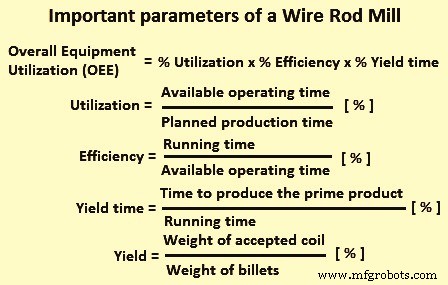
Станы для прутка обычно имеют более низкий OEE, чем другие виды станов, из-за большего простоя для смены валков и стоек, а также регулировки калиберов и направляющих при смене ассортимента. OEE стана можно улучшить, если сократить этот простой.
Теоретическая производственная мощность стана — это мощность, которую можно получить без потерь, то есть при 100% использовании, 100% эффективности и 100% выходе. Однако фактическая мощность зависит от уровня OEE стана. Если уровень OEE составляет 60%, то производственная мощность стана составляет 60% от теоретической. Уровень OEE на передовых станах для прутка с четко определенной оптимизированной конструкцией обычно составляет 80%.
Стоимость некачественной продукции на стане для прутка обычно определяется как сумма затрат на контроль и отбраковки/отклонения прутка из-за внутренних и внешних дефектов. Для высокоэффективного стана она может составлять около 10%. Она может увеличиться до 30% на стане с диверсифицированным ассортиментом, состоящим из прутка с большим количеством марок и специализированных качеств.
В современном стане для прутка основное внимание уделяется производительности и качеству. Высокое использование, эффективность и выход дают высокую производительность. Но высокая производительность сама по себе не единственное условие успеха стана для прутка. Он должен производить продукцию, которая приносит ценность клиентам, и они получают качественный пруток, достойный оплаты.
Производительность и использование стана зависят от простоя, вызванного несколькими причинами, включая планировку стана и ассортимент продукции. На стане выход от блюма до конечного продукта фиксируется на всех этапах, а отслеживание материала настане позволяет выявлять потери. Основные категории потерь на стане:
- Потери времени на промежутках.
- Потери скорости.
- Потери из-за срывов (кобблей).
- Потери из-за отклонений качества.
- Потери из-за простоя стана.
- Потери из-за отклонения/отбраковки прутка при контроле на финишной стороне стана.
- Потери времени на операциях повышения стоимости при производстве специализированных марок прутка.
Гибкость стана
На стане для прутка сталь (блюм) нагревается выше температуры рекристаллизации и пропускается через несколько калиберов валков на прокатном стане. Распространенные конструкции калиберов, используемые на станах для прутка: ромб-квадрат, ромб-ромб, ящичные проходы, квадрат-овал, ложный круг-овал и круг-овал. На станах для прутка обычно применяется бескалиберная прокатка, что означает возможность прокатки прутка любого размера без ограничений размеров калиберов валков, установленных на стане. Это также известно как гибкость серии. Кроме того, упрощение калиберного распределения восходящего стана позволяет существенно снизить частоту смены валков. Чем шире диапазон размеров продукции, которую можно прокаткать на тех же валках (бескалиберный диапазон), тем больше эффект от снижения частоты смены валков. Бескалиберная прокатка не ограничивается финишным станом. Она может применяться также к предфинишному стану.
Для повышения производительности акцент делается на минимизации простоя стана. Эффективность такого подхода обычно усиливается за счет сокращения времени и необходимости смены валков при выпуске новых конечных размеров, новых стальных марок и форм. Это достигается за счет расширения рабочего диапазона, также называемого гибкостью серии. Повышенная гибкость достигается, когда большое количество разных стальных марок с различными формами и размерами прокатчивается с минимальной сменой калиберного распределения. Каждая стальная марка характеризуется своим специфическим образом течения материала, например, разным растечением при прохождении зазора валков. Также необходимо сократить время пуска и ожидания правильной температуры прокатки в зависимости от конкретной стальной марки. Однако разные циклы нагрева все равно вызывают слишком большие простои при прокатке широкого диапазона марок. Чтобы удовлетворить современные рыночные требования, включающие мелкие партии и множество видов стали, стало необходимостью, чтобы современные станы для прутка демонстрировали высокую степень гибкости.
Особенностью стана для прутка является использование гибкой конструкции калиберов или гибких калиберов с широким рабочим диапазоном. При использовании гибких последовательностей калиберов прокатку можно проводить в тех же калиберах для широкого диапазона готовой продукции простой сменой межвального зазора. Таким образом, смену калиберов можно заменить простым смещением межвального зазора, что сокращает простой при переходе от одного продукта к другому. Существует сильная взаимозависимость между гибкостью конструкции калиберов, использованием стана и выходом.
Применяя гибкую конструкцию калиберов, можно сократить важную часть потерь на стане. Гибкая конструкция калиберов минимизирует риск переполнения калиберов и возникновения срывов (кобблей) при смене стальной марки. Гибкая конструкция калиберов также имеет преимущество для разработки продукции при необходимости введения новых размеров или стальных марок. Также важное улучшение времени работы с повышением стоимости может быть достигнуто с гибкой конструкцией калиберов.
Производительность стана
Стан для прутка может быть объединен со станом для сортового проката за счет наличия охлаждающего ложа перед финишным блоком. Это обычно делается для использования мощности восходящего стана. Когда валки меняются в блоке прутка, восходящий стан производит сортовой прокат для сокращения общего простоя стана.
Современные станы для прутка обычно являются однонаправленными. В случае многонаправленного стана вводится второй промежуточный прокатный стан на каждом направлении для уменьшения влияния изменения количества одновременно прокатчиваемых направлений. Второй промежуточный стан может быть в виде предфинишного блока или в виде трехвального прокатного блока. Главная особенность трехвального стана — его способность подавлять вариации размеров между тремя валками с калиберами, прокатящими всю окружность заготовки, и тем самым уменьшать растечение по сравнению с обычным двухвальным станом. Этот промежуточный стан известен как калибровочный стан, где формовка осуществляется за счет малой деформации. Это помогает реализовать философию семейной прокатки восходящим по ходу стана, сокращая время переустановки.
Для увеличения скорости стана и, следовательно, его производительности, после обычного финишного блока устанавливается калибровочно-размерной стан (РСМ). Интеграция РСМ после обычного финишного блока существенно повышает производительность стана на мелких размерах (до 60%). Её экстремальная точность подтверждена во многих установках. Кроме того, в сочетании с прокаткой при очень низких температурах это приводит к более тонкой микроструктуре, которая может исключить дополнительные вторичные процессы. РСМ обеспечивает одновременное повышение производительности и качества готовой продукции, снижая эксплуатационные расходы и повышая качество прутка. Он допускает единую конструкцию калибера от стойки 1 в грубой группе до последней стойки финишного блока. Поскольку он облегчает единую семейную конструкцию калибера, высокая эффективность стана может поддерживаться независимо от конечного размера продукции.
Межстоечные напряжения в прокатке прутка обычно стараются избежать насколько возможно, так иначе головные и хвостовые концы выходят за допуски, потому что свободные концы нельзя прокаткать под напряжением. Это может привести к переполнению калиберов и конечным дефектам, таким как заусенцы. Однако в высокоскоростном блоках без кручения с фиксированной передачей межстоечные напряжения используются для достижения стабильных условий прокатки. Когда межстоечные напряжения применяются к прокатчиваемому блюму, калибры устанавливаются для обеспечения требуемого допуска.
Качество прутка
Пруток используется в нескольких приложениях. Во многих из них требования к качеству прутка очень строгие. Низкое качество прутка увеличивает дефекты/отклонения конечных продуктов, а также негативно влияет на выходы на стороне заказчиков, вызывая их недовольство.
Поскольку прокатка прутка — энергозатратный процесс, всегда необходимо свести к минимуму прокатку дефектных катушек прутка. Иногда, когда дефект в блюме достаточно велик, он может вызвать срыв (коббл) на стане. Поскольку длина прутка из блюма очень велика, обеспечение качества на всей длине прутка после прокатки требует времени и усилий. По этой причине контроль качества блюмов (исходного материала перед прокаткой) имеет большое значение. Дефектные блюмы должны быть выявлены, отсеяны и удалены путем контроля блюмов. Блюмы должны проверяться как на поверхностные, так и на внутренние дефекты. Незначительные поверхностные дефекты можно устранить путем шлифовки (кондиционирования) блюма.
Важные характеристики, требуемые к прутку (особенно тонкому), — это высокая производительность при вторичной обработке и высокая прочность после финального волочения. Высокая производительность означает минимизацию обрывов проволоки при волочении и пучковании или идеальное отсутствие обрывов, более высокую прямое волочение и хорошую волочимость в суровых условиях, таких как высокая скорость волочения. Эти всё более изощренные требования заказчиков реализуются путем применения строгих стандартов к пунктам контроля качества, таким как неметаллические включения, сегрегация, декарбуризация, механические свойства и микроструктура.
Обычно существует три основных требования к прутку для многих применений: (i) более высокая прочность, (ii) исключение или упрощение последующей обработки, и (iii) меньшее использование экологически вредных веществ. Более высокая прочность стали требуется из-за снижения затрат у пользователя и многих других причин. Поскольку у пользователя пруток проходит различные виды вторичной обработки: ковку, волочение и механическую обработку, а также термическую обработку для отжига, закалки, отпуска и т.д., требования с точки зрения снижения затрат, экономии энергии и экологии настойчиво требуют исключения или упрощения термической и механической обработки (например, близкой к чистовой или безстружевой формовки).
Контроль неметаллических включений, выделений, превращений и металлографической структуры — ключевая металлургическая мера для улучшения свойств прутка. Контроль неметаллических включений — одна из главных исходных технологий для повышения прочности пружинных сталей, увеличения срока службы шарикоподшипниковых сталей, исключения свинца из автоматных сталей и т.д. Контроль структуры и формы оксидов и сульфидов эффективен для реализации желаемых свойств этих сталей.
На стане для прутка нет компромиссов, когда речь идет о выполнении заданных материальных свойств катушки с точностью. Здесь ключевую роль играет система контролируемого охлаждения на укладчике (CCC). Необходимо контролировать постоянное высокое качество на протяжении всей катушки прутка.
В этом отношении система CCC играет важную роль для обработки качественных марок прутка, достижения желаемой однородности, металлургических и механических свойств. Она жестко контролирует вариации предельного прочности по кольцу на быстроохлаждаемой продукции, удерживая стандартное отклонение в пределах 1% от средней предельного прочности.
Система CCC за счет правильного выбора режима охлаждения обеспечивает производство всех обычных марок стали, а также специальных марок с альтернативными режимами охлаждения. Она также оптимизирует обработку углеродистых и легированных стальных марок при использовании в сочетании с РСМ для низкотемпературной прокатки и контролируемого охлаждения, создавая очень хорошее сочетание свойств и размерного контроля.
Система CCC обеспечивает обработку в широком диапазоне условий, включая режимы быстрого и медленного охлаждения в одной системе. Эта способность позволяет стану для прутка производить широкий спектр обычных углеродистых и легированных сталей, а также нержавеющих сталей и других специальных марок. Система CCC приводит к улучшению свойств прутка в состоянии после прокатки, что позволяет производить больше марок в непосредственно пригодном для использования состоянии и сокращать или исключать последующие процессы, такие как сфероидирующий отжиг.
Термомеханическая прокатка (ТМП) на стане для прутка уточняет конечный размер зерна в результате динамической рекристаллизации. В сочетании с финальным встроенным водяным охлаждением и превосходным контролируемым охлаждением на системе CCC, ТМП играет значительную роль в определении свойств конечного продукта. Это особенно полезно для малолегированных и среднелегированных стальных продуктов, которые впоследствии подвергаются сфероидирующему отжигу при последующей обработке. Способность сильно контролировать размер зерна также влияет на последующее превращение в твердые продукты, такие как баинит и мартенсит, смещая температуру и время начала превращения. Таким образом, ТМП может минимизировать прямое последующее холодное деформирование и сократить время отжига.
Сочетание обработки на системе CCC и низких температур прокатки дает возможность снизить закаляемость в некоторых критических марках прутка. В конечном итоге это способствует образованию феррита и задерживает эволюцию баинита и мартенсита. Уточненный размер зерна, достигнутый за счет ТМП, улучшает диффузию при термической обработке и может привести к сокращению времени и температур термической обработки. Для прутка, не подвергающегося термической обработке, уточненные и сложные структуры увеличивают набор предельного прочности при холодном деформировании, создавая несколько преимуществ: (i) снижение предельного прочности в состоянии после прокатки, (ii) улучшение реакции на последующую обработку, и (iii) увеличение рабочей закаляемости. Улучшения происходят за счет уточнения зерна и контроля микроструктуры. Хороший контроль процесса охлаждения на системе CCC в сочетании со сниженной закаляемостью прутка делает процесс очень стабильным и уменьшает вероятность образования нежелательных твердых фаз.
Производственный процесс
- Валёк для теста: от этрусских истоков к современному мастерству
- Искусство и ремесло тиар: история, материалы и современный дизайн
- Колючая проволока: история, конструкция и современное применение
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Набор MOSMusic: MOSFET, Arduino и управление светом по музыке
- Создание 3D-проволочного гнущего станка на Arduino: полное руководство
- Ключевые инновации в современных станах для прутов и легких профилей
- Ключевые особенности современного проволочного стана для оптимальной производительности
- Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства с…
- Прокатка стали: процесс точного производства