



Ключевые особенности современного проволочного стана для оптимальной производительности
Основные особенности современного проволочного стана
Цель проволочного стана (ПС) — перегрев и прокатка стальных блюмов в прокаты. Производство подвергается постоянным изменениям. Растущие требования к качеству проката, гибкости и стоимостной эффективности потребовали новых инновационных технологий. Современные проволочные стана — высокоскоростные, способные прокатке меньших сечений на высоких темпах, сохраняя инвестиции и операционные расходы на разумном уровне. Обычно проектируются на годовой выход 300 000–800 000 т и более (двухструйные стана). Скорость прокатки 50–120 м/с. Типичные размеры продукции 5,0–20 мм. Материалы: низко- и высокоуглеродистые стали, стали для холодной штамповки, проволокопрокатки, легированные, пружинные, шарикоподшипниковые, электродные, арматурные, инструментальные стали. Ожидается выполнение требований:
- Высокая доступность, производительность и выход.
- Низкое обслуживание.
- Низкое энергопотребление.
- Точные размерные допуски ±0,10 мм и овальность ~0,2 мм.
- Низкие потери шкалы 0,5–0,6%.
- Отрицательные допуски (по весу погонного метра).
- Отсутствие вариаций размеров по длине прута.
- Равномерные физические свойства.
- Равномерный вес с номинальной вариацией между серединой и задним концом.
Ключевые особенности для достижения требований
Печь перегрева
Оснащены энергоэффективными печами с ходячей балкой или ходячей печью, обычно с компьютерным управлением. Равномерный нагрев блюмов до целевых температур на требуемых темпах без следов коньков и холодных зон. Принимают холодные или горячие блюмы.
Бескорпусные стальки (Housingless roll stands)
Применяются в разгрубовательных и промежуточных группах. Модульный дизайн позволяет кассеты в любой конфигурации: горизонтальной, вертикальной, наклонной, универсальной. Размеры зависят от размеров вальцов/шейк, проходной схемы, формы прохода, редуктора и двигателя. Особенности: компактность, жесткость, низкий модуль изгиба вальца, износостойкие многорядные роликоподшипники с самоцентрирующимися чоками под нагрузкой, безадзайровое балансирование чоков, вальцовые балки для точной настройки направляющих и защит. Преимущества: (1) экономия фундамента, (2) продукт соответствует допускам, (3) экономия времени смены стальков — замена вальцов вне линии, (4) сокращение времени ТО за меньшее число компонентов и доступность, (5) автоматическая регулировка зазора, (6) гибкость — один блок в любой позиции.
Консольные стальки (Cantilever roll stands)
Компактные стальки широкого размера для разного применения: (1) одноструйные стана в горизонтальном/вертикальном расположении, (2) в раздельны промежуточных поездах двух- и более струйных станов, (3) как предфинишные стальки в отдаче проволочного стана. Преимущества: (1) меньшие фундаменты, (2) кассеты взаимозаменяемы даже между горизонтальными и вертикальными стальками, (3) высокая несущая способность при малых диаметрах — идеально для высокоскоростных проволочных блоков, (4) оптимальная доступность, (5) быстрая смена вальцов и стальков.
Охлаждающе-выравнивающий контур (Cooling and equalizing loop)
Материал, входящий в бескрутильный блок, должен быть интенсивно охлажден для финишной прокатки при низких температурах. Затем нужен достаточно длинный выравнивающий участок для равномерного достижения металлургических свойств по сечению. Без выравнивания разница температур поверхности и ядра может быть такой, что при последующем деформировании образуются разные микроструктуры. С другой стороны, есть марки, прокатку которых нужно вести максимально горячо, и длинный выравнивающий участок ухудшает качество. Контурная технология позволяет примирить эти требования. Материал из промежуточного поезда может идти коротким прямым путем или через контур с дополнительными водяными коробками и длинными выравнивающими участками перед бескрутильным блоком.
Бескрутильный блок (No twist block)
Также — бескрутильный стальк. Ключевой элемент проволочного стана. Только благодаря ему стало возможно безопасно прокатки тонких прокатов на скорости >120 м/с. Блоки с 4, 6, 8, 10 стальками для бескрутильной прокатки. Основной редуктор приводит вальцовые узлы через два общих вала. Доступны блоки с двумя размерами вальцовых узлов: ф170/150 мм и ф223/200 мм. Все узлы идентичны и взаимозаменяемы. Коэффициенты редукции 10–25% на проход в зависимости от марки. Блок рассчитан на скорость 150 м/с. Используют карбид вольфрама с ресурсом прохода 600–700 т и сверхчистовой поверхностью готового продукта. Преимущества: (1) ультратяжелые корпуса, (2) малое время смены колец, (3) пренебрежимое пружинистое действие, (4) сниженное ТО, (5) упрощенный контроль сечения, дистанционная регулировка под нагрузкой, (6) гибкость прокатки разных марок.
Блок гибкой размерной прокатки (Flexible reduction sizing - FRS)
Разработан SMS Meer для прокатки высших марок и одновременного улучшения металлургических свойств. Четырехструйный блок со скоростными редукторами. Устанавливается после бескрутильного блока. На FRS все размеры финишной прокатки с преимуществом «семейной прокатки» — только один размер прохода в каждом стальке на всем диапазоне. Благодаря охлаждающему участку между блоками термомеханическая прокатка становится возможной. Много хороших конструктивных решений.
Редуцирующе-размерной стальк (RSM)
Универсальная технология. Использует особенности 3-вальной прокатки: низкое расширение при деформации, высокая деформационная эффективность. Преимущества многогранны. Интегрируется после обычного финишного блока, повышая производительность на малых размерах до 60%. Экстремальная точность подтверждена на практике. Патентованная проходная схема обеспечивает истинную семейную прокатку от первого сталька после печи до последнего сталька блока перед RSM. Добавленный после обычного блока, патентованный RSM значительно увеличивает финишные скорости на малых размерах.
Термомеханическая прокатка
Низкотемпературная прокатка — метод онлайн-контроля конечных свойств материала. Деформация на последних проходах в диапазонах температур частичной рекристаллизации или её подавления. Подавление рекристаллизации вызывает измельчение зерна — улучшение технологических свойств проката. Качество поверхности значительно улучшается. Преимущества: мелкозернистость, исключение внелинейного нормализирования, улучшенная вязкость при низких температурах, лучшие свойства после термообработки цементируемых сталей, сокращение отжига пружинных сталей, улучшение устойчивости к усталоте, повышение временного сопротивления микролегированных сталей в линии, уменьшение глубины декарбуризации. Использование двух блоков (обычно 6 и 4 стальки) позволяет прокатку всех размеров термомеханически и недорого на высоких темпах. Разделение бескрутильного блока позволяет финишную прокатку максимум в 4 прохода. При достаточном охлаждении и хорошей температурной выравненности по сечению термомеханическая прокатка на высоких темпах возможна даже для малых размеров. Охлаждающе-выравнивающий контур перед бескрутильным блоком играет важную роль: позволяет снизить входную температуру в первый блок до 750 °C с профилем <50 °C. Это делает достижение 750 °C снова перед вторым блоком для 10-проходной прокатки малых сечений выполнимой.
Привод бескрутильного блока (MEERdrive)
Обычно все стальки блока имеют сложные редукторы, подверженные износу и ТО. Приводятся совместно одним или несколькими мощными двигателями (до 7000 кВт) в тандемной схеме через основной редуктор и два общих вала. Ограничение — фиксированные коэффициенты редукции, требующие фиксированных диаметров колец. SMS Meer разработал электронный редуктор, контролирующий двигатели блока относительно друг друга так, что стальки функционируют как бескрутильный блок, но с более точным контролем. Название — MEERdrive. Устраняет фиксированные коэффициенты редукции между стальками. Помогает в выборе вальцов: широкий диапазон редукций площади в одном стальке. Управление кольцами упрощается, число проходов сокращается.
Укладная головка с контуром (Loop laying head)
Укладка разных размеров проката в равномерные петли головкой даже на высоких скоростях — важный критерий. Из-за термомеханической прокатки для многих марок температуры укладки сильно снижены по металлургическим причинаям. Это повышает требования к головке, особенно к укладным трубкам — они должны быть из специальных материалов.
Контролируемый охлаждающий конвейер (Control cooling conveyor)
Важная часть стана для достижения нужных свойств проката по широкому спектру марок. Оптимальная комбинация скорости, мощности вентиляторов и положения накрытий позволяет обработку в широком диапазоне условий: быстрые и медленные режимы охлаждения в одной системе. Это дает возможность производить широкий спектр углеродистых и легированных сталей, нержавейки и спецмарки. При «принудительном охлаждении» воздух продувается через ослабленные витки с максимальной мощностью и открытыми накрытиями для максимально быстрого охлаждения до получения ламеллярного перлита. При «задержанном охлаждении» витки перемещаются без вентиляторов, с закрытыми накрытиями и низкой скоростью для удержания температуры в заданном диапазоне как можно дольше. Это обеспечивает феррито-перлитную микроструктуру. Результаты — улучшенные свойства проката в прокатном состоянии. Позволяет производить больше марок в непосредственно пригодном состоянии, сокращая или исключая последующие процессы, напр. сфериодизирующий отжиг.
Реформирующий кольцевой распределитель (Reform ring distributor)
Собирает кольца высоко в реформирующей ванне вращающимся лезвием для оптимального размещения. Система сокращает длину катушечной упаковки, облегчая перевозку и хранение, снижая затраты. Улучшенный сбор дает лучше сформированные катушки — меньше запутываний и зацепок при размотке.
Компоновка современного проволочного стана ArcelorMittal в Дюсбурге (Германия) на рис. 1. Стальк введен в эксплуатацию в 2012 г.
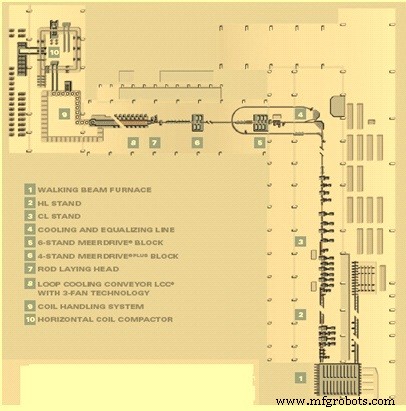
Рис. 1 Компоновка современного проволочного стана
Производственный процесс
- Искусство и ремесло тиар: история, материалы и современный дизайн
- Набор MOSMusic: MOSFET, Arduino и управление светом по музыке
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- Проволочный круг ALLOW™ A1370 H11: Низкоуглеродистый алюминий на возобновляемой гидроэнергии
- Проволочный круг ALLOW™ A1370 H12: Алюминий с низким углеродным следом, марка H12
- Проволочный круг ALLOW™ A1370 H13: Высокопрочный низкоуглеродистый алюминий
- Проволочный круг ALLOW™ A1370 H14: Максимальная прочность в серии низкоуглеродистого алюминия
- Проволока и стержни из никеля 99,98%: S-отпущенные, высокопроизводительные
- Проволока и стержни из никеля 99,98%: полутвердая, ультранизкий углерод и сера, высокая проводимость
- Проволока и стержни из никеля 99,98%: полная твердость, высокая проводимость и окислительная стойкость