



Эффективное производство стали в среднечастотных бесстержневых индукционных печах
Производство стали в индукционной печи
Среднечастотные бесстержневые индукционные печи общеприняты для производства стали в сталеплавильных цехах малой мощности. Печь оснащена преобразователем для получения средней частоты от промышленной частоты 50 Гц. В выпрямителе образуется постоянное напряжение, которое через сглаживающий дроссель поступает в инвертор, где с помощью компенсирующих конденсаторов и индуктивности катушки печи генерируется среднечастотное напряжение. Регулировка преобразователя осуществляется встроенной электроникой управления. Управление печью ведется с пульта оператора и при необходимости с помощью процессора.
Для энергоснабжения используется трансформатор. Печной трансформатор подключается к сети электроснабжения. Он преобразует напряжение сети к рабочему напряжению печи — обычно 770 В для среднечастотных индукционных печей. Транформатор обычно оснащен встроенными устройствами мониторинга: термометрами, контролем уровня масла, реле Бухгольца и воздухоосушителями.
Плавка ведется в огнеупорном тигле, изготовленном обычно из кислых (кварцевых) или нейтральных (корундоалюминиевых) монолитных огнеупоров. Тигль нагревается индукционной катушкой печи, окружающей тигль.
Производство плавки в индукционной печи состоит из циклических операций — «цикла плавки» или «производственного цикла». Цикл плавки имеет две составляющие: (i) плавковый цикл (melt cycle) и (ii) непроизводственный цикл. Плавковый цикл — период непрерывной подачи максимальной мощности на печь с зарядкой шихты. Непроизводственный цикл — периоды без подачи или с пониженной мощностью: зарядка начальной шихты, удаление шлака, забор пробы на температуру или анализ, ожидание результатов анализа, опорожнение печи и т.д. Коэффициент использования печи = плавковый цикл / цикл плавки × 100%. Если плавковый цикл 80 мин, непроизводственный — 40 мин, цикл плавки = 120 мин. Использование = 80/120 × 100 = 66,67%. Если печь должна давать 10 т жидкой стали за плавку при 66,67% использовании, нужна мощность, способная плавить 15 т за плавку.
Особенности плавки губчатого железа
Индукционная печь для плавки губчатого железа должна иметь большое отношение площади поперечного сечения к объему для высокого теплопередачи и поддержания шлака горячим и подвижным.
Индукционная печь использует принцип трансформатора: когда электрический проводник помещается в переменное магнитное поле, в проводнике индуцируется напряжение. В тиглевых печах это напряжение вызывает сильные вихревые токи, которые за счет сопротивления материала нагревают и в конечном счете плавят его. Вода используется для охлаждения катушки. Линии охлаждающей воды контролируются по расходу и температуре.
При производстве стали требуется значительное количество электроэнергии. Помимо теоретической энергии для производства стали, энергия нужна для компенсации потерь в процессе. Потери повышают удельный расход энергии и снижают КПД печи. Потери при производстве стали: (i) тепловые потери, (ii) потери в катушке печи, (iii) потери в батарее конденсаторов, (iv) потери в преобразователе, (v) потери в главном трансформаторе. Тепловые потери — главные, дают максимальный вклад в потери энергии. Основные тепловые потери в индукционной печи (рис. 1): (i) излучательные потери с верха печи, (ii) проводимые потери через огнеупорную выстилку, (iii) тепловые потери в охлаждающей воде катушки, (iv) тепло, уносимое удаляемым шлаком, (v) тепло, уносимое газами, выходящими из верха печи. В течение плавки печь постоянно теряет тепло в охлаждающую воду и излучением с корпуса и открытой металлической поверхности верха. Электроэнергию нужно тратить на компенсацию этих потерь. Чем дольше время плавки, тем больше расход энергии и ниже КПД печи.
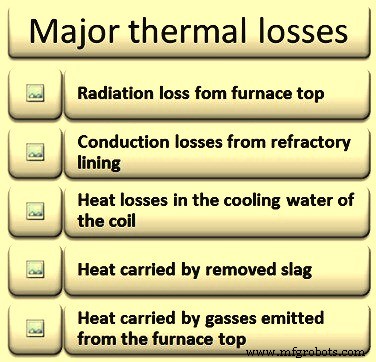
Рис. 1 Основные тепловые потери в индукционной печи
Факторы, влияющие на расход электроэнергии в печи (рис. 2): (i) грязь в шихте со шrottом, (ii) ржавая зарядка, (iii) низкая насыпная плотность шrotта, (iv) карбуризация стали когда она почти готова, (v) неиспользование полной мощности для плавки, (vi) чрезмерное образование шлака, (vii) чрезмерное образование дыма и выбросов, (viii) чрезмерные потери металла из-за проливов и брызг, (ix) время плавки — более длинный производственный цикл означает выше тепловые потери излучением и проводимостью, (x) выдержка готовой плавки в печи.
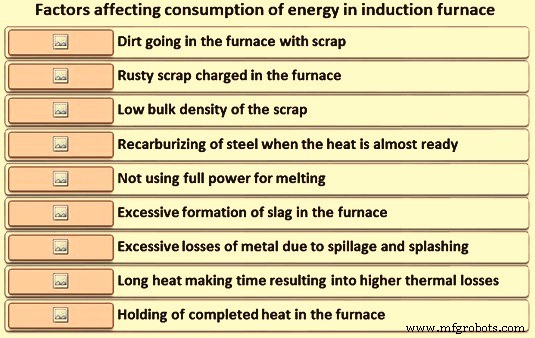
Рис. 2 Факторы, влияющие на потребление энергии в индукционной печи
Металлопотери зарядных металлических материалов зависят от физического размера компонентов и их качества, но обычно менее 5%, причем значительная доля — проливы и брызги при дешлакировании и разливе. Фактор с максимальным влиянием на энергопотребление — уровень использования печи. Чем выше использование, тем более энергоэффективен производственный цикл.
Зарядные материалы
Зарядные материалы для плавки важны для контроля качества производимой стали. Они обеспечивают, чтобы жидкая сталь имела целевые механические свойства и химический состав после отливки и была свободна от дефектов. Помимо качества стали, зарядные материалы влияют на: (i) объем образующегося шлака, (ii) ресурс огнеупорной выстилки, (iii) безопасность завода и персонала. Кроме того, зарядные материалы вместе с практикой зарядки существенно влияют на удельный расход электроэнергии и производительность печи.
В индукционной печи основные зарядные материалы — металлические: лом и губчатое железо. Используются и стальной лом, и железный лом. Железный лом вносит углерод в ванну. Сычуг иногда используют для введения углерода в ванну. Соотношение материалов зависит от их доступности по экономичной цене на месте завода. При высоком отношении губчатое железо/лом в печи также добавляют карбуризатор (антрацит или нефтяной кокс) для контроля углерода в ванне. Металлическую шихту заряжают механически или вручную.
Управление процессом плавки и химией жидкой стали зависят от степени оптимизации смеси металлических материалов. Качества металлических материалов должны быть известны для правильной зарядной смеси для эффективной работы печи.
Для улучшения качества стали качество входного лома нужно контролировать. Важные параметры лома: (i) размер, (ii) насыпная плотность, (iii) химический состав, (iv) чистота — отсутствие загрязнений: ржавчина, закалка, песок, грязь, масла/смазки, (v) неметаллические покрытия: цинк, олово, хром и др.
Наиболее вредные остаточные элементы из лома (медь, кобальт, олово, мысб, сурьма, никель, молибден и др.) в конечном счете концентрируются в стали. Их наличие вызывает нежелательное сопротивление деформации, красную ломкость и механические дефекты.
Если участки лома длинные и выходят за верх печи, они в конечном счете плавятся, но это занимает время и влияет на использование печи. Размер лома важен для предотвращения мостиков. В среднем каждый кусок не должен иметь размер более 33% диаметра печи, ни один размер не должен превышать 50% диаметра. Подающая система должна загружать полную шихту в печь за 65–70% фактического плавкового цикла.
Начальные материалы нужно заряжать максимально быстро и с достаточной плотностью для подачи максимальной мощности. Для оптимальной работы плотность зарядных материалов должна быть высокой — не менее 1,3 т/м³. Количество начальной зарядки должно составлять существенный процент от номинальной вместимости печи.
При плавке стального лома большинство лома висит в воздухе внутри печи. Индукционное поле нагревает лом до температуры плавления стали, так как нет углерода для понижения температуры плавления. Это требует больше энергии и времени для начальной плавки. Кроме того, когда сталь достигает ~700 °Ц окисление резко возрастает, и при нагреве от 700 до ~1540 °Ц поверхность лома продолжает окисляться с все большей скоростью. Оплавившись, капли стали продолжают окисляться, падая по зарядке до дна печи, где соединяются с ванной, надеясь на более высокий углерод. Углерод в ванной останавливает окисление железа. Тончайший лом может перейти от комнатной температуры к вишнево-красному за 1–2 минуты, усиливая окисление. Оксиды железа увеличивают количество шлака. Все это окисление дает высокореактивный FeO-шлак.
Чистота лома критична: грязный или загрязненный лом откладывает шлаковый слог на огнеупоре. Это происходит на уровне жидкости в тигле и ограничивает потребляемую печью мощность. Эффективное уменьшение внутреннего диаметра печи также возможно, что затрудняет и затягивает зарядку. Это снова влияет на энергоэффективность. Ржавый лом плавится дольше, содержит меньше металла на зарядку. Грязная металлическая шихта дает больший объем шлака — выше удельный расход мощности. На каждый 1% шлака при 1500 °Ц потери энергии — 10 кВт·ч/т.
Зарядка губчатого железа характеризуется: (i) высокой пористостью, (ii) низкой плотностью, (iii) низкой теплопроводностью, (iv) высокой удельной поверхностью, (v) высоким содержанием кислорода, (vi) промежуточным содержанием углерода. Губчатое железо имеет однородные химические и физические характеристики. Низкий процент примесных металлов (~0,02%) и низкую серу, но обычно высокий фосфор. Губчатое железо с более высоким углеродом предпочтительнее — снижает потребность в карбуризаторе.
Процесс плавки губчатого железа сильно влияют его физические, химические и тепловые характеристики: форма, размер, плотность, химический анализ, степень металлизации. Также важны: способ зарядки, тип печи, температура ванны, химический состав жидкого металла в печи, течение жидкости внутри печи и вокруг частиц.
Глинистое сродье и невосстановленный оксид железа в губчатом железе должны быть минимальны. Низкое содержание оксида железа важно для безопасности и энергопотребления. Если большой объем невосстановленного оксида железа внести в высокоуглеродистую ванну при высокой температуре, возникнет бурное углеродное кипение — крайне опасно.
Преимущества использования губчатого железа в индукционной печи: (i) не нужна дополнительная десульфуризация, при этом достигается низкая сера в стали; (ii) готовый продукт содержит мало остаточных металлов (Cr, Cu, Mo, Sn и др.); (iii) время зарядки сокращается, что снижает общие тепловые потери; (iv) повышается стабильность качества продукта.
Роль карбуризатора при выплавке стали в индукционной печи — удалить кислород из губчатого железа (в виде FeO) и обеспечить набор углерода в жидкой стали до требуемого уровня. Антрацит и нефтяной кокс — два популярных карбуризатора. Выход углерода зависит от размера и качества карбуризатора, способа и времени добавления. Ожидается 85–95%. Высокая зольность карбуризатора снижает набор углерода, увеличивая шлак. Углерод через сычуг или чугунный лом желательнее для лучшего выхода. Избегать слишком мелкодисперсного карбуризатора — из-за чрезмерных потерь. Другие карбуризаторы: металлургический кокс, железный карбид, силиций карбид (63% Si, 31% C). Силиций карбид обычно заряжают с ломом, преимущества: (i) быстрее всасывание, (ii) действует как деоксидизатор, (iii) улучшает ресурс выстилки.
Помимо металлических материалов и карбуризатора, для выплавки стали в индукционной печи используют деоксидизаторы: ферросплавы (силикоманган, ферроманган, ферросилиций) и алюминий. Выход ферросплавов зависит от их спецификации (размер, марка, состав).
Точный расчет зарядной смеси на основе анализов материалов необходим. Точный взвес и дозировка зарядных материалов и добавок (карбуризатор, деоксидизаторы) — базовые условия для минимизации времени плавки и энергопотребления, а также для обеспечения правильного состава жидкой стали. Необходимо использование чистых и сухих зарядных материалов.
Независимо от режима зарядки (ручной или механический), зарядные материалы должны взвешиваться и помещаться в печь. Для взвешивания можно использовать крановые весы.
Зарядка и плавковая операция
Среднечастотные бесстержневые индукционные печи для производства стали работают без залива (heel). Материал заряжают в пустую печь до верхнего края катушки.
Сразу после опорожнения предыдущей плавки состояние выстилки инспектируют, затем начинают зарядку лома. С началом зарядки лома стартует цикл плавки. Качество зарядных материалов, последовательность их зарядки существенно влияют на цикл плавки.
Как только первая партия лома заряжена, включают питание — ток течет с высокой скоростью при сравнительно низком напряжении через индукционные катушки, создавая индуцированное магнитное поле в центральном пространстве катушек, где находится тигль. Индуцированные магнитные потоки проникают через всю доступную шихту в тигле. По мере прохождения магнитных потоков через лом и замыкания цепи они генерируют и индуцируют вихревые токи в ломе. Эти вихревые токи, проходя через высокоомную ванну лома, генерируют огромное количество тепла и начинается плавка. Таким образом, скорость плавки зависит преимущественно от двух факторов: (i) плотности магнитных потоков, (ii) компактности зарядки. Чем плотнее зарядка и чем больше объем печи она занимает, тем меньше время плавки и энергопотребление.
Нагрев лома начинается, как только в печи достаточно зарядки для подачи мощности. Цель — ввести энергию в зарядку максимально быстро и эффективно. Источник питания, способный выдавать максимальную мощность на протяжении всего цикла плавки, всегда дает лучшую скорость плавки. По мере прохождения зарядки через процесс плавки напряжение на катушке разрешают повышать. Это дает два преимущества: (i) обеспечивает непрерывную подачу максимальных киловатт на катушку, (ii) высокое напряжение на катушке означает более высокое индуцированное напряжение в зарядке и более эффективный контактный нагрев. Обычно это дает ~10% улучшение скорости плавки по сравнению с источником питания, где потребляемая мощность падает по мере прохождения зарядки через плавку.
В среднечастотной печи тепло развивается преимущественно в внешнем крае металла в зарядке, но быстро переносится в центр проводимостью. Вскоре формируется ванна жидкого металла на дне, зарядка оседает. Плавящийся материал усаживается, и печь можно дозазарядить. В среднечастотных печах материал заряжают не в жидкую ванну, а на все еще твердый материал.
В этот момент дополнительную зарядку ведут постепенно. Вихревой ток, генерируемый в зарядке, имеет и другие эффекты. Он придает жидкой стали эффект промешивания, благодаря чему она перемешивается и нагревается более однородно. Эффект промешивания обратно пропорционален частоте печи. Плавка продолжается до заполнения примерно половины объема печи жидкой сталью. В этот момент забирают пробу на анализ и дешлакивают печь в шлакоприемник наклонением. Шлаки, образующиеся в среднечастотных бесстержневых печах, обычно не подвижны, тяжелы и липки, часто сухие и в виде шлака. При удалении шлака питание отключают, чтобы весь шлак всплыл и его можно было удалить. Чем дольше питание выключено, тем сильнее влияние на общее использование печи.
По результатам анализа определяют потребность в дополнительной зарядке лома, губчатого железа и карбуризаторе и продолжают зарядку. Если ванна образует выпуклую поверхность, подачу мощности временно снижают для выпрямления выпуклости и снижения скорости циркуляции.
Губчатое железо можно заряжать прямо в жидкий металл, когда действие промешивания ускоряет передачу тепла и способствует плавке. Нужно обеспечить достаточное количество жидкой ванны перед добавлением губчатого железа.
При зарядке губчатого железа требуется непрерывное удаление шлака для плавного процесса плавки. Шлак затвердевает на поверхности жидкой ванны и препятствует дальнейшей плавке губчатого железа. Непрерывное удаление шлака осуществляется лопатным захватом шлака из печи. Удаление шлака лопатой облегчается специальными дешлакивательными ложками с длинными стальными стержнями. Ложки изготавливаются специально. Удаление ложкой возможно, так как шлак на этом этапе густой и вязкий. Ручное удаление шлака — тяжелая и неприятная работа.
Ручное удаление шлака можно улучшить с помощью коагулянта шлака. Коагулянт эксфолирует, связывая куски шлака вместе, чтобы их можно было снять. Если используются коагулянты, их применение строго контролируют для предотвращения химической атаки на огнеупорную выстилку.
Объемы шлака можно снизить выбором чистых и правильных зарядных материалов и губчатого железа с более высоким процентом общего железа. Повышение скорости плавки также снижает образование шлака.
При большем содержании губчатого железа в зарядке нужен углерод (антрацит или нефтяной кокс) в ванне для удаления кислорода. Кислород в губчатом железе в виде FeO бурно реагирует с углеродом в жидкой ванне, улучшая теплоперенос, контакт шлак-металл и однородность ванны.
Независимо от режима зарядки, губчатое железо всегда заряжают после начального формирования жидкой ванны (горячего залива) плавкой стального лома. Плавка губчатого железа сильно влияют: углерод в жидкой ванне и степень металлизации губчатого железа. Углерод ванны реагирует с невосстановленным оксидом железа губчатого железа с выделением CO и CO₂ из жидкой ванны — углеродное кипение, с последующим удалением водорода и азота, в конечном счете давая чистую сталь. Углеродное кипение происходит на границе шлак-металл реакцией: 3FeO + 2C = 3Fe + CO + CO₂.
Углерод в жидкой ванне нужно держать на надлежащем уровне для поддержания соответствующего углеродного кипения в период плавки. Количество необходимого углерода (C, кг) для восстановления FeO губчатого железа: C = 1,67 [100 – %M – {(% Шлак /100) × % Fe}]. Здесь M — степень металлизации, Fe — количество железа в шлаке.
Подготовка плавки к разливу, разлив и опорожнение печи
Когда уровень жидкости достигает верхнего края катушки (плавка близка к завершению), забирают пробу ванны на анализ и температуру плавящими зондами. Мощность удерживают. Сразу после замера температуры и пробы восстанавливают удерживающую мощность. Для точности и скорости обычно делают спектрографический анализ.
По результатам анализа проводят дозавочные добавки в ванну для корректировки анализа. Дозавочный материал плавится, температуру ванны поднимают до 80–100 °Ц ниже температуры разлива. Карбуризатор для дозавки должен быть мелкозернистым для увеличения площади поверхности — это обеспечивает быстрое растворение.
Когда разливная ковш готов, печь дешлакивают и доводят до температуры разлива. Для среднечастотных печей нужно 2–5 минут на эту операцию. Температуру разлива определяют с учетом охлаждающего эффекта ферросплавов. Перед разливом небольшое количество ферросплавов заряжают в печь, чтобы избежать кипения при разливе.
В разливной ковш кладут требуемое количество ферросплавов и карбуризатор (если нужно) на дно и разливают металл. При разливе чем быстрее опорожняется печь, тем лучше. Время опорожнения влияет на использование печи.
Необходимые меры предосторожности и вопросы безопасности
Плавковый процесс всегда связан с опасностями расплавленного материала, которые не всегда можно точно предвидеть. Говорят: известные опасности — не опасности, или по крайней мере опасности, которые можно предусмотреть и противодействовать. Важные вопросы безопасности при выплавке стали в индукционных печах связаны с выбросом расплавленного металла в виде брызг, мелких и крупных капель, тепловым излучением от плавящейся ванны и взрывами водяного пара.
Металлические брызги с небольшим объемом плавки возникают, когда очень мелкие металлические частицы попадают в контакт с плавящейся ванной и выталкиваются из плавки. Если эти частицы также мокрые или влажные, это приводит к выбросу мелких и крупных капель. Оператор на рабочей площадке подвергается значительному тепловому воздействию. Без надлежащих СИЗ это ведет к ожогам кожи и повреждению глаз.
Взрывы водяного пара всегда происходят, когда жидкость попадает под поверхность ванны. В экстремальных случаях 1 см³ воды, проникшей глубоко под поверхность, может мгновенно расшириться в 1600 раз. Вода может попасть в плавящуюся ванну из зарядных материалов или влажных/мокрых инструментов.
При работе индукционной печи может произойти повреждение утрамбовочной смеси, и плавка сдвигается вперед до катушки. Если это приводит к закупорке витков и выбросу воды, вода может проникнуть под плавку, вызывая внезапное выталкивание плавки вверх. Это вызывает мощный взрыв водяного пара с выбросом плавки на платформу печи.
Важные меры предосторожности и вопросы безопасности:
- Чистота и порядок на рабочем месте: платформа печи должна быть чистой всегда, инструменты готовы на своих местах. Любые посторонние материалы или предметы должны быть удалены без задержки.
- Достаточное освещение рабочего места обеспечивает своевременное распознавание и устранение неисправностей или проблем на платформе печи.
- Повреждения оборудования, операционных выключателей, электрических и гидравлических линий фиксируют в журнале и сообщают в ремонтную службу. Контрольные лампы — средства безопасности, их тестируют по плану.
- Состояние тигля инспектируют визуально после каждого опорожнения или разлива. Возможные трещины в стенке тигля проявляются темными следами, которые затем детально осматривают.
- Зарядные материалы инспектируют при подготовке. Трубы, полые компоненты отбирают вручную и проверяют на отсутствие воды — она может вызвать взрыв водяного пара.
- Посетителей и посторонний персонал информируют об опасностях и просят держаться на безопасном расстоянии.
- Минимальные СИЗ для персонала на рабочей площадке: каска, защитная обувь, длинные брюки, хлопковая одежда, защитные очки с боковой защитой.
- Аварийный сток должен быть сухим и чистым всегда.
- Корпус печи инспектируют раз в неделю, чистят раз в месяц от пыли, мелких частиц лома и других примесей.
- Любую утечку масла устраняют, место засыпают песком, утечку локализуют и ремонтируют.
- Два аварийных пути эвакуации с платформы печи должны быть доступны всегда, не блокироваться даже кратковременно.
- При работе металлическими инструментами в плавящейся ванне с включенной печью инструменты должны быть заземлены, или оператор должен носить сухие кожаные перчатки. Такие работы только с выключенной печью. Инструменты предварительно прогревают над ванной для удаления влаги.
- Образование мостиков в зарядке предотвращают для исключения непредвиденного прорыва расплавленного материала наружу. Если мостик сформировался, печь выключают и наклоняют, чтобы контакт с плавкой можно было установить тонким ручным стержнем. Иногда мостик расплавляют печью на низкой мощности в наклоненном положении, затем перезаряжают через отверстие в базовом положении и полностью расплавляют.
- При отключении электроэнергии с полной плавкой в печи и неизвестном времени устранения проблемы определяют дальнейшую процедуру: либо дать плавке застыть, либо опорожнить тигль.
- Электрическая изоляция токоведущих частей от земли измеряют заземляющим реле. Если плавка на потенциале земли приближается к катушке, сопротивление падает, и систему отключают.
- При работе с наклоненной печью её нужно зафиксировать против опрокидывания. Также фиксируют при выдавливании тигля.
Состояние тигля нужно инспектировать визуально и определять оставшуюся толщину стенки измерительными приборами. Оценку средней оставшейся толщины стенки можно сделать по показаниям частотомера.
Производственный процесс
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Перегревательные печи: типы, функции и промышленное применение
- Производство белочного железа и хромированной стали: высококачественные покрытые листы
- Оптимизация энергоэффективности в производстве железа и стали
- Горелки печей перегрева: типы, эффективность и экологичность
- Процесс CLU для производства нержавеющей стали: эффективное удаление углерода и легирование
- Производство стали в электродуговой печи: процесс, преимущества и влияние
- Индукционные печи: ключевые операционные аспекты для малого сталеварения
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей