



Индукционные печи: ключевые операционные аспекты для малого сталеварения
Развитие индукционной печи для сталеплавки стало福音 для мелких сталеплавильщиков. Эти печи легко устанавливать, эксплуатировать и обслуживать. Они меньше по размеру плавки, с низкими капитальными вложениями и предпочтительны для сталелитейных заводов низкой мощности. В этих печах сталь производится плавкой зарядного материала с использованием тепла, производимого электромагнитным полем.
Индукционная печь состоит в основном из тигля, индукционной катушки, оболочки, системы охлаждения и механизма наклона. Тигель формируется из огнеупорного материала, которым обмотана печная катушка. Этот тигель держит зарядный материал и впоследствии расплав. Выбор огнеупорного материала зависит от типа заряда и в основном состоит из кислых, основных или нейтральных огнеупоров.
Индукционная катушка — трубчатая медная катушка с определенным числом витков. Через нее проходит переменный ток (AC) и генерируется магнитный поток внутри проводника. Сгенерированный магнитный поток индуцирует вихревые токи, обеспечивающие нагрев и последующий процесс плавления в тигле.
Конструкция и сырье
Оболочка — внешняя часть печи. Она вмещает тигель и индукционные катушки и имеет более высокую теплоемкость. Она сделана из прямоугольного параллелепипеда из низкоуглеродистой стали и соединена в углах реберными накладками из угловых профилей и полос немаргнитного металла.
Система охлаждения обычно сквозная однопроходная с трубчатыми медными катушками, подключенными к источнику воды через гибкие резиновые шланги. Охлаждение важно, потому что цепь печи имеет резистивный характер, и активная мощность потребляется не только в зарядном материале, но и в сопротивлении катушки. Эти потери в катушке, а также потери тепла, проводимого от заряда через огнеупорный тигель, требуют охлаждения катушки водой как охлаждающей средой для предотвращения недопустимого повышения температуры медных катушек.
Сырье и источник энергии
Стальной лом, прямо восстановленное железо (DRI) и чугун/литейные чугуны — входные сырьевые материалы для индукционной печи. Соотношение этих предметов и технология плавки этих входных материалов варьируются в зависимости от доступности сырья и расположения завода. Дальнейшие отобранные сырьевые материалы требуются для производства стали определенного качества. Для лучшей и эффективной операции плавки в индукционной печи зарядный материал должен удовлетворять следующим критериям:
- Должен быть максимально плотным. Уплотнение лома важно для обеспечения равномерного и быстрого нагрева, а также для экономии энергии.
- Должен быть чистым. Ржавчина, масло, смазка, песок и т.д. желательно отсутствуют.
- Должен быть металлургически чистым, т.е. свободным от шлакозаливов, оксидов и т.д., особенно для DRI, черепа (skull) и ферросплавов.
- Не должно быть или мало острых краев, особенно для тяжелого и объемного лома.
- Должен быть сегрегирован от вредных примесей: взрывчатых веществ, герметичных емкостей, испаряющихся веществ и доступен в заряжаемых размерах на полу мастерской.
Электричество — единственный источник энергии для плавки стали в индукционной печи. Индукционную печь нужно работать на максимальной мощности с начала. Существует заблуждение о работе печи на низком тапе изначально и затем постепенном повышении до более высокого тапа. Максимальная мощность увеличивает скорость плавления и сокращает цикл плавки. Коэффициент мощности (power factor) должен поддерживаться близко к единице.
Падение напряжения от источника также мониторят для лучшей энергоэффективности. Дальнейшая скорость потребления мощности зависит от размера печи и снижается по мере увеличения мощности печи примерно до 15–17 тонн, после чего скорость потребления остается почти постоянной на уровне ~600 кВт·ч/т.
Важные аспекты операции
Поскольку жидкая сталь возбуждается током, противоположным току, текущему в индукционной катушке, она агитируется для подъема своей поверхности в центре. Поверхность жидкой стали поднимается выше по мере снижения частоты, т.е. агитация жидкой стали происходит сильнее в низкочастотной печи, чем в высокочастотной. Этот эффект агитации позволяет обеспечить равномерную температуру жидкой стали и ее равномерное качество, а также способствует удержанию заряженного материала и плавлению корректирующих добавок химического состава, особенно добавки углерода. С другой стороны, чрезмерная агитация может вызывать такие проблемы, как окислительный износ жидкой стали и плавление огнеупоров или опасность брызг жидкой стали.
После завершения плавки шлак скимывают (удаляют с поверхности). Шлак, образующийся при плавлении, имеет тенденцию прилипать к печной стенке. Это уменьшает объем печи, следовательно, снижает металлический выход на плавку. Перегрев металла проводят при более высокой температуре и держат несколько минут. Это препятствует отложению шлака на печной облицовке, поддерживая печь чистой с полным объемом.
Состав шлака варьируется в зависимости от конкретного процесса и типа производимой стали. Составы печного и лыжевого шлаков часто очень сложны. Шлак, который формируется, — результат сложных реакций между кремнеземом, оксидом железа из стального лома, другими продуктами окисления при плавлении и реакциями с огнеупорной облицовкой. Шлак состоит из сложной жидкой фазы оксидов железа, марганца, магния и кремния,силикатов и сульфидов плюс множество других соединений, которые могут включать аллюмину, оксиды кальция и сульфиды, редкоземельные оксиды и сульфиды и т.д.
При производстве стали химия конечного продукта контролируют. Химический анализ всех входных материалов делают для решения о зарядной смеси. После завершения 50% зарядки входных материалов берут пробу ванны для химического анализа. На основе анализа пробы на этом этапе делают расчеты для дальнейших добавок металлов. Если проба на этом этапе показывает высокий процент углерода, серы и фосфора, то содержание DRI в заряде увеличивают. Финальную пробу берут при 80% завершении плавления. На основе анализа этой пробы делают другую коррекцию в заряде. Низкое содержание углерода в пробе корректируют увеличением количества чугуна/литейного чугуна в заряде. Кремний и марганец в металле окисляются оксидом железа прямого восстановленного железа. Сера также разбавляется прямым восстановленным железом. Благодаря использованию DRI примесные элементы в стали, сделанной в индукционной печи, остаются под контролем.
Жидкая сталь — желаемый выход индукционной печи. Количество зависит от мощности печи, качество — от сырья и стали. Температура выкладки зависит от типа стали и необходимого перегрева жидкой стали для ее конечного применения. Выкладка стали при высоких температурах увеличивает эрозию огнеупоров и потребление энергии.
Ненужный перегрев жидкой стали до высоких температур значительно стоит энергии. Минимизация перегрева расплава экономит энергию. В зависимости от спецификации стали и потерь температуры при переносе жидкой стали в непрерывную литейную машину, температуру перегрева определяют. В каждой плавке температуру ванны жидкой стали измеряют и мониторят для получения оптимальной экономии энергии. Необходимо обеспечивать правильные системы управления мощностью с потенциометрической регулировкой для минимизации энергопотерь из-за перегрева.
Наклон печи для выливания расплава — последняя операционная активность перед литьем. Печь обычно наклоняют для достижения угла 90 градусов или более для полного выливания жидкой стали.
Другие аспекты сталеплавки в индукционной печи
В зависимости от установленной удельной мощности и практики плавления, тепловая эффективность индукционной печи может превышать 80%, но обычно в диапазоне 60–78%.
Индукционные печи обычно держат открытыми в течение всего процесса плавления, где рабочие занимаются скимованием шлака и мониторингом качества расплава. Однако это приводит к значительным тепловым потерям, поэтому специальные крышки или крышки нужно устанавливать для снижения тепловых потерь. В частности, сокращение времени, пока крышка держится открытой во время плавления, может привести к существенной экономии энергии.
Теоретическое требование энергии для плавки железа — только 340 кВт·ч/т, тогда как фактическая необходимая мощность ~600 кВт·ч/т. Эта разница обусловлена двумя факторами: (1) присущими принципу плавления в индукционной печи, включающими неэффективность потерь в электрических шинах, вихревых токах, потерях в огнеупорах, потерях в охлаждающей воде и т.д., и (2) операционными потерями, в основном из-за ненужного и чрезмерного удержания жидкой стали в индукционной печи.
Оборудование индукционной печи должно размещаться с минимальным расстоянием между каждым оборудованием для снижения проводниковых потерь. Для заметного снижения проводниковых потерь необходимо сократить расстояние между телом печи и конденсатором улучшения коэффициента мощности, так как очень большой ток течет между ними.
Эффективность индукционной печи выражается как итоговая, вычитая электрические и тепловые потери. Типичная диаграмма теплового баланса высокочастотной и среднечастотной тигельной индукционной печи показана на рис. 1. Электрические потери состоят в трансформаторе, частотном преобразователе, конденсаторе, проводке, кабеле, катушке и т.д. Потери в катушке — существенный фактор, от которого зависит мощность печи. Тепловые потери в индукционной печи состоят из проводимых потерь тепла, уходящего от печной стенки к стороне катушки, радиационных потерь тепла, выпускаемого с поверхности расплава, потерь поглощения в кольцевом капюшоне, потерь плавления шлака и т.д. Катушки печи водоохлаждаемые, что также приводит к тепловым потерям. Тепловая эффективность высоко- и среднечастотных печей (60–78%) немного выше, чем низкочастотных (58–71%).
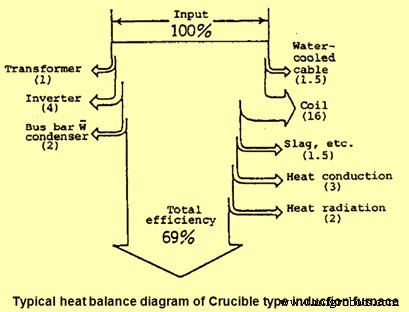
Рис. 1 Типичная диаграмма теплового баланса тигельной индукционной печи
Одна из самых критических проблем процесса сталеплавки в индукционной печи — ее ограничение в очистке стали для снижения содержания фосфора ниже желаемых пределов. Более высокий фосфор и захват азота при индукционном плавлении делают конечный продукт твердым и хрупким и непригодным для многих критических применений. Кроме того, качество губчатого железа, которое в основном поставляется из угольных производственных единиц, также плохого качества, особенно в терминах металлизации и содержания фосфора. Из-за этих недостатков более высокое использование DRI в индукционной печи приводит к низкому выходу и более высокому энергопотреблению/потреблению мощности, а также более высокому фосфору в стали.
Экологические выбросы
Поскольку в индукционной печи не сжигается уголь или топливо и не выполняются очистительные процедуры, выбросы исключительно зависят от чистоты и состава заряжаемого материала. Можно отличить две основные категории выбросов. Первая, и основная, категория относится к чистоте заряда: ржавчина, грязь, литейный песок, краска, масло, оцинкованный или припаянный металл — все элементы, дающие выбросы пыли и дыма (органических или металлических). Вторая категория относится к химическим реакциям при высоких температурах (например, при удержании или коррекции металлического состава), которые могут давать металлургические дымы из-за окисления.
Дополнительно огнеупорная облицовка (кислая-SiO₂, нейтральная-Al₂O₃, или основная-MgO) может добавлять небольшое количество пылевых частиц к выбросам. Трудно получить средние данные выбросов, так как чистота заряда, доминирующий вкладчик в выбросы, сильно варьируется от единицы к единице.
Скорость выбросов из индукционной печи зависит от зарядного материала, который снова зависит от продукта, делаемого из этой печи. Если продукт — качественная литейная деталь, выбросы порядка 1–2 кг/т металлического заряда, но если это слиток/блошка, то скорости выбросов порядка 10–20 кг/т металлического заряда нормальны. Высшие скорости выбросов происходят при зарядке и в начале цикла плавления. Размеры частиц 1–100 мкм, с более чем 50% менее 10–20 мкм. Зарядка маслянистого лома или стружки в холодную печь приводит к присутствию органических паров в выхлопных газах.
Огромные количества горячих дымов и газов выделяются из открытых печных сосудов при операциях индукционной печи и распространяются по полу мастерской, затрагивая здоровье рабочих.
Что касается загрязнительного потенциала индукционных печей, можно заметить, что объем, количество и вредные выбросы твердых и газообразных загрязнителей довольно низки по сравнению с электродуговой печью. Оборудование не должно быть таким сложным, как для ЭДП, чтобы быть стоимоэффективным для малых единиц индукционных печей. В то же время загрязнители, выделяемые, должны соответствовать регуляциям.
Шаги для контроля загрязнений включают захват дымов правильно спроектированным механизмом всасывающего капюшона. Капюшон должен втягивать все выхлопные газы, которые должны быть очищены циклонным сепаратором. Дальнейшая очистка более мелких частиц проводится либо через тканевый фильтр (bag filter), либо во влажном скруббере, а затем чистые газы выпускают в атмосферу. Механизм всасывающего капюшона может быть боковым, поворотным или навесным типом. Последний шаг — утилизация твердого вещества, оставшегося как ил или пыль.
Концентрация частиц в выбросах из индукционной печи для производства жидкой стали не должна превышать 100 мг/м³, выраженная в референсных условиях 0 °C, 101,325 кПа и сухих условиях без коррекции на кислородное содержание, и компенсированная для любого эффекта разбавительного воздуха на концентрацию.
Безопасность и индукционные печи
Работа с расплавленным металлом всегда была опасной работой. Современные высокоэффективные индукционные печи улучшили условия труда, сделав литейные мастерские прохладнее, чище и в целом менее враждебными рабочими местами, так как тепло, шум и дымы, ассоциированные с горючими печами, отсутствуют. Однако эти печи не устранили опасности, неотъемлемые для работы близко к жидкому металлу.
Причины большинства аварий в литейных мастерских с индукционными печами:
- Введение влажного или сырого металла в плавку, вызывающее водо-металлический взрыв.
- Недостаток навыков оператора при замере температуры, пробы или добавке ферросплавов, вызывающее брызги металла.
- Падение крупных кусков зарядного материала в расплавленную ванну, вызывающее брызги металла.
- Неправильное внимание к зарядке, вызывающее мостиковое действие (bridging).
- Несоблюдение линий безопасности, вызывающее зажимающую ситуацию.
- Контакт с электрическими проводниками, обход блокировок безопасности или контакт с неразряженными конденсаторами, вызывающий удары током или гибели.
- Недостаточная подготовка оператора.
Производственный процесс
- Никель: 5 ключевых промышленных применений и их влияние
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация доменного газа: генерация, использование и эффективность
- Перегревательные печи: типы, функции и промышленное применение
- Оцинковка стали: металлургические принципы и защитные стратегии
- Оптимизация энергоэффективности в производстве железа и стали
- Оптимизация проектирования доменной печи: ключ к производительности и долгой кампании
- Мастерство синтерирования: как работы синтерных заводов формируют производство железа