



Оптимизация энергоэффективности в производстве железа и стали
Энергоэффективность и производство железа и стали
В последние годы необходимость более рационального и эффективного использования энергии возникла как стратегический и срочный вопрос. Такая необходимость особенно воспринимается в производстве железа и стали не только из-за растущих затрат на энергию, но и как следствие конкуренции, которая подчеркивает некоторые особенности процесса и его конечных продуктов (например, стоимость и качество). Также рациональное использование энергетического ресурса может рассматриваться как двухсторонний вопрос: первый аспект связан с достигнутой осознанностью ограниченной доступности энергии, рассматриваемой как источник, а второй — представлен зрелым пониманием затрат, несомых для закупки энергии.
Глобально, постоянно растущее потребление энергии шло рука об руку с растущими опасениями по поводу ее сохранения. Помимо того, что она дорога и склонна к внезапным колебаниям цен, подавляющее большинство источников энергии не возобновляемы. Поэтому сохранение энергии считается жизненно важным не только для избежания растраты драгоценного ресурса, но и для замедления быстрого истощения ресурсов угля, нефти и природного газа. Однако, с экологическим движением, набирающим силу за последние 30 лет, последствия неэкологичного использования энергии больше не ограничиваются только экономикой. Поскольку основная часть парниковых газов (ПГ) выбросов является результатом сжигания ископаемого топлива, сохранение энергии сегодня неразрывно связано с климатической проблемой. Поскольку прекращение использования ископаемого топлива не является опцией без жизнеспособности альтернативных источников, единственный способ снизить потребление энергии и управлять выбросами — максимизировать ее эффективность.
Поскольку сталелитейная промышленность представляет один из самых энергозатратных секторов в экономике любой страны, она поэтому особенно интересна в контексте как локальных, так и глобальных экологических обсуждений.
Профиль энергоэффективности вырос в последнее время из-за увеличения опасений по поводу локальных и глобальных экологических воздействий использования энергии. Вызовы энергетической безопасности также вывели энергоэффективность на первый план, так как они напрямую способствуют снижению потребления энергии.
Энергоэффективность в производстве железа и стали критична для обеспечения снижения производственной стоимости, конкурентоспособности стальных продуктов и минимизации экологических воздействий, таких как выбросы ПГ. Большинство энергозатрат в интегрированном сталелитейном заводе поступает от топлива и электричества. Энергия от топлива в основном поступает от твердого топлива (преимущественно угля) и только небольшой вклад от жидкого и газообразного топлива. Топливо в производстве железа и стали используется для обеспечения тепловой энергии. Оно также используется как восстановитель для восстановления железной руды для производства железа. Электрическая энергия используется для удовлетворения процессных потребностей, запуска двигателей и освещения объектов.
Лицом, первым придавшем форму идее энергоэффективности, был американский физик и эколог Амори Ловинс. Потрясенный нефтяным кризисом 1973 года, Ловинс постулировал и популяризировал концепцию «негаватт» — систему удовлетворения энергетических потребностей не за счет эксплуатации больших количеств энергии, а за счет повышения эффективности существующих количеств. Другими словами, используя американское выражение, «получить максимум за свой бак». С тех пор весь мир работает над тонкой настройкой существующих технологий или разработкой совершенно новых решений, максимизирующих ценность, получаемую от каждой единицы энергии. Эти усилия поддерживались поддержкой от людей во власти, создавшими благоприятную среду для мотивации эффективного использования энергии.
Производство железа и стали энергозатратно. Оно является крупнейшим потребителем энергии среди всех промышленных секторов. Оно также является крупнейшим эмитентом выбросов CO₂. Это составляет значительную часть стоимости производства стали. Стоимость энергии в проценте от общей стоимости находится в диапазоне 20–40% в зависимости от производственного маршрута, типа железной руды и угля, используемого, ассортимента стальных продуктов, технологии управления операцией и материальной эффективности.
Первичные источники энергии, используемые в производстве железа и стали, включают коксовой уголь, некоксующийся уголь, жидкое топливо и электричество. Там, где доступен природный газ, он используется в производстве железа. Из различных типов первичных источников энергии коксующийся уголь занимает основную долю используемой энергии (65–80%). В то время как коксующийся уголь, некоксующийся уголь и жидкое топливо в основном используются на интегрированных сталелитейных заводах, электричество по большей части представляет основной вклад для сталелитья на мини-заводах, использующих дуговые электропечи или индукционные печи.
Энергоемкость измеряется в физических терминах как удельное потребление энергии на единицу продукции (УПЭ).
Удельное потребление энергии (УПЭ) определяется следующим образом. УПЭ измеряется в ГДж/т продукта.
УПЭ = Использованная энергия / Произведенный продукт = (Импортированная энергия – Экспортированная энергия) / Произведенный продукт
Промышленные процессы часто используют энергию в разных формах, таких как топливо, пар и электричество, и УПЭ такого рода процесса рассчитывается следующим образом:
УПЭ = E (топливо) + E (пар) + E (электричество) / Произведенный продукт
Где E (топливо) — потребление топлива, E (пар) — потребление пара, E (электричество) — потребление электричества процесса.
В большинстве случаев УПЭ сравнивается с лучшей практикой для определения процентного снижения энергии на единицу продукции, которое может быть достигнуто путем внедрения лучших практик. УПЭ для производства железа и стали значительно снизилось в последние годы. Сегодня УПЭ в энергоэффективных заводах мира, использующих маршрут доменная печь – конвертер, варьируется от 17 ГДж/т черновой стали до 23 ГДж/т черновой стали. В неэффективных заводах оно варьируется в диапазоне 25–34 ГДж/т черновой стали.
Это изменение УПЭ влияется/зависит от качества железной руды и угля, марки стали и материальной эффективности. Маршрут печи Мартина более энергозатратен и менее продуктивен. В настоящее время только очень малая мощность все еще используется из-за замены этой технологии технологией конвертера. Маршрут производства стали с использованием дуговой электропечи не требует коксового или синтерного завода, но переработанного стального лома. Энергоемкость этого маршрута варьируется от 9,1 до 12,5 ГДж на тонну черновой стали, где входом является только стальной лом.
Другой способ производства черновой стали — прямое восстановление железной руды для производства прямо восстановленного железа (DPR). Средняя энергоемкость обычно между 28,3 и 30,9 ГДж на тонну черновой стали. Эта технология в основном использует природный газ или некоксующийся уголь. В последние годы в мире есть значительный интерес в производстве DPR с использованием сланцевого газа в тех районах, где он доступен в изобилии.
Типичные УПЭ и удельные выбросы CO₂ различных цехов сталелитейных заводов в Европе приведены в табл. 1.
| Табл. 1 Типичные УПЭ и удельные выбросы CO₂ для производства железа и стали в Европе | ||||
| Подразделения сталелитейного завода | Первичная энергия | Прямая энергия | Общие выбросы CO₂ | Прямые выбросы CO₂ |
| ГДж/т | ГДж/т | т CO₂/т | т CO₂/т | |
| Коксовый и побочный цех | 6,827 | 6,539 | 0,824 | 0,794 |
| Синтерный цех | 1,730 | 1,549 | 0,211 | 0,200 |
| Пеллетный цех | 1,204 | 0,901 | 0,075 | 0,057 |
| Доменная печь | 12,989 | 12,309 | 1,279 | 1,219 |
| Конвертер (BOF) | -0,253 | -0,853 | 0,202 | 0,181 |
| Дуговая электропечь (ДЭП) | 6,181 | 2,505 | 0,240 | 0,240 |
| Блум, слэб и блूम прокатный стан | 2,501 | 1,783 | 0,125 | 0,088 |
| Горячепрокатный стан | 2,411 | 1,700 | 0,120 | 0,082 |
| Стан 5000 | 2,642 | 1,905 | 0,133 | 0,098 |
| Секционный стан | 2,544 | 1,828 | 0,127 | 0,084 |
| Декапировочная линия | 0,338 | 0,222 | 0,016 | 0,004 |
| Холодопрокатный стан | 1,727 | 0,743 | 0,075 | 0,008 |
| Отжиг | 1,356 | 1,086 | 0,070 | 0,049 |
| Горячеокунная оловечная линия | 2,108 | 1,491 | 0,104 | 0,059 |
| Электролитическая оловечная линия | 4,469 | 2,619 | 0,208 | 0,046 |
| Органическая оловечная линия | 1,594 | 0,758 | 0,074 | 0,003 |
| ТЭЦ | 12,173 | 12,173 | 1,989 | 1,989 |
Энергетический поток и использование процессных газов в интегрированных сталелитейных заводах
Энергетическая взаимозависимость в интегрированных сталелитейных заводах довольно сложна. На рис. 1 проиллюстрирован типичный пример входных и выходных потоков различных типов энергии и восстановителей вместе с внутренним энергетическим потоком японского интегрированного железа и сталелитейного завода.
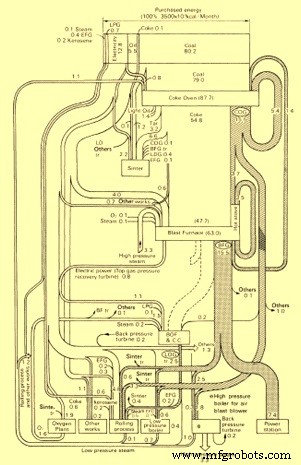
Рис. 1 Пример типичного энергетического потока в интегрированном японском сталелитейном заводе
Обычные доминирующие входы — уголь, топливное масло и, если закупается из внешнего снабжения, кокс. Эти входы в основном используются для производства кокса в коксовом цехе и как восстановители в доменной печи. Обычно используются альтернативные восстановители в доменной печи, такие как уголь, угольная смола или масло, которые инжектируются в доменную печь на уровне дюйер. Использованные масла, жиры, различные газы (например, коксовый газ) и другие углеводороды, такие как отходы пластмасс, также могут инжектироваться.
Качество (теплотворная способность и чистота) и объем различных газов значительно варьируются, и эти факторы влияют на то, где топлива могут быть полезно использованы. Для оптимизации энергоэффективности необходимо, чтобы каждый процессный газ потреблялся в наиболее подходящем цехе. Энергетическое управление играет важную роль в этом отношении. Первичная задача энергетического управления — эффективное распределение и использование процессных газов и закупленного топлива. Хорошая планировка завода может дополнительно облегчить эту задачу.
Коксовый газ (КГ), доменный газ (ДГ) и конвертерный газ (КГ) составляют основу энергетической системы в интегрированном металлургическом комбинате. Большая часть энергопотребности удовлетворяется этими газами; оставшаяся часть должна быть сбалансирована с закупаемой энергией, обычно электрической мощностью и другими видами топлива, как топливное масло.
Потенциалы для улучшения энергоэффективности во многом строятся на текущих изменениях в секторе железа и стали. Они возникают из улучшения входных факторов, из конвертации технологий и модернизации, а также из переработки и восстановления отходящего тепла. Потенциал в восстановлении отходящего тепла, например, огромен. В настоящее время более 50% энергии теряется во многих сталелитейных заводах. Потери происходят в виде выхлопных и побочных газов, которые не могли быть использованы для генерации электричества или производства низкотемпературного пара.
Хотя большинство мер по улучшению энергоэффективности являются рентабельными и дают чистую выгоду в определенный период времени, только немногие меры были или в настоящее время внедряются во многих заводах по производству железа и стали. Барьеры для улучшения энергоэффективности в основном — доступность капитала в этих заводах.
Улучшение УПЭ
Улучшение УПЭ достигается через следующее:
- Повышением энергоэффективности процесса
- Выбором правильных входных материалов процесса
- Снижением или устранением потерь энергии из процесса
- Восстановлением отходящего тепла из процесса
- Улучшением мониторинга потребления энергии через систему энергетического управления
Области улучшений идентифицируются через правильные энергетические аудиты. Аудиты могут быть проведены либо внутренне, либо через квалифицированные внешние агентства. Области улучшений должны быть категоризированы в три категории:
- Краткосрочные — это элементы улучшений, которые могут быть внедрены практически без инвестиций или с очень малыми инвестициями. Обычно это улучшения процессов, улучшенный мониторинг, переработка отходов и улучшения входных материалов процесса и т.д.
- Среднесрочные — эти улучшения требуют добавления/замены определенного оборудования/приборов, которые имеют очень быстрый период окупаемости.
- Долгосрочные — эти улучшения требуют существенных инвестиций и могут включать списание старого оборудования/процесса.
Для внедрения любых из вышеуказанных улучшений поддержка управления является существенным ингредиентом. Без поддержки управления программа улучшения энергоэффективности не может преуспеть.
Производственный процесс
- Как завод SAPPI Ehingen использует мониторинг состояния для повышения эффективности и надежности
- Тренды производства: робототехника, аналитика, качество и эффективность чистых цехов
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Прямое восстановленное железо (DRI): производственные технологии и промышленные процессы
- Производство белочного железа и хромированной стали: высококачественные покрытые листы
- Растяжное испытание железа и стали: ключевые показатели производительности для структурных применений
- Ключевые тренды, формирующие железно-стальную отрасль сегодня
- Вертикально-обрабатывающие центры (VMC): повышение производства и эффективности с точными ЧПУ-решениями
- Основные сырьевые материалы в производстве железа и стали