



Профессиональное цветное покрытие стали: долговечная защита и эстетическая привлекательность
Цветное покрытие сталей
Цветное покрытие — термин, описывающий нанесение декоративного и/или защитного органического покрытия на стальной субстрат, поставляемый в виде катушек. Цветное покрытое железо также называется предварительно покрашенной сталью.
Цветные покрытия — это лакокрасочные покрытия и являются специальными продуктами, которые используются для придания стали долгосрочной защиты в широком диапазоне коррозионных условий, от атмосферного воздействия до полного погружения в сильно коррозионные растворы. Цветное покрытие дает мало прочности субстратной стали, но защищает сталь так, что ее прочность и целостность могут быть сохранены.
Процесс цветного покрытия
Цветное покрытие стали — это непрерывный и высокоавтоматизированный промышленный процесс для эффективного покрытия катушек стали. В этом процессе нанесения цветного покрытия субстратная сталь получает защитное и декоративное покрытие. Этот процесс цветного покрытия также называется дуплексным покрытием.
Процесс цветного покрытия стали согласно EN 10169:2010 — это «процесс, в котором материал органического покрытия наносится на прокатную металлическую полосу в непрерывном процессе, включающем очистку, если необходимо, и химическую предварительную обработку металлической поверхности и либо одностороннее, либо двустороннее, однократное или множественное нанесение (жидких) красок или покрыточных порошков, которые впоследствии отверждаются и/или ламинирование с постоянными пластиковыми пленками».
Первая линия цветного покрытия была запущена в Европе в 1940-х годах. Она сразу стала очень популярной благодаря своим основным внутренним преимуществам, перечисленным ниже:
- Более высокая производительность
- Высокософистицированное и компьютеризированное контролируемое нанесение покрытия
- Экологические выгоды и экономия энергии
- Более последовательные свойства покрытых листов
- Меньшие потери материала покрытия
Цветное покрытие обычно относится к нанесению жидкого лакокрасочного покрытия на субстрат в автоматическом, непрерывном процессе после предварительной обработки. Предварительно покрашенное цветное покрытое железо — это продукт очень высокой добавленной стоимости, который сочетает лучшие свойства как субстрата, так и органического покрытия, дополнительно придавая ему эстетический финиш, высокую степень долговечности и высокую коррозионную стойкость. Толщина цветного покрытия обычно в диапазоне 15–40 микрон, а финиши — гладкие, матовые, высокоглянцевые, текстурные и печатные. Для стандартного цветного покрытого листа толщина субстратной стали обычно варьируется от 0,2 до 1,6 мм, а ширина — от 600 до 1600 мм.
Цветное покрытие выполняется на различных субстратах сталей для производства наиболее экономичных, качественно гарантированных продуктов с верхним покрытием, совместимым с окружающей средой. Субстратные стали, обычно используемые, перечислены ниже:
- Холоднопрокатная сталь
- Горячеокунное оцинкованная сталь
- Электролитически оцинкованная сталь
- Galvalume — также известен как Zincalume и состоит из 55% алюминия, 43,5% цинка и 1,5% кремния по массе.
- Galfan — 95% цинка и 5% алюминия
Схематичные расположения структуры цветного покрытия показаны на рис. 1.
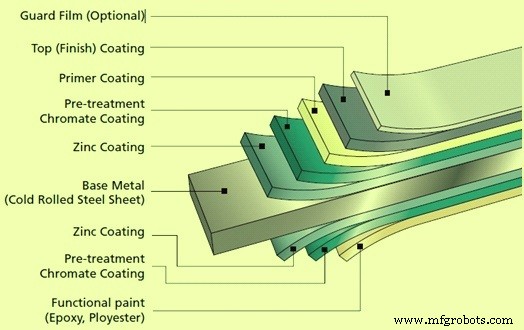
Рис. 1 Схематичные расположения структуры цветного покрытия
Процесс покрытия
Линия цветного покрытия обрабатывает как холоднопрокатные, так и металлически покрытые стальные катушки. Непрерывная линия цветного покрытия начинается с размотки обрабатываемой катушки и механического соединения начального конца полосы с хвостовым концом предыдущей катушки. Из-за непрерывной операции линия включает два накопителя полосы, которые подают полосу в процесс покрытия во время смены катушек.
В качестве первого этапа производства такого материала предварительная обработка выполняется для обеспечения равномерной и чистой поверхности субстрата. Предварительная обработка субстрата — очень важная операция, требуемая для лучшей адгезии формоваемости цветных покрытых стальных листов. Впоследствии поверхность активируется средствами хромо-свободной конверсии для обеспечения хорошей коррозионной защиты и адгезивности последующего грунтового покрытия. Это может быть нанесено либо на верхнюю, и/или нижнюю поверхность. Перед входом в следующий этап процесса полоса должна быть равномерно сушена.
Некоторые производители цветного покрытия используют технологию «без промывки» вместо фосфатирования (фосфатного покрытия) над субстратной стальной полосой из-за лучшего обслуживания ванны, равномерной кристаллической структуры покрытия, а также для удовлетворения спроса конечных пользователей на большую гибкость покрытой стали.
Предварительная обработка без промывки — это очень тонкий слой химической обработки, который связывает покрытую поверхность стали с последующими нанесенными органическими материалами покрытия для обеспечения отличной адгезии органического материала покрытия и коррозионной стойкости стального субстрата.
В случае химической предварительной обработки поверхность полосы моется и пассивационный слой добавляется в четыре фазы. Пассивационный слой улучшает коррозионную стойкость продукта и адгезию грунта.
После предварительной обработки грунт равномерного слоя равномерно контролируемой толщины наносится на предварительно обработанную поверхность. Грунт обеспечивает гибкость системе цветного покрытия, а также коррозионную стойкость, так как содержит коррозионные ингибиторы. Грунт отверждается в печи с точными температурными контролями и с большой точностью.
Различные типы грунтов доступны на основе различных смол, таких как эпоксидная, полиэфирная, полиуретановая и ПВХ (поливинилхлорид). Эпоксидные грунты предпочтительны для использования в кровельных материалах, так как содержат хроматные пигменты для лучшей коррозионной стойкости. Шестивалентный хром (хром VI) служит электрохимическими связями, которые могут устоять против коррозионного действия на большинстве металлических поверхностей. Однако эти соединения, широко используемые в промышленных покрытиях, классифицируются как «канцерогены» (категории 1 и 2), а также токсичны и опасны для окружающей среды. Следовательно, некоторые производители разработали хромо-свободные грунты.
Линия цветного покрытия обычно имеет два наносителя. Первый наносит грунт на обе стороны полосы, а второй наносит верхнее покрытие и заднее покрытие. После двух наносителей идут конвекционные печи, где цветные покрытия отверждаются горячим воздухом.
Большинство кровельных и строительных рынков для цветных покрытых листов используют верхние покрытия на основе полиэфира, полиуретана (PU), фторуглерода, поливинилиденфторида (PVDF), силикон-модифицированного полиэфира (SMP) и пластисолов для экономичности и долговечности.
Для многослойного покрытия финишное покрытие может быть нанесено поверх грунтового слоя (также на верхнюю и/или нижнюю поверхность) для удовлетворения наивысших требований качества к конечному продукту.
Верхнее покрытие содержит комбинацию цветных пигментов и добавок, обеспечивающих требуемый цвет и другие эксплуатационные свойства, такие как ультрафиолетовая стойкость и т.д.
После печей окрашенная полоса закаляется в воде. Если ламинат наносится как верхнее покрытие, последующий наноситель наносит клей, который активируется в печи. Ламинатная пленка прессуется на стальную полосу валом сразу после выхода продукта из печи. Защитная пленка также может быть нанесена на покрытие, которая защитит покрытие от повреждений и грязи при последующей обработке клиентом. Перед намоткой поверхность полосы проверяется визуально. Образец, вырезанный из полосы, проходит контроль качества в лаборатории линии цветного покрытия.
Перед окончательным охлаждением может быть установлено устройство для нанесения защитной фольи на горячую поверхность в зависимости от требований клиентов.
Наконец, полоса может быть инспектирована в зоне инспекции и классифицирована согласно спецификациям клиентов и требованиям рынка.
Типичная линия цветного покрытия, показывающая поток материала, показана на рис. 2.
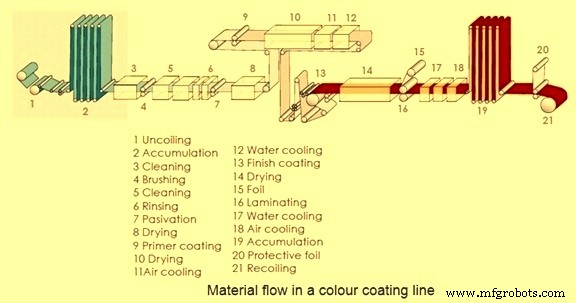
Рис. 2 Типичный поток материала в линии цветного покрытия
Испытания для контроля качества покрытой стали
Следующие испытания проводятся на цветных покрытых сталях:
- Испытание на удар — проводится для определения устойчивости цветного покрытия к механическому повреждению. Осуществляется методом падающего веса согласно стандартам ASTM D 2774-84. Этот метод используется для проверки трещин или потери адгезии в областях, отличных от зоны удара. Для испытания образец фиксируется на дне оборудования с помощью двух приспособлений. Согласно вышеуказанному стандарту вес 4,76 кг ± 28 г падает свободно с высоты 57 см.
- Испытание на сгибание для адгезии — проводится согласно ASTM D4145-83 для оценки адгезии покрыточных пленок к стальному субстрату. Во время испытания делается сгиб 180 градусов путем приложения силы в машине для сгибания. Образец сворачивается в двойную толщину (2t) субстрата для оценки адгезии цветного покрытия. Если оно не проходит после сгиба 2t, то считается неудачей испытания на сгибание для адгезии.
- Испытание на гибкость — проводится согласно стандарту ASTM D522. Оно используется для определения устойчивости к трещинам гибкости цветного покрытия на стальном листовом субстрате. Конусный ман드рин используется для испытания. Образец покрытого стального листа гнется через мандрин на 180 градусов за одну секунду. После сгибания цветное покрыточная пленка исследуется на трещины и отслоение от стального субстрата.
- Испытание на твердость — также известно как карандашное испытание, и с помощью этого испытания твердость цветного покрытия определяется для оценки механического повреждения. Это испытание делается согласно стандарту ASTM D 3363-74. Этот метод используется для проверки твердости. Образец фиксируется на дне оборудования с помощью двух приспособлений. Согласно этому стандарту, вторая указанная высокая твердость — 2H минимум. Для этого испытания используется карандаш Faber-Castell.
- Испытание на химическую стойкость — химическая стойкость цветного покрытия оценивается путем погружения цветных покрытых в дистиллированную воду, 5% водный раствор NaOH и 5% водный раствор H₂SO₄ на 24 часа. Образцы оцениваются на предмет доказательств вредного химического воздействия. Оценка образцов обычно указывает на вариацию глянца, цвета и адгезии. Мониторинг проблем, таких как пузырение, отслоение, мелкование и трещины, осуществляется через это испытание.
- Испытание солевым туманом — проводится согласно стандарту ASTM B117 для оценки производительности цветного покрытия в морской среде, содержащей соль. Во время этого испытания образец цветного покрытия подвергается воздействию тумана соли в кастомизированной герметичной камере. 5% раствор соли NaCl принимается как стандарт для генерации солевого тумана. Другие параметры, такие как температура, давление воздуха, ориентация образца и т.д., поддерживаются. Прогресс коррозии оценивается визуальным осмотром после заданного интервала.
- Испытание на теплостойкость — для этого испытания стандартный размер образца помещается внутри муфельной электрической печи на 12 часов при температуре 1250 °C. Каждый час образец извлекается для инспекции и наблюдается на пузырение, изменение цвета и глянца.
- Испытание МЭК (метилэтилкетоном) — для этого испытания ватная шерсть смачивается в растворе МЭК. Нагрузка 1 кг приложена на образец и образец терется ватной шерстью большим пальцем 100 раз. Ватная шерсть снова смачивается в растворе МЭК после каждого 25 течений. Образец наблюдается на отслаивание цветного покрытия.
Применения
Применения цветного покрытой стали включают следующее:
- Промышленное/жилое кровление и настенное обшивание
- Холодильники и склады
- Навесные потолки, интерьеры, жалюзи
- Аэропорты, атриумы в ТЦ и выставочных залах
- Водосточные желоба
- Заборы и стены
- Белые товары (приборы) такие как холодильники, морозильные камеры, стиральные машины и т.д.
- Электрические панели управления
- Кровяные черепицы
- Донцы бочек
- Корпуса и оболочки
- Промышленная мебель и стеллажи
- Офисная мебель
- Автобусные кузова, железнодорожные вагоны и люксовые автобусы и т.д.
Преимущества
Когда цветное покрытие и оцинкованная сталь используются вместе, коррозионная защита, обеспечиваемая, превосходит любую систему, используемую в одиночку. Оцинкованное покрытие защищает базовую сталь, обеспечивая катодную и барьерную защиту, а цветное покрытие замедляет скорость, с которой цинк потребляется, значительно продлевая жизнь оцинкованной стали. Как только цветное покрытие выветрилось или повреждено, цинк доступен для обеспечения катодной и барьерной защиты от ржавчины после отслаивания краски. Из-за этого синергетического эффекта для дуплексного покрытия оно обеспечивает коррозионную защиту в 1,5–2,5 раза дольше, чем сумма сроков службы цинка и цветного покрытия, используемых по отдельности. Различные преимущества цветного покрытия приведены ниже:
- Отличная коррозионная стойкость
- Устойчивость к отслаиванию и шелушению
- Эстетическая привлекательность, позволяющая архитектурному творчеству
- Отличная формоваемость и гибкость дизайна
- Легкость монтажа
- Бесплатное обслуживание
- Перерабатываемость и экологичность
- Легкий вес, но структурно прочный, способность устоять против сильных ветров
- Тепловая эффективность
Производственный процесс
- Четыре основных типа стали: подробное объяснение
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Ультратонкие нано-покрытия: точный цветовой контроль через суб-20-нм слои
- Что такое сталь: свойства, виды, состав и применение
- Инструментальная сталь: ключевые свойства и применение в строительстве и производстве
- Ключевые факторы выбора правильной марки инструментальной стали
- Инструментальная сталь: типы, свойства и ключевые промышленные применения