



Повышение долговечности стали: экспертное руководство по металлическим покрытиям
Металлические покрытия сталей
Металлически покрытые стали определяются как стальные субстраты, покрытые слоем цинка, сплава Zn/Al (цинк/алюминий), сплава Zn/Si (цинк/кремний) или чистого Al и т.д. Схематичные расположения структуры металлического покрытия с пассивацией и без показаны на рис. 1.
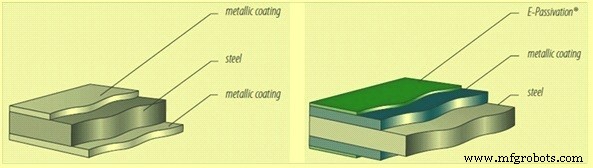
Рис. 1 Структура металлического покрытия с пассивацией и без
Металлические покрытия сталей повышают срок службы и характеристики сталей. Они обеспечивают самый эффективный и экономичный способ защиты сталей от коррозии. Металлически покрытые стали предлагают уникальное сочетание свойств, включающее высокую прочность, формоваемость, легкий вес, коррозионную стойкость, эстетику, перерабатываемость и низкую стоимость.
Процессы металлического покрытия сталей
Существует несколько процессов металлического покрытия сталей, как указано ниже:
- Процесс горячего окунания, при котором стальная полоса погружается в ванну расплавленного металла. Состав расплавленного металла (Zn, Zn/Al, Al/Si или чистый Al и т.д.) определяет природу металлического покрытия.
- Процесс электролитическогооцинкования, при котором металл осаждается электролитически на холодной стальной полосе.
- Покрытие в вакууме, такое как ФОС (физическое осаждение из паровой фазы), ХОС (химическое осаждение из паровой фазы) и т.д.
Процессы горячего окунания являются наиболее популярными процессами для металлического покрытия стальных полос. Обычно для производства металлически покрытых стальных продуктов используются непрерывные оловечные линии.
Металлически покрытые стали, произведенные на непрерывных оловечных линиях, пережили замечательный рост и продолжают использоваться в все более разнообразных новых областях. Это связано с их выдающимися экономическими, технологическими и экологическими преимуществами.
Широкий ассортимент металлически покрытых стальных продуктов, доступных сегодня, удовлетворяет требования всех секторов. Следующие параметры определяют выбор материала металлически покрытой стали:
- Качество или марка стального субстрата
- Тип металлического покрытия
- Масса или толщина металлического покрытия
- Поверхностный аспект
- Поверхностное качество
- Поверхностная обработка
- Допуски по размерам и форме
Металлическое покрытие улучшает коррозионную стойкость стали и продлевает срок службы продукта. Подходящее металлическое покрытие позволяет улучшить формоваемость и свойства контактной сварки стали, а также ее красимость.
Типы покрытых продуктов
Основные типы металлически покрытых продуктов следующие:
- Горячеокунное оцинкованное стальное листо (GI) — стандарты ASTM для этих стальных листов: A653M и A1063M. Оцинкованное покрытие по сути является покрытием Zn на стальном листе. Термин «оцинкованный» происходит от гальванической защиты, которую Zn предоставляет стали при воздействии коррозионной среды. Это, безусловно, самый распространенный продукт горячего окунания с широким спектром применений. Zn обеспечивает как гальваническую, так и барьерную защиту. Гальваническая защита больше, чем для любого другого типа горячего окунания на стали. Покрытие содержит Al, обычно в диапазоне 0,20–0,30%. Al добавляется в расплавленную ванну Zn для контроля скорости роста сплавного слоя (зона связи между сталью и Zn-покрытием). Это драматически улучшает адгезию покрытия, позволяя серьезную формовку покрытого листа. Покрытие может содержать небольшое количество свинца (Pb) и/или сурмы (Sb) для развития цинковой крапинки. Почти все оцинкованные покрытые стали не содержат Pb, и если содержит, то Pb менее 0,03%. Масса покрытия (вес) обычно в диапазоне 90–1200 г/м² для A653M и 90–600 г/м² для A1063M суммарно на обеих сторонах.
- Горячеокунное гальванизированное стальное листо (GA) — спецификация ASTM для этих стальных листов: A653M. В производстве гальванизированного стального листа горячеокунное оцинкованное покрытие диффузионно сплавляется со сталью дополнительным нагревом в башне над ванной покрытия. Типичное металлическое покрытие содержит 8–11% железа. Эти листы обычно предназначены для покраски для большинства применений. Эти листы характеризуются высокой твердостью и хрупким поведением при формовке. Гальванизированные листы легче точечно сварки и красятся, чем оцинкованные листы. Производительность с покраской синергетически улучшается из-за отличной связи, образованной между краской и поверхностью покрытия. По сравнению с оцинкованной сталью, гальванизированные стальные листы обычно демонстрируют меньше подподийной коррозии под краской на открытых краях, царапинах или других дефектах краски. Эти стальные листы используются для автокузовных панелей. Масса покрытия обычно в диапазоне 90–180 г/м² суммарно на обеих сторонах.
- Горячеокунное стальное листо со сплавным покрытием 55% Al–Zn — эти покрытые листы также известны как листы Galvalume. Стандарт ASTM для этих листов: A792M. Покрытие представляет собой сплав Al–Zn, содержащий примерно 55% Al, 43,5% Zn и 1,5% Si. Это покрытие предлагает отличную барьерную защиту в сочетании с некоторой гальванической защитой. Сохранение гальванической защиты — важная особенность этого покрытия. Это конкретное сочетание Al и Zn способствует формированию микроструктуры покрытия, которое очень важно для хорошей производительности. Это покрытие обеспечивает очень хороший баланс между гальванической и барьерной защитой. Si добавляется для контроля скорости роста сплавного слоя. Покрытие улучшает адгезию при формовке. Покрытие имеет гораздо более высокую устойчивость к коррозии, чем оцинкованные покрытия, в большинстве сред. Его долгосрочная долговечность была продемонстрирована. Масса покрытия обычно в диапазоне 100–210 г/м² суммарно на обеих сторонах.
- Горячеокунное стальное листо со сплавным покрытием Zn–5% Al — эти покрытые листы также известны как листы Galfan. Стандарт ASTM для этих листов: A875M. Гальваническое покрытие содержит около 95% Zn и 5% Al. Это покрытие обеспечивает примерно такую же гальваническую защиту, как оцинкованное, и улучшенную коррозионную стойкость в большинстве сред. Это покрытие обычно используется в основном для применений, требующих хорошейduktilности покрытия (таких как детали глубокой вытяжки и предварительно покрашенные листы) и превосходной коррозионной стойкости. Масса покрытия обычно в диапазоне 90–700 г/м² суммарно на обеих сторонах.
- Горячеокунное стальное листо со сплавным покрытием Zn–Al–Mg (магний) — стандарт ASTM для этих листов: A1046M. Покрытие является гальваническим покрытием, содержащим Zn, Al (5–11%) и Mg (2–4%). Это покрытие обеспечивает превосходную коррозионную стойкость во многих агрессивных средах. Покрытие используется в таких применениях, как транспорт, инфраструктура, строительство, сельское хозяйство, электроэнергетика и автомобилестроение. Масса покрытия обычно в диапазоне 60–600 г/м² суммарно на обеих сторонах.
- Горячеокунное алюминизированное стальное листо — спецификация ASTM для этих листов: A463M. Существует два типа алюминизированных покрытий: (i) Тип 1 — Al с 5–11% Si, и (ii) Тип 2 — чистое Al покрытие. Наиболее распространенная форма — покрытие Типа 1; используется для применений, требующих тепло-оксидационной стойкости, таких как детали печей, мелкие приборы и выхлопные системы и т.д. Алюминизированное покрытие — лучшее покрытие на стальном листе для тепло-оксидационной стойкости. Его можно наносить на нержавеющую сталь для предложения еще лучшей высокотемпературной производительности. Чистое Al покрытие Типа 2 используется для наружных применений. Коррозионная производительность этого покрытия основана на барьерной защите без гальванической защиты в большинстве сред. Барьерная коррозионная защита очень хороша в этом случае, так как Al покрытия образует стабильную оксидную пленку алюминия на поверхности покрытия. Масса покрытия обычно в диапазоне 75–300 г/м² суммарно на обеих сторонах для Типа 1 и для Типа 2 в диапазоне 200–300 г/м² суммарно на обеих сторонах.
- Терневое покрытое стальное листо — стандарт ASTM для этих листов: A308M. Это покрытие является свинцовым сплавным покрытием, содержащим 3–15% Sn (олово). Sn добавляется для развития связи между покрытием и сталью. Покрытие очень формоваемо и улучшает поведение глубокой вытяжки. Также покрытый лист может быть легко сварен. Покрытый лист имеет очень хорошую устойчивость к бензину, хотя использование для топливных баков уменьшается (связано с экологической проблемой, связанной с Pb, а не с производительностью покрытого листа). Масса покрытия обычно в диапазоне 75–335 г/м² суммарно на обеих сторонах.
Линия металлического покрытия
Линия металлического покрытия — это место, где стальной субстрат покрывается защитным, проверенным сочетанием металлов, обеспечивающим эффективную коррозионную стойкость. Линия имеет два накопителя полосы — по одному на входе и выходе линии, позволяющие накапливать стальную полосу на короткий период времени. Эта способность позволяет линии переключаться на новую катушку или удалять готовую катушку, пока остальная часть линии продолжает работать на постоянной скорости. Точность может быть сохранена на каждой части процесса, в результате чего получается последовательная поверхность и равномерное покрытие. Основные компоненты линии металлического покрытия следующие:
- Катушка поступает с холодопрокатного стана (ХПС) на линию покрытия через один из двух разматывающих втулов. Хвостовой конец предыдущей катушки и начальный конец новой катушки обрезаются. Новые концы либо сварщиваются электрическим шовным сварщиком, либо механически соединяются для создания непрерывной полосы стали в процессе участке линии.
- Сталь входит в первый накопитель полосы, обычно в виде башни.
- После холодной деформации на ХПС остаточная пленка смазочного масла должна быть удалена со стали перед отжигом для обеспечения идеальной адгезии металлического покрытия к стальному субстрату. Масляная пленка удаляется в щелочной дегузационной ванне. После очистки стальная полоса промывается и сушится.
- Холодная стальная лента входит в печь. Цель печи — сделать окончательную очистку поверхности сжиганием остаточной масляной пленки на поверхности пламенными горелками в зоне предварительного нагрева отжига. Вторая цель печи — нагреть сталь для развития правильных механических свойств.
- Из-за холодного проката стали стальной субстрат показывает экстремальное деформационное упрочнение и обычно называется полностью закаленной сталью. Отжиговый участок обеспечивает термическую обработку стали для восстановления ее механических свойств и делает сталь пригодной для предполагаемого использования. Во время термической обработки сильно холододеформированная микроструктура рекристаллизуется.
- Отжиговый участок разделен на три зоны: (i) предварительный нагрев, (ii) выдержка и (iii) контролируемое охлаждение. Внутри отжиговой зоны сталь предохраняется от окисления с помощью водородно-азотной газовой смеси. Все горелки обычно лучистого типа, чтобы избежать прямого контакта пламени с поверхностью стали. Циклы отжига управляются в соответствии с требуемыми конечными механическими свойствами.
- В конце зоны охлаждения температура полосы охлаждается до соответствующего уровня относительно температуры расплавленного металла для покрытия.
- Когда стальная полоса достигла требуемой температуры, она погружается в ванну расплавленного металла. Когда полоса выходит из ванны, она покрыта толстым слоем расплавленного металла. Набор воздушных (или азотных) ножей, расположенных над ванной, регулирует массу покрытия до требуемых уровней. Масса покрытия обычно постоянно контролируется и мониторится автоматическими измерительным оборудованием.
- Покрытая стальная полоса проходит через охлаждающую башню, приводя покрытую полосу почти обратно к комнатной температуре.
- В случае необходимости сталь может быть пропущена через стан поверхностной кондиционирования для создания гладкой поверхности для цветного покрытия.
- Натяжной выпрямитель тянет металлически покрытую стальную полосу, проходя через серию валов, для обеспечения превосходной плоскости.
- Металлически покрытая стальная полоса, не предназначенная для линии цветного покрытия, получает химическую обработку, обеспечивающую временную защиту от ухудшения покрытия. Эта поверхностная обработка выполняется обычным распылением или окунанием и последующим выдавливанием или прямым нанесением с роликовым наносителем. Пост-обработки — это либо поверхностная пассивация, либо тонкие органические покрытия. Они могут наноситься в выходном участке в некоторых случаях.
- Покрытая стальная полоса входит в выходной накопитель, ожидая намотки снова.
- Покрытая стальная полоса наматывается на натяжной втул и отправляется на цветное покрытие или упаковку.
Типичная схема линии металлического покрытия с основным оборудованием показана на рис. 2.
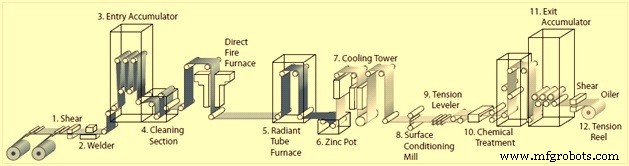
Рис. 2 Типичная схема линии металлического покрытия с основным оборудованием
Применения
Использование разнообразия металлически покрытых сталей стало неотъемлемой частью повседневной жизни людей. Эти стали используются для защиты, укрытия, упаковки и транспорта, а также одновременно удовлетворяют спрос на прочные, долговечные и эстетически приятные материалы.
В строительстве и конструкциях металлически покрытые стали использовались для профилирования, обшивки и кровли много лет, но также используются для применений, таких как двери, лестницы и потолки и т.д.
Металлически покрытые стальные продукты имеют очень широкий спектр применений в общей промышленности. Примеры: мебель, кондиционирование, воздуховоды, баки и тепловые экраны и т.д.
Сектор бытовых приборов также большой пользователь металлически покрытых сталей. Существует даже тренд сегодня к построению бытовых приборов полностью из металлически покрытых сталей, как белых товаров (холодильники, стиральные машины и печи и т.д.) и коричневых товаров (телеэлектроника, видео и hi-fi и т.д.).
Производственный процесс
- Экспертное руководство по материалам для металлической 3D-печати: стали, суперсплавы, титан, медь, алюминий
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Понимание марок инструментальной стали: типы, свойства и применение
- Создайте выветриваемый вид: безопасное руководство по искусственному ржавлению металла
- 9 ключевых преимуществ порошкового покрытия для металлообработки
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Серебристая сталь: состав, применение и производство
- Обеспечение точности штамповки в металлообработке: методы точного измерения
- Профессиональные методы МИГ-сварки листовой стали: экспертные советы и лучшие практики
- Понимание фabricации стали: Процессы, материалы и применения