



Калибр прокатного стана: генерация, транспорт и практические применения в сталелитье
Генерация, транспорт и использование калибра прокатного стана
Калибр прокатного стана (mill scale) — это чешуйчатая поверхность горячедеформированной стали, образующаяся окислением поверхности стали при нагреве, кондиционировании, горячем прокатстве и горячей формовке. Это один из отходов, генерируемых на сталелитейных заводах, и составляет около 2% от произведенной стали. Это твердое хрупкое покрытие из нескольких различных слоев оксидов железа, образующееся при обработке стали и состоящее преимущественно из оксидов железа и может содержать переменные количества других оксидов и спинелей, элементов и следов соединений. Оно легко шелушится со стали.
Характеристики калибра прокатного стана
Калибр прокатного стана обычно присутствует на прокатной стали и часто ошибочно принимается за синий грунт. Очень высокая поверхностная температура в сочетании с высокими прокатными давлениями приводит к гладкой, синевато-серой поверхности.
При визуальном осмотре калибр прокатного стана выглядит как черный металлический порошок, состоящий из мелких частиц и осколков. Его физическое состояние — твердое и порошковое. Удельный вес калибра прокатного стана в диапазоне 5,7–6,2. Температура плавления калибра прокатного стана около 1370 °C, а кипения — около 2760 °C. Он имеет стабильное состояние и нерастворим в воде и щелочах, но растворим в большинстве сильных кислот. Обычно классифицируется как неопасный отход. На рис. 1 показана небольшая куча калибра прокатного стана.
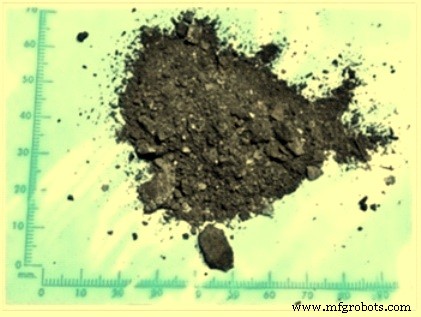
Рис. 1 Небольшая куча калибра прокатного стана
Размер калибра прокатного стана обычно варьируется от пылевого размера в микронах до обычно 6 мм. Средний калибр прокатного стана, полученный при горячей обработке сталей, имеет железное содержание в диапазоне 68–72%. Железо в калибре прокатного стана присутствует в разных химических формах, как указано ниже:
- Магнетит, Fe₃O₄, характерного сине-серого «стального» цвета.
- Исключительно тонкая внешняя пленка гематита, Fe₂O₃.
- Внутренняя часть магнетита содержит мелкозернистые металлические зерна и иногда остаточный оксид железа (II) как FeO, обычно черного цвета.
Калибр прокатного стана может содержать C, Si, Ca, Na, Al, Mn и другие металлические оксиды. Допустимый предел нефтяного содержания в калибре прокатного стана менее 1% для всех применений, кроме батарей и зарядки на плавку, для которых допускается до 3%. Типичный химический анализ образца калибра прокатного стана приведен в табл. 1.
| Табл. 1 Типичный базовый химический состав калибра прокатного стана | |
| Элемент | Значение в % |
| Fe | 71,0 |
| P | 0,06 макс |
| S | 0,10 макс |
| Al₂O₃ | 1,0 макс |
| SiO₂+CaO | 1,5 макс |
| Толуэно-растворимое | 0,5 макс |
| Ti | 0,05 макс |
| V | 0,05 макс |
| Cr | 0,0072 |
| Mn | 0,0059 |
| Co | 0,05 макс |
| Ni | 0,0034 |
| Cu | 0,0011 |
| Nb | 0,05 макс |
| Mo | 0,0008 |
| Sn | 0,05 макс |
Удаление и сбор калибра прокатного стана
Калибр прокатного стана обычно удаляется технологическими водами, используемыми для дескалирования, охлаждения валов и материала и других целей. Он собирается с охлаждающими и смазочными маслами и обычно удерживается в коллекционном/оседочном баке. Впоследствии он восстанавливается методами гравитационного разделения.
Анализ калибра прокатного стана
Массовый химический составной анализ калибра прокатного стана обычно проводится с помощью рентгеновской флуоресцентной [РФА] спектрометрии методом сплавленного шара или с исходным веществом. Для метода сплавленного шара, как правило, 0,5–1 г тонко смолотого и обожженного калибра прокатного стана смешивается с щелочным боратом [например, метаборатом лития] в соотношении 1:10 (образец:борат) и смесь плавится и отливается в круглый стеклянный шар. Когда используется исходное вещество, оно тонко измельчается и смешивается с связующим веществом. Полученный пробный образец затем подвергается многоэлементному анализу РФА спектрометрией с использованием устоявшейся калибровки.
Содержание FeO определяется отдельно мокрым химическим методом, в котором часть тонко смолотого калибра прокатного стана растворяется в соляной кислоте в неокисляющих условиях, а полученное железо (II) в растворе определяется окислительно-восстановительным титрованием, например, с дихроматом калия. Металлическое железо определяется растворением металлического железа в бромметаноле и после испарения растворительной смеси остаток растворяется в серной кислоте, а железо определяется окислительно-восстановительной титриметрией после восстановления железа (III) к железу (II). Не существует стандартов EN для многоэлементного анализа калибра прокатного стана РФА спектрометрией или для определения FeO окислительно-восстановительной титриметрией. Однако существует связанный стандарт ISO [ISO 5416:2006] для определения металлического железа в прямо восстановленном железе, который может применяться к калибру прокатного стана.
Многоэлементный анализ калибра прокатного стана дает общие концентрации основных компонентов продукта, но не дает никакого указания на идентичность отдельных соединений или химических фаз, присутствующих, т.е. минералогии калибра прокатного стана. Количественный фазовый анализ всех основных химических фаз, присутствующих в калибре прокатного стана, может быть достигнут только с помощью рентгеновской дифракции [РД] анализа в сочетании с анализом данных Риетвельда. Идентифицированные минералогические фазы, присутствующие в калибре прокатного стана: гематит (Fe₂O₃), магнетит (Fe₃O₄) и вюстит (FeO). Основное изменение в минералогии калибра прокатного стана — в относительных пропорциях фаз оксидов железа гематита, магнетита и вюстита. Относительные концентрации могут варьировать в зависимости от тепловой истории (время выдержки, скорость нагрева, конечная температура, кислородный потенциал и т.д.) стального субстрата. Концентрации других элементов в калибре прокатного стана зависят от состава стального субстрата в отношении легирующих элементов.
Калибр прокатного стана и коррозия
В прокатном продукте, выходящем из прокатного стана, калибр прокатного стана обычно менее 1 мм толщины и изначально прилегает к поверхности стали и защищает ее от атмосферной коррозии, если не происходит разрыв в этом покрытии. Если калибр прокатного стана представляет собой равномерное хорошо прилегающее покрытие к стальному сечению, то оно сделало бы идеальный защитный барьер. К сожалению, калибр прокатного стана не является равномерным, ни хорошо прилегающим.
Калибр прокатного стана менее реактвиен (более благороден), чем сталь под ним, и, в соответствии с поведением двух разных металлов в контакте, более реактвиный металл (в этом случае сталь) будет окисляться (ржаветь) за счет менее реактвиного металла (калибра прокатного стана).
Поскольку он электрохимически катодичен к стали, любой разрыв в покрытии калибра прокатного стана вызывает ускоренную коррозию стали, экспонированной на разрыве. Калибр прокатного стана — это благо на время, пока его покрытие не лопнет из-за обращения со стальным продуктом или по любой другой механической причине. Калибр прокатного стана, когда он срывается с поверхности субстратной стали, раскалывает покрытие и позволяет влаге проникнуть. Это позволяет гальванической реакции произойти, что приводит к ямной коррозии (ржавчине) основной стали. Это приводит к росту коррозии под шкалой и производит дальнейшее раскалывание покрытия и экспонирует более крупные площади и, таким образом, больше коррозии. Механизм коррозии, индуцированной калибром прокатного стана, показан на рис. 2.
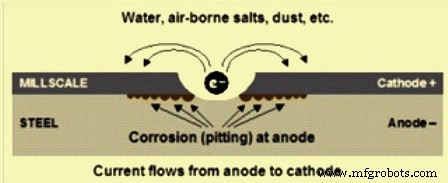
Рис. 2 Механизм коррозии, индуцированной калибром прокатного стана
Калибр прокатного стана — это неприятность, когда сталь должна быть обработана. Любое покрытие, нанесенное поверх него, тратится впустую, так как оно сойдет со шкалой, когда влажный воздух попадает под него. Весь калибр прокатного стана должен быть удален для представления равномерной и чистой поверхности субстратной стали для любого нанесения любого покрытия на сталь.
Удаление калибра прокатного стана практически невозможно вручную. Это крайне утомительно и затратно по времени с использованием методов механической очистки электроинструментами. Ни один из этих двух методов не дает хорошую базу для начала. Сталь с горячепрокатных станов не имеет профиля поверхности, который наиболее важен для общей адгезивной прочности и целостности системы покрытия. Калибр прокатного стана обычно удаляется с поверхности стали пламенной очисткой, декапированием или абразивной струйкой. Эти методы удаляют калибр прокатного стана и предоставляют профиль поверхности, дающий системе покрытия ее проектные требования. Покрытие поверх калибра прокатного стана, как бы заманчиво это ни было, — бесполезное упражнение, так как наличие калибра прокатного стана на поверхности стали ускоряет коррозию базовой стали.
Использование и переработка калибра прокатного стана
Калибр прокатногостана относится к форме побочного продукта, который смешан с водой, обычно охлаждающим средством, используемым в различных процессах для формовки стали. Хотя этот материал содержит высокий уровень железа 68–72%, он продается очень недорого как промышленный отход в виде оксида железа, а не собирается через процесс переработки. Большинство калибра прокатного стана на сталелитейном заводе перерабатывается либо в производстве синтера железной руды, либо пеллетов железной руды, которые используются либо для восстановления в доменной печи, либо как охлаждающее добавка в сталеплавильной печи. Переработка калибра прокатного стана также осуществляется брикетированием после смешивания с связующим. Помимо этого разработано несколько других применений для калибра прокатного стана. Основные применения калибра прокатного стана перечислены ниже:
- Использование в синтерной зарядке
- Использование в пеллетной зарядке
- Использование в брикетной форме в сталеливании ДЭП
- Отрицательный электрод для щелочных накопительных батарей
- Подготовка и использование катализаторов
- В производстве цементного клинкера
- В приготовлении тяжелого бетона и тяжелых заполнителей
- Композитные контровесы для стиральных машин
- В производстве феррофосфора и ферромолибдена
- В сталелитейном цехе и термической обработке отливок
- В изготовлении флюса для покрытия сварных электродов
- Синергетический агент для смешанных удобрений и материал для фосфатных удобрений
- В производстве железного порошка для порошковой металлургии
- В производстве фрикционных материалов
- В производстве цветного стекла
- В производстве пигментов оксида железа
- В методе производства минеральной ваты
- В предкурсоре пигмента оксидного железа для красок
- Как материал экранирования электромагнитного излучения
- Как компонент материалов для дорожного строительства
- В приготовлении некоторых огнеупорных смесей
- В обработке воды и почвы
- В производстве экзотермических порошков
Проблемы, связанные с перевозкой калибра прокатного стана
Калибр прокатного стана все чаще торгуется как насыпной груз. Однако для того, чтобы калибр прокатного стана был пригоден для морской перевозки, запас всегда обычно накапливается в порту из разных источников, имеющих разные размеры частиц из-за способа, которым материал ранее обрабатывался, поэтому индивидуальные запасы не являются гомогенными. Это указывает на то, что никакие две партии не имеют одинаковых характеристик, даже если они идут из одного порта или от одного отправителя. Это также груз, который легко сливает воду, накапливаясь на дне запаса для образования «мокрого основания».
Калибр прокатного стана торгуется эффективно тем же образом, что и первично добытые мелкие фракции железной руды, поскольку физическая природа калибра прокатного стана похожа на первично добытые мелкие фракции железа. Однако следует отметить, что калибр прокатного стана не является надлежащим «именем насыпного груза для перевозки» (BCSN) по Коду IMSBC (Международный код твердых насыпных грузов). Это груз, не включенный в Код IMSBC. Циркуляр МО (Международная морская организация) DSC.1/Circ.63 от 12 октября 2010 года гласит, что мелкие фракции железной руды — груз, который может течь, и поэтому является грузом «Группы А». Группа А по Коду IMSBC — груз, который может течь, если перевозится при влажности, превышающей его транспортный предел влажности (TML). Условия этого циркуляра также применяются к калибру прокатного стана, даже если калибр прокатного стана обычно перевозится в сухом состоянии с влажностью ниже его TML.
Хотя груз калибра прокатного стана не включен в Код IMSBC, Раздел 1.3 Кода IMSBC указывает, что не включенные грузы, такие как калибр прокатного стана, должны приниматься к погрузке только при условии, что они сопровождаются сертификатом, выданным национальным компетентным органом, заявляющим о пригодности товара для морской перевозки, страны порта погрузки.
Код IMSBC также предупреждает о потенциальном риске течения всех мелкодисперсных минеральных грузов, перевозимых с присущей влажностью, независимо от того, идентифицирован ли груз конкретно как груз «Группы А» в Коде. Приложение 3, Пункт 2.1 Кода гласит: «Многие мелкодисперсные грузы, если они обладают достаточно высокой влажностью, способны течь. Таким образом, любой влажный или мокрый груз, содержащий пропорцию мелких частиц, должен быть протестирован на текучесть перед погрузкой».
Калибр прокатного стана имеет мелкие размеры частиц с значительной присущей влажностью и поэтому попадает в область действия этого положения. Следовательно, грузы калибра прокатного стана рассматриваются как грузы, которые могут течь, если испытания не покажут обратное. Для грузов «Группы А» SOLAS (безопасность жизни на море) и Код IMSBC требуют от грузоотправителей предоставить капитану сертификат влажности и TML перед погрузкой.
Калибр прокатного стана часто проявляет «мокрое основание». Это происходит, когда материал хорошо сливается и накапливает воду на дне запаса. Из-за этой дренажной способности верхние секции могут казаться довольно «сухими». Природа мокрого основания калибра прокатного стана делает жизненно важным то, чтобы любой пробоотбор влажности перед погрузкой не фокусировался только на поверхностной области любых запасов, а брался полностью репрезентативный образец. Необходимость репрезентативного пробоотбора также жизненно важна для определения TML, особенно из-за переменной природы материала. Для пробоотбора запасов необходимы механические экскаваторы, так как ручное копание в кучах невозможно. Наконец, из-за высокой плотности этого груза, требования к обрезке, как указано в Коде, таковы, что он должен быть обрезан плоско для рейса для равномерного распределения веса по танк-топу. Грузы с мокрым основанием склонны к смещению груза, так как дно течет, а верх высокоплотной стывки становится свободным скользить по мокрому основанию. Единственное средство для этого — правильная обрезка.
Производственный процесс
- Виды штампов и их применение: от центровика до дрифт-штампа
- Шплинтовые штампы: ключевые применения и промышленное использование
- Понимание фрезерно-токарных и токарно-фрезерных станков: подробное руководство
- Понимание фрезерных станков: типы, функции и применения
- Исследование цветных металлов: типы, свойства и промышленное применение
- Инструменты для измерения и разметки в точном инженерном производстве
- Основные ручные инструменты верстака для точной работы
- Измерительные инструменты: 16 основных типов, назначение и лучшие практики
- Виды отверток: полное руководство по типам, профилям и применению
- Виды ключей (гаечных): типы, назначение и выбор под задачу