



Оптимизация качества стали: управление включениями и производство чистых сталей
Включения, инженерия включений и чистые стали
Включения — неметаллические соединения и выделения, формирующиеся в стали в процессе её производства и обработки, и поэтому являются побочными продуктами плавки, возникающими из различных химических процессов. Включения могут сильно варьироваться по размеру и составу, порождая соответствующий широкий спектр эффектов и требуя сложного аналитического оборудования для характеристики.
Включения состоят из стекло-керамических фаз, встроенных в металлическую матрицу стали. Контроль включений направлен на их удаление из стали и снижение вредного влияния на качество и обработку стали. Это важный аспект практики сталеплавки. Однако наличие определенных типов включений также может давать полезные эффекты в стали.
Источник, удаление и механические последствия включений зависят от их типов и их инженерии. Химический состав включений и их объемная доля определяются управлением различными этапами производственного процесса, такими как плавка, очистка и отливка. Следовательно, популяция включений зависит от соотношения между применяемыми операционными параметрами и особенностями производимых марок стали.
Эволюция популяции включений в ладже
Эволюция популяции включений в ладже влияется несколькими факторами, такими как тип и распределение размеров родительских включений в плавленной печи при оплаве, уровень кислорода при оплаве, количество переноса шлака из плавленной печи, тип, количество и время добавок синтетического шлака в ладжу, тип и время добавок деоксидантов, время и интенсивность перемешивания в ладже, среди прочего. Форма включений может быть глобулярной, пластинчатой, дендритной или полиэдральной.
Глобулярная форма желательна. Некоторые включения, такие как MnS (марганцевая сульфид), оксисульфиды, образующиеся при кристаллизации в пространствах между дендритными рукавами, ферроалюминаты исиликаты — глобулярны. Пластинчатая форма нежелательна. Алюминиевые стали содержат MnS в виде тонких пленок, расположенных вдоль границ зерен. Полиэдральные включения не очень вредны. Включения имеют разные формы, описанные ниже. Глобулярная форма включений наиболее желательна, так как их влияние на механические свойства стали умеренное. Сферическая форма глобулярных включений является результатом их формирования в жидком состоянии при низком содержании алюминия.
Пластинчатые включения присутствуют в сталях, деоксидированных алюминием. Эти включения содержат MnS и оксисульфиды в виде тонких пленок (пластинок), расположенных вдоль границ зерен стали. Такие включения образуются в результате эвтектического превращения при кристаллизации. Пластинчатые включения нежелательны. Они значительно ослабляют границы зерен и оказывают неблагоприятное влияние на механические свойства, особенно в горячем состоянии (горячая ломкость).
Дендритные включения возникают из-за использования чрезмерного количества сильного деоксиданта (алюминия). Это приводит к образованию дендритных оксидных и сульфидных включений (отдельных и агрегированных). Эти включения имеют температуру плавления выше, чем сталь. Острые края и углы дендритных включений могут вызывать локальное концентрирование внутренних напряжений, что значительно снижает пластичность, вязкость и усталостную прочность стали.
Полиэдральные включения образуются, когда морфология дендритных включений улучшается добавлением (после глубокой деоксидации алюминием) небольших количеств редкоземельных (церий, лантан) или щелочноземельных (кальций, магний) элементов. Поскольку их форма приближается к глобулярной, полиэдральные включения оказывают меньшее влияние на свойства стали, чем дендритные включения.
Существуют микровключения (размер 1–100 микрометров) и макровключения (размер более 100 микрометров). Макровключения вредны. Микровключения полезны, так как они ограничивают рост зерен, повышают предел текучести и твердость. Микровключения действуют как ядра для выделения карбидов и нитридов. Макровключения должны быть удалены. Микровключения могут использоваться для улучшения упрочнения за счет их равномерного распределения в матрице.
Вредное воздействие включений в высокой степени зависит от их химического состава, объемных долей, дисперсности и морфологий. Обычно крупные и неразрушаемые включения с высокими температурами плавления — самые нежелательные. Однако по сравнению с ними малые и разрушаемые или те, что имеют более низкие температуры плавления, более предпочтительны. Причина этих предпочтений в том, что включения с более низкими температурами плавления или разрушаемые, вероятно, деформируются, дробятся до более мелких включений или исчезают в последующих процессах горячей или холодной деформации (эффект процесса деформации и коэффициента редукции) или термических обработках, которым стали подвергаются после отливки и процесса кристаллизации.
Механическое поведение стали в большой степени контролируется объемной долей, размером, распределением, составом и морфологией включений и выделений, которые действуют как концентраторы напряжений. Распределение размеров включений особенно важно, так как крупные макровключения наиболее вредны для механических свойств. Иногда катаклизмический дефект вызывается всего одним крупным включением в целой плавке стали. Хотя крупные включения сильно превосходят по числу малые, их общая объемная доля может быть больше.
Чистые стали и требования к чистоте
Чистые стали — это стали, содержащие ограниченные включения в плане размера, формы, состава, распределения и частоты. В результате чистые стали способны превосходить другие материалы и преуспевать в прикладных высоконапряженных состояниях, таких как используемые в транспортном оборудовании и других применениях.
Чистота стали — важный фактор качеста стали, и спрос на более чистые стали растет каждый год. Однако термин «чистая сталь» используется металлургами с осторожностью. Это связано с: (i) разными требованиями к чистоте для сталей разных применений, (ii) разной чистотой сталей, производимых в разных операциях, и (iii) обычным пониманием термина «чистая сталь», который некоторые буквально трактуют как отсутствие включений в стали. Чистота стали имеет значение как с эксплуатационной, так и с точки зрения потребительских свойств продукта.
Все возрастающие требования к высокому качеству заставили сталепроизводителей уделять большое внимание требованиям «чистоты» производимых сталепродуктов. Разные марки стали производятся для выполнения различных требований, ожидаемых от сталепродуктов. Уровень чистоты стали для каждого требования зависит от числа включений, их морфологии, состава и распределения размеров для каждой марки стали. Например, в автоматных или пересеристых сталях идея не в полном удалении включений, а в их модификации для улучшения обрабатываемости. Следовательно, взвешенное мнение о допустимом уровне включений или чистоте для каждой марки стали действительно имеет большое техническое и экономическое значение как для производителя стали, так и для потребителя. Во значительной степени термин «чистая сталь» должен подчеркиваться для выполнения спецификаций и требований заказчика для применения в отношении характеристик неметаллических включений.
При более строгих требованиях к чистоте и разработке новых марок плавки понимание процесса формирования и эволюции включений и разработка методов улучшения их удаления из жидкой стали важны. Удаление включений благоприятствует не только большому размеру включений, но и высокой межфазной энергии между включением и сталью и большим углам контакта между включением и сталью в системе сталь-включение-газ.
Требования чистых сталей к включениям варьируются в зависимости от марки стали и применения, а цель инженерии включений — уменьшить вредные включения и способствовать формированию включений с полезными эффектами.
Достижения в производстве чистых и ультрачистых сталей
Прогресс в сталеплавке за последние несколько десятилетий привел к маркам стали с очень низким уровнем примесей. В последние годы новые «чистые» и «ультрачистые» стали были разработаны и коммерциализированы сталепроизводителями по всему миру, тем самым отвечая на текущие и будущие рыночные требования стали с значительно улучшенными механическими свойствами (например, усталостная прочность и ударная вязкость) и улучшенной коррозионной стойкостью. Эти стали могут иметь экстремально низкое содержание кислорода (менее 10 ppm) и серы (менее 10 ppm). Движущей силой этих достижений было развитие новых сталей, которые могут выдерживать высоконагруженные применения, например, компоненты трансмиссии для автомобильной промышленности, и детали конструкций и трубы для агрессивных и коррозионных сред.
Хотя современные стали с высокой чистотой имеют отличные механические свойства и/или коррозионную стойкость, эти достижения в функциональных свойствах достигнуты ценой более трудного ломания стружки и в некоторых случаях значительно сокращенного срока службы инструмента при механической обработке.
Механическая обработка сталей с высокой чистотой в целом связана с высоким энергопотреблением, увеличенным износом режущего инструмента и высокими производственными затратами. Оценивается, что более 40% общей производственной стоимости производства автомобильного компонента приходится на различные операции механической обработки. Следовательно, главная проблема оценивается как оптимизация современных марок стали с точки зрения совмещенных требований к обрабатываемости и эксплуатационным свойствам. Следовательно, включения в некоторой степени необходимы для надлежащей обрабатываемости. Однако содержание и характеристики включений все равно должны обеспечивать высокие эксплуатационные свойства стали.
Факторы, влияющие на характеристики включений при плавке
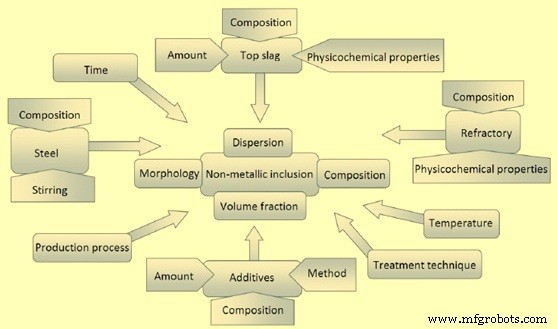
Важные особенности процесса вторичной металлургии — производственный процесс, жидкая сталь, огнеупоры ладжи, добавки, шлак, температура, время и метод обработки. Это критические факторы, влияющие на различные характеристики включений, как показано на рис. 1.
Стадии формирования включений
Существует три стадии в процессе формирования включений: (i) нуклеация, (ii) рост, и (iii) коалесценция и агломерация. На стадии нуклеации ядра новой фазы образуются в результате пересыщения раствора (жидкой или твердой стали) растворенными веществами (например, алюминий и кислород) из-за растворения добавок (деоксидантов или десульфуризаторов) или охлаждения стали. Процесс нуклеации определяется поверхностным натяжением на границе включение-жидкая сталь. Чем меньше поверхностное натяжение, тем меньше пересыщение нужно для формирования ядер новой фазы. Процесс нуклеации намного легче в присутствии другой фазы (других включений) в жидкой стали. В этом случае формирование новой фазы определяется углом смачивания между ядром и субстратным включением. Смачиваемое условие (низкий угол смачивания) благоприятно для нуклеации новой фазы.
На стадии роста происходит рост ядер. Рост нового включения продолжается до достижения химического равновесия (нет пересыщения). Рост включений в твердой стали — очень медленный процесс, поэтому определенный уровень неравновесного пересыщения может сохраняться.
Коалесценция и агломерация происходят из-за движения жидкости из-за термической конвекции или принудительного перемешивания, вызывающего столкновения включений, которые могут привести к их коалесценции (слиянию жидких включений) или агломерации (слиянию твердых включений). Процесс коалесценции/агломерации движим преимуществом энергии, полученным за счет уменьшения граничной поверхности между включением и жидкой сталью. Включения с более высокой поверхностной энергией имеют больше шансов слиться при столкновении.
Удаление включений из жидкой стали
Удаление включений из жидкой стали включает их выплывание к границе сталь-шлак, разделение от стали и последующее поглощение шлаком. Фундаментальный механизм выплывания включений в стали — закон Стокса. Используя это уравнение и для сферического включения оксида алюминия размером 20 микрометров, оценочное время выплывания на расстояние 2 метра составляет около 120 минут. Это время выплывания уменьшается по мере увеличения размера включения и дальше улучшается аргонным перемешиванием и последующим прикреплением включений к аргоновым газовым пузырькам. Например, включения оксида алюминия размером 100 микрометров выплывают за 5 минут. Аргонное перемешивание также способствует росту включений за счет столкновений и последующей агломерации/коалесценции.
Крупные включения выплывают быстрее мелких. Крупные включения обычно плавучие и в результате легко выплывают из стали в шлаковую фазу. Меньшие включения, не такие плавучие, требуют больше времени для выплывания из стали. Всплывающие включения поглощаются шлаком. Процесс выплывания может быть интенсифицирован умеренным перемешиванием. Интенсивное перемешивание приводит к разрушению крупных включений на более мелкие. Газовые пузырьки, движущиеся вверх через жидкую сталь, также способствуют выплыванию и поглощению включений шлаком.
Классификация включений
Включения образуются в жидкой стали при очистке при высоких температурах и/или из выделений при кристаллизации. Включения, образующиеся при очистке стали при высоких температурах, известны как первичные включения, а включающие, образующиеся при кристаллизации, известны как вторичные включения. После формирования включений в стали их характеристики, такие как размер, количество, состав и морфология, остаются прежними или меняются/эволюционируют из-за физико-химических реакций в жидкой стали, между жидкой сталью и окружающим шлаком и огнеупором ладжи, и от деформации. В зависимости от их конечных характеристик, они могут быть вредны для процесса отливки, снижать механические свойства стали и уменьшать качество поверхности и общее качество сталепродукта. Включения, наличие которых определяет чистоту стали, классифицируются по химическому и минералогическому составу, по стабильности и по происхождению.
Согласно традиционной классификации, включения можно разделить на два основных класса в зависимости от их происхождения. Эти классы: (i) эндогенные включения, и (ii) экзогенные включения. Эндогенные включения формируются выпадением внутри жидкой фазы из-за снижения растворимости химических видов, содержащихся в сталях. Этот класс неметаллических включений не может быть полностью устранен из стали, но снижение их объемной доли и среднего размера должно быть взято под строгий контроль для избежания активации повреждающих явлений.
Напротив, экзогенные включения — следствие захвата неметаллических материалов, поступающих из шлака, фрагментов огнеупоров или из восходящих и покрывающих порошков, используемых для защиты стали и предотвращения прилипания при отливке стали. Включения этого класса могут характеризоваться крупными размерами, и их происхождение не может быть сразу распознано, хотя их наличие может сильно ухудшить микроструктурную целостность сталей и связанную механическую надежность. Поскольку экзогенные включения всегда связаны с процессом, они могут быть устранены внедрением подходящих технологических процедур.
Эндогенные включения
Эндогенные включения (также известные как индигенные включения) возникают внутри жидкой стали, выпадая при охлаждении и кристаллизации. Включения этого класса результативны от добавок в сталь. Это продукты деоксидации или выделенные включения при охлаждении и кристаллизации стали. Включения оксида алюминия (Al2O3) в стали LCAK (низкоуглеродистая алюминиевая деоксидированная), и включения силиции (SiO2) в кремний-деоксидированной стали, генерируемые реакцией между растворенным кислородом и добавленными алюминиевыми и кремниевыми деоксидантами — типичные деоксидационные включения.
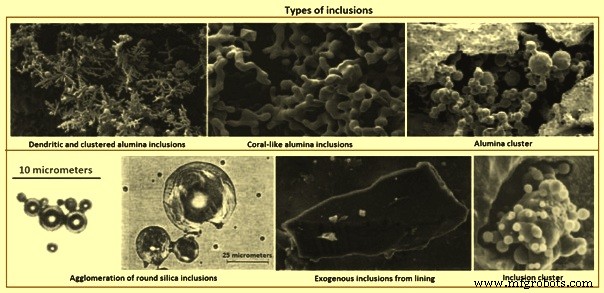
Включения оксида алюминия дендритны при формировании в среде с высоким кислородом (рис. 2). Кластерные включения оксида алюминия от деоксидации или реоксидизации (рис. 2) типичны для алюминиевых сталей. Включения оксида алюминия легко формируют трехмерные кластеры через столкновение и агрегацию из-за их высокой межфазной энергии. Отдельные включения в кластере могут быть 1–5 микрометров в диаметре. До столкновения, разрушения или агрегации с другими частицами они могут быть в форме цветочной пластины или (агрегированных) полиэдральных включений. Альтернативно коралловидные включения оксида алюминия считаются результатом «ripening по Оствальду» изначально дендритных или кластерных включений оксида алюминия. Включения силиции обычно сферические благодаря нахождению в жидком или стекловидном состоянии в жидкой стали. Силиция также может агломерировать в кластеры.
Выделенные включения формируются при охлаждении и кристаллизации стали. При охлаждении концентрация растворенного кислорода/азота/серы в жидкости становится больше, пока растворимость этих элементов уменьшается. Таким образом выпадают включения, такие как оксид алюминия, силиция, нитрид алюминия и сульфиды. Сульфиды формируются интердендритно при кристаллизации и часто нуклеируются на оксидах, уже присутствующих в жидкой стали. Эти включения обычно малы (менее 10 микрометров).
Эндогенные включения обычно более равномерно распределены, чем экзогенные включения, которые являются захватами материалов от огнеупорных границ, шлака или других материалов в контакте с жидкой сталью. Эндогенные включения являются естественными и поэтому могут быть только минимизированы, но не полностью устранены. Первичные и эндогенные оксиды, такие как оксид алюминия и магниевый шпинель, засоряют погруженные вставочные дузы, а их неправильные формы действуют как концентраторы напряжений при деформации и снижают механическую прочность стали.
Экзогенные включения
Экзогенные включения возникают от непреднамеренного химического и механического взаимодействия жидкой стали с окружением. Они обычно вредны для чувствительных к разрушению механических свойств из-за своего большого размера и расположения близко к поверхности. Большинство этих включений формируются реоксидизацией, в которой жидкая сталь, имеющая «свободные» деоксиданты (алюминий, кремний, марганец или кальций), растворенные в жидкой стали, захватывает кислород от контакта с воздухом при разливке и транспортировке через литейную систему. Кроме того, включения могут формироваться реакцией жидкой стали с газами или водяным паром, выделяющимся от неправильно прогретых транспортировочных сосудов. Экзогенные включения обычно случайно захватываются при оплаве, разливке и кристаллизации, приводя к случайному распределению по всему отливому сталепродукту. Эти включения действуют как гетерогенные центры нуклеации для выпадения новых включений во время их движения в жидкой стали.
Экзогенные включения возникают в основном от случайного химического (реоксидизация) и механического взаимодействия жидкой стали с окружением (захват шлака и эрозия облицовки). При механической обработке они вызывают треск, причиняют ямы и канавки на поверхности обработанных участков, частые поломки, а также чрезмерный износ инструмента. Экзогенные включения имеют следующие общие характеристики:
- Крупный размер: включения от эрозии огнеупоров обычно больше, чем от захвата шлака.
- Составной/многофазный состав, вызванный явлениями: (i) реакцией между жидкой сталью и SiO2, FeO, MnO в шлаке и огнеупоре с генерирующимися оксидами алюминия на их поверхности, (ii) по мере движения экзогенных включений, из-за их крупного размера они могут захватывать деоксидационные включения, такие как оксид алюминия, на своей поверхности, (iii) экзогенные включения действуют как гетерогенные центры нуклеации для выпадения новых включений во время движения в жидкой стали, и (iv) шлак или включения реоксидизации могут реагировать с облицовкой огнеупоров или выбивать дальнейший материал в сталь.
- Нерегулярная форма, если не сферическая от захвата шлака или продукта деоксидации силиции. Сферические экзогенные включения обычно крупные (более 50 микрометров) и в основном многофазные, но сферические деоксидационные включения обычно малы и однофазные.
- Малое число по сравнению с мелкими включениями.
- Спорадическое распределение в стали и не такое хорошо диспергированное, как мелкие включения. Поскольку они обычно захватываются в сталь при разливке и кристаллизации, их появление случайно и спорадично. С другой стороны, они легко выплывают, поэтому концентрируются только в областях сечения стали, которые застывают быстрее всего или в зонах, от которых их побег выплыванием каким-то образом затруднен. В результате они часто находятся близко к поверхности.
- Более вредны для свойств стали, чем мелкие включения, из-за своего большого размера.
Одна проблема, перекрывающая источник этих включений — почему такие крупные включения не выплывают быстро после формирования. Возможные причины: (i) позднее формирование при плавке, транспортировке или эрозии в металлургических сосудах, оставляя недостаточно времени для подъема перед отливкой, (ii) недостаточный перегрев, и (iii) поток жидкости при кристаллизации индуцирует захват шлака кристаллизатора или повторный захват выплывших включений перед их полным входом в шлак.
Экзогенные включения всегда связаны с практикой, и их размер и химический состав часто ведут к идентификации их источников, которые в основном: реоксидизация, захват шлака, эрозия облицовки и химические реакции.
Наиболее распространенная форма крупных макровключений от реоксидизации, найденных в стали, такие как кластеры оксида алюминия, показаны на рис. 2. Воздух — самый распространенный источник реоксидизации, который может происходить несколькими способами: (i) жидкая сталь в ванне смешивается с воздухом от верхней поверхности в начале разливки из-за сильной турбулентности и оксидных пленок на поверхности текущей жидкой стали сворачиваются в жидкость, образуя слабые плоскости оксидных частиц, (ii) воздух засасывается в жидкую сталь на стыках между ладжей и ванной, и между ванной и кристаллизатором, и (iii) воздух проникает в сталь от верхней поверхности стали в ладже, ванне и кристаллизаторе при разливке.
При таком типе реоксидизации деоксидирующие элементы, такие как алюминий, кальций, кремний и др., предпочтительно окисляются, и их продукты развиваются в включения, обычно на один-два порядка больше деоксидационных включений. Решение для предотвращения такого типа реоксидизации — ограничить воздействие воздуха на процесс отливки: (i) обмуровка инертным газовым занавесом с использованием стального кольцевого коллектора или пористого огнеупорного кольца вокруг соединений между ладжею и ванной, и между ванной и кристаллизатором, (ii) продувка газа в ванну перед разливкой и на поверхность ванны во время разливки, и (iii) контроль впрыскивания газа в ладже для избежания формирования «глаза».
Другой источник реоксидизации — силиция, оксид марганца и FeO в шлаках и огнеупорных облицовках. По этому механизму реоксидизации включения в стали растут, когда они приближаются к границе шлака или облицовки через реакцию SiO2/MnO/FeO + [Al] = [Si]/[Mn]/[Fe] + Al2O3. Эта реакция приводит к более крупным включениям оксида алюминия с переменным составом. Это явление дальше влияет на экзогенные включения двумя способами: (i) эта реакция может эродировать и делать неровной поверхность облицовки, что меняет режим течения жидкости у стенок облицовки и может индуцировать дальнейшее ускоренное разрушение облицовки, (ii) крупное экзогенное включение от сломанной облицовки или захваченного шлака может захватывать мелкие включения, такие как продукты деоксидации, и также действовать как гетерогенное ядро для новых выделений. Это усложняет состав экзогенных включений.
Для предотвращения реоксидизации от шлака и огнеупорной облицовки, поддержание низкого содержания SiO2, MnO и FeO очень важно. Сообщалось, что высокоалюминиевые или циркониевые кирпичи, содержащие низкие уровни свободной силиции, более подходят.
Операции плавки или переливки включают турбулентное смешивание шлака и металла, особенно при переливке между сосудами, и поэтому производят частицы шлака, взвешенные в стали. Включения шлака (10–300 микрометров в размере, содержат большое количество CaO или MgO, и обычно жидкие при температуре жидкой стали, поэтому сферические по форме. Использование «H-образной» ванны и разливка через две ладже уменьшает захват шлака в период смены ладжи. Факторы, влияющие на захват шлака в жидкую сталь при непрерывной отливке: (i) операции переливки из ладжи в ванну и из ванны в кристаллизатор, особенно для открытой разливки, (ii) вихревание на верхней поверхности жидкой стали с вихрем, когда уровень жидкой стали низкий, может избежаться несколькими способами, такими как остановка разливки до начала вихревания, (iii) эмульгация и захват шлака на верхней поверхности, особенно под газовым перемешиванием выше критического расхода газа, (iv) турбулентность на менускус в кристаллизаторе, и (v) свойства шлака, такие как межфазное натяжение и вязкость шлака. Например, шлак кристаллизатора может быть захвачен в жидкую сталь из-за: (i) турбулентности на менускус, (ii) вихревания, (iii) эмульгации, индуцированной пузырьками, движущимися из стали в шлак, (iv) засасывания вдоль стенки дузы из-за разницы давлений, (v) высокоскоростного потока, сдирающего шлак с поверхности, и (vi) флуктуаций уровня.
Межфазное натяжение между сталью и жидким отливочным порошком определяет высоту менускуса стали и легкость захвата флюса. Конкретно межфазное натяжение 1,4 Н/м для шлака кальций-силиция-оксид алюминия в контакте с чистым железом дает высоту менускуса около 8 мм. Межфазное натяжение снижается до низкого значения поверхностно-активными видами, такими как сера, или обменной реакцией на границе, такой как окисление алюминия в стали оксидом железа в шлаке. Очень низкое межфазное натяжение, ассоциированное с химической реакцией, может обеспечивать спонтанную турбулентность на границе через эффект Марангони. Такая турбулентность может создавать эмульсию на границе, образуя нежелательные капли шлака в стали.
Эрозия огнеупоров, включая песок колодца, рыхлую грязь, сломанную огнеупорную кладку и керамические частицы облицовки, является очень распространенным источником крупных экзогенных включений, которые обычно твердые и связаны с материалами самой ладжи и ванны. Они обычно крупные и неправильной формы. Экзогенные включения могут действовать как места для гетерогенной нуклеации оксида алюминия и могут включать центральную частицу, изображенную, или агрегироваться с другими индигенными включениями. Встреча продуктов эрозии облицовки или механически вводимых включений может полностью ухудшить качество иначе очень чистой стали.
Эрозия облицовки обычно происходит в зонах турбулентного течения, особенно в сочетании с реоксидизацией, высокими температурами разливки и химическими реакциями. Параметры, сильно влияющие на эрозию облицовки, приведены ниже.
- Некоторые марки стали довольно коррозионны (например, высокомарганцевистые и слабо деоксидированные с высоким растворенным кислородом) и атакуют облицовочные кирпичи.
- Реакции реоксидизации, такие как растворенный алюминий в жидкой стали восстанавливает SiO2 в огнеупорной облицовке, генерируя FeO-основанные включения, которые очень реактивны и смачивают материалы облицовки, ведут к эрозии огнеупорной облицовки в зонах высокой турбулентности жидкости. Масштаб этой реакции можно количественно определить, контролируя содержание кремния в жидкой стали. Этот кислород также может поступать от угарного газа, когда углерод в огнеупоре реагирует с связующими и примесями.
- Состав и качество кирпича существенно влияют на качество стали. Один сталелитейный завод адаптировал три типа материалов (высокий Al2O3, Al2O3-SiC-C и MgO-C со скоростью износа 1,0; 0,34; 0,16 мм/плавка соответственно) на шлаковой линии, где огнеупор склонен к повреждению эрозийным флюсом ванны и шлаком, и MgO-C кирпич показывает высокую долговечность среди трех. Оксид марганца предпочтительно атакует силициесодержащие части огнеупора. Очень высокочистые алюминиевые и циркониевые зерна могут выдерживать атаку оксидом марганца.
- Быстрая эрозия огнеупоров от высокомарганцевистых сталей может быть ограничена: (i) использованием очень высокочистых (дорогих) алюминиевых или циркониевых огнеупоров, и (ii) минимизацией кислорода путем полной деоксидации стали сильным деоксидантом, таким как алюминий или кальций, и предотвращением поглощения воздуха. Силициевые облицовки ванны хуже магнезиевых напыляемых облицовок. Высокоалюминиевые огнеупоры предложены как наиболее перспективные. Включение оксида кальция в огнеупор дузы может помочь за счет жидкообразования включений оксида алюминия на стенке, пока диффузия оксида кальция к границе достаточно быстра и эрозия дузы не проблема. Эрозия дузы может быть противодействована контролем состава огнеупора дузы (например, избеганием примесей натрия, калия и кремния), или покрытием стенок дузы чистым оксидом алюминия, нитридом бора или другим стойким материалом. Огнеупор на поверхности стенок обмуровки должен быть выбран для минимизации реакций со сталью, создающими включения и засорение.
- Чрезмерная скорость жидкой стали вдоль стенок в ванне, такая как зона входа. Подушка может использоваться для предотвращения эрозии дна ванны, а также контроля режима течения. Предлагалось, что скорости жидкой стали выше 1 м/с опасны по отношению к эрозии.
- Чрезмерное время контакта или заполнения и высокая температура ухудшают проблемы эрозии. При длительном удержании в ладже крупные включения могут выплыть в шлак ладжи. Однако дольше сталь в контакте с облицовкой ладжи, тем больше склонность к продуктам эрозии ладжи. Решения основаны на разработке высокостабильных огнеупоров для данной марки стали, разработке плотных износостойких вставок огнеупора для зон высокого течения и предотвращении реоксидизации.
Химические реакции производят оксиды от модификации включений, когда кальциевая обработка выполняется неправильно. Идентификация источника не всегда легка, так как, например, включения, содержащие оксид кальция, могут также происходить от захваченного шлака.
Агломерация твердых включений может происходить на любой поверхности с помощью эффектов поверхностного натяжения, включая на поверхностях огнеупоров и пузырьков. Высокий угол контакта оксида алюминия в жидкой стали поощряет включение присоединяться к огнеупору, чтобы минимизировать контакт со сталью. Высокие температуры 1530 °C позволяют синтеру оксида алюминия. Высокий угол контакта и больший размер включения способствуют агломерации включений. Из-за столкновений и агломерации включения в стали склонны расти с увеличением времени и температуры. Численное моделирование нуклеации включений, начиная от добавки деоксиданта и роста за счет столкновений и диффузии от нано- до микрорazмеров, сообщается. Фундаменты синтерирования оксида алюминия в кластеры требуют дальнейшего исследования, хотя некоторые исследования использовали фрактальную теорию для описания морфологии кластеров (особенностей).
Классификация по химическому составу
Другая классификация включений может основываться на их химическом составе. Включения можно синтетически классифицировать как: (i) сульфиды, (ii) алюминаты, (iii)силикаты, (iv) оксиды, (v) нитриды, и (vi) сложные комбинации двух или более этих типов включений. Большинство включений в сталях — оксиды и сульфиды, так как содержание фосфора очень мало. Силикаты очень вредны для сталей, особенно если они должны пройти термическую обработку позже. Обычно нитриды присутствуют в специальных сталях, содержащих элемент с высоким сродством к азоти.
Сульфидные включения — FeS, MnS, Al2S3, CaS, MgS, Zr2S и др. Сульфиды часто являются следствием кальциевой обработки, применяемой для модификации оксидных включений, но малые и тонко диспергированные высокоплавкие включения CaS могут быть вредны для процесса отливки (засорение дуз) и для повреждающего эффекта на сталь. Напротив, неметаллические включения MnS (часто модифицируемые комбинацией с CaS) используются для улучшения работоспособности режущего инструмента. В этом случае неметаллические включения MnS намеренно формируются внутри металлической матрицы, чтобы сделать сбрую хрупкой при работе инструмента. Эта роль подразумевает, что объемная доля включений должна быть значительной, и этот аспект исключает применение ГОСТ EN 10247:2003 для оценки чистоты такого класса сталей.
Алюминатные включения обычно состоят из кальциевых альюминатов, полученных после кальциевой обработки жидкой стали. Кальциевые альюминаты 12CaO·7Al2O3 (C12A7), 3CaO·Al2O3 (C3A) и CaO·Al2O3 (CA) существуют в жидком состоянии, тогда как CaO·2Al2O3 (CA2) и CaO·6Al2O3 (CA6) твердые при температурах плавки.
Силикаты присутствуют в стали как стекло, сформированное из чистого SiO2 или SiO2 с примесью оксидов железа, марганца, хрома, алюминия и вольфрама, а также кристаллические силикаты. Силикаты — самая большая группа среди неметаллических включений. В жидкой стали неметаллические включения находятся в твердом или жидком состоянии. Это зависит от температуры плавления.
Оксидные включения в жидкой стали в основном производятся при деоксидации стали, но могут также результатировать от реоксидизации и захвата шлака или огнеупора в стали. Эти включения могут иметь одно- или многофазные составы, сферическую или неправильную форму, и быть твердыми или жидкими в стали в зависимости от их температуры плавления.
Оксидные включения могут нуклеироваться гомогенно или гетерогенно. Гомогенная нуклеация происходит без присутствия чужеродных поверхностей в стали, тогда как гетерогенная нуклеация происходит на чужеродных поверхностях. Источники чужеродных поверхностей в жидкой стали могут быть захваченными материалами, окружающей огнеупорной ладжи, предсуществующими включениями и/или нерастворенными сплавами. Для формирования стабильного оксида абсолютный вклад объемной свободной энергии в общую энергию должен быть больше межфазной энергии, и это происходит при критическом размере оксида. Включения меньше этого критического размера нестабильны и растворяются обратно в жидкую сталь, в то время как те, что больше этого размера, растут. Для гетерогенной нуклеации наличие существующей поверхности уменьшает критический размер оксида и, следовательно, уменьшает общую свободную энергию, необходимую для производства стабильного оксида. Гетерогенная нуклеация более благоприятна по сравнению с гомогенной.
Важные характеристики включений — их размер, количество, состав и морфология. После формирования стабильного оксида в стали включения растут и могут также менять свой состав из-за реакций внутри стали и между сталью и окружающим шлаком и огнеупором ладжи. Рост оксидных включений происходит за счет диффузии кислорода и деоксиданта к включению, и за счет агломерации и коалесценции после столкновения.
Оксидные включения — FeO, MnO, Cr2O3, SiO2, Al2O3, TiO2 и др. По минералогическому составу оксидные включения делятся на две основные группы: (i) свободные оксиды, такие как FeO, MnO, Cr2O3, SiO2 (кварц), Al2O3 (корунд) и др., и (ii) шпинели — сложные оксиды, образованные двух- и трехвалентными элементами. Ферриты, хромиты и алюминаты входят в эту группу. Фундаментальным инструментом для описания химического состава оксидных включений является тернарная фазовая диаграмма (CaO-SiO2-Al2O3), так как это основная система, управляющая формированием этих неметаллических соединений. Этот класс неметаллических соединений формируется деоксидирующими элементами, добавляемыми в жидкую сталь для удаления кислорода.
Состав, размер и распределение выделенных оксидов во многом зависят от деоксидантов, условий жидкой стали и процесса кристаллизации. Алюминий широко принят как деоксидант в процессе плавки. Его добавка очень удобна и эффективно снижает содержание кислорода в жидкой стали до низких уровней. Однако большинство проблем стали можно отнести к оксиду алюминия или алюминий-богатым оксидам. Твердые включения оксида алюминия в жидкой стали склонны к быстрому кластерированию из-за своей дендритной морфологии. Кластеры оксида алюминия с трудом выплывают на вершину жидкой стали из-за их высокой видимой плотности в виду кластеров оксидов плюс поглощенная жидкая сталь. Они вредны для отливчивости и качества непрерывно отливаемой стали.
Начало засорения в процессе отливки начинается, когда включение оксида алюминия присоединяется к стенке дузы. Определенные типы огнеупоров, особенно графитостабилизированные магнезиевые огнеупоры, сообщалось, способствуют агломерации включений оксида алюминия. Высокий угол контакта между включениями оксида алюминия и сталью дальше способствует склонности включений агломерировать на огнеупорах. Кроме того, наличие значительных количеств оксида алюминия и MnS включений негативно влияет на эксплуатационные свойства сталепродуктов. В общем, оксидные включения могут вызывать ламеллярный разрыв и ухудшать вязкость, гнутость и пластичность сталей.
Когда алюминий добавляется в жидкую сталь для деоксидации, алюминий реагирует с кислородом, образуя дендритные включения оксида алюминия (галактика оксида алюминия). В зависимости от размера включения оксида алюминия, образованных в результате деоксидации, можно разделить на макро- и микровключения. Частичная и полная замещение титана, циркония и/или редкоземельных металлов на алюминий все чаще преследуется. Это делается для улучшения отливчивости и качества непрерывно отливаемой стали через генерацию тонко диспергированных оксидов, которые эффективно служат гетерогенными центрами нуклеации для превращения и выпадения. Следовательно, контроль количества, размера, состава и распределения включений в стали имеет важное значение.
Нитридные включения — ZrN, TiN, AlN, CeN и др., которые можно найти в легированных сталях и имеют сильные нитридообразующие элементы в своем составе. Нитридообразующие элементы — титан, алюминий, ванадий, церий и др. Нитридные включения обычно формируются нитридом титана (TiN) и оказывают вредное влияние, усугубленное особенной острой формой, увеличивающей усиление напряжений, развивающихся на границе между включением и металлической матрицей. Когда TiN присутствует в больших количествах, гомогенно распределен и в относительно малых размерах, они способствуют формированию равноосевых зерен, улучшающих механическую прочность отливной стали. Также наличие конкретного оксида CaO·Al2O3·2SiO2 (анортит) в нержавеющей стали 316L было найдено улучшающим срок службы режущего инструмента. Эти включения, когда присутствуют, действуют как смазка, покрывая кончик режущего инструмента. Они также способствуют ломанию стружки при механической обработке.
Примеры сложных комбинаций двух или более типов включений: FeO·Fe2O3, FeO·Al2O3, FeO·Cr2O3, MgO·Al2O3, 2FeO·SiO2, FeS·FeO, MnS·MnO, Nb(C,N), V(C,N) и др.
Механизмы повреждающего действия включений
Три основных механизма были распознаны в основе включений, связанных с повреждающими эффектами, которые эти неметаллические фазы играют против металлической матрицы. Эти механизмы рассматривают включения как: (i) ночевающие элементы, усиливающие поле напряжений вокруг включений, (ii) давящие баки газа, которые постепенно мигрируют в включения, генерируя поле напряжений вокруг включений, (iii) неметаллические фазы, генерирующие остаточные напряжения из-за разных коэффициентов теплового расширения, ассоциированных с металлической фазой и стекло-керамическими.
Первый механизм ассоциирован с пластическим процессом формирования трещины, развивающегося от границы между включениями и сталью. Пустоты — предвестники трещин, и на макроуровне кооперативное вредное воздействие, связанное с пустотами, сформированными большим числом включений, производит снижение предела относительного удлинения при разрыве. Эта связь указывает на то, что факторы, вредно влияющие на вязкость и макроскопическую пластичность сталей: (i) увеличение объемной доли, (ii) уменьшение радиуса кривизны, и (iii) разрушение неметаллических включений.
Коалесценция среди нуклеированных пустот очень опасна, так как пустоты смежных включений могут коалесцировать, образуя большую трещину, поэтому формирование удлиненных полос включений представляет экстремальную ситуацию. Следовательно, включения, состоящие из хрупких керамических фаз, которые могут формировать удлиненные разрушенные полосы, должны быть тщательно избегаемы. Стоит отметить, что только что описанный механизм характеризуется пластическим процессом на микроскопическом уровне, но его эффект на макроуровне оказывается снижением вязкости и пластичности.
Второй механизм связан с наивысшей растворимостью водорода, показываемой сульфидами. Следовательно, включения становятся давящими баками, тянущими на металлическую матрицу и порождающими поле напряжений, которое может суммироваться с полем, сформированным внешней силой, приложенной во время эксплуатации стали.
Третий механизм происходит вследствие разных коэффициентов теплового расширения, характеризующих сталь и стекловидные и/или керамические структуры, характеризующие включения. Силикаты, алюминаты и обычно все оксиды (кроме CaO и MgO) имеют коэффициент теплового расширения ниже, чем стальная металлическая матрица, в то время как сульфиды характеризуются противоположным поведением. Вредное действие обусловлено остаточными напряжениями, генерируемыми на границе между включениями и металлической матрицей.
Чем выше размер включения, тем больше вредное воздействие, поэтому для предотвращения этого механизма ограничение размера включения является фундаментальным аспектом, в то время как общая объемная доля популяции включений не играет значительной роли в этом механизме.
Классификация по стабильности
По стабильности неметаллические включения либо стабильные, либо нестабильные. Нестабильные включения — те, которые растворяются в разбавленных кислотах (менее 10% концентрации). Нестабильные включения — железные и марганцевистые сульфиды, а также некоторые свободные оксиды.
Формирование и контроль химического состава включений задействуют различные стадии производственных процессов и промышленных систем, через которые они выполняются. Производственный процесс должен быть тщательно реализован на каждом этапе, чтобы избежать проблем, связанных с: (i) трудностями при операции отливки, связанными с засорением дуз между ванной и кристаллизатором (процесс непрерывной отливки) и между ладжею и отливочной колонной (ковшовая отливка), и (ii) вредным влиянием на механические свойства стали.
Механизмы удаления включений из жидкой стали
Существует четыре основных механизма обработки для удаления включений из жидкой стали. Первый механизм — выплывание включений. Согласно закону Стокса, из-за разницы плотностей неметаллических включений и жидкой стали, выплывание приводит к удалению включений. Теоретически можно рассчитать скорость удаления включений из-за выплывания. Второй механизм — использование магнитного перемешивания и впрыскивания аргона. Эти две техники помогают удалению неметаллических включений. Скорость захвата включений аргоновым впрыскиванием может быть рассчитана.
Третий механизм — кальциевая обработка. Кальциевая обработка — эффективный способ, который может способствовать удалению включений из жидкой стали. Добавлением кальция в жидкую сталь (в основном в виде кальциевогосилиция) возможно модифицироватьнерасплавленные алюминий-магний богатые включения (шпинели) в крупные, изотропные и сферические кальциевые альюминаты и кальциевые сульфиды с низкими температурами плавления. Это помогает удалению жидких включений. Однако это может стать проблемой, если по каким-то причинам некоторые из этих крупных кальциевых альюминатов остаются или попадают в жидкую сталь.
Четвертый механизм — оптимизация свойств верхового шлака. Оптимизированные свойства верхового шлака могут улучшить удаление включений в ладжевой печи. Три упомянутых выше механизма способствуют движению включений из средних или нижних частей жидкой стали, принося включения к верху ладжи. Однако без надлежащего верхового шлака очень вероятно, что эти включения не могут быть удалены эффективно. Следовательно, для обеспечения очень эффективного захвата и поглощения неметаллических включений верховой шлаком необходимо иметь оптимизированный жидкий верховой шлак с высокой поглощающей способностью для включений, правильными смачивающими свойствами и вязкостью.
Инженерия включений
Твердофазные включения могут кластеризоваться вместе, засоряя дузы и другие системы управления потоком, посредствующие потоку жидкой стали, создавая угрозу для процессов. Некоторые химизмы включений снижают пластичность, устойчивость к усталости или общую вязкость в сталях. Отсутствие включений также создает проблемы, потому что «чистые стали» могут быть труднее обрабатываемы на резании, уменьшая срок службы режущих инструментов и требуя более высокого энергопотребления для механической обработки. Понимание их природы критически важно в операциях сталеплавки, и «инженерия включений» должна быть операционным фокусом в процессе плавки стали.
Термин «инженерия включений» означает проектирование включений для облегчения их вредных эффектов на свойства продукта. Инженерия включений не относится к удалению включений, а относится к их модификации либо в терминах химического состава, либо формы, чтобы вредные эффекты включений могли быть преобразованы в улучшение свойств стали. Инженерия включений также включает распределение включений равномерно в матрице, чтобы генерировать композитные свойства в продукте. В некоторых случаях намеренные попытки предпринимаются для формирования очень мелких включений (например, нитридов и карбонитридов в закаляемых сталях). Такие включения могут образовываться реакцией между вольфрамом, титаном, алюминием с кислородом, азотом, серой или углеродом.
Подход к снижению вредного эффекта включений — адаптировать процесс плавки для избежания присутствия макровключений, контролируя популяцию, размер, распределение и морфологию остаточных микровключений в стали. Применение новых технологий и знаний, полученных от конечных пользователей о производительности сталепродуктов, — ценная информация для использования в проектировании стратегии чистой стали. Наука модификации включений и контроля формы вытекает из необходимости изменить химию включений для улучшения производительности продуктов в поле и обеспечения отливчивости при непрерывной отливке. Однако макровключения должны быть удалены. Во всех остальных случаях, в зависимости от применений, включения могут быть модифицированы для минимизации их вредных эффектов.
Насколько касается модификации включений и контроля формы, включающими интерес — эндогенный тип, особенно включения, результативные от процесса деоксидации и сульфидного типа. Оксиды и сульфиды — два преобладающих включения в стали. Источники оксидов и сульфидов присущи процессу плавки. Кислород используется для реакции с примесными элементами (например, кремний, марганец) и углеродом для генерации химической энергии для процесса плавки. Однако значительное количество кислорода заканчивается растворенным в жидкой стали. Растворенный кислород требуется удалить на стадии очистки из-за своего вредного эффекта на структурную целостность готового продукта. Сильные деоксиданты, такие как алюминий и кремний, обычно используются для связывания кислорода из стали. Однако алюминиевые стали регулярно засоряют вставочные дузы ванны и погруженные вставочные дузы при непрерывной отливке из-за остаточных включений оксида алюминия, остающихся в стали.
Элемент, который должен быть добавлен для модификации включений, должен удовлетворять трем требованиям: (i) иметь высокое химическое сродство к включению, (ii) иметь способность модифицировать состав так, чтобы он становился жидким, и (iii) иметь способность модифицировать форму, то есть острые края и углы включений в сферические.
Формирование неметаллических фаз управляется термодинамическими соотношениями. Оксидная система представляет наибольшую трудность для изучения из-за присутствия разных оксидных видов.
Кроме того, внесение кальция для модификации включений делает еще более трудным понимание взаимодействий, происходящих в стальной ванне. Хорошая процедура для инженерии включений направлена на разработку низкоплавких неметаллических оксидов для избежания засорения дуз и поддержания преобладающей стекловидной структуры включений при охлаждении стали и последующем нагреве для выполнения пластической деформации для избежания формирования керамических хрупких фаз. Необходимость стабилизировать стекловидную структуру делает интересной формирование силикатной системы на основе наличия анортита и псевдовилластонита, которые кажутся особенно благоприятными.
Прогнозирование и инженерия оксидных включений могут основываться на мощной и простой термодинамической модели и могут быть разделены на три основных шага: (i) вычисление кислородного потенциала, ассоциированного со шлаком, (ii) оценка возможности развития реакций для создания некоторых чистых неметаллических соединений, и (iii) определение иерархии различных реакций как функции ассоциированных кислородных потенциалов на основе химического состава стали.
Пластичность значительно снижается при увеличении количества оксидов или сульфидов. Вязкость при разрушении снижается, когда включения присутствуют в высокопрочных низкопластичных сплавах. Подобная деградация свойств от включений наблюдается в испытаниях, отражающих медленные, быстрые или циклические скорости деформации, такие как ползучесть, удар и усталость. Включения вызывают пустоты, которые могут индуцировать трещины. Крупные экзогенные включения могут вызывать проблемы в виде низкого качества поверхности, плохой полируемости, сниженной стойкости к коррозии и в исключительных случаях шлаковых линий и ламинаций. Включения также снижают стойкость к HIC (водородно-индуцированным трещинам). Источником большинства проблем усталости в стали являются твердые и хрупкие оксиды, особенно крупные частицы оксида алюминия более 30 микрометров. Снижение количества крупных включений путем снижения содержания кислорода до 3–6 ppm удлинило срок службы стальной детали, такого как подшипник, почти в 30 раз по сравнению со сталями с 20 ppm кислорода. Чтобы избежать этих проблем, размер и частота вредных включений должны быть тщательно контролированы. Особенно не должно быть включений в отливке выше критического размера.
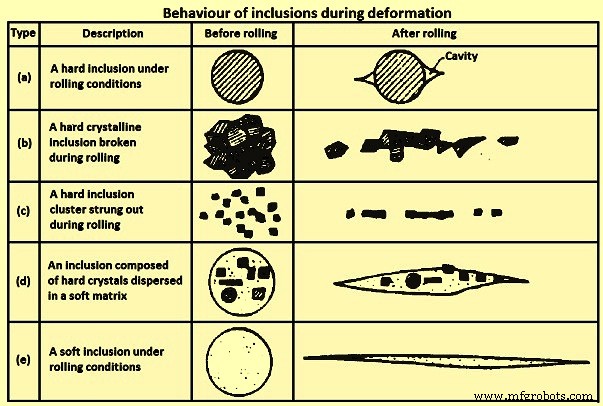
Хотя морфология кристаллизации включений важна в стальных отливках, морфология включений в кованых продуктах в значительной степени контролируется их механическим поведением при обработке стали, то есть, являются ли они «твердыми» или «мягкими» относительно стальной матрицы. Поведение разных типов включений при деформации схематично проиллюстрировано на рис. 3. Формирование «струн», тип (b) и (c), увеличивает направленность механических свойств, неблагоприятно влияя на вязкость и пластичность в частности. Худшие включения для вязкости и пластичности, особенно в свойствах в сквозном направлении плоско-прокатных продуктов, — это те, которые деформируются с матрицей, как (d) на рис. 3.
Существует много информации об влиянии включений на производительность продукта и о кинетических и термодинамических явлениях, ассоциированных с эволюцией и формированием включений. С тщательным анализом доступной информации возможно разработать хорошую практику на каждой стадии процесса плавки для производства чистой стали. Однако невозможно или даже не нужно устранить все включения, так как определенные включения, вредные для сталей для одного применения, могут быть полностью безвредны при наличии для другого применения. Следовательно, стали ожидаются с разными степенями чистоты в зависимости от их применения.
Классификация того, что считать макровключением, не определена в никаком стандарте. С другой стороны, эта информация может быть крайне трудной для предоставления, так как для круглоформового включения диаметр 14–20 микрометров может быть опасным, но для острых включений (например, TiN) опасный размер может быть заявлен даже на более низком уровне (2–4 микрометра) вследствие более высокого усиления напряжений, ассоциированного с острой формой. Обработка этого аспекта еще больше усложняется тем, что уровень опасности может сильно влиять на конфигурацию неметаллической системы, управляемой химическим составом участвующих фаз. На самом деле, правильная инженерия включений может позволить реализовать сульфидную корону, выделенную на оксидном ядре, и эта конфигурация системы взаимно компенсирует коэффициент расширения неметаллических фаз, приближая к стальной металлической матрице.
Кальциевая обработка
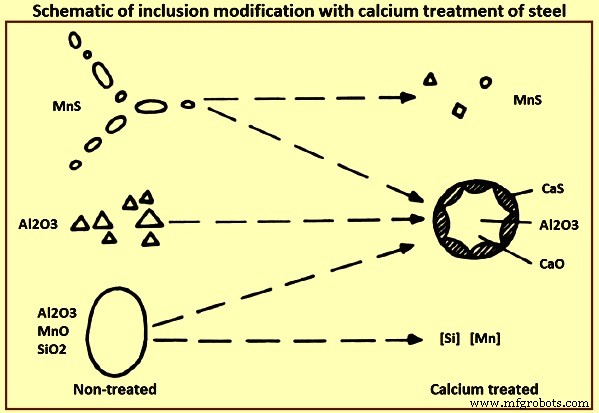
Процесс снижения вредного эффекта микровключений путем контроля их размера, формы и свойств известен как модификация включений. Общий подход к модификации оксидных и сульфидных включений для предотвращения засорения и минимизации негативных эффектов на структурную целостность стали — впрыскивание кальция при вторичной очистке стали. На рис. 4 дана схема модификации включений кальциевой обработкой стали.
Кальций имеет сильное сродство к кислороду и поэтому может использоваться как деоксидант. Однако использование кальция как деоксиданта затруднено его низкой точкой кипения 1439 °C, ограниченной растворимостью 0,032% кальция в стали при 1600 °C и высоким паровым давлением 1,81 атмосферы при 1600 °C. Эти свойства делают использование кальция как деоксиданта трудным и неэкономичным. Однако комбинации кальция и алюминия или марганца/кремния деоксидации формируют модифицированные первичные включения с более низкой активностью и температурами плавления. По этой причине в сталеплавке кальций добавляют в сталь скорее как модификатор включений, чем как деоксидант. Большинство марок стали обрабатывают кальцием, используя либо сплав Ca-Si, либо смесь Ca-Fe(Ni) в зависимости от спецификации сплава. Обычно эта обработка эффективно выполняется после уточняющих добавок и аргонной промывки.
Степень модификации включений в стали — важнейшая черта вторичной очистки стали кальциевой обработкой. Часть добавленного кальция в плави проходит реакцию и остается в плави в виде растворенного кальция в форме включений или идет в шлак как составляющая шлака. Остальное уходит из системы в виде пара. Жизненно важно, чтобы добавленный кальций максимально потреблялся жидкой сталью, чтобы сделать впрыскивание кальция эффективным и экономичным.
Общее влияние кальциевой обработки на модификацию включений: (i) марганцевистые сульфиды уменьшаются по количеству и размеру и трансформируются в кальций-марганцевые сульфиды с переменными свойствами, (ii) оксиды алюминия, которые обычно твердые, угловатые и часто появляются в кластерах, уменьшаются по количеству или полностью устраняются и заменяются сложными включениями CaO-Al2O3 или CaO-Al2O3-SiO2, (iii) силикаты устраняются и заменяются включениями CaO-Al2O3-SiO2, и (iv) образуются сложные глобулярные включения CaO-Al2O3-SiO2, часто окруженные сульфидным ободом.
Кальций часто используется для обработки алюминиевых сталей для избежания формирования твердого оксида алюминия. Кальциевая обработка эффективно улучшает отливчивость и качество непрерывно отливаемой стали, но ограничена для всех сталепродуктов, которым нужны либо высокая усталостная стойкость в эксплуатации, либо высокая холодная деформируемость в очень тонких калибрах. Это из-за присутствия глобулярных кальций-алюминий оксидов. Алюминий, кальций и кальций-алюминий оксиды обычно несколько десятков микрометров в диаметре.
Редкоземельные металлы, такие как церий и лантан, также использовались для модификации включений, но они не такие эффективные как кальций из-за медленного выплывания (из-за их веса) модифицированных включений. Кроме того, лантан и церий легко корродируют огнеупоры ладжи. Когда кальциевая обработка эффективно выполняется, достигаются следующие две основные цели:
- Включения оксида алюминия и силиции конвертируются в жидкие кальциевые альюминаты и кальциевые силикаты, которые глобулярны по форме из-за эффекта поверхностного натяжения. Это изменение состава и формы включений известно как контроль морфологии включений.
- Кальциевые альюминатные включения, удерживаемые в жидкой стали, подавляют формирование струн MnS при кристаллизации стали. Это изменение состава и режима выпадения сульфидных включений при кристаллизации стали известно как контроль морфологии или формы сульфидов.
Конвертация включений в глобулярную форму играет значительную роль в скорости разделения включений. Например, наблюдалось, что включения оксида алюминия не смачиваются в жидкой стали и склонны иметь более высокую скорость разделения по сравнению с CaO-SiO2-Al2O3. Это подразумевает, что модифицируя включения оксида алюминия кальцием, их способность к кластеризации препятствуется, так как образованные жидкие глобулярные включения смачиваются жидкой сталью. Однако высокое паровое давление кальция с ассоциированным интенсивным перемешиванием ванны способствует столкновению и коалесценции включений оксида алюминия в жидкой стали. С помощью кальциевого пара и результативной коалесценции включений оксида алюминия через столкновения их удаление из стали улучшается по сравнению с малыми неплавучими включениями оксида алюминия, которые должны сначала кластеризоваться сами (без принудительной конвекции), прежде чем смогут отделиться от жидкой стали. Именно поэтому немодифицированные малые включения оксида алюминия отделяются от жидкой стали и присоединяются к огнеупору в ванне только значительно после завершения очистки в ладже.
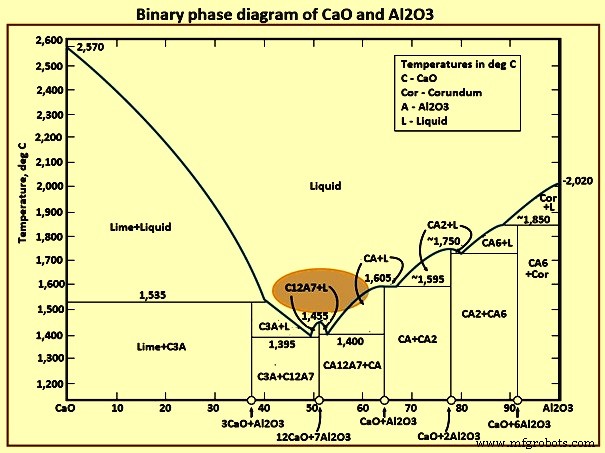
После эффективной кальциевой обработки все оксидные включения обычно содержат некоторое количество кальция. Эффективная модификация оксидных включений в стали зависит от растворенного алюминия и содержания кислорода стали перед кальциевой обработкой. Для существенной модификации включений необходим нижний предел кальция 15–20 ppm. С отношением CaO-Al2O3 12:7 образуются включения кальциевого альюмината с низкими температурами плавления 1455 °C. Эти включения существуют в жидком состоянии при температурах плавки.
Агломерация оксида алюминия, кальциевого альюмината и CaS включений на огнеупорах дузы ванны при непрерывной отливке может привести к преждевременному прекращению отливки из-за полностью засоренной дузы. В зависимости от популяции включений в стали, полное засорение дузы может произойти в течение минут от начала отливки. Анализ засоренного материала в дузе ванны обычно показывает наличие твердых кальциевых альюминатных включений с составом, богатым либо Al2O3, либо CaO. Для избежания засорения при непрерывной отливке важно обеспечить низкий кислородный потенциал, достигнутый при очистке до кальциевой обработки. Оливчивость стали показана как напрямую связанная с ее содержанием кислорода.
Когда кальциевая обработка эффективна, включения оксида алюминия конвертируются в расплавленные кальциевые альюминаты, которые глобулярны по форме. Кальциевые альюминатные включения, удерживаемые в стали, подавляют формирование вредных включений MnS при кристаллизации стали, модифицируя включения MnS в сферические включения CaS. Когда оксид алюминия модифицируется в кальциевый альюминат, последовательность реакций с дополнительными добавками кальция: Al2O3 → CA6 → CA2 → CA → C12A7. Наличие жидких кальциевых альюминатов CA2, CA, C12A7 при температурах плавки (около 1600 °C) приводит к включениям, которые гораздо легче выплывают, чем твердые включения оксида алюминия, и также снижают склонность к блокировке ладжевых и отливочных дуз.
Практика — вводить кальций-содержащие агенты (CaSi, CaFe, CaAl, CaC и др.) в сталь в конце очистки в форме порошкового или проволочного впрыскивания через полые металлические трубы. Независимо от используемого кальций-содержащего агента, количество кальция, требуемое для обработки данного веса стали, зависит от содержания оксида алюминия, и уровней кислорода и серы стали. Достаточное количество кальция требуется добавить для реакции с включениями оксида алюминия для формирования соединений кальциевого альюмината, которые жидкие при температурах плавки. Для полностью модифицированных включений равновесные реакции: (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al2O3) + 12[Ca] + 12[O] = 12CaO·7Al2O3, и (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO2) + [Mn].
Реакция в уравнении (iv) для выпадения MnS в объеме жидкой стали возможна в стали с высоким уровнем серы. На рис. 5 показана бинарная фазовая диаграмма CaO-Al2O3. Выделенная область на рисунке показывает желательный состав кальциевых альюминатных включений. Вне выделенной области фазы твердые при температурах плавки. Эти фазы могут быть заметными компонентами при пере- или недозакачке кальция. Хотя включения MnS нежелательны в стали, формирование твердых включений CaS также нежелательно. В терминах засорения, твердые кальциевые альюминатные или чистые CaS включения так же вредны, как включения оксида алюминия. Они также синтерируются и агломерируют на огнеупорах дуз.
Эффективность кальциевой обработки зависит от ряда факторов, включая тип, количество и скорость впрыскивания кальций-содержащего агента, используемого для обработки. В целом, классифицируя включения оксида алюминия и MnS по их составам и формам, эффективность кальциевой обработки может быть оценена как ниже.
- Класс А включения присутствуют, когда высокие уровни кальция добавлены в жидкую сталь и являются жидкими на протяжении всей обработки. Переплетенные сульфидные и алюминатные фазы этих включений указывают на то, что обе фазы затвердели примерно в одно время. Сульфидная фаза склоняется к составу CaS. Кальциевый альюминат — либо CaO·Al2O3, либо 12CaO·7Al2O3. Это указывает на наличие кальциевых альюминатов с наименьшими температурами плавления и высокими уровнями кальция.
- Класс В включения — тип «бычий глаз», наиболее распространенный в кальциево-обработанных сталях. Центральная темная алюминатная фаза затвердела первой, а затем внешняя сульфидная фаза выпала на нее. В этом случае сульфидная фаза склоняется к (Ca, Mn)S. Кальциевый альюминат состава CaO·Al2O3 или CaO·2Al2O3.
- Класс С включения указывают на неполную кальциевую обработку. Эти включения имеют немодифицированную фазу MnS, которая деформируется при горячей прокатке. Центральная темная кальциевая альюминатная фаза склоняется к составу CaO·6Al2O3, который имеет наименьшее содержание кальция и остается не деформированной при горячей прокатке.
- Класс D включения — кластеры оксидных включений типа оксида алюминия, которые могут иметь некоторый ассоциированный с ними кальций. Однако недостаточно кальция для полного флюсирования галактики оксида алюминия.
- Класс E включения — включения MnS, присутствующие, когда сера не полностью связана кальцием.
- Класс F включения — интердендритные включения MnS, присутствующие, когда сера не полностью связана кальцием и кислородный потенциал стали высок.
Конечные результаты оптимизированной кальциевой обработки: (a) оксид алюминия модифицируется для формирования жидкого кальциевого альюмината, и сера связывается как CaS, который выпадает на кальциевые альюминатные включения, и (b) выплывание включений улучшается через формирование и агломерацию сферических оксидных и сульфидных включений.
Несколько исследований пытались определить необходимое количество добавки кальция для оптимальной чистоты. Например, соотношения Ca/S коррелировали со сокращением площади в Z-направлении и ударными свойствами стали. Этот подход не может быть обобщен на все уровни серы. Допустимый уровень соотношения Ca/S в сталях с низким содержанием серы может быть в несколько раз выше, чем в сталях с более высоким содержанием серы, хотя абсолютные количества добавок кальция в сталях с низким содержанием серы меньше, чем в сталях с более высоким содержанием серы. Хорошая практика очистки в ладже и эффективная кальциевая обработка приводят к тому, что большинство включений оксида алюминия конвертируются в жидкие кальциевые альюминаты, в то время как большая часть серы связывается как CaS. CaS выпадает на кальциевый альюминат, образуя желаемую форму «бычий глаз».
Улучшения свойств стали сообщались для кальциево-обработанной стали. Эти улучшения включают: (i) улучшение механических свойств, особенно в поперечном и сквозном направлениях, за счет модификации MnS в недеформируемые глобулярные (Ca-Mn)S или CaS, (ii) улучшение обрабатываемости стали на резании при высоких скоростях за счет формирования защитной пленки на поверхности инструмента, продлевающей срок службы твердосплавного инструмента, (iii) улучшение качества поверхности и полируемости, (iv) минимизация ламеллярного разрыва в крупных жестко закрепленных сваренных конструкциях и восприимчивости стали к растрескаиванию при повторном нагреве, как в зонах термического влияния (ЗТВ) швов, и (v) улучшение отливчивости стали за счет предотвращения или минимизации засорения дуз.
Производственный процесс
- Сталь 300, 400 и 500 серии: состав, свойства и применение
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Как неметаллические включения влияют на свойства и прочность стали
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Ударопрочная инструментальная сталь: ключевые свойства и области применения
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: ключевые свойства и применение в строительстве и производстве
- Инструментальная сталь: состав, производство и промышленные применения
- Инструментальная сталь: типы, свойства и ключевые промышленные применения
- Gunna Engineering: экспертная обработка по всем основным металлам и сплавам