



Производство белочного железа и хромированной стали: высококачественные покрытые листы
Производство белочного железа и хромированной стали (TFS)
Оловянное покрытие — это процесс тонкого покрытия стальных листов оловом (Sn), и полученный продукт называется белочным железом. Чаще всего используется для предотвращения ржавления. Лист стали, на котором наносится оловянное покрытие, называется черным листом (black plate). Когда для покрытия вместо олова используют хром (Cr) и оксиды хрома, то покрытый лист называется хромированной сталью (tin free steel — TFS).
Хромированная сталь производится путем нанесения электролитического хромкислотного покрытия на стальные листы. На хромированной стали иногда ламинируют полиэтилентерефталат (PET) или полипропиленовые пленки, чтобы исключить процессы покраски и очистки при использовании хромированной стали.
История
Промышленность белочного железа основана на изобретении процесса консервации стерилизованных продуктов питания на длительные периоды Николаом Аппером в 1810 году. Процесс Аппера был адаптирован для консервации продуктов в белочном железе Джоном Холлом в 1812 году в Лондоне. К 1820-м годам консервированные продукты широко продавались в Великобритании и Франции, а к 1839 году продукты консервировались в США.
Начиная с 1880-х годов, серия технических инноваций изменила промышленность белочного железа. К ним относились: замена кованого железа стальным черным листом около 1880 года, разработка непрерывного холодного проката в 1927 году, устранившая горячую пакетную прокатку, внедрение непрерывного электролитического оловечения в малом масштабе в Германии в 1934 году и в коммерческом масштабе в США в 1937 году, что заменило процесс горячего окунания, изобретение двойной холодной деформации в 1960 году и изобретение хромированной стали в начале 1960-х годов в Японии и США.
В настоящее время существует два процесса оловечения черных листов: (i) процесс горячего окунания и (ii) процесс электролитического оловления.
Процесс горячего оловечения
Процесс горячего окунания был первой современной техникой производства белочного железа. Он состоит в горячем окунании отдельных листов стали в ванну расплавленного олова. Этот процесс в настоящее время прекращен во многих странах и составляет лишь очень небольшой процент мирового производства белочного железа.
Горячепрокатные станы не производят стальную полосу, пригодную для оловечения. Поэтому калибр горячепрокатной полосы уменьшается на холодопрокатных станах для производства черных листов, пригодных для оловечения.
Белочное железо, изготовленное процессом горячего оловечения, состоит из холодного проката черных листов, кислотного декапирования для удаления любой шкалы, отжига для удаления деформационного упрочнения, а затем покрытия тонким слоем олова. Изначально это делалось путем производства отдельных или небольших пачек листов, что получило название пакетного процесса. В конце 1920-х годов ленточные станы начали заменять пакетные станы, так как они могли производить черные листы в больших количествах и более экономично.
Оловечный набор состоит как минимум из одной горшка с расплавленным оловом, с флюсом из хлорида цинка (ZnCl₂) сверху и горшка с смазкой. Флюс сушит лист и готовит его к адгезии олова. Если используется второй оловяной горшок, называемый промывочным, он содержит олово при более низкой температуре. За ним следует горшок со смазкой, содержащий масло и оловечную машину. Оловечная машина имеет два маленьких вала, пружинно сжатых вместе, так что когда оловеченный лист вставляется, валы выдавливают лишнее олово. Пружины на оловечной машине могут быть установлены на разные силы для получения разных толщин олова. Наконец, масло очищается мелкой 겨ой и вытирается до чистоты.
Вышеописанный процесс производства белочного железа горячим окунанием применялся в 20 веке. Процесс немного усложнился со временем, так как постепенно обнаруживалось, что включение дополнительных процедур необходимо для улучшения качества.
Электролитический процесс оловечения
Белочное железо сейчас в основном производится электролитическим оловлением стальной основы в непрерывном процессе.
- Непрерывное электролитическое оловечение было разработано в 1930–1940-х годах в попытке уменьшить количество олова на единицу площади, а также воспользоваться преимуществом больших длин полос (катушек), прокатанных на горячепрокатном и холодопрокатном станах.
- Первые электролитические оловечные линии начали работать в Германии в 1934 году и в коммерческом масштабе в США в 1937 году. Дефицит олова во время Второй мировой войны стимулировал массовый рост электролитического оловечения, которое вскоре стало доминирующей техникой производства белочного железа.
Некоторые факторы, давшие электролитическому оловечению преимущество над процессом горячего окунания, перечислены ниже:
- Высокоскоростной непрерывный процесс по сравнению с низкоскоростным лист за листом процессом горячего окунания.
- Простой и точный контроль толщины покрытия в широком диапазоне по сравнению с сравнительно высокой минимальной толщиной покрытия, получаемой процессом горячего окунания, которая не нужна для большинства конечных применений.
- Возможность производства белочного железа с разной массой покрытия на каждой стороне для удовлетворения разных коррозионных условий, существующих внутри и снаружи консервной банки или емкости из белочного железа.
- Функциональная и визуальная последовательность получаемого продукта.
Последовательность операций, происходящая на электролитической оловечной линии на скоростях до 10 м/с, такова:
- Зарядка катушки — катушка черного листа помещается на разматывающий втул и подается во входной участок оловечной линии. Начальный конец новой катушки затем сварщивается с конечным концом предыдущей катушки для непрерывной работы установки. Петлевые башни накапливают длину материала, которая варьируется для обеспечения сварки двух катушек без остановки операции в процессе участка.
- Боковая обрезка — полоса черного листа обрезается по бокам до конечной ширины. Отходы автоматически прессуются, удаляются и перерабатываются в сталеплавильном цехе.
- Очистка и декапирование — полоса затем электролитически очищается, декапируется и промывается прохождением через серию ванн для обеспечения чистой поверхности черного листа, пригодной для принятия электролитического осаждения олова.
- Электролитическое оловление — полоса проходит через ванны, содержащие оловые аноды по обе стороны полосы и в электролите. Олово растворяется с анода и переносится через электролит для осаждения на полосе. Количество олова, осаждающегося на полосе, определяется количеством электрического тока, текущего между анодом и полосой. Для производства дифференциальных покрытий используются разные настройки тока для каждого банка анодов. Тусклый как оловленный белочный лист иногда называется матовой отделкой.
- Плавильная башня — в этой плавильной башне происходит процесс переплавки олова, пока электролитически оловеченная полоса проходит через башню. В участке плавильной башни температура полосы повышается сопротивлением или индукционным нагревом чуть выше точки плавления олова (231,9 °C), а затем полоса немедленно закаляется холодной водой. Олово начинает плавить и перетекает равномерно по полосе. Продукт теперь приобретает более типичный яркий или блестящий внешний вид. В случае, если нужна матовая (непереплавленная) оловая отделка, то плавильная башня отключается. При производстве дифференциально оловеченного белочного железа идентифицирующая метка обычно наносится на любую сторону полосы непосредственно перед плавлением.
- Химическая обработка — раствор хромата натрия затем наносится на электролитически оловеченное белочное железо для создания легкой защитной оксидной пленки хрома. Этот процесс пассивации защищает поверхность белочного железа от образования оксидов олова, которые снижают его лакокрасочную способность. Два обычно используемых химических обработки для электролитического белочного железа: накисание дихроматом натрия (SDCD) и катодическое дихроматирование натрия (CDC). В случае SDCD наблюдается умеренная устойчивость к образованию оксида олова с ограниченной 저장ной стабильностью и используется там, где высоко пассивированная оловая поверхность не требуется или вредна для конечного применения. Накисание дихроматом натрия имеет цель не превышать 1,6 мг хрома/м² поверхности. В случае CDC, с добавлением катодического электрического тока, обеспечивается высоко пассивированная поверхность против образования оксида олова. Катодическое дихроматирование натрия обычно имеет цель 5,4 мг хрома/м² поверхности.
- Масляние — очень тонкая пленка масла затем электростатически наносится на готовое белочное железо. Масло наносится для минимизации царапин оловой поверхности в транспортировке и обращении. Первичная функция масляния — не предотвращение образования ржавчины, как для непокрытых продуктов. Масло, наносимое на электролитически оловеченное белочное железо, обычно является ацетилтрибутилцитратом (ATBC). Масло наносится равномерно на обе стороны.
- Намотка — готовая электролитически оловеченная полоса белочного железа наконец наматывается на выходе электролитической оловечной линии на забирающий втул со стандартным внутренним диаметром.
- Контроль качества — весь процесс контролируется автоматически и вручную для обеспечения соответствия оловеченного белочного железа спецификациям и ожиданиям клиентов.
В случае хромированной стали хром и оксиды хрома предлагают высокую адгезию лака и хорошие свойства хранения. Эти покрытия являются смесями металлического хрома и оксидов хрома. В отличие от белочного железа с его множеством масс покрытий, обычно производится только один стандартизированный хромированный продукт. Производство хромированной стали следует той же последовательности обработки, что и при производстве электролитического белочного железа. Оловечные линии механически похожи. В процессе электролитического осаждения осаждаются хром и оксид хрома. Металлическое хромовое покрытие на каждой поверхности составляет около 55,0 мг/м² площади. Оксидная пленка варьируется от 7 до 22,0 мг/м², но обычно находится в нижней части этого диапазона.
В отличие от олова, хромовые слои не могут быть переплавлены. Следовательно, оловечная линия, посвященная покрытию хромированной стали, не имеет плавильных башен, используемых на электролитической оловечной линии для переплавки олова в яркое состояние.
Продукт также электростатически маслянируется перед выходом из оловечной линии. Исторически для этой цели используется бутилстереат (BSO). Это масло разработано для своей смазки для предотвращения царапин. В некоторых случаях замечено, что масло ацетилтрибутилцитрат (ATBC), используемое на электролитическом белочном железе, более совместимо с некоторыми конкретными лакокрасочными и красочными системами. ATBC предпочитается в этих случаях за счет большей смазки BSO.
Типичная электролитическая оловечная линия показана на рис. 1.
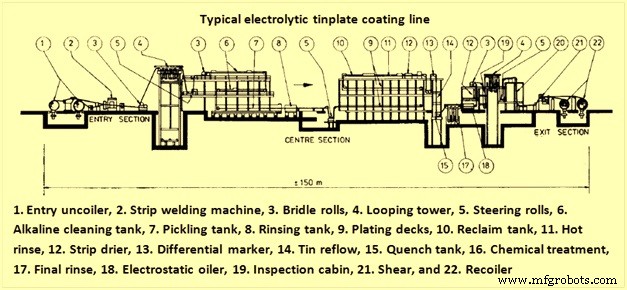
Рис. 1 Типичная электролитическая оловечная линия
Продукты белочного железа и хромированной стали
Продукты белочного железа и хромированной стали производятся с определенными стандартизированными характеристиками продукта, включая терминологию, состав, механические свойства, поверхностную отделку и массы покрытий и т.д. Белочное железо и продукты хромированной стали описаны в статьях по ссылкам:
https://www.ispatguru.com/tinplate/, и https://www.ispatguru.com/tin-free-steel/.
Производственный процесс
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- Прокатка стали: процесс точного производства
- Экспертное производство высококачественных бесшовных труб
- Оптимизация энергоэффективности в производстве железа и стали
- Процесс CLU для производства нержавеющей стали: эффективное удаление углерода и легирование
- Автоматизация в сталепромышленности: повышение эффективности и устойчивого развития
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей