



Автоматизация в сталепромышленности: повышение эффективности и устойчивого развития
Сталь — сплав железа, обычно содержащий менее 1% углерода. Благодаря универсальным свойствам и возможности переработки сталь является базовым материалом для устойчивого развития современного промышленного общества. Она находит широкое применение почти во всех важных отраслях: машиностроении, мосто- и строительстве, энергетике и экологической инженерии, автомобилестроении и транспорте.
Сталь остается и будет оставаться самым важным конструкционным и строительным материалом современной эпохи. Сталепромышленность — очень динамичный отраслевой сектор. Продолжаются шаги к повышению ресурс- и энергоэффективности, снижению выбросов и обеспечению безопасных и здоровых условий труда. Для достижения этого сталепромышленность должна преуспевать в современной среде — высокодинамичной и интерактивной деловой среде. Рыночные условия, требования к новым продуктам, стоимость сырья, управление процессами — всё это влияет на эффективность отрасли.
Сталепромышленность — важная движущая сила экономики, поэтому она должна работать эффективно. Она требует больших инвестиций, поэтому критически важно, чтобы она работала экономично. Её продукты незаменимы для других отраслей, таких как автопром и строительство. Качество, надежность и экономическая эффективность производства стальных продуктов можно гарантировать только с помощью автоматизированных производственных объектов.
Процессы сталепромышленности высокоэнергозатратны и состоят из множества сложных единичных операций. Железная руда и уголь требуют подготовки перед загрузкой в реактор, жидкие металлы из разных реакторов нужно тщательно обрабатывать. Далее жидкая сталь преобразуется в твердую форму и прокаткивается в готовую продукцию. Каждая из этих операций влияет на качество производимой стали и требует постоянного мониторинга. Существует множество систем для мониторинга и управления каждой единичной операцией. Системы процессного управления в сталепромышленности варьируются от ручного управления до полностью автоматизированных.
Базовые и передовые технологии
Процессы сталепромышленности должны быть оснащены двумя типами технологий: (i) базовыми технологиями и (ii) передовыми технологиями.
Базовые технологии — фундаментальные для производственных процессов. Это традиционные технологии, разработанные на основе научных принципов. Необходимы для производства продукции на нужном уровне производительности и эффективности с низким удельным расходом входных материалов. Обычно включают химические, механические, металлургические или производственные технологии.
Передовые производственные технологии сегодня используют пять технологических инструментов с наибольшим потенциалом влияния на качество продукции, а также на улучшение производительности и эффективности процессов:
- Автоматизация — новое поколение систем автоматизации связывает производственный процесс с системами дистанционного управления часто через информационные технологии. Оснащены дистанционными контактными или бесконтактными датчиками и стандартизированными интерфейсами, в некоторых случаях полностью исключают человеческое вмешательство. Это устраняет дефекты качества, вносимые человеческими ошибками. Автоматизация также позволяет производить продукцию с лучшей точностью и близкими допусками экономичным способом.
- Интегрированная вычислительная материаловедческая инженерия (ICME) — создает компьютерные модели для симуляции свойств продукции. Оснащение производственных процессов этими моделями не только помогает производить продукцию, соответствующую спецификациям, но и снижает процент брака. Инструмент помогает быстро стабилизировать процесс при запуске производства. Также снижает нагрузку на испытания продукции после изготовления. Помогает производить продукцию лучше, быстрее и дешевле.
- Цифровое производство — оцифровка управления в процессе производства помогает выявлять и автоматически исправлять дефекты продукции на каждом этапе. Это повышает процент приемки продукции.
- Промышленный интернет и гибкая автоматизация — с помощью такой автоматизации аппаратное обеспечение процесса можно связать так, чтобы оборудование и машины могли обмениваться данными и автоматически корректировать качество продукции на основе данных с датчиков.
- Аддитивные производственные процессы — очень передовые инструменты, создающие трехмерные объекты на основе цифровых моделей путем последовательного наслаивания тонких слоев материалов. Полностью исключают выпуск продукции с отклонениями по размерным допускам.
Автоматизация, будучи частью передовых технологий, часто используется как синоним термина «передовые технологии». В этой статье оба термина используются взаимозаменяемо.
Передовые производственные технологии помогают решать ряд потребностей сталепромышленности. Новые процессные технологии повышают производительность и отзывчивость к клиентам, позволяя сталелитейным заводам быстро и легко модифицировать и настраивать производственные процессы под требования заказчиков. В результате заводы могут генерировать более широкое разнообразие продуктов. Эти технологии сочетают эффективность массового производства с индивидуальным производством продуктов, специально созданных под нужды клиентов. Это сложно и часто недопустимо дорого при использовании конвенциональных технологий.
Применение передовых технологий к базовым в производственных процессах — недавний тренд. Приложения передовых производственных технологий оказывают большое влияние на качество продукции. Быстрые прогрессы в ИТ, датчиках и наноматериалах драматически не только снижают затраты передовых производственных процессов, но и 크게 улучшают их производительность в отношении качества продукции. Медленно, но верно оцифровка начинает проникать во все аспекты производственных процессов — от инженерии до управления цепочкой поставок и цехового пола — делая производственные системы более интеллектуальными, высокосетевыми и ориентированными на качество продукции. Это помогает сталепромышленности не только повышать производительность, но и становиться более отзывчивой к меняющимся потребностям клиентов.
Суть и определения автоматизации
Слово «Автоматизация» происходит от греческих «Auto» (само) и «Matos» (движущийся). Автоматизация — механизм для систем, которые «двигаются сами». Однако, помимо этого первоначального смысла, автоматизированные системы достигают значительно превосходных результатов по сравнению с ручными системами в плане мощности, точности и скорости операции. Поэтому автоматизацию обычно понимают как полную или частичную замену функции, ранее выполняемой человеческим оператором.
Исторически автоматизация доказала свою эффективность как способ дешевого производства в машиностроении и процессной промышленности, включая сталепромышленность. В общем, автоматизация также освободила людей от тяжелой, опасной, сложной, скучной и трудоемкой работы. Автоматизация широко применялась не только в самом производственном процессе сталепромышленности, но и в вспомогательных задачах (перемещение, транспортировка, хранение и т.д.). Кроме того, автоматизация может давать решения в высококритических по времени ситуациях, когда у оператора недостаточно времени для реагирования, или в других ситуациях, где человек оказывается недостаточным в одном или нескольких аспектах.
Автоматизация определяется как набор технологий, обеспечивающих работу машин и систем без значительного человеческого вмешательства и достигающих производительности, превосходящей ручную операцию.
Автоматизация состоит из электромеханических технологий (компьютеров), применяемых к процессным системам для управления производственными процессами с целью освобождения или замены человеческого оператора. Это определение широко по намерению автоматизации, но фокусировано в форме — компьютеры. Компьютеры составляют текущее поколение систем управления и будут все больше полагаться на них для автоматической обработки данных и предоставления операторам информации, критически важной для эффективного принятия решений.
Системы автоматизации используют полевые приборы и датчики для сбора данных и их передачи в блок обработки, который после анализа посылает сигналы на управляющее оборудование для поддержания процессных параметров в допустимых пределах.
Цели и роль автоматизации в сталепромышленности
Цели автоматизации включают повышение надежности и оперативной доступности производственных линий. Фактически, автоматизация применяется к системам «человек-машина» (человек-компьютер) для нескольких целей: (i) улучшение производительности, (ii) повышение эксплуатационной безопасности, (iii) увеличение экономии рабочей силы. Производительность системы может быть улучшена за счет передачи компьютеру функций, которые люди не могут выполнять из-за врожденных ограничений физических возможностей и ментальных способностей. Например, динамические процессы, слишком сложные для ручного реагирования операторов, должны выполняться через автоматизацию. Производительность также улучшается передачей компьютеру функций, которые операторы могут выполнять, но плохо приспособлены для них или вызывают высокую нагрузку и стресс.
Роль системы автоматизации в сталепромышленности — обеспечение гладкой, точной и стабильной работы производственных процессов, в основе которых лежит производство готовой стальной продукции из сырья/полуфабрикатов с использованием энергии, рабочей силы, оборудования и инфраструктуры. Поскольку сталепромышленность по сути является «системной экономической деятельностью», фундаментальной целью является получение прибыли, которую можно максимизировать производством качественной продукции в больших объемах с меньшими затратами и временем, поэтому внедрение систем автоматизации становится необходимым.
Преимущества и недостатки автоматизации
Преимущества автоматизации: (i) контроль производственного процесса, (ii) улучшение производственного процесса, особенно повышение стабильности за счет упрощения эксплуатации, (iii) повышение производительности, (iv) сокращение производственного цикла от сырья до продукта, (v) снижение удельного расхода материалов и энергии, (vi) улучшение качества продукции, (vii) снижение себестоимости, (viii) улучшение технического состояния оборудования, (ix) управление окружающей средой, (x) безопасность операторов и оборудования. Эксплуатационная безопасность технологически сложных систем, обычных для современной сталепромышленности, может быть повышена автоматизацией, устраняющей человеческие ошибки заменой операторов практически безошибочными машинами. Автоматизация увеличивает человеческие возможности и производительность, снижает нагрузку и усталость оператора.
Недостатки автоматизации в сталепромышленности: (i) низкая удовлетворенность оператора работой, (ii) провал оператора в отслеживании критических системных событий (снижение бдительности), (iii) чрезмерное доверие оператора к автоматизированным системам (комплаентность), (iv) низкая квалификация оператора в чрезвычайных ситуациях, требующих ручного вмешательства (утрата навыков), (v) потеря системной осведомленности оператора. Руководство некоторых сталелитейных заводов видит в автоматизации снижение роли оператора до нажимателя кнопок, лишая его возможности использовать знания и опыт для управления процессами. Эта ловушка пассивного функционирования оператора под автоматизацией вызывает: (i) отсутствие бдительности, (ii) комплаентность, (iii) потери в плане (ручных) навыков и ситуационной осведомленности.
Несмотря на технологические достижения для разработки автоматизированных производственных процессов, выполняющих функции эффективнее, надежнее, точнее или дешевле человеческих операторов в сталепромышленности, автоматизация все еще не заменила людей в производственных процессах. В бытовых терминах легко думать об автоматизированных системах как не включающих людей. Однако большинство этих «бесэкипажных» систем, таких как автоматические операции по сборке печатных плат, вовлекают операторов в роли супервизора или мониторинга.
Супервизорный контроль и роль оператора
Супервизорный контроль, который человек как супервизор может осуществлять, видится как одна или несколько из пяти общих взаимосвязанных функций:
- Планирование того, что должно быть сделано за некоторый период до включения автоматизации.
- Обучение (инструктирование, команда, программирование) автоматизированной системы тому, что ей нужно знать для выполнения функции за этот период.
- Включение автоматизации и мониторинг автоматических действий, обнаружение отклонений или сбоев.
- Вмешательство в автоматические действия при необходимости и решение о необходимых корректировках автоматизации.
- Оценка производительности и обучение на наблюдаемом опыте.
При автоматизации ролику оператора назначается роль системного монитора. Он должен сканировать дисплеи без действий по изменению состояния системы, если это не требуется. Единственная цель мониторинга — определить, функционирует ли система нормально или требуется человеческое вмешательство. Решение о вмешательстве в процессное управление влияют: (i) точность восприятия оператором значений системных переменных, (ii) вероятность пропуска критического события при концентрации на другой информации, (iii) награды и штрафы, связанные с критическими событиями, (iv) стратегия, сформулированная оператором, (v) корреляция между событиями, (vi) порог, ниже которого оператор не реагирует на критическое событие. В случае отказа автоматизации управления оператору необходимо захватить управление процессом, для чего у него должны быть навыки и система должна обеспечивать этот захват.
В сталепромышленности всегда есть ситуации, когда оператор как компонент производственной системы должен быть вовлечен для управления машинами и оборудованием в непредвиденных ситуациях. Следовательно, как передовые автоматизированные системы, так и квалифицированные человеческие рабочие, работающие вместе, необходимы для достижения гибкого и эффективного производства. Надежность и гибкость производственных процессов — ключевые вопросы для автоматизации. Однако, поскольку в сталепромышленности процессы очень сложны, а кастомизация продукции увеличила эту сложность, стало требованием принятие более высокого уровня и масштаба автоматизации.
Автоматизация и управление: различия
Автоматизация всегда связана с управлением — набором технологий, достигающих желаемых закономерностей изменения операционных параметров и последовательностей для машин и систем путем подачи необходимых входных сигналов. Есть различия в смыслах этих терминов в технических контекстах:
- Системы автоматизации могут включать системы управления, но обратное неверно. Системы управления могут быть частями систем автоматизации.
- Главная функция систем управления — обеспечить следование выходов заданным уставкам. Однако системы автоматизации могут иметь гораздо больше функциональности: вычисление уставок для систем управления, мониторинг производительности системы, пуск/останов завода, планирование заданий и оборудования и т.д.
Особенности автоматизации сталелитейных заводов
Системы автоматизации необходимы для сталелитейных заводов, где большинство процессов имеют сложные последовательности множества операций. Сегодня автоматизация в сталепромышленности стала незаменимой, играя особую роль. Если на ранних этапах она использовалась только для процессного управления, сегодня она дает дополнительную информацию о состоянии завода, помогающую планировать и точно готовить техническое обслуживание и ремонт оборудования. Сегодня автоматизация несет диагностические функции для условного технического обслуживания. Помогает повысить надежность оборудования и их готовность к производству.
Автоматизация сталелитейных заводов требует особенностей: (i) строгость требований к точности управления, (ii) надежность для круглосуточной непрерывной работы на заводе, где операции никогда не останавливаются, (iii) массовая обработка информации из-за масштаба операций, (iv) строгость требований к высокой скорости отклика, (v) сложность стабильных операций и «встраивания» из-за сложности производственных процессов.
Способность оператора управлять автоматизированной системой может напрямую зависеть от уровня планирования задач и взаимодействия с компьютерным контроллером. С другой стороны, способность оператора реагировать и принимать решения на основе системной информации обычно влияет различными уровнями автоматизации. При этом уровень автоматизации в сталепромышленности может быть: (i) ручной — человеческое управление без компьютерной помощи, (ii) поддержка решений — управление оператором с входом в виде компьютерных рекомендаций, (iii) консенсуальное — компьютер управляет действиями, но требуется согласие оператора, (iv) контролируемое — компьютерное управление автоматически реализуется, если оператор не накладывает вето, (v) полная автоматизация — полное компьютерное управление без взаимодействия с оператором.
Классификация систем автоматизации
Системы автоматизации можно классифицировать по гибкости и уровню интеграции в производственных операциях. Различные системы автоматизации, используемые в сталепромышленности, можно классифицировать как:
- Жесткая (фиксированная) автоматизация — обычно специально спроектированное, специального назначения оборудование для автоматизации фиксированной последовательности операций. Используется в высокообъемном производстве с выделенным оборудованием, имеющим фиксированный набор операций, спроектированное для эффективности этого набора. Непрерывные потоковые и дискретные массовые производственные системы используют эту автоматизацию. Жесткая автоматизация обычно ассоциируется с высокими темпами производства и негибким дизайном стального продукта.
- Программируемая автоматизация — используется для изменяемой последовательности операций и конфигурации машин с электронным управлением. Однако нетривиальные программные усилия могут потребоваться для перепрограммирования машины или последовательности. Инвестиции в программируемое оборудование меньше, так как производственный процесс не меняется часто. Система состоит из оборудования, спроектированного для размещения определенного класса изменений продукта. Типично используется в пакетных процессах, где разнообразие изделий низко, объем продукции средний или высокий, иногда в массовом производстве.
- Гибкая автоматизация — имеет гибкость и используется для производства разнообразия продуктов. Операторы дают высокоуровневые команды в виде кодов, вводимых в компьютер, идентифицирующие продукт и его расположение в последовательности, а низкоуровневые изменения выполняются автоматически. Каждая производственная машина получает настройки/инструкции от компьютера. Машины автоматически загружают/разгружают необходимые инструменты и выполняют инструкции обработки. После обработки продукты автоматически передаются к следующей машине. Типично используется в цехах единичного и пакетного производства, где разнообразие продуктов высоко, а объемы заданий средние или низкие. Однако этот тип автоматизации ассоциируется с более низкими темпами производства и продуктами, требующими частой смены из-за зависимости от спроса.
- Интегрированная система автоматизации — обозначает полную автоматизацию цеха сталелитейного завода, со всеми процессами, функционирующими под компьютерным контролем и координацией через цифровую обработку информации. Включает технологии: САПР/КАПП, компьютерное планирование процессов, станки с ЧПУ, гибкие machining-системы, автоматизированные системы хранения и извлечения, автоматизированные системы перемещения материалов (роботы, автоматические краны и конвейеры), компьютеризированное планирование и производственный контроль. Может также интегрировать бизнес-систему через общую базу данных. Иными словами, символизирует полную интеграцию процессных и управленческих операций с использованием ИКТ.
Информационные технологии в автоматизации сталелитейного завода
Автоматизация сталелитейного завода широко использует «Информационные технологии» (ИТ). На рис. 1 показаны основные области ИТ в контексте автоматизации сталелитейного завода.
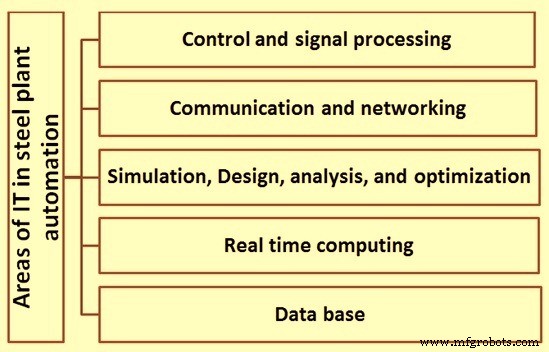
Однако автоматизация сталелитейного завода отличается от ИТ в следующих смыслах:
- Автоматизация также включает значительное количество аппаратных технологий, связанных с приборостроением и датчиками, приводами и исполнительными механизмами, электроникой для обусловки сигналов, связи и дисплея, встраиваемыми и автономными вычислительными системами и т.д.
- Поскольку системы автоматизации сталелитейных заводов становятся все более сложными с точки зрения используемых знаний и алгоритмов, они охватывают более крупные области операций, включающие несколько единиц или весь завод, и интегрируют производство с другими областями функционирования: материальным управлением, управлением взаимоотношений с клиентами, финансовым управлением, управлением качеством продукции, контролем затрат, управлением продажами и т.д., использование ИТ драматически возросло в автоматизации сталелитейных заводов.
По сравнению с трудоемкими отраслями сталепромышленность очень капиталоемка, поэтому роль и применения автоматизации часто отличаются. Вместо полностью автоматизированных производственных линий автоматизация широко используется для улучшения управляемости процессов, качества продукции и автоматизации вспомогательных задач, таких как перемещение материалов. Отличительные черты системы автоматизации сталелитейного завода:
- Система автоматизации сталелитейного завода вообще говоря реактивна: она получает стимулы от среды, в которой функционирует, и в свою очередь производит ответы, стимулирующие среду. Естественно, критическим компонентом является ее интерфейс со средой.
- Система должна быть реального времени: вычисление не только должно быть правильным, но и должно быть произведено вовремя. Точный результат, не полученный вовремя, может быть менее предпочтительным, чем менее точный, но полученный вовремя. Поэтому система проектируется с явным учетом соблюдения временных дедлайнов вычислений.
- Система должна быть миссионно-критической: неисправность любого компонента может привести к катастрофическим последствиям — потере оборудования и даже человеческих жизней. Поэтому при проектировании требуется необычайная осторожность для безупречности. Несмотря на это, часто внедряют сложные механизмы для обработки непредвиденных обстоятельств предсказуемым образом. Отказоустойчивость к авариям из-за аппаратных и программных сбоев часто встроена в систему автоматизации.
Уровни автоматизации
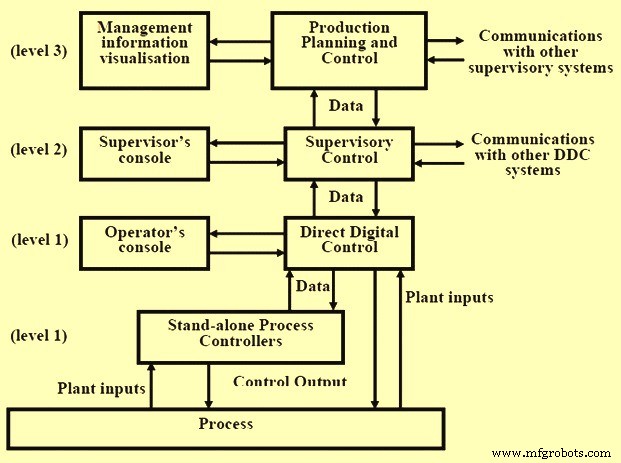
В сталепромышленности обычно используют пять уровней автоматизации:
- Уровень 0 — практически нет автоматизации, любое управление оборудованием и процессом состоит из ручного управления.
- Уровень 1 — ограничен производственными процессами. Включает управление оборудованием и производственными процессами. Включает выделенные цифровые контроллеры (DDC). Не включает сети. Использует современные полевые приборы, удаленные I/O, полевые шины и графические интерфейсы. В разных цехах современные АЧ-приводы дают новые инструменты для продвинутого управления скоростью и моментом. Использование сервогидравлики дало новые улучшенные возможности управления сталеварением в широком диапазоне — от станов непрерывной литья до малых манипуляторов. Современные системы управления уровня 1 способны обрабатывать всё более сложные MIMO-системы (многовходовые-многовыходовые) и каскадные системы с улучшенной точностью.
- Уровень 2 — включает супервизорный контроль. Супервизорный контроль объединяет функции производственного планирования и управленческой информации с функциями процессного управления в иерархическую систему управления. Также включает процессные модели, автоматическую транспортировку материалов, настройку инструментов, упаковку и другие вспомогательные системы. Использует физические процессные модели для дополнения управления уровня 1, выдавая рассчитанные уставки процессам управления уровня 1. Мониторинг процессов и диагностика также играют важную роль в системах уровня 2. В больших системах может потребоваться отдельный компьютер для каждого уровня, но в малых системах два и более операционных уровней могут быть свернуты в один компьютерный уровень. Выделенные цифровые контроллеры уровня 1 не требуют человеческого вмешательства, так как их функциональные задачи полностью зафиксированы проектом системы и не взаимодействуют онлайн с операторами. Все остальные уровни имеют человеческие интерфейсы. Системы автоматизации уровня 2 предлагают две основные возможности: (i) тесную оптимизированную управляемость каждой операционной единицы завода на основе производственных уровней и ограничений, заданных системой производственного планирования и управления (PPС) уровня 3, путем предоставления оптимальных уставок производственным процессам с реакцией напрямую на любые аварии в своей единице, и (ii) улучшенную общую надежность и доступность общей системы управления через обнаружение неисправностей, отказоустойчивость, резервирование и другие применимые техники, встроенные в спецификацию и эксплуатацию системы.
- Уровень 3 — содержит функции планирования и мониторинга статуса поставок. Включает функции производственного планирования и управления (PPC). Оба включены в этот уровень. Также включает планирование ТО и анализ данных. Это полностью интегрированная система автоматизации. С этим уровнем удаленный оператор-инженер может просматривать все данные. ERP (планирование ресурсов предприятия) — популярная программная технология, связанная с автоматизацией уровня 3.
- Уровень 4 — похож на уровень 3, но при этом возможно управление со спутника из удаленного региона. Уровень 4 связывает заказы клиентов и материалы и делает распределение мощностей на производство. Эта сложная ERP-система используется для управления полным циклом заказ-поставка-документация.
Распределенные системы управления (DCS)
Распределенная система управления (DCS) — технологическая платформа, реализующая уровни 1 и 2 автоматизации. Уровни 1 и 2 обычно достигаются через программируемые логические контроллеры (ПЛК), микропроцессорные системы, а также программируемые контроллеры (PC) / рабочие станции, по мере необходимости. В DCS каждая система автоматизации цеха подразделяется в соответствии с функциональными требованиями и охватывает функции открытого и замкнутого контура управления различных участков производственного цеха.
DCS стремительно развивалась с середины 1980-х от по сути замены панельных пультов до всеобъемлющих информационно-вычислительных и контрольных сетей, полностью интегрированных в основную линию операций завода. Этот прогресс был обусловлен частично технологической революцией в микропроцессорах и ПО, а также экономической необходимостью.
Микропроцессорные DCS дебютировали в середине 1970-х. Изначально они задумывались как функциональные замены электронной панельной приборостройки и упаковывались соответственно. Начальные системы использовали дискретные панельные дисплеи, похожие на свои электронные аналоги. Эти системы быстро развивались, добавляя видеорabочие станции и общие контроллеры, способные выражать сложные стратегии регулирования и последовательного управления, ориентированные на единичные операции, содержащие десятки функциональных элементов: ПИД-регуляторы, звенья запаздывания/опережения/интеграции, элементы мертвого времени, таймеры, логические цепи и универсальные калькуляторы.
К началу–середине 1980-х индустрия ПК созрела с IBM PC DOS как стандартом. Это породило ПО-индустрию, доставившую функциональные, качественные, недорогие пакеты. Стало возможным разработать относительно недорогой SCADA-пакет (система сбора данных и диспетчеризации) для платформы ПК и интегрировать его с универсальными shrink-wrap пакетами (таблицы, издательские системы, СУБД) — очень costeffective альтернатива DCS. Из-за ограничений производительности и общей пригодности этот подход привлекал в основном в cost-sensitive некритических приложениях с низким риском безопасности. Однако эта концепция создала ожидание и видение будущего — открытых архитектур.
DCS развивалась дальше и теперь включает инструменты для решения задач реального процессного управления за счет включения недорогих shrink-wrap пакетов в свои системы. Такие пакеты включают: (i) реляционные СУБД, (ii) электронные таблицы, (iii) возможности статистического процессного управления, (iv) экспертные системы, (v) компьютерную симуляцию процессов, (vi) САПР, (vii) объектно-ориентированное управление дисплеями, (viii) оконное управление дисплеями, (ix) обмен информацией с другими заводскими системами.
В конце 1980-х — начале 1990-х компьютерная индустрия продолжила трансформацию. Сетевое объединение систем в единое целое обещало (снова) революционизировать сталепромышленность, которая едва усвоила влияние ПК-революции. Стандарты ПО и коммуникаций начали укореняться, делая интероперабельность разрозненных вычислительных платформ и прикладного ПО ближайшей реальностью. Сталелитейная организация, включая цеховой пол, могла быть сформована в единое целое за счет кооперативной работы различных департаментальных систем при приемлемой стоимости интеграции. Эти новые технологические особенности добавились к DCS: (i) открытые стандарты ОС (UNIX, POSIX), (ii) модель OSI межсистемного соединения, (iii) клиент-серверная кооперативная модель вычислений, (iv) X-window протоколы для связи рабочих станций, (v) распределенные реляционные СУБД, (vi) SQL-доступ к распределенным реляционным БД, (vii) объектно-ориентированное программирование и платформонезависимые языки, (viii) CASE (CASE-средства).
Это охарактеризует современную технологию DCS. Современные DCS — распределенные вычислительные платформы с достаточной производительностью для поддержки крупномасштабных приложений реального процессного управления. Структурно DCS традиционно организованы в пять основных подсистем: (i) операторские рабочие станции, выполняющие функции MMI (человек-машина) и обеспечивающие визуализацию, (ii) контроллерные подсистемы, выполняющие прямое цифровое управление, (iii) подсистемы сбора данных, (iv) подсистемы процессных вычислений для оптимизации и супервизии, (v) коммуникационные сети. Открытые стандарты коммуникации позволяют DCS получать информацию от совместимых вычислительных платформ, включая бизнес-, лабораторные информационные, системы ТО и другие заводские системы, а также предоставлять информацию для приложений:
- Автоматизированные системы склада и упаковочные линии для координации полного заказа от приема сырья до отгрузки готового продукта.
- Лабораторные информационные системы управления (LIMS), выполняющие впроцессный анализ и входной контроль качества.
- Автоматизированное производственное планирование для завода с доступом к бизнес-системе и связью с системами планирования производственных ресурсов и пакетами конечной мощности.
Применение DCS-систем можно найти в некоторых областях операций крупных интегрированных сталелитейных заводов.
Производственный процесс
- Как молибден укрепляет сталь: ключевые применения в отрасли
- Критическая роль ниобия в современном сталепроизводстве
- Системы ввода-вывода процессной автоматизации: тренды, децентрализация и Ethernet-на полевом уровне
- Почему никель критически важен для характеристик нержавеющей стали
- Может ли процессная автоматизация повысить рост вашего Instagram?
- Трансформирующая роль автоматизации в современном производстве
- Пятиосевая обработка: 10 ключевых элементов автоматизации для точности
- Трансформируйте бизнес с умной автоматизацией производства
- Промышленная автоматизация 4.0: революционизируем производственную эффективность
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей