



Ролики прокатных станов и ролл-шоп: экспертные решения для производительности и долговечности
Ролики — главные и очень затратные расходники на прокатном стане. Они используются для проката стали, и их производительность зависит от множества факторов, включая материалы и нагрузки, которым они подвергаются в эксплуатации. Конструкция ролика определяется ограничениями, накладываемыми прокатной нагрузкой, прочностью ролика и доступным прокатным моментом. В случае плоского проката на конструкцию также влияют допуск на изгиб роликов и их камерность. Проект ролика должен учитывать нагрузку и момент, необходимые для любого прохода. Кроме того, он должен гарантировать, что физические размеры и материал ролика способны выдерживать максимальные нагрузки, возникающие в процессе прокатной последовательности. Еще один важный фактор, влияющий на ресурс ролика — износостойкость материала.
Материалы роликов
При прокате сталей материал ролика должен быть способен выдерживать нагрузки, пластически деформирующие прокатываемое металло, без собственной пластической деформации. При горячем прокате это не представляет сложности, и чугунные или стальные ролики подходят, если они работают при температуре значительно ниже температуры прокатываемого металла. Выбор чугунных или стальных роликов в конкретном случае зависит от конкретных обязанностей, которые они должны выполнять, и от того, что важнее: вязкость, устойчивость к термическим трещинам или ударным нагрузкам, или высокие износостойкие свойства.
Ролики можно классифицировать по материалу (рис. 1) и способу изготовления. Первое основное подразделение: (i) чугунные ролики и (ii) стальные ролики. Это разделение основано на углеродистости материала. Для роликов границу обычно проводят при ~2,4% C. Обычно ролики называют стальной базы ниже этой цифры и чугунной базы — выше. Между этими типами существует заметная структурная разница: в стальных роликах нет свободного графитного углерода. Стальные ролики могут быть литыми или коваными, что дает дополнительное подразделение. Еще одно разделение, пересекающее приведенную классификацию — двуслойные дуплекс-ролики, отливаемые с твердой внешней поверхностью и более вязким, прочным металлом в центре.
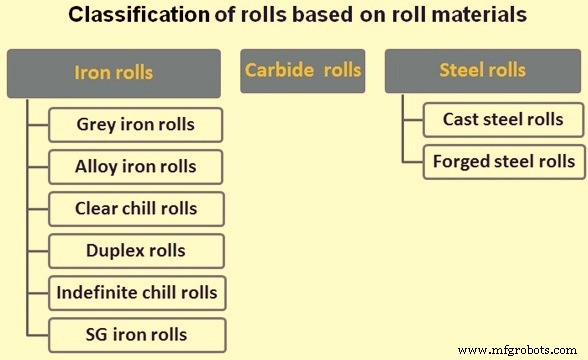
Чугунные ролики
- Серые чугунные ролики — отливаются в песчаные формы из серого чугуна (с пластинчатым свободным графитом). Структура ролика единообразна по всему объему и очень устойчива к огневым трещинам. В определенной степени само смазываются за счет свободного графита, что является преимуществом при использовании упорных воротков для восприятия осевых нагрузок при прокатке. Типичный анализ: C — 2,5–3%, Si — 0,5–1%, Mn — 0,4–0,8%, P — 0,5% макс, S — 0,1% макс. P допускают до 0,5% для повыжения текучести металла при заливке, но выгодно снижать его при более высоких температурах заливки, так как P вреден для свойств чугуна. S минимизируют, Si подбирают для регулирования содержания свободного графита, так как Si способствует графитизации. Mn нейтрализует S и деоксидирует металл. Слишком высокий Mn препятствует графитизации.
- Легированные чугунные ролики — для улучшения качеств серого чугуна добавляют легирующие элементы для повышения твердости. Эти ролики содержат небольшие количества Ni, Cr, Mo и дают немного лучшую износостойкость и прочность, чем обычный серый чугун. Ролики с большими легирующими добавками намного тверже и лучше износостойки, но дороже и должны давать больший прокатываемый тоннаж. Наличие Ni способствует образованию графита, но в очень тонкорассеянной форме, что повышает вязкость и устойчивость к огневым трещинам. Cr повышает склонность к формированию цементного углерода и ограничивает графитизацию, давая более твердый, но хрупкий чугун. Mo и W способствуют формированию цементного углерода и повышают высокотемпературную прочность. У Cr-легированных чугунных роликов есть склонность к обрыву воротков на сечевых станах из-за хрупкости, кроме того, необходимо хорошее водоснабжение для охлаждения роликов, чтобы избежать огневых трещин. Типичный анализ: C — 3%, Si — 1%, Ni — 1% (или Mo — 0,5%), Cr — 1%. Общеизвестная марка — «Адамит» чугун. Твердость роликов — мера износостойкости, обычно выражается в градусах по Шору. Относительно мягкие серые чугунные ролики имеют твердость 30–40° по Шору, но в легированных чугунных роликах она может быть повышена до 38–50°. Более мягкие ролики предпочтительны для грубого и промежуточного проката, более твердые легированные — для финишного.
- Ролики с чистым (определенным) отбелом — имеют поверхностный слой белого чугуна, образуемый за счет принудительного быстрого охлаждения поверхности (отбелом в форме), ограничивающего образование свободного графита. Ядро — серый чугун из-за более медленного охлаждения, промежуточная зона — смесь белого и серого чугуна. Шейки и концы (шпатели) не отбеливают, сохраняя более высокую вязкость. Отбеленный слой твердый и износостойкий, но хрупкий. Обычно толщина ~25 мм на гладких роликах, может увеличиваться при мелких пазах. Анализ похож на серые чугунные ролики, но C выше. Низкий C дает меньшую твердость, но укрепляет ролик и снижает поверхностные трещины и отслаивание, поэтому используется при высоких напряжениях (прокат листов). Поверхностная твердость 55–65° по Шору, но ролики хорошо устойчивы к перепадам температур и огневым трещинам. Частично отбеленные ролики получают отбеливанием выбранных участков бочки (например, финишных проходов), остальное — серый чугун. Легирующие элементы могут давать твердость 65–90° по Шору, могут содержать ~4,5% Ni, Cr балансирует склонность к свободному графиту. Ni-содержащие отбеленные ролики заявляют о свойстве рабочего упрочнения и более подходят для холодного проката из-за склонности к огневым трещинам.
- Композитные (дуплекс) ролики — метод сочетания очень твердой поверхности с вязким ядром: двойная заливка. Первая заливка дает оболочку из высоколегированного белого чугуна, быстро остывающую на поверхности в отбеливающей форме, после чего вторая заливка (часто серый чугун) вытесняет расплавленный центр и заменяет его вязким ядром. Твердость оболочки 75–95° по Шору.
- Ролики с неопределенным отбелом — очень тонкий четко определенный белый безграфитовый отбел и нет промежуточной зоны смеси. Поверхностные слои содержат очень малые частицы графита, структура плавно переходит в серое ядро. Твердость медленно снижается от поверхности со скоростью ~1° по Шору на 10 мм глубины, затем быстрее к мягкому центру. Отсюда хорошая рабочая глубина. Поверхность более устойчива к огневым трещинам и отслаиванию, чем при чистом отбеле, и ролики лучше захватывают металл. Легированный неопределенный отбел с поверхностной твердостью 55–75° по Шору может содержать Ni, Cr, Mo. Эти ролики могут термически обрабатываться для повышения вязкости под ударные нагрузки. Пример — Адамит неопределенный отбел. Устойчивы к отслаиванию и огневым трещинам.
- Ролики из чугуна с сфероидальным графитом (ШГЧ) — находят применение на некоторых станах. Графит в нодулярной форме при заливке со специальной процедурой с добавлением Mg. ШГЧ имеет гораздо большую прочность и вязкость: прочность ~в 2 раза выше, чем у высококачественного пластинчатого графита, вязкость — в ~12 раз выше. Большинство роликов имеют перлитную структуру, но доступна и игольчатая для лучшей износостойкости. Хорошая чистота поверхности, но осторожность при механической обработке — выделяются вредные пары. Износостойкость: равномерный износ, скорость похожа на пластинчатый графит. Подходят там, где обычный чугунный ролик недостаточно прочен, а стальные дают низкий ресурс из-за износа. Но они дороже обоих, поэтому выбор применения требует осторожности. Твердость до 80° по Шору и выше.
Стальные ролики
Стальные ролики могут быть литыми или коваными. Они намного прочнее и вязче чугунных и используются там, где чугунный ролик считается недостаточно прочным. Позволяют использовать большие деформации, особенно где нужны глубокие пазы. Обрывы из-за ударных нагрузок гораздо менее вероятны, свойства можно широко варьировать подходящей термообработкой. Однако углеродистые стальные ролики изнашиваются быстрее чугунных из-за низкой твердости.
- Литые стальные ролики — сильно варьируют по анализу. Обычный углеродистый ролик: 0,40–0,90% C, твердость 28–36° по Шору. Тяжелые станы (раздувальные, плитные, тяжелые грубильные) используют низкие марки (до 0,60% C), а струпные грубильные — более высокие. Добавление ~0,5% Mo с небольшими добавками Ni, Cr (или более высокий Mn) повышает прочность и снижает тяжесть огневых трещин. Твердость 30–42° по Шору. Высоколегированные ролики обычно в диапазонах: C — 0,80–1,0%, Mn — 0,60–0,90%, Ni — 1,0–2,5%, Cr — 0,50–1,10%, Mo — 0,20–0,40%. Также делают C-Cr ролики (C — 1%, Cr — 1,5–1,75%). Обычно термически обрабатывают, твердость 35–55° по Шору, часто используются как подкладные ролики в 4-вальцовых станах. Легированная сталь с W, твердость 40–50° по Шору, очень устойчива к огневым трещинам, иногда для грубильных роликов горячепрокатных ленточных станов. Литые легированные стальные ролики базы: C — 0,9–2,5%, Si — 0,5–1,0%, Mn — 0,4–0,6%, Ni — 0,25–1,0%, Cr — 0,5–1,5%. Углерод полностью в соединенном виде. Твердость 30–55° по Шору в зависимости от C, хорошо изнашиваются и прочны. Ресурс соответствует стоимости. Требуется хорошее водяное охлаждение.
- Кованые стальные ролики — коваются из стального слитка, необходимая механическая обработка дает улучшенную вязкую структуру. В углеродистой форме (0,35–0,75% C) используются для раздувальных, плитных и тяжелых грубильных станов в нижнем диапазоне C и для мелких промежуточных станов в верхнем. Это несколько произвольно и зависит от условий конкретного стана. Нормализуют перед использованием, твердость 24–30° по Шору. В легированной форме могут термически обрабатываться для широкого диапазона твердости. В диапазоне 50–55° — для крупных подкладных роликов, ~80° — для мелких подкладных роликов холодного проката, 90–100° (полностью закаленные) — для рабочих роликов холодного проката. Типичный анализ: 1% C, 1,5–1,75% Cr, 0,5% Ni. Кованые стальные ролики в диапазоне твердости горячего проката высоко устойчивы к ударным нагрузкам.
Карбидные ролики
Вольфрамовый карбид, WC или W₂C — химическое соединение вольфрама и углерода. Его экстремальная твердость делает его полезным для изготовления прокатных роликов для увеличенного ресурса в приложениях, требующих длительные прокатные кампании. WC в сочетании со связующими материалами в порошковой форме смешивают, измельчают, гранулируют, прессуют в заготовки близкие к нетто-размерам, которые затем спековают в вакуумной печи. Некоторые ролики затем горяче изостатически прессуют (HIP). Ролики шлифуют алмазными кругами или точат на токарных станках с сверхтвердыми режущими пластинами до требуемых размеров. Обычно используются в финишных блоках проволочных станов и некоторых профильных приложениях. Требуют высококачественной охлаждающей воды в узком pH-диапазоне и ограниченной жесткости. Использование воды вне рекомендуемого pH выщелачивает связующее из ролика, вызывая преждевременный отказ рабочей поверхности. Доступны различные марки карбидных роликов по размеру зерна, содержанию и составу связующего. В последние годы сфера применения расширилась в промежуточные стана за счет использования карбидной втулки на стальном валу. Монтаж механическим способом или созданием композитного ролика прессованием и спеканием карбидного кольца на валу.
Влияние легирующих элементов на свойства роликов
Влияние легирующих элементов на ролики приведено в табл. 1.
| Элемент | Легированные чугунные ролики | Легированные стальные ролики |
|---|---|---|
| Углерод (C) | Повышает твердость, хрупкость, износостойкость. Снижает вязкость, глубину отбела | Повышает твердость, хрупкость, износостойкость. Снижает ударную вязкость |
| Кремний (Si) | Повышает графит, улучшает чистоту, снижает глубину отбела | Очищает сталь в пропорции 0,20–0,35%, повышает твердость, деоксидизатор, способствует качественной заливке |
| Фосфор (P) | Повышает твердость и хрупкость | Повышает твердость и хрупкость, снижает вязкость, склонен к сегрегации |
| Сера (S) | Повышает твердость, хрупкость и глубину отбела | Повышает твердость и хрупкость, снижает вязкость. Использовать с осторожностью |
| Марганец (Mn) | Снижает отбел в нижних диапазонах, повышает в верхних, повышает твердость в сочетании с Ni и Cr, повышает хрупкость | Повышает твердость и хрупкость. Очиститель для прочности на разрыв и износостойкости |
| Никель (Ni) | Повышает прочность, твердость, износостойкость. Снижает глубину отбела | Повышает прочность, твердость и устойчивость к огневым трещинам в сочетании с Cr и др. |
| Молибден (Mo) | Повышает прочность, твердость, устойчивость к огневым трещинам, измельчает зерно | Повышает прочность и твердость |
| Ванадий (V) | Повышает глубину отбела, прочность, устойчивость к огневым трещинам, снижает вязкость | Повышает вязкость, твердость и восприимчивость к термообработке |
| Хром (Cr) | Упручнитель всегда; в сочетании с Ni или Mo или обоими, повышает глубину отбела | Упручнитель — лучше работает в сочетании с Ni или Mo или обоими |
| Медь (Cu) | В малых количествах похож на Ni | Похож на Ni |
| Бор (B) | Упручнитель, использовать с осторожностью | Повышает твердость |
Типы роликов для различных горячепрокатных станов
Типы роликов для раздувально-плитных, струпно-сортовых, сечевых, листового и ленточного станов приведены в табл. 2–6. Выбор конкретного ролика зависит от производственных требований, начальной стоимости, специфических качеств и т.д. Тесное сотрудничество с производителем роликов желательно для максимального удовлетворения требований.
| Тип ролика | Поверхностная твердость (° по Шору) |
|---|---|
| Кованые стальные, 0,4% C | 24–30 |
| Литые стальные, 0,4–0,9% C, вязкие | 28–36 |
| Литые легированные стальные, 0–0,5% Mo + Ni, Cr, Mn, прочные, вязкие, устойчивые к огневым трещинам | 30–42 |
| Адамит литые стальные, высокий C в полном растворении + Ni, Cr, хороший износ, но нужно обильное водяное охлаждение для предотвращения температурных колебаний | 30–48 |
| Тип ролика | Поверхностная твердость (° по Шору) |
|---|---|
| Кованые стальные 0,75% C, ролики грубильных проходов | 35 |
| Литые стальные — 0–0,5% Mo + Ni, Cr, Mn, прочные, вязкие, устойчивые к огневым трещинам | 30–42 |
| Перлитнозернистые ролики, литой чугун, прочные, вязкие, устойчивые к огневым трещинам, ролики нитяных проходов | 30–38 |
| Спецзернистые ролики, улучшение вышеуказанных | 35–40 |
| Адамит литые стальные, высокий C в полном растворении + Ni, Cr, хороший износ, но нужно обильное охлаждение, ролики грубильных проходов | 30–48 |
| Углеродистые неопределенный отбел, температурные колебания избегать, ролики промежуточных проходов | 35–40 |
| Адамит легированные зернистые ролики, очень хорошее проникновение твердости, требуют температурного контроля, широкий диапазон твердости и прочности, ролики нитяных проходов | 35–50 |
| Углеродистые отбеленные ролики, высокая устойчивость к температурным перепадам, обрывам и поверхностному трещинобразованию, ролики мелких сечений | 55–65 |
| Адамит легированные неопределенный отбел, улучшение вышеуказанных, овальные и воротковые ролики | 55–70 |
| Полностью закаленные легированные неопределенный отбел, улучшение Адамита, напр. Ниронит | 65–85 |
| Высоколегированные чугунные отбеленные ролики с хорошим рабочим упрочнением, ролики воротковых станов | 65–90 |
| Сфероидальный графит, ролики грубильных проходов струпного стана | 55 |
| Сфероидальный графит, сортовой стан. Большинство проходов устойчивы к огневым трещинам, ролики грубильных проходов | 60–65 |
| Тип ролика | Поверхностная твердость (° по Шору) |
|---|---|
| Кованые стальные ролики, грубильные, промежуточные и финишные ролики | 24–30 |
| Литые стальные, 0,4–0,9% C, грубильные ролики | 28–36 |
| Перлитнозернистые ролики, прочные, вязкие, устойчивые к огневым трещинам, грубильные, промежуточные и финишные | 30–38 |
| Литые стальные, 0–0,5% Mo + Ni, Cr, Mn, прочные, вязкие, с хорошей устойчивостью к огневым трещинам, грубильные | 30–42 |
| Адамит литые стальные, высокий C в полном растворении + Ni, Cr, хороший износ, но нужно обильное охлаждение для избежания температурных колебаний, грубильные | 30–48 |
| Спецзернистые ролики — улучшение вышеуказанных | 35–40 |
| Гиперевтектойдная сталь с Ni, Cr, Mo, износостойкость и прочность в примерно равных пропорциях, грубильные и полуфинишные | 35–45 |
| Углеродистые неопределенный отбел, температурные колебания избегать, ролики промежуточных проходов | 38–40 |
| Адамит легированные ролики, очень хорошее проникновение твердости, требуют температурного контроля, изготавливаются в широком диапазоне твердости и прочности, промежуточные и финишные | 38–50 |
| Литые стальные с Cr и W, высокая устойчивость к трещинобразованию и огневым трещинам, полуфинишные | 40–50 |
| Адамит легированные неопределенный отбел, улучшение вышеуказанных, промежуточные и финишные | 55–70 |
| Сфероидальный графит для обратимых грубильных роликов | 45 |
| Сфероидальный графит для мелких сечевых станов | 60–65 |
| Тип ролика | Поверхностная твердость (° по Шору) |
|---|---|
| Перлитнозернистые ролики, литой чугун, прочные, вязкие, устойчивые к огневым трещинам, грубильные | 30–38 |
| Литые чугунные, 0–0,5% Mo + Ni, Cr, Mn, прочные, вязкие, с хорошей устойчивостью к огневым трещинам | 40–42 |
| Спецзернистые ролики, улучшение перлитнозернистых | 35–40 |
| Углеродистые отбеленные ролики, высокая устойчивость к температурным перепадам, обрывам и поверхностному трещинобразованию | 55–65 |
| То же, но с 0,4–1,0% Mo, рабочие ролики, условия стана должны быть стабильны | 55–65 |
| Легированные неопределенный отбел. Температурные колебания избегать охлаждением, рабочие и финишные ролики | 65–85 |
| Легированные отбеленные ролики, литой Ni-легированный чугун, хорошее рабочее упрочнение, финишные ролики | 65–90 |
| Композитные легированные отбеленные ролики, внешняя оболочка из легированного белого чугуна, формирующая рабочую поверхность, остальное — вязкий серый чугун, хороши для сверхтонких финишей, преимущество оболочки в самоупручнении, рабочие ролики | 75–95 |
| Тип ролика | Поверхностная твердость (° по Шору) |
|---|---|
| Кованые стальные ролики, рабочие ролики | 24–30 |
| Адамит литые стальные, высокий C в полном растворении с Ni, Cr, хороший износ, но нужно температурное управление охлаждением, рабочие ролики | 30–38 |
| Гиперевтектойдная сталь с Ni, Cr, Mo, износостойкость и прочность в равных пропорциях, грубильные ролики | 35–45 |
| Углеродистые неопределенный отбел, температурные колебания избегать, ролики промежуточных проходов | 38–40 |
| Адамит легированные зернистые ролики, очень хорошее проникновение твердости, но требуют температурного контроля, изготавливаются в широком диапазоне твердости и прочности, промежуточные и финишные ролики | 35–50 |
| Литые стальные с Cr и W, высокая устойчивость к трещинобразованию и огневым трещинам, грубильные ролики | 40–50 |
| Углеродистые отбеленные ролики, высокая устойчивость к температурным перепадам, обрывам и поверхностному трещинобразованию | 55–65 |
| То же, но с 0,4–1,0% Mo, условия стана должны быть более стабильными и контролируемыми, рабочие ролики | 55–65 |
| Адамит легированные неопределенный отбел, улучшение вышеуказанных, горячие финишные и планешные ролики | 55–70 |
| Легированные неопределенный отбел, улучшение Адамита, рабочие ролики | 65–85 |
| Легированные отбеленные ролики чугунные, похожие, но улучшенные качества по сравнению с легированными неопределенным отбелом | 65–90 |
| Манитит легированные неопределенный отбел, очень устойчивы к огневому трещинобразованию, хвостовым меткам, ушибкам и отслаиванию, рабочие ролики цеха | 75–85 |
| Сфероидальный графит, грубильные ролики | 60–65 |
| Сфероидальный графит, финишные ролики | 65–70 |
| Сфероидальный графит, подкладные ролики | 50–55 |
Ролл-шоп (цех роликов)
Функции ролл-шопа включают:
- Прием роликовой сборки от прокатного стана после завершения прокатной кампании.
- Промывку сборки и демонтаж роликов из сборки.
- Осмотр роликов на огневые трещины, измерение диаметра. Осмотр отдельных частей роликов и поворот подшипников при необходимости.
- Планирование и выполнение шлифовки/перепазковки ролика по плану.
- Хранение отшлифованных/перепазкованных роликов в стойках и ожидание сборки по прокатному графику стана.
- Отправку чоков после демонтажа в зону сборки для сборки отшлифованного/перепазкованного ролика по графику.
- Сборку ролика и чока парно.
- Отправку собранной пары роликов на прокатный стан.
Осмотр чоков и подшипников проводится периодически. Функции ролл-шопа также включают шлифовку ножей гильотин, ставших тупыми при использовании на прокатном стане. Современный ролл-шоп на прокатном стане имеет следующее оборудование:
- Тяжелые, средние и легкие полностью автоматические ЧПУ шлифовальные станки для роликов и погрузчики роликов для плоских станов
- Тяжелые, средние и легкие полностью автоматические ЧПУ станки для пазковки роликов и погрузчики для сечевых и длиннопрофильных станов
- Шлифовальные станки для вольфрамокарбидных роликов и колец для проволочных и легких сечевых станов
- Чоково-съемные машины для всех типов роликов
- Текстурирующие машины
- Ролочные токарные станки
- Токарные, фрезерные и расточные станки
- Индукционные нагревательные и закаляющие установки
- Промывочные машины для чоков
- Наклонные устройства для чоков
- Шлифовальные станки для ножей гильотин
- Охлаждение и промывка роликов
- Стойки для хранения роликов
- Роллоносы (перегрузочные тележки)
- Прочие устройства для ежедневных операций ролл-шопа
Ролл-шоп ведет индивидуальные данные о производительности каждого ролика и проводит их глубокий анализ для увеличения ресурса. Для этого цех тесно сотрудничает с поставщиками роликов для улучшения химических и физических спецификаций в следующем закупочном цикле. Ролл-шоп также сотрудничает с расследующим органом при анализе причин поломки ролика, предоставляя исторические данные из своих записей.
Функции ролл-шопа также включают своевременные закупочные действия для обеспечения стана роликами по графику. Закупка планируется с учетом контроля запасов роликов.
Когда ресурс ролика исчерпан и достигнут диаметр утилизации, он перемещается в зону утилизации. Аналогично, сломанные ролики перемещаются туда после завершения расследования причины поломки.
В современных ролл-шопах используются два программных решения: система управления ролл-шопом (RSMS) и система управления дефектами роликов (RDMS) для полного контроля и анализа операций. RSMS позволяет анализировать от мониторинга реального процесса шлифовки/пазковки до сбора и обработки данных о производстве, потреблении и потребностях с минимальными затратами ресурсов. RDMS — мощный инструмент, повышающий и оптимизирующий производительность через глубокое управление дефектами и автоматические корректирующие действия. Кроме того, ролл-шоп должен быть полностью интегрирован с прокатным станом и обеспечивать обмен данными между системами стана и ролл-шопа.
Планировка ролл-шопа очень важна для оптимизации логистики перемещения роликов. Дорожки должны обеспечивать свободное движение вилочных погрузчиков.
Автоматизация перемещения роликов в ролл-шопе требует применения мер безопасности для ограничения доступа персонала в зоны автоматических операций, не контролируемые напрямую. Необходимы барьеры, обозначающие границы зоны автоматической работы. В этой зоне доступ только для обслуживания или аварийных целей.
Производственный процесс
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Калибр прокатного стана: генерация, транспорт и практические применения в сталелитье
- Универсальные (I/H) балки: дизайн, прокатка и применения
- Горячая прокатка на профильном стане: от перегрева до намотки
- Освоение процесса прокатки на станах длинного проката
- Основы прокатки стали: от литья к готовым изделиям
- Шплинтовые штампы: ключевые применения и промышленное использование
- Понимание фрезерно-токарных и токарно-фрезерных станков: подробное руководство
- Понимание фрезерных станков: типы, функции и применения
- Горячая и холодная прокатка: понимание процессов формовки металла