



Освоение процесса прокатки на станах длинного проката
Понимание процесса прокатки на стане длинного проката
Прокатка стали заключается в пропускании материала, обычно называемого прокатываемым металлом (rolling stock), между двумя валами, вращающимися с одинаковой периферийной скоростью в противоположных направлениях (т.е. один по часовой стрелке, второй против), и так расположены, что расстояние между ними немного меньше толщины входящего сечения. При этих условиях валы захватывают материал и выдают его уменьшенным по толщине, увеличенным по длине и, вероятно, немного увеличенным по ширине. Это один из наиболее широко используемых процессов среди всех процессов металлообработки благодаря более высокой производительности и низким эксплуатационным затратам. Прокатка способна производить продукт с постоянным сечением на протяжении всей длины. Многие формы и сечения возможны прокаткой стали.
Стальные сечения обычно прокаткивают в несколько проходов, число которых определяется соотношением исходного входного материала и конечного сечения готовой продукции. Площадь сечения уменьшается на каждом проходе, и форма и размер заготовки постепенно приближаются к желаемому профилю.
Общие сведения о прокатке
Прокатка составляет около 90% всех материалов, производимых процессами металлообработки. Она была впервые разработана в конце 1500-х гг. Горячая прокатка проводится при повышенной температуре выше температуры рекристаллизации. В этой фазе крупнозернистая, хрупкая и пористая структура непрерывно отлитой стали разрушается в кузнечную структуру с более мелким размером зерна и улучшенными свойствами.
Стан длинного проката состоит из оборудования для перегрева, прокатки и охлаждения. Первичные цели прокатного этапа — уменьшить сечение входящей заготовки и произвести запланированный профиль сечения, механические свойства и микроструктуру продукта.
Основные параметры в трех стадиях обработки на стане:
- Перегрев — входной материал (обычно блюм) нагревается в печи перегрева до температуры прокатки. Важные параметры: скорость нагрева, время нагрева и температура перегрева.
- Прокатка — важные параметры для прокатки в группах стоек грубого, промежуточного и финишного проката: температура, процент уменьшения площади, межпроходное время и скорость деформации (strain rate).
- Охлаждение — основные параметры после финишной прокатки при охлаждении прокатанного продукта: начальная температура, скорость охлаждения и конечная температура.
При производстве длинного проката обычно используют серию прокатных стоек в тандеме для достижения высоких скоростей производства. Стойки группируют в стадии грубого, промежуточного и финишного проката. Типичные диапазоны температуры, скорости, межстойкового времени (времени между каждой стойкой), истинной деформации (true strain) и скорости деформации на каждой стадии показаны в табл. 1. Поскольку площадь сечения постепенно уменьшается на каждом наборе валов, заготовка движется с разной скоростью на каждой стадии прокатного стана. Например, стан для прокатки проволоки постепенно уменьшает площадь сечения исходного блетона (например, 150 мм квадрат, 10–12 м длина) до готовой проволоки (до 5,0 мм диаметром, 1,93 км длины) на высоких финишных скоростях (до 120 м/с).
| Табл. 1 Типичные параметры на стадиях прокатки | ||||
|---|---|---|---|---|
| Ед. изм. | Грубой | Промежуточный | Финишный | |
| Диапазон температуры | °C | 1000–1100 | 950–1050 | 850–950 |
| Диапазон скорости | м/с | 0,1–1 | 1–10 | 10–120 |
| Диапазон межстойкового времени | мс | 1600–10300 | 1000–1300 | 5–60 |
| Диапазон истинной деформации | — | 0,20–0,40 | 0,30–0,40 | 0,15–0,50 |
| Диапазон скорости деформации | 1/с | 0,90–10 | 10–130 | 190–2000 |
Итоговое размерное качество прокатанного продукта определяется прокатными стойками в пределах финишного стана. Размерная точность конечного продукта зависит от множества факторов: исходные размеры заготовки, последовательность проходов, температура, микроструктура, качество поверхности роликов, жесткость роликов и станин, условия трения заготовка/ролик.
Что касается стального материала, развитие микроструктуры при прокатке сложно и включает статическую и динамическую рекристаллизацию аустенита. С практической точки зрения, распределение размера зерен аустенита в прокатанном продукте имеет первостепенное значение для управления механическими свойствами. На стадиях грубого и промежуточного проката заготовка движется медленно между стойками, так что материал имеет возможность «нормализоваться» в результате восстановления и рекристаллизации. Во время финишной прокатки заготовка движется с высокой скоростью между близко расположенными стойками и, следовательно, не имеет адекватного времени для нормализации. Этот недостаток нормализации может существенно влиять на итоговую микроструктуру и механические свойства прокатанного продукта.
Поскольку химический состав фиксирован для конкретных марок стали, требования к конкретному продукту, которыми можно управлять на прокатном стане, состоят из геометрии, механических свойств и микроструктуры. Контролируемые характеристики продукта — геометрическая форма и допуски. Они определяются по профилю сечения готового продукта. Механические свойства включают предел текучести и предел прочности на разрыв, % уменьшения площади (пластичность) и твердость. Характеристики микроструктуры включают размер зерна, распределение зерен, фазовый состав и фазовое распределение.
Прокатка включает макроскопические и микроскопические феномены (рис. 1). Макроскопические феномены можно широко классифицировать как: (1) теплопоток при прокатке, и (2) деформация под действием прокатной нагрузки. Макроскопические феномены включают такие факторы:
- Теплопроводность в прокатываемом металле и валах и конвекция/излучение в окружающую среду
- Адиабатический нагрев из-за деформации
- Тепловое расширение и сжатие в циклах нагрева и охлаждения
- Большие деформации и смещения из-за пластического течения
- Эффекты деформации, скорости деформации и температуры
- Контакт и трение
Процесс на микроскопическом уровне включает множество сложных физических феноменов, связанных с нуклеацией и эволюцией микроструктуры. Основные микроскопические феномены, важные в процессе прокатки: (1) рекристаллизация и рост зерен аустенита, и (2) превращение аустенита в феррит, перлит, баинит и мартенсит (и/или другие фазы).
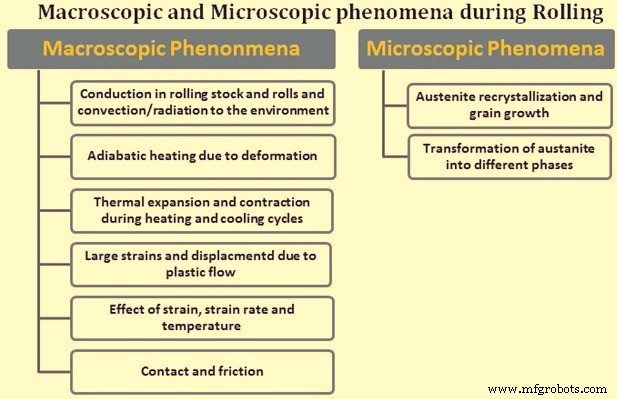
Рис. 1 Макроскопические и микроскопические феномены при прокатке
Растека (spread) и боковые свободные поверхности очень важны в прокатке. Растека определяется как размер деформированной заготовки после прокатки в направлении перпендикулярном направлению прокатки. Она измеряет увеличение ширины заготовки из-за деформации прокатки. Боковая свободная поверхность определяется как область поверхности заготовки, которая не контактирует с валами в процессе прокатки. Профиль поверхности деформированной заготовки зависит от растеки, профиля свободной поверхности и удлинения заготовки. Это означает, что итоговая форма заготовки в основном зависит от этих параметров. Поскольку итоговая форма заготовки очень важна для прокатанного продукта, эти параметры критически важны для конструктора проходов при проектировании конкретного прокатного прохода для конкретных требований формы и размера. Точность расчета этих параметров критична при удовлетворении таких геометрических требований, как круглистость (в случае прутков и стержней) и допуск. Круглистость определяется как разница между максимальным и минимальным диаметром. Допуск — допустимая разница в максимальных/минимальных размерах относительно номинальных размеров.
Средняя эффективная пластическая деформация (mean effective plastic strain) экстремально важна для предсказания и управления механическими свойствами прокатанного продукта после прокатки. Средняя эффективная пластическая деформация на прокатной стойке определяется как максимальная средняя эффективная (эквивалентная) пластическая деформация прокатываемого металла на данной прокатной стойке в процессе прокатки. Эволюция микроструктуры требует термомеханических переменных: средней эффективной пластической деформации, скорости средней эффективной пластической деформации и температуры на каждой прокатной стойке. Температурная эволюция из-за механической энергии, превращенной в тепло при деформации, также зависит от средней эффективной пластической деформации и её скорости. Кроме того, скорость средней эффективной пластической деформации в свою очередь является функцией средней эффективной деформации и времени процесса. Все это указывает на то, что способность предсказывать среднюю пластическую деформацию необходима для управления механическими свойствами и микроструктурой прокатанного продукта.
Расчет прокатной силы важен, так как расчет крутящего момента и мощности на прокатном стане основан на расчете прокатной силы. Точное предсказание прокатной силы для канавчатой прокатки значительно сложнее, чем предсказание геометрии прокатываемого металла. Существует по сути три проблемы, присутствующие в процессе прокатки, но в какой степени легкие для решения: (1) сопротивление материала деформации как функция деформации, скорости деформации и температуры; (2) способность рассчитать распределение деформаций, скоростей деформации, напряжений и температуры в зоне деформации; (3) условия на границе раздела ролик-металл, т.е. коэффициенты трения и теплопередачи.
Еще один важный параметр высокоскоростной высокотемпературной прокатки — поведение напряжения текучести (flow stress) конкретной марки стали. Напряжение текучести определяется как мгновенное напряжение текучести или истинное напряжение стали, когда сталь начинает претерпевать непрерывную пластическую деформацию. Два основных метода для точного получения напряжения текучести конкретной марки стали — прямые экспериментальные результаты и эмпирические конstitutивные уравнения. Эмпирические конstitutивные уравнения часто выводятся из регрессионного анализа экспериментальных данных. Обычно эти уравнения определяют предел текучести материала как функцию переменных, считающихся важными.
Валы и проектирование проходов
Валы — инструменты прокатного стана и самые затратные расходники на прокатном стане. Способ, которым валы используются для выполнения своего долга по деформации стали, во многих случаях во многом определяется проектированием проходов. Цель проектирования проходов: (1) производство правильного профиля в пределах допусков с хорошей чистотой поверхности (без поверхностных дефектов); (2) максимальная производительность при наименьшей стоимости; (3) минимальный износ валов; (4) легкая работа; (5) оптимальное использование энергии.
Точность и скорость работы и жизнь валов все связаны с проектированием проходов и выбором материала валов. Прокатная последовательность проектирования проходов подлежит ограничениям, накладываемым прокатной нагрузкой, прочностью валов и крутящим моментом, доступным для прокатки. Проектирование проходов также должно гарантировать, что физические размеры и материал валов способны выдерживать самые тяжелые нагрузки, возникающие в процессе прокатной последовательности.
Материал вала важен, так как он должен быть способен выдерживать нагрузки, которые пластически деформируют прокатываемый металл, не подвергаясь самим пластической деформации. В горячей прокатке стали это не сложная проблема, и чугунные или стальные валы подходят, если они работают при температуре значительно ниже температуры прокатываемого металла. Выбор материала вала — чугун или сталь (литая или кованая) — зависит от конкретной задачи, которую валы должны выполнять, и важных свойств: поверхностной вязкости, устойчивости к термическим трещинам или ударным нагрузкам, или высоким износостойким свойствам. Выбор конкретного вала зависит от производственных требований, начальной стоимости и специфических требуемых качеств. Вольфрамово-карбидные валы обычно используют в финишных блоках проволочных станов и в некоторых приложениях профильной прокатки. Эти карбидные валы требуют высококачественной охлаждающей воды в узком диапазоне pH и ограниченной твердости.
Материал вала важен для оценки нагрузок, которые валы должны выдерживать. Кроме того, он подсказывает, какой размер стана наиболее подходит для заданных диапазонов продуктов для обеспечения разумной эффективности работы стана. Возможно, один из самых важных единичных факторов, касающихся жизни вала, — износостойкие свойства материала вала.
При горячей прокатке стали тепло передается на валы. Если не охлаждать, накопление тепла вызывает повышение температуры вала до температуры прокатываемого металла. На этом этапе вал также претерпел бы пластическую деформацию. Для удаления тепла с вала подают охлаждающую воду. Сложность удаления тепла с вала — результат двух факторов. Первый — коэффициент теплопроводности, второй — интерфейс между валом и прокатываемым металлом по сравнению с интерфейсом охлаждающей воды и вала. Тепло передается проводимостью, конвекцией и излучением.
Во время контактного времени прокатываемого металла в проходе горячий металл нагревает вал за счет проводимости в контактное время с валом. В результате температурный профиль на поверхности вала повышается при контакте с валом, а затем падает по мере поглощения тепла телом вала. Это также означает, что лучшее место для удаления тепла с вала — непосредственно после того, как пруток покидает контакт с валом. Лучшая скорость удаления тепла происходит, когда разница температур наибольшая. Типичная система подачи охлаждающей воды на валы состоит из отверстий в направляющей подачи для приложения воды максимально близко к точке, где прокатываемый металл покидает контакт с валом. Две полукруглые водяные трубки на каждый вал также подают вторичную охлаждающую воду, чтобы убедиться, что тепло прокатки не проникает в тело вала. Подача охлаждающей воды должна контролироваться так, чтобы вода не попадала на прокатываемый металл в точке входа к валам. Если это происходит, она лишь охлаждает металл, создает паровые карманы между валом и металлом и тратит воду, которая могла бы быть лучше использована на другой стороне вала. Для минимизации износа валов охлаждающая вода должна подаваться максимально близко к точке, где прокатываемый металл покидает вал. Типичные давления охлаждающей воды — 2–5 кг/см² при расходе ~1,5 л/мм в минуту. Лучшие системы подачи используют трубки, форсунки и распылительные коллекторы для получения «мягкого охлаждения» при низком давлении и высоком расходе, а не твердой струи, которая «отскакивает» от вала.
Деградация поверхности вала происходит в основном из-за термического циклирования нагрева и охлаждения поверхности против относительно стационарного состояния подповерхностного и смежного материала. Это создает локальное растяжение и сжатие при вращении вала на 360°. Цель охлаждения валов — минимизировать этот цикл. Цель выбора материала вала — использовать материалы, выдерживающие этот цикл без огнеупорных трещин, трещиножила или преждевременного износа. Огнеупорные трещины, развивающиеся на поверхности вала, должны удаляться заточкой значительного материала вала, уменьшая диаметр вала. Это влияет на жизнь вала и увеличивает стоимость вала на тонну.
Факт: все прокатные валы со временем ухудшаются, и прокатные проходы нужно менять для достижения размерного контроля и качества поверхности готового продукта. Когда диаметр вала уменьшается до менее минимального диаметра, требуемого прокатной стойкой после заточки, вал утилизируют.
Настройка стана и направляющих валов
Цель настройки стана и системы направляющих валов — получить первый прокатанный пруток при смене продукта на охлаждающей беде в пределах допуска, чтобы он был реализуемым продуктом. Данные, необходимые для выполнения этой функции, обычно предоставляются в двух формах. Один дается строителями стана и содержит информацию о валах, деталях направляющих и другом оборудовании, которое нужно сменить по сравнению с предыдущей настройкой. Он также включает настройки зазоров, регулировку направляющих и любые специальные инструкции.
Настольные листы настройки стана и пульта также содержат настройки высоты петли, об/мин двигателя (rpm), скорость выбега, производительность, R-факторы, настройки ножниц и другую важную информацию. Для обеспечения максимально быстрого запуска сохраненная информация должна отражать условия при запуске. То есть, если валы всегда обтачивают при смене, R-факторы должны быть такими, какие они были при последней успешной прокатке на новых валах. Данные, собранные в конце прокатки на изношенных валах, не будут точными при прокатке на новых валах.
Управление натяжением
В непрерывном стане согласование скоростей стоек для достижения постоянного массопотока через стан гарантирует низкий уровень кобблингов (cobble rate) и меньше дефектов. Высокое натяжение может растягивающе уменьшить сечение прутка, делая контроль формы очень сложным. В крайнем случае натяжение может разорвать пруток, создавая кобблинг. Сжатие прутка между стойками может создавать флаттер, вызывая дефекты, или в крайнем случае приведет к росту петли, ведущему к кобблингу.
Используя рабочий диаметр валов, об/мин вала (rpm) согласовывают со скоростью прутка через стан. По мере износа валов и изменения растеки прутка в проходе, об/мин стоек нужно корректировать по мере изменения площади сечения прутка. Большинство современных систем управления модифицируют R-фактор по мере этого.
Скорость прутка на каждой стойке рассчитывается с использованием производительности в тоннах как постоянной для стана.
Входные значения для установки скоростей двигателей стана: производительность, диаметры валовых втулок и зазоры валов, площади и ширины сечений прутка, передаточные отношения. Номинальные скорости двигателей обычно проверяют против расчетных скоростей.
Использование стана (Mill utilization)
Использование стана — мера процента времени, когда стан прокаткивает сталь. Наиболее правдивая мера производительности — в процентах календарного времени. Факторы, влияющие на использование: плановые и внеплановые ремонтные остановки, праздничные остановки, простой на устранение кобблингов, смена валов и проходов, излишние зазоры между блетонами и другие факторы, создающие время, когда блетон не в стане. Хорошие показатели для прутковых и стержневых станов — 90–93%, для профильных станов — 75–78%.
Если стан прокаткивает 80% календарного года, это 365 × 24 × 0,80 = 7008 часов. Если стан прокаткивает 800 000 т в год, средняя производительность 114,16 т/ч. Если использование улучшить на 1%, доступных часов прокатки станет 365 × 24 × 0,81 = 7096,6, создавая 87,6 дополнительных часов прокатки. При 114,16 т/ч это дополнительные 10 000 т прокатанной стали.
Излишний зазор между блетонами может быть неучтенной потерей времени прокатки. Если стан прокаткивает 800 000 т в год с блетонами весом 1,25 т, он прокаткивает 640 000 блетонов в год. Это 639 999 зазоров между блетонами. Если средний зазор 5 секунд, то (5 с × 639 999) / 3600 с/ч = 888,89 часов зазора. Если средний зазор сократить на 0,5 с, это (4,5 с × 639 999) / 3600 с/ч = 800 часов зазора, создавая дополнительные 88,89 часов прокатки. При 114,16 т/ч — дополнительные 10 147 т прокатанной стали.
Выход (Yield)
Выход — мера производственных потерь от зарядки печи до пучкованного, накопленного или намотанного готового продукта. Факторы, влияющие на выход: потери на шкалу, потери на обрезку, потери на кобблинги и любой другой фактор, уменьшающий вес готового продукта. Когда блетон заряжают в печь перегрева, он либо взвешивают, либо предполагают номинальный вес на основе сечения и марки. По мере прохождения через печь образуется шкала, удаляемая на очешуйке или отходящая при прокатке. Это может составлять ~1–1,2% от веса зарядки. Ножницы, обрезающие деформированный передний конец прутка по мере продвижения через стан, могут удалять до 0,3–0,4 м материала на каждой ножнице. После разделения прутка на охлаждающей беде холодные ножницы или пила режут пруток на коммерческие длины, убирая вариации длины. Профильные станы часто делают дополнительный пильный разрез на сложенной и пучкованной продукции. Весь удаленный материал вносит вклад в потери выхода. Хорошие показатели выхода — 97–98% для прутковых и стержневых станов, 92–94% для профильных станов. Если продукт прокаткивают с отрицательным допуском и продают по номинальному весу, выход становится намного выше. По этой причине некоторые арматурные штабы, прокаткивающие с отрицательным допуском и продающие арматуру по номинальному весу, сообщают о выходе готового продукта 100% или более, хотя их номинальный заводской выход нормален 97%.
Кобблинг (Cobble rate)
Кобблинг — мера процента заряженных блетонов, потерянных из-за кобблингов. Если кобблинг 0,75%, то 0,75% всех заряженных блетонов теряются. Если стан прокаткивает 640 000 блетонов в год, это значит, что теряется 4800 блетонов. При 1,25 т на блетон потеря в тоннах — 6000 т. Следовательно, необходимо предпринимать все попытки на стане для снижения кобблинга.
Производственный процесс
- Экспертное производство валов: точные процессы и индивидуальные решения
- Плавка железной руды: процесс, принципы и производство
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Осваиваем процесс пайки: профессиональное руководство по точному соединению металлов
- Горячая и холодная прокатка: понимание процессов формовки металла
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение
- Нетрадиционная обработка: передовые технологии и применение
- Механическая обработка: процессы, инструменты и применение