



Основы прокатки стали: от литья к готовым изделиям
Базы прокатки стали
Жидкую сталь обычно литуют в непрерывных литейных машинах в форме блетонов, шлюпов или блюмов. На некоторых заводах также литуют в форме тонких блетонов или сечений «dog bone» (собачья косточка). Эти формы обрабатывают горячей прокаткой, пропуская через гладкие или канавчатые цилиндрические вращающиеся валы для производства листов, полос, прутков, профильных сечений, труб и т.д.
Процесс прокатки — одна из самых важных и широко используемых промышленных операций металлообразования. Обеспечивает высокую производительность и тесный контроль конечного продукта. Разработана в конце 1500-х гг. Составляет 90% всех металлов, производимых процессами металлообработки.
Прокатка стали — процесс металлообразования, в котором сталь пропускают через пару вращающихся валов для пластической деформации стали. Пластическая деформация вызвана компрессионными силами, приложенными через вращающиеся валы. Высокие компрессионные напряжения возникают в результате трения между валами и поверхностью прокатываемого металла. Стальной материал сжимается между парой валов, в результате чего толщина уменьшается, а длина увеличивается. Прокатка классифицируется по температуре прокатываемой стали. Если температура стали выше её температуры рекристаллизации, процесс называется горячей прокаткой. Если температура ниже температуры рекристаллизации — холодной прокаткой.
Конструкция прокатной стойки
Валы работают на массивных шейных подшипниках, установленных в станинах огромной прочности и приводящихся мощными электродвигателями. Это называется прокатными стойками. Прокатная стойка содержит два или более вала для пластической деформации стали между вращающимися валами. Она в основном состоит из: (1) валов, (2) подшипников, (3) станины для размещения этих частей, (4) редуктора, (5) привода (двигателя) для передачи мощности на валы, (6) устройств контроля скорости для управления скоростью, и (7) гидравлических систем. Прокатная стойка требует очень жесткой конструкции и больших двигателей для подачи достаточной мощности. Существует несколько типов прокатных стоек:
- Двухвальцовая стойка (Two-high stand) — базовый тип, два противоположных вала. Валы нереверсивные, вращаются в одном направлении. Заготовку нельзя подать с другой стороны. Может быть горизонтальной или вертикальной. Горизонтальная — оба вала горизонтальны; вертикальная — оба вертикальны.
- Двухвальцовая стойка с возвратом (Two-high pullover stand) — прокатываемый металл возвращается к входу для дальнейшего ужимания.
- Двухвальцовая реверсивная стойка (Two-high stand, reversing) — заготовку можно пропускать туда-обратно, меняя направление вращения валов. Такие станы повышают производительность.
- Трехвальцовая стойка (Three-high stand) — три вала. Верхний и нижний приводные, средний вращается от трения. Сначала прокатка между нижним и средним, затем заготовка меняет направление и подается между средним и верхним. Повышает производительность.
- Четырехвальцовая стойка (Four-high stand) — малые по диаметру валы (меньшая прочность и жесткость) поддерживаются крупнодиаметровыми подшибочными валами. Прокатная мощность прямо пропорциональна диаметру вала. Меньшие диаметры уменьшают потребляемую мощность. Прочность малых валов низка, поэтому они могут изгибаться. В качестве поддержки используют крупные подшибочные валы. Тонкие сечения можно прокаткивать малыми диаметрами рабочих валов.
- Универсальная прокатная стойка (Universal mill stand) — два горизонтальных и два вертикальных вала. Вертикальные валы контролируют ширину заготовки одновременно.
- Кластерная стойка или стойка Сендзимира (Cluster mill or Sendzimir mill stand) — каждый рабочий вал поддерживается двумя подшибочными валами. Кластерные и Сендзимировы станы используют для прокатки тонких полос высокопрочных материалов и фольги [толщиной 0,0025 мм]. Рабочий вал в этих станах может быть всего 6 мм диаметром — из вольфрамового карбида.
- Планетарный стан (Planetary mill) — пара тяжелых подшибочных валов, окруженных большим числом планетарных валов. Каждый планетарный вал дает почти постоянное ужимание плите, когда он выметает круговой путь между подшибочными валами и плитой. Когда одна пара планетарных валов перестает контактировать с заготовкой, другая пара вступает в контакт и повторяет ужимание. Общее ужимание — сумма серии малых ужиманий каждой пары. Поэтому планетарный стан может горячим способом уменьшить плиту сразу до полосы за один проход. Операция требует подающих валов для ввода плиты в стан и пару финишных валов (planishing rolls) на выходе для улучшения чистоты поверхности.
Непрерывный прокатный стан имеет серию прокатных стоек, расположенных последовательно для повышения производительности. Прокатываемый металл движется с разными скоростями на каждой стойке вване.
В более широком смысле прокатный стан — это автоматическая система или линия прокатных стоек вместе с серией оборудования, выполняющей и прокатку, и вспомогательные операции: транспортировку исходного блетона/шлюпа/плиты со склада к печам перегрева и прокатным валам, передачу прокатанного материала от одной стойки к другой, поворот или скручивание в случае некоторых станов, транспортировку металла после прокатки, резку, охлаждение прокатанного материала на охлаждающей беде в некоторых станах, маркировку или штамповку, обрезку, упаковку и транспортировку на склад готового продукта. На некоторых станах (например, профильный стан, проволочный стан, торговый стан, холоднопрокатный стан) прокатанный продукт наматывают в намоточную машину или намотной барабан.
В основном прокатка выполняется при высокой температуре — горячая прокатка — из-за необходимости больших деформаций. Горячая прокатка дает продукт без остаточных напряжений. Однако шкалообразование — серьезная проблема при горячей прокатке, из-за чего трудно поддерживать размерную точность.
Холодная прокатка горячепрокатной стали важна благодаря высокой точности и отсутствию оксидного шкалирования. Проводится ниже температуры рекристаллизации и вносит рабочее упрочнение. Исходный материал для холоднопрокатной стальной полосы — декапированный горячепрокатный рулон с непрерывного профильного стана. Общее уменьшение, достигнутое холодной прокаткой, обычно варьируется от 50% до 90%. Уменьшение на каждой стойке должно распределяться равномерно без сильного падения ниже максимального уменьшения на проход. Обычно наименьший процент уменьшения приходится на последний проход для лучшего контроля плоскости, калибровки и чистоты поверхности.
Прокатка классифицируется по температуре прокатываемой заготовки. Если температура стали выше температуры рекристаллизации — горячая прокатка. Для горячих процессов обработки большие деформации могут последовательно повторяться, так как сталь остается мягкой и вязкой. Стальная заготовка подвергается высоким компрессионным напряжениям в результате трения между валами и поверхностью стали. Прокатка включает пропускание материала между двумя валами, вращающимися с одинаковой периферийной скоростью, но в противоположных направлениях — по часовой и против часовой стрелки. Расстояние между ними немного меньше высоты входящей стальной заготовки. Эти валы могут быть плоскими или канавчатыми (контурированными) для горячей прокатки прутков или форм. При этих условиях валы захватывают кусок стали и выдают его уменьшенным по площади сечения, а значит — увеличенным по длине.
Первичная горячая операция для большинства стальных продуктов выполняется на первичном грубом стане. Цель — разбить/уменьшить сечение прокатываемого металла для последующей финишной прокатки в прутки, полосы, листы или ряд прокатных сечений. Отлитые шлюпы, плиты или блетоны изначально нагревают до 1100–1300 °C. При горячей прокатке стали температура в конечной финишной стойке варьируется 850–900 °C и всегда выше верхней критической температуры стали. Сталь сжимают между валами до достижения конечной толщины и форм. Для этого валы прикладывают силы в тысячи тонн.
Компоновка прокатного стана варьируется от простой одностойковой до нескольких стоек, расположенных рядом или в линию. Механизм, обычно называемый роликовым столом, направляет заготовку к валам, и другой роликовый стол для обработки выходящих из валов кусков. Стол перед валами зажимает сталь к валам, которые захватывают и втягивают сталь между собой. Сталь, таким образом, уменьшается до толщины, равной расстоянию между валами, и если валы канавчатые — формируется согласно дизайну канавки. Горячая прокатка позволяет достигать больших деформаций стали небольшим числом прокатных циклов.
Горячая прокатка происходит в несколько этапов, и ужимание/уменьшение дается на каждой стадии. Конечное ужимание при температуре выше температуры рекристаллизации или фазового превращения. Соответственно холодная заготовка нагревается до гораздо более высокой температуры, чем температура рекристаллизации. Поэтому конечная температура, до которой нагревается заготовка, зависит от общего ужимания, числа стадий ужимания и состава стальной заготовки.
Цель прокатного стана — уменьшить толщину стали с увеличением длины и с небольшим увеличением ширины. Материал в центре прокатываемого металла ограничен в направлении поперек ширине листа, и ограничения недоформированных плеч материала по обе стороны от валов предотвращают расширение прокатываемого металла в направлении ширины. Это условие известно как плоское деформирование (plane strain). Материал поэтому удлиняется, а не расширяется.
Факторы, влияющие на механику прокатки
Основные факторы, влияющие на механику прокатки:
- Диаметр валов
- Объем уменьшения за один проход
- Начальная толщина прокатываемого материала
- Скорость прокатки, определяющая скорость деформации
- Переднее и заднее натяжение
- Природа трения между валами и прокатываемой сталью
- Температурный диапазон стального материала и валов
- Физические свойства прокатываемого стального материала
- Форма контура вала / прохода, в котором деформируется сталь
- Поведение стана под нагрузкой
- Эффект предварительной обработки материала, приводящей к рабочему упрочнению или другим эффектам
- Эластическая деформация валов под нагрузкой
- Сопротивление деформации металла под влиянием металлургии, температуры и скорости деформации
- Состояние анизотропии материала
- Соотношение сторон — отношение ширины прокатываемого металла к начальной толщине
Вышеуказанные параметры поодиночке или совместно, в комбинациях двух или более, могут генерировать вторичные параметры и феномены, более непосредственно связанные с процессом прокатки и обычно ассоциируемые с ним. Давление на валы, крутящий момент, работа и мощность влияют эти факторы. Основные из этих параметров:
- Коэффициент ужимания, абсолютное ужимание и относительное ужимание, устанавливаемые начальным ужиманием, которое устанавливается начальными и конечными средними толщинами прокатываемого металла.
- Скольжение (slip), характеризуемое разницей линейной скорости прокатываемого металла и периферийной скорости валов. Нейтральный угол определяется точкой отсутствия скольжения.
- Растека (spread) — разница в ширине выходного материала по сравнению с входящим прокатываемым металлом.
- Коэффициент удлинения, зависящий от относительных значений ужимания и растеки.
- Захват валов (roll bite) — функция ужимания, диаметра вала, коэффициента трения и входящей толщины.
Фундаментальная концепция прокатки
Фундаментальная концепция прокатки стали:
- Дуга контакта между валами и сталью — часть окружности.
- Коэффициент трения в теории постоянный, но в реальности он меняется вдоль дуги контакта.
- Стальной материал считается пластически деформирующимся при прокатке.
- Объем прокатываемого металла постоянный до и после прокатки. Однако практически объем может немного уменьшиться из-за замыкания пор.
- Скорость валов считается постоянной.
- Стальная заготовка удлиняется только в направлении прокатки и не расширяется в ширину.
- Поперечное сечение, нормальное к направлению прокатки, не искажается.
За исключением холодной прокатки с натяжением ленты, именно внешнее трение, или трение между поверхностью валов и прокатываемым материалом, является фундаментальным фактором уменьшения стального материала прокаткой. Это сила, которая втягивает материал между валами, и это то, что отмечает основное различие между прокаткой и волочением (drawing). Трение сильно влияет на величину и распределение давления между валами и материалом, и, следовательно, влияет на мощность, необходимую для уменьшения материала. Оно также контролирует количество уменьшения, которое возможно взять. Обычно, чем выше коэффициент трения, тем больше возможное ужимание. В зависимости от условий, при которых стальной материал входит в зазор валов, могут произойти две ситуации:
- Сталь захватывается валами и втягивается в зазор валов.
- Сталь скользит по поверхности вала, не захватывается, и прокатка не происходит.
Величина силы трения зависит от состояния контактирующих поверхностей и увеличивается с увеличением шероховатости, относительной скорости между валами и давлением вала.
Стратегии снижения прокатной силы:
- Снижение трения на границе раздела вал-заготовка
- Использование валов меньшего диаметра для уменьшения площади контакта
- Взятие меньших ужиманий за проход для уменьшения площади контакта
- Прокатка при повышенных температурах для снижения прочности материала
- Приложение переднего и/или заднего натяжения к прокатываемому металлу
Когда кованый или отлитой стальной продукт горячо прокатывают, зернистая структура, которая крупнозернистая, становится мельче по размеру, но вытянута вдоль направления прокатки. Такой тип текстурированной зернистой структуры вызывает направленные свойства [анизотропию] для прокатанного продукта. Для уточнения зерен термическую обработку выполняют сразу после прокатки, что приводит к рекристаллизации после прокатки.
Типы прокатных станов
Существует разные типы прокатных станов:
- Непрерывный прокатный стан
- Реверсивный прокатный стан
- Поперечный прокатный стан (Transverse rolling mill) — использует круглые клиновидные валы. Нагретый пруток обрезают до длины и подают поперек между валами. Валы вращаются в одном направлении вване.
- Профильная прокатка или секционный прокатный стан (Shaped rolling or section rolling mill) — профильные станы: прутковый, торговый, проволочный, профильный, балковый, рельсовый.
- Кольцевой прокатный стан (Ring rolling mill) — в этом стане донатовидный предформ помещают между свободно вращающимся внутренним валом и приводным внешним валом. Кольцевой стан делает сечение тоньше, увеличивая диаметр кольца.
- Порошковая прокатка (Powder rolling mill) — металлический порошок вводят между валами и уплотняют в «зеленую полосу» (green strip), которая затем синтерируется и подвергается дальнейшей горячей и/или холодной обработке и циклам отжига.
- Тонколитейная литья и прокатный стан (Thin slab casting and rolling mill) — используется для производства горячих полос. Жидкая сталь литуют в тонкие плиты (толщина 50–80 мм), которые прокаткивают в финишном стане профильного стана после уравновешивания температуры в печи.
- Резьбонакатный стан (Thread rolling mill) — в этом стане матрицы прессуют на поверхность цилиндрической заготовки. По мере качения заготовки против впитывающих граней матриц материал смещается для формирования оснований резьбы, а смещенный материал течет радиально наружу для формирования вершин резьбы.
Силы и геометрические соотношения в прокатке
Стальной лист толщины h₀ входит в валы в входной плоскости xx со скоростью v₀. Он проходит через зазор валов и покидает выходную плоскость yy с уменьшенной толщиной h_f и скоростью v_f. Учитывая, что увеличения ширины нет, вертикальное сжатие стали переводится в удлинение в направлении прокатки. Поскольку нет изменения объема стали в данной точке за единицу времени на протяжении всего процесса, поэтому
b × h₀ × v₀ = b × h_f × v_f = b × h × v
Где b — ширина листа, v — скорость при любой толщине h, промежуточной между h₀ и h_f.
Рис. 1 показывает геометрические соотношения и силы при прокатке.
В только одной точке вдоль поверхности контакта между валом и листом на сталь действуют две силы: (1) радиальная сила Pᵣ, и (2) касательная сила трения F. Между входной плоскостью (xx) и нейтральной точкой лист движется медленнее поверхности вала, и касательная сила трения F действует в направлении (см. рис. 1), втягивая сталь в валы. На выходной стороне (yy) нейтральной точки лист движется быстрее поверхности вала. Направление силы трения тогда меняется на противоположное и препятствует выдаче листа из валов.
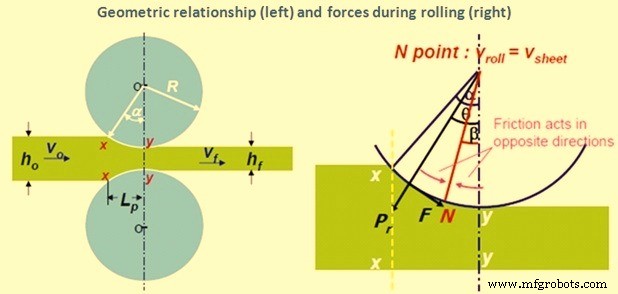
Рис. 1 Геометрические соотношения и силы при прокатке
Ключевые моменты о прокатке
Следующие основные пункты в прокатке стали:
- Прокатка — наиболее широко используемый процесс металлообразования стали, его доля примерно 90%
- Материал для прокатки втягивается трением в зазор двух вращающихся валов
- Компрессионные силы, приложенные валами, уменьшают толщину материала или меняют его площадь сечения
- Геометрия продукта зависит от контура зазора валов
- Материалы валов — чугун, литая сталь и кованая сталь из-за требований высокой прочности и износостойкости
- Валы горячих прокатных станов обычно шершавые, чтобы они могли захватить заготовку, а валы холодных прокатных станов шлифуют и полируют для хорошей чистоты
- При прокатке зерна удлиняются в направлении прокатки. При холодной прокатке кристаллы более или менее сохраняют вытянутую форму, но при горячей прокатке они начинают реформироваться после выхода из зоны деформации
- Периферийная скорость валов на входе превышает скорость ленты, которая втягивается, если трение на границе достаточно высоко
- В зоне деформации толщина стального металла уменьшается и он удлиняется. Это увеличивает линейную скорость прокатанной стали на выходе
- Таким образом, существует нейтральная точка, где скорости вала и ленты равны. В этой точке направление трения меняется
- Когда угол контакта превышает угол трения, валы не могут втянуть свежую ленту
- Крутящий момент вала, мощность и т.д. увеличиваются с увеличением длины контакта вал-работа или радиуса вала
Производственный процесс
- Валёк для теста: от этрусских истоков к современному мастерству
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Основные операции формовки материалов: процессы и механика
- Роль азота в свойствах стали