



Горячая прокатка на профильном стане: от перегрева до намотки
Прокатка стали на профильном стане горячей прокатки
Профильные станы горячей прокатки (HSM) сегодня — это либо обычные профильные станы, либо станы для прокатки тонких блетонов. Первичная функция обычного профильного стана (HSM) — перегреть полуфабрикаты-блетоны (прокатные или непрерывно отлитые) до температур прокатки, а затем прокатить их тоньше и длиннее через серию прокатных стоек, приводящихся большими двигателями, и наконец намотать удлиненную стальную ленту в рулон для удобства транспортировки и обработки. Рулоны производятся с внутренним диаметром 750 мм на намоточных машинах, с внешним диаметром до 2400 мм и ограничением веса рулона до 220 кг на см ширины. Профильный стан поставляет рулоны для холоднопрокатного стана, линеек продольного и поперечного раскроя, а также готовую продукцию для прямой отгрузки заказчикам. Большинство материала транспортируется из зоны стана автоматизированной системой рулоноперемещения в складской просек.
Атрибуты, придаваемые ленте горячепрокатным профильным станом: качество поверхности, толщина, ширина, контроль плоскости и профиль ленты.
Основные подпроцессы прокатки блетонов на профильном стане
Прокатка стальных блетонов на профильном стане состоит из нескольких подпроцессов, в конце которых получается конечный продукт — «горячепрокатный рулон». Основные подпроцессы:
- Нагрев стальных блетонов в печи перегрева
- Очешуйка нагретого блетона и его размерование в прессовом размерователе
- Прокатка в грубом стане и вторичная очистка от шкалы
- Прокатка в финишном стане
- Управляемое охлаждение горячепрокатной ленты
- Намотка прокатанной ленты
Перегрев блетона
Критически важным для профильного стана является печь перегрева. Современные профильные станы оснащены передовой печью перегрева типа «шаговые балки» (walking beam), которая вытеснила и превзошла старые гнутовые печи (pusher type). Эти печи номинально рассчитаны на выпуск нагретых блетонов в диапазоне 250–300 т/ч с возможностью производства до 25% сверх номинала с некоторыми жертвами равномерности температуры блетона. Печь требует около 350 000 ккал топливного газа на тонну блетона для нагрева от комнатной температуры до диапазона 1100–1250 °C. Инспектированные блетоны по графику прокатки укладывают по одному на загрузочный роликовый стол в блеточном парке и позиционируют перед загрузочной дверью печи. Когда в печи появляется место, толкательные рычаги проталкивают блетон внутрь. Внутри блетоны поддерживаются на высоте ~2,5 м над полом печи водохлаждаемыми, огнеупорно-облицованными трубами — «лыжами» (skids). Для минимизации холодных пятен («след от лыж») на блетонах расстояние между лыжами в некоторых конструкциях печей меняется примерно на двух третях длины печи. Два независимых набора лыж — один фиксированный, один ходящий — по очереди поддерживают блетон, пока он проходит через печь массивным подрамом, приводящимся парой крупных гидроцилиндров. В зависимости от конструкции печи, внутреннее пространство делится на несколько (пять–десять) зон для температурного контроля. Зоны предварительного нагрева и нагрева сжигают смесь топливного газа и предварительно нагретого воздуха для сгорания горелками на своде и боковых стенах печи, как над, так и под лыжами, для нагрева блетона почти до температуры выгрузки.
Большая часть предварительного нагрева блетона достигается за счет горячих выхлопных газов, проносящихся мимо блетонов к рекуператорам. Оставшееся тепло в выхлопных газах предварительно нагревает приточный воздух для сгорания до ~500–550 °C в рекуператорах. В зоне нагрева сталь в основном нагревается излучением горячих стенок печи. В зоне пропитки (soak zone) размеры и расположение горелок таковы, чтобы поддерживать равномерную температуру в зоне для выравнивания холодных пятен в блетонах.
Огнеупорные перегородки помогают физически отделять зоны, а термопары по всей печи взаимодействуют с автоматическими системами управления горелками для поддержания целевых температур в каждой зоне. Сложные компьютерные модели рассчитывают целевую температуру на выходе из грубого стана для получения целевой температуры выгрузки из печи. Оценивая температурный профиль через толщину каждого блетона в печи на постоянной основе, компьютер помогает оператору выбирать производительность и уставки зон, максимизирующие выпуск блетонов, равномерно нагретых максимально близко к целевой температуре. После начала прокатки, по мере выхода стали из грубого стана, её температура возвращается в печь, обновляя компьютерные модели и информируя оператора печи о температурной однородности.
Когда блетон достигает «выгрузочной двери» на выходе из печи, и компьютер определил, что блетон достаточно нагрет, дверь открывается, и рычаги экстрактора подъезжают под блетон, поднимают его с лыж и вытаскивают из печи. В печи обычно два экстрактора. Они могут действовать независимо для извлечения двойных заряженных блетонов по одному или в комбинации для извлечения более длинных блетонов. Горячий блетон укладывается на входной роликовый стол, который доставляет его в грубой стан через ломку шкалы.
Очешуйка и размерование блетона
Очешуйка нагретого блетона обязательна на профильном стане для достижения хорошего качества поверхности горячепрокатной ленты. Работа очешуйки должна быть оптимизирована для обеспечения максимального удаления шкалы и, следовательно, усиленного очищения при минимальном охлаждении нагретого блетона.
После выхода из печи перегрева блетон проходит со скоростью 0,15–2,0 м/с через очешуйку — камеру с двумя парами распылительных коллекторов. Коллекторы простой, удобной для обслуживания конструкции распыляют высокодавленную воду (давление до 400 кг/см²) на блетон для удаления оксидного железистого слоя, образующегося на поверхности блетона в кислородной атмосфере печи перегрева. Коллекторы обычно оснащены продвинутыми форсунками для эффективного распыления воды. Очешуйка обычно закрытого типа для предотвращения утечки воды и имеет оптимизированный водяной поток внутри. Расход воды на очешуйку составляет 200–700 м³/ч.
Современные профильные станы оснащены прессовым размерователем вместо кромочника. Главное технологическое преимущество прессового размерователя — кроме крупного уменьшения ширины (до 350 мм) за один проход, он обеспечивает явно лучшее сквозное формирование блетона через его центр. Прессовый размерователь производит более плоские «собачьи косточки» (dogbones), что ведет к уменьшению растека и большей эффективности размерования. Прессовый размерователь дает заметное преимущество в гибкости горячей прокатки полосы. Уменьшение ширины в проходе размерователя позволяет стандартизировать количество размеров в непрерывной литье до нескольких ширин, что повышает производительность НЛ-машины. Специальный режим короткого хода на голове и хвосте блетона дает меньшие потери на обрезку и более высокий выход.
Грубой стан и вторичная очистка от шкалы
В полунепрерывном профильном стане грубой стан состоит обычно из одной или двух грубых стоек, в которых блетон прокаткивается реверсивно. Блетон прокатывают в грубом стане 5 или 7 раз повторно для достижения минимальной толщины ~30 мм. Грубой стан также содержит кромочные ролики для прокатки кромок блетона и его центрирования.
Профильный стан может быть либо высокопроизводительным (high performance), либо компактным (compact). Разница — катушечный ящик (coil box), который в компактных станах установлен между грубым и финишным станами. Он уравновешивает температуры транзитного блетона (transfer bar) так, что всего с шестью финишными стойками можно достичь конечных толщин 1,2 мм. Толщина транзитного блетона, которую может обработать катушечный ящик, обычно 20–40 мм, скорость намотки ~5,5 м/с. Выходная мощность компактного стана обычно 3,5 млн т/год, а высокопроизводительные стана достигают ~5,5 млн т/год.
Высокая производительность HSM требует минимального числа проходов в грубом стане, что особенно важно для полунепрерывных HSM. Это означает большое ужимание за проход, возможно только при отличном захвате роликами (roll bite). Известно, что захват улучшается при меньшем содержании карбидов и меньшей твердости рабочей поверхности рабочих роликов.
В непрерывном HSM грубой стан обычно состоит из шести независимых прокатных стоек, последние четыре–пять из которых включают небольшие вертикальные прокатные станы — кромочники. Нагретые блетоны прокатываются через одну стойку за раз для производства так называемых транзитных блетонов (transfer bars), подходящих для финишной прокатки. Высокодавные водяные форсунки очищают оксидное железо (шкалу) с поверхности по пути. При выходе транзитного блетона из последней грубой стойки оценивается толщина ведущего края. Аналогично, пирометр измеряет температурный профиль блетона от головы до хвоста, а специальная камера фотографирует оба конца. В зависимости от толщины, ширины и марки продукта, средняя температура блетона на выходе из последней грубой стойки обычно 1050–1150 °C. Эти данные собираются в преддверии финишной прокатки.
Последние четыре–пять грубых стоек включают кромочники для контроля ширины. Индивидуальные грубые станы расположены все дальше друг от друга для размещения удлиняющихся транзитных блетонов по мере их утончения. При очень высоких температурах прокатки в грубом стане сталь очень пластична и легко «течет». Следовательно, по мере уменьшения блетона, полоса стремится растекаться вширь по краям. Кромочники служат для удержания равномерной ширины по длине полосы.
Требования к свойствам рабочих роликов грубых стоек:
- Высокий захват на основе высокого коэффициента трения, позволяющий большие ужимания за проход без дргани и скольжения, а значит — высокую производительность с уменьшенными тепловыми потерями продукта.
- Высокая устойчивость материала оболочки к износу, термической усталоте и окислению/коррозии, дающая низкий и однородный износ, более длительные прокатные кампании и сниженные простои.
- Высокая тепловая и огнеупорная устойчивость к трещинам — гладкая мелкая сеть огнеупорных трещин, предотвращающая серьезные повреждения при остановках стана.
- Идеальное качество поверхности ролика на длительных прогонах — нет отслаивания, полос, микро-осколков за одну кампанию.
- Высокая безопасность от поломок роликов при любых эксплуатационных условиях, включая аварии на станах, высокие термические и механические нагрузки.
Поскольку квадратная голова критична для правильной нити финишных стоек и нижних намоточных машин, а неровный хвост может повредить поверхности рабочих роликов или вызвать проблемы с нитью для следующего процесса, головы и хвосты почти каждого транзитного блетона обрезают парой крупных стальных барабанов с ножевым лезвием вдоль длины. При движении блетона по роликовому столу ~30 м/мин датчики фиксируют его позицию и скорость для синхронизации ножевых барабанов, оптимизируя объем обрезки; так как толщина транзитных блетонов ~30 мм, каждый лишний миллиметр обрезки означает заметные потери.
Между ножевыми барабанами и первой стойкой финишного стана обычно стоит вторая ломка шкалы для финального удаления шкалы. Водяные распылители сверху и снизу транзитного блетона под давлением ~200 кг/см² разрушают вторичную шкалу, образовавшуюся повторно, и любую шкалу, прошедшую через ранние очешуйки. Регулировка уровня верхних распылительных коллекторов и водосборных желобов позволяет оптимальную адаптацию к обрабатываемому транзитному блетону. Благодаря специальной компоновке форсунок минимизируются разные степени охлаждения верхней и нижней сторон блетона.
После вторичной очешуйки блетон ужимается парой пневматически приводных роликов для механического ослабления оставшейся шкалы, которая при понижении температур становится все более липкой, даже возвращаясь на поверхности все еще краснораскаленной стали.
Финишный стан
Финишный стан HSM обычно имеет 5–7 финишных прокатных стоек, которые уменьшают толщину транзитного блетона до требуемой калибровки. Скорость прокатки устанавливают так, чтобы последняя стойка выполняла финальное ужимание при температуре финишной прокатки 820–900 °C для достижения определенных механических свойств горячепрокатной ленты. Финишные станы прокаткивают транзитный блетон в тандеме — каждый блетон проходит через все финишные стойки сразу. Горячая сталь довольно хрупка при прокатке, и натяжение между финишными стойками должно быть тесно контролируемым на очень низких уровнях, чтобы избежать растяжения или разрыва ленты.
Корректировки вносятся по необходимости для обеспечения правильной нити ленты через каждый стан без петлеобразования и складывания или растяжения и разрыва. Положение каждого ролика возвращается в сложную систему автоматизации финишного стана, которая вместе с информацией от датчиков усилия (rolling force) и рентгеновского толщиомера конечной толщины ленты работает на плавную регулировку зазоров и скоростей для поддержания стабильной прокатки ленты до необходимой толщины несмотря на температурные вариации в каждом блетоне.
Как только блетон нанизан между каждой последовательной парой стоек, петлевик (looper) захватывает ленту для контроля натяжения между стойками. Петлевики, расположенные между финишными стойками HSM, гарантируют правильный массопоток и способствуют стабильной прокатке финишной ленты до конечной толщины. Петлевики приводятся гидроцилиндрами.
Для прокатки ультратонкой ленты используют петлевики с дифференциальным измерением натяжения для обнаружения разницы натяжения между приводной и операторской сторонами, которую устраняют поворотом верхнего набора роликов. Незначительные различия натяжения способствуют надежной рас-нити и предотвращают аварии на хвостовой части.
Функция тензиометрического петлевика — измерение распределения тяговых напряжений по ширине ленты, что является необходимым условием для автоматического онлайн-контроля плоскости. Тензиометр предпочтительно располагают между последними двумя стойками.
Межстойковые устройства жизненно важны для производства горячепрокатной ленты с высшим качеством поверхности. Важное оборудование включает: (1) входные и выходные направляющие, (2) систему охлаждения рабочих роликов, (3) антиотслаивающее устройство, (4) систему смазки зазора роликов, (5) системы межстойкового охлаждения и очешуйки. Тесное взаимодействие всех этих устройств обязательно для достижения оптимального результата. Боковые удержатели с гидравлической регулировкой ширины обеспечивают точное позиционирование за минимальное время. Направляющие зоны спроектированы так, что все изнашиваемые детали можно быстро заменять. Охлаждающая эффективность улучшена за счет оптимизированного выбора и расположения форсунок.
Комбинация охлаждения зазора, смазки зазора и улучшенных систем выходного охлаждения снижает температуру ролика. Это приводит к более тонкому оксидному слою на поверхности ролика с последствием меньшего отслаивания рабочего ролика. Смазка внутри зазора минимизирует трение, позволяя снизить прокатную силу на 20–30%. Таким образом, можно перераспределить прокатную силу для оптимизации паспортного графика и более тонких конечных калибровок. Добавлено, что дргание или вибрации в стойке предотвращаются, что ведет к более длительной службе роликов.
Глубокое металлургическое преобразование в кристаллической структуре происходит при охлаждении материала, что в зависимости от конкретной химии материала типично между 800–850 °C. Кроме того, механические свойства конечного продукта отвечают в некоторой степени на конкретную температуру, при которой выполняется финальное ужимающее прохождение.
Следовательно, для каждого продукта задается температура финишной прокатки, и автоматизация стана регулирует скорость первой финишной стойки на основе её температуры и ожидаемого охлаждения блетона по мере прохождения через каждую стойку, чтобы лента, выходящая из финишных стоек, соответствовала целевой температуре. Последняя горячая деформационная операция обычно проводится выше верхней критической температуры 787,8 °C, что позволяет прокатанной стали пройти фазовое преобразование после завершения всей горячей работы. Это производит равномерную мелкую, равновеликую зернистую структуру во всей стали. Если часть горячей прокатки проводится на стали, уже частично превратившейся в феррит, деформированные зерна феррита загрубеют при самоотжиге во время охлаждения намотанной стали. Это условие может ограничить пригодность стали для некоторых сложных операций вытяжки.
Поскольку каждый транзитный блетон проводит в финишном стане примерно одну минуту от головы до хвоста, температура стали, входящей в финишные стойки, значительно ниже, возможно на 100 °C, к моменту прокатки хвостовой части по сравнению с головной. Следовательно, после прокатки первых 150 м ленты при нитящей скорости и нити нижней намоточной машины, стан начинает разгоняться с «зум»-скоростью, рассчитанной из температурного профиля блетона на выходе из последнего грубого стана. Максимальные скорости до 20 м/с достигаются автоматизацией стана, стремящейся поддерживать заданную температуру финишной прокатки на всей длине продукта. Пирометр после последней стойки обновляет компьютерные модели финишного стана и позволяет добавить эту температуру в записи качества ленты.
При огромных прокатных силах в прокатном стане недостаточно просто установить зазор между рабочими роликами на нужную толщину и ждать, что лента выйдет с этой толщиной. При прокатных силах регулярно превышающих 3000 т в ранних финишных стойках, станины могут растянуться на 10–15 мм после входа блетона в захват при прокатке широких, жестких и/или тонкокалибровых продуктов. При установке зазоров для нити критически важно компенсировать этот фактор в каждой стойке; для этого автоматизация стана использует сложные модели для оценки прокатной силы для каждого транзитного блетона в каждой стойке на основе входящей и исходящей толщины, ширины, марки стали и оцениваемой мгновенной температуры. Модели, используемые автоматизацией, обновляются прокатными параметрами и измерениями продукта каждый раз при прокатке нового блетона, непрерывно оптимизируя настройки автоматизации. Качество продукции и выход выигрывают от планирования продуктов с похожими калибровками и марками для последовательной прокатки, позволяя автоматизации использовать последнюю использованную прокатную модель.
Помимо растяжения станин под прокатными нагрузками, ролики деформируются (изгибаются) под нагрузкой, так как их раздвигает полоса в середине, а они поддерживаются на концах подшипниками. Это дефлекция — источник атрибута ленты, известного как «креновина» (crown). Креновина инициируется в грубых станах и продолжается через каждую последующую стойку. Креновина измеряется на выходе из финишных стоек вторым сканирующим рентгеновским толщиомером, который проходит вперед-назад через ширину ленты по мере прокатки. Измеренная толщина сравнивается с толщиной, измеренной первичным рентгеновским контролером, следящим за центральной линией калибровки по длине ленты, и разница строится как запись качества продукта. Типично HSM производит материал с креновиной 0,025–0,075 мм в зависимости от ряда факторов: калибровка, ширина и марка готового продукта.
Операторы любой прокатной стойки имеют степень контроля над формой зазора роликов, регулируя винтовые механизмы (screw-downs) для увеличения или уменьшения прокатной силы в этой стойке, влияя на степень дефлекции роликов. Последние четыре финишные стойки обычно включают гидравлическое изгибание рабочих роликов (work roll bending) для дополнительного контроля формы нагруженного зазора. Операторы регулируют изгиб рабочих роликов в этих стойках для влияния на креновину в конечном продукте. Изгиб рабочих роликов в последней финишной стойке используется исключительно для создания формы зазора, соответствующей профилю ленты, выходящей из предыдущей финишной стойки, для производства плоского конечного продукта.
Технологии, внедренные в современный профильный стан для улучшения качества продукта: (1) автоматический контроль калибровки (AGC), (2) автоматический контроль ширины (AWC), (3) изгиб рабочих роликов, (4) непременно меняющаяся креновина (CVC), (5) компенсация эксцентриситета роликов. CVC — способ изменения профиля ленты за счет использования роликов с профилем. Зазор между роликами меняется осевым смещением роликов. CVC также известен как техника смещения роликов (roll shifting). CVC имеет более медленную динамику, но более широкий диапазон, чем изгиб рабочих роликов. Поскольку CVC и изгиб рабочих роликов дополняют друг друга, обе техники обычно используются в современных профильных станах.
В последние годы растет требование к профилю, толщине, плоскости и поверхности горячей ленты. Для удовлетворения этого спроса технология CVC была обновлена. Улучшения коснулись как механического оборудования, так и процессной модели.
Управляемое охлаждение
После выхода из финишных стоек лента перевозят большой числом индивидуально приводных роликов через 4–12 банков низкого давления, высокого объема водяных распылений, охлаждающих краснораскаленную ленту до заданной температуры намотки 400–900 °C и в нижние намоточные машины (down coilers). Боковые направляющие по бокам выгрузочного стола держат голову ленты, направленную к намоточным машинам; финальный участок направляющих перед каждой намоточной машиной регулируется под ширину ленты и имеет пневматическую систему быстрого закрытия, позволяющую оператору центрировать головную часть ленты при начале намотки.
Металлургически критичным для свойств горячепрокатной стали является температура намотки, так как рулон остывает от этой температуры до окружающей за три дня. По сути, это термическая обработка, сравнимая с отжигом: напряжения, сообщенные стали при уменьшении толщины от блетона до калибровки горячей ленты, получают возможность релаксировать по мере остывания рулона. Хотя сталь непрерывно рекристаллизуется во время горячей прокатки, уменьшения толщины иногда более 99% за менее чем десять минут сильно напрягают сталь; температуру намотки назначают продуктовые металлурги для управления этими уровнями напряжений в поиске оптимальных механических свойств. Охлаждение горячепрокатной ленты после прокатки в последней финишной стойке показано на рис. 1.
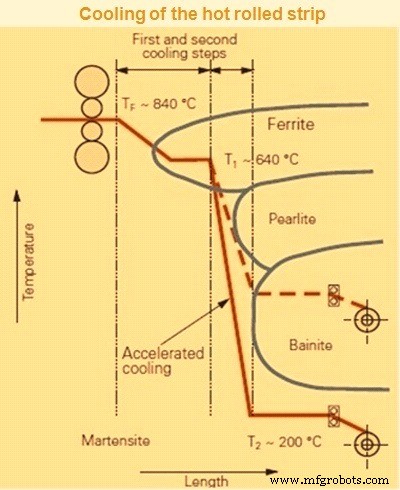
Рис. 1 Охлаждение горячепрокатной ленты
Выходная зона между финишным станом и намоточной машиной нужна для транспорта материала и установки его температуры, а значит — для достижения механических свойств. Выбор шага роликов в зависимости от диапазона толщины ленты гарантирует надежный транспорт, особенно головы ленты.
В союзе с высокоэффективной моделью охлаждения, ламинарная система охлаждения в этой зоне обеспечивает желаемую температуру намотки и охлаждение для достижения желаемых механических свойств проката.
Комбинация ламинарной системы охлаждения и системы маскировки краев предотвращает чрезмерное охлаждение краев ленты, минимизируя разницу напряжений по ширине ленты. В результате улучшается плоскость холодной ленты.
Продукт, продаваемый как горячепрокатный и горячепрокатный декапированный и замасленный для лазерной резки заказчиком, наматывают при относительно высоких температурах, чтобы максимально релаксировать сталь, так что детали, вырезанные из рулона, лежат плоско даже после разрешения остаточных напряжений вокруг конфигурации детали. Наоборот, намотка при относительно низкой температуре позволяет физическим качественным маркам стали удерживать более высокие внутренние напряжения и ограничивает размер отдельных кристаллов и карбидов, образующихся внутри и между кристаллами; каждый из этих факторов способствует более высоким уровням прочности в готовой горячепрокатной ленте.
Охлаждение стали на 200 °C при скоростях до 20 м/с требует огромных объемов воды, поэтому большое количество (152) распылительных коллекторов, индивидуально клапанируемых и управляемых системой автоматизации, обливают сталь сверху и снизу водяными занавесками. Компьютер оценивает, основываясь на нитящей скорости ленты и целевой температуре финишной прокатки, сколько воды нужно для охлаждения головной части, и точность этой оценки подтверждается пирометром перед нижними намоточными машинами. По мере необходимости корректировки количества используемых распылителей компьютер включает и выключает их для поддержания целевой температуры по длине рулона. Поскольку финишные станы разгоняются после нити нижней намоточной машины для поддержания температуры финишной прокатки, все больше распылителей активируется по мере прокатки для компенсации уменьшенного времени пребывания стали на выгрузочном столе.
До 300 м³ воды в минуту качают по всему HSM для охлаждения финишно-прокатанной ленты, печных лыж, прокатных роликов, компонентов намоточных машин и очешуйки транзитных блетонов. Вся вода перерабатывается через систему ям сбора шкалы/илла, через ламинарную систему охлаждения и обратно к одному из двух выделенных охлаждающих башен.
Намотка
Операция намотки начинается с пары ужимательных роликов, захватывающих головную часть ленты и устанавливающих натяжение через выгрузочный стол обратно к финишным станам. Головная часть отклоняется затвором вниз на мандрин соответствующей намоточной машины и направляется вокруг мандрина пневматически приводными обмоточными роликами (wrapper rolls), соединенными фартуками.
Гидравлически регулируемая входная направляющая на конечном конце выгрузочного стола служит для центрирования ленты перед входом в станцию намотки. Лента, движущаяся со скоростью финишной прокатки, надежно захватывается ужимательным блоком и направляется на мандрин намоточной машины. Удерживающий ролик на входной стороне ужимательного блока предотвращает пучение ленты (особенно толстокалибровой) перед ужимательным блоком.
Когда головная часть полностью обмотана на мандрин, витки начинают нарастать вокруг мандрина, отталкивая обмоточные ролики. Как только головная часть надежно захвачена, и трение и натяжение предотвращают скольжение витков стали относительно мандрина, обмоточные ролики отцепляются от растущего рулона. После выхода хвостовой части ленты из финишного стана ужимательные ролики продолжают удерживать обратное натяжение, предотвращая размотку рулона; перед тем как хвост протащится через ужимательные ролики, обмоточные ролики снова зацепляются. Гидравлическая рулонная тележка (coil car) встает под рулон, поднимается для поддержки массы рулона, снимает рулон с мандрина и устанавливает его в позицию для транспорта к автоматической машине для упаковки и маркировки.
С учетом широкого диапазона размеров горячепрокатной ленты: толщина 1,5–20 мм, ширина 750–2200 мм, а также условий и затрат на обслуживание станции намотки, трех- или четырехроликовая намоточная машина предлагает большое количество практических преимуществ.
Производственный процесс
- Горячекатаные сорта стали и применение — исчерпывающее руководство
- Эффективное декапирование горячекатаных углеродистых стальных полос для удаления оксидного накипа
- Перегревательные печи: типы, функции и промышленное применение
- Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства с…
- Прокатка стали: процесс точного производства
- Основы прокатки стали: от литья к готовым изделиям
- Основные материалы для производства стали в конвертере основного отдува
- Ролики прокатных станов и ролл-шоп: экспертные решения для производительности и долговечности
- Линии продольной раскройки стальных полос: ключевые особенности и производственный цикл
- Горячая и холодная прокатка: понимание процессов формовки металла