



Эффективное декапирование горячекатаных углеродистых стальных полос для удаления оксидного накипа
Дecaпирование горячекатаных полос углеродистой стали в декапировочных линиях
Дecaпирование (пиклирование) подготавливает поверхность стали к холодной прокатке — полностью удаляет оксидный накип (шкуру) с горячекатаной полосы. Наличие накипа при холодной прокатке изнашивает валы и дает дефекты на готовом продукте. Толщина накипа зависит от параметров горячей прокатки, главное — температура намотки, хотя сам процесс прокатки тоже влияет.
Образование и структура накипа
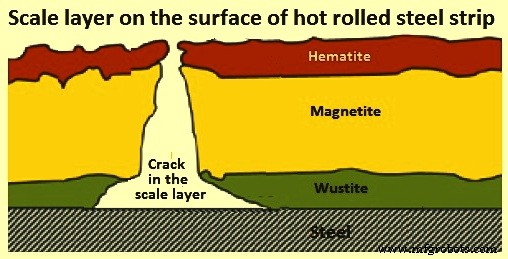
Накип образуется при горячей прокатке: поверхность стали реагирует с кислородом воздуха, образуя оксиды железа. Слой накипа (шкуры) состоит из трех слоев с разным соотношением Fe и O₂ (Рис. 1). Внешний — гематит Fe₂O₃ (30,1% O₂), средний — магнетит Fe₃O₄ (27,6% O₂), внутренний — вюстит FeO (22,3% O₂). При температуре >566 °C преобладает вюстит, при охлаждении ниже 566 °C часть превращается в железо и магнетит (4FeO = Fe₃O₄ + Fe). При быстром охлаждении (прутки, прутья) вюстит сохраняется. При медленном (полосы в рулонах) основной оксид — магнетит.
Процесс декапирования и растворы
Дecaпирование — химическое удаление накипа погружением в водный раствор кислоты. Исторически (конец 1700-х) использовали уксус. Вариации: тип, концентрация, температура кислоты — зависят от временных ограничений (партийный/непрерывный режим), толщины, состава и структуры накипа (трещины). Рис. 2 — основные входы и выходы процесса.
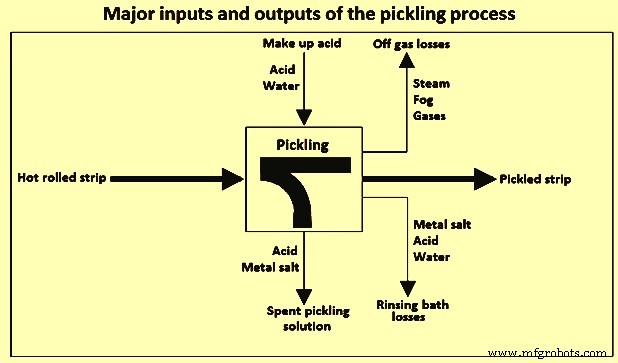
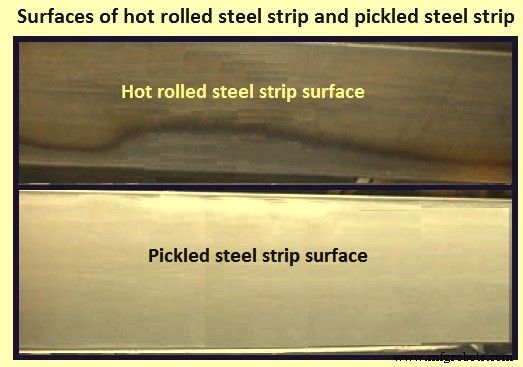
Рис. 3 — поверхности до и после декапирования.
Кислотные растворы
Для углеродистой стали: серная кислота (H₂SO₄) — в основном для партийного декапирования; соляная (HCl) — стандарт для непрерывных линий с 1994 г. HCl применяют с 1964 г., многие установки перешли на неё. Смеси HCl и H₂SO₄ (добавление NaCl в серную ванну) тоже использовались для получения яркой поверхности и ускорения, но пропорция HCl для сравнимой скорости слишком высока — неэкономично, а смешанные кислоты сложно утилизировать.
Преимущества H₂SO₄: (i) чаще регенерация, (ii) нагрев позволяет ниже концентрацию, (iii) легкость восстановления сульфата железа (FeSO₄), (iv) контроль скорости температурой.
Недостатки H₂SO₄: (i) большее нападение на базовую сталь, (ii) большая диффузия H₂ в сталь, (iii) остатки более адгезивны, (iv) раствор нужно нагревать.
Преимущества HCl: (i) экономия на нагреве (комнатная температура), (ii) более полное удаление накипа, (iii) меньше проникновения H₂, (iv) меньше осадка солей Fe.
Недостатки HCl: (i) дымящиеся выделения при нагреве, (ii) дорогие системы регенерации, (iii) более коррозионны для оборудования, (iv) выше затраты на утилизацию.
Таблица 1 — сравнение H₂SO₄ и HCl в непрерывных линиях.
| № | Показатель | Ед. | H₂SO₄ | HCl |
|---|---|---|---|---|
| 1 | Масса выходной полосы | т | 0,99 | 0,98 |
| 2 | Удельный расход | |||
| 3 | Электроэнергия | кВт·ч | 18,5 | 18,5 |
| 4 | Вода | м³ | 2,1 | 1,4 |
| 5 | Доза кислоты | кг | ||
| 6 | H₂SO₄ (25% раствор) | 85 | ||
| 7 | HCl (17% раствор) | 140 | ||
| 8 | Трудозатраты | чел.-час | 0,35 | 0,35 |
| 9 | Отходы | |||
| 9a | Исчерпанная кислота | кг | 90 | 160 |
| 9b | Сульфат в исчерпанной кислоте | кг | 18 | |
| 9c | Хлорид в исчерпанной кислоте | кг | 22 |
Другие кислоты (лимонная, шkiejная, муравьиная, фторидная, фтороборная, фосфорная) способны удалять накип, но скорости неэкономичны для коммерческого непрерывного производства.
Механизм удаления накипа
Минеральные кислоты проникают через трещины в накипе, реагируют с внутренним слоем и базовой сталью. Образовавшийся водород (H₂) и растворение FeO способствуют отслаиванию внешних слоев.
Реакции H₂SO₄ с FeO или Fe₃O₄+Fe: (i) FeO + H₂SO₄ = FeSO₄ + H₂O, (ii) Fe₃O₄ + Fe + 4H₂SO₄ = 4FeSO₄ + 4H₂O. С базовой сталью: Fe + H₂SO₄ = FeSO₄ + H₂↑.
При серной кислоте: кислота через трещины растворяет поверхностное железо, образуются пузырьки H₂, накип ослабевает. Растворение накипа в кислоте медленное — он оседает и постепенно растворяется. Обе реакции экзотермичны, но не компенсируют потерь тепла (нагрев холодной полосы, потери в атмосферу) — нужен подогрев паром. Риск передекапирования высок. Продукт — FeSO₄ (зеленый), восстанавливается при регенерации H₂SO₄. Скорость зависит от концентрации и температуры: до 25% пропорционально растет, выше — медленнее. Температура: скорость удваивается на каждые 6–8 °C в диапазоне 25–95 °C.
При HCl: основное удаление — прямое нападение на оксиды. Проникновение через трещины тоже работает, но вклад меньше, чем у H₂SO₄. Реакции: (i) FeO + 2HCl = FeCl₂ + H₂O, (ii) Fe₃O₄ + Fe + 8HCl = 4FeCl₂ + 4H₂O. С базовой сталью: Fe + 2HCl = FeCl₂ + H₂↑.
H₂SO₄ дает хорошие результаты при партийном декапировании прутков/проволоки (до 0,60% C) и непрерывной очистке при [Fe] <8 г/100 см³. Коммерческая H₂SO₄ — 93%, HCl — 31% или 35%. H₂SO₄ меньше дымит. Минусы: темная поверхность, грязь (особенно на высокоуглеродистой), сильное ингибирование солями Fe.
Эмиссии H₂SO₄: распыление (капли от атаки на сталь с выделением H₂). Нужен вентилятор для защиты от коррозии и условий труда.
HCl предпочтительна для партийного декапирования высокоуглеродистой стали. Непрерывные линии используют HCl для равномерной поверхности и на низко-, и высокоуглеродистой стали. Риск передекапирования минимален при коротком контакте.
Типичные условия партийного HCl: концентрация 8–12 г/100 см³, 38–40 °C, время 5–15 мин, макс. [Fe] 13 г/100 см³. Обычно используют химический ингибитор для защиты базовой стали.
HCl дает преимущества: равномерную светло-серую поверхность на высокоуглеродистой стали, меньше передекапирования, эффективна при [Fe] до 13 г/100 см³, лучшее промывание (хлориды растворимы). Главный минус — нужна хорошая система улавливания дыма (HCl газ). Эмиссии HCl требуют вентиляции.
Скорость зависит от: состава стали, адгезии оксидов, концентрации кислоты и солей Fe, температуры, перемешивания, времени, ингибиторов. Скорость растет с концентрацией и температурой. По мере процесса свободная кислота истощается, соли Fe накапливаются — качество падает. Тогда исчерпанную ванну сливают, заливают свежую. Перекачка — непрерывная или партийная.
Загрязнение маслом дает неравномерное декапирование и пятна. Маслянистую сталь нужно обезжирить. Ветреное средство в растворе повышает эффективность, сокращает время. Многие ингибиторы содержат его.
Концентрации часто в г/100 см³ (w/v). Для перевода в мас.% (w/w) делим на плотность раствора. Приближенные формулы плотности (г/см³ при 25 °C):
D = 0,9971 + 0,00633·C(H₂SO₄) + 0,0099·C(FeSO₄)
D = 0,9971 + 0,00446·C(HCl) + 0,00815·C(FeCl₂)
где C — в г/100 см³.
Ингибиторы
Ингибиторы добавляют для: (i) минимизации атаки на базовую сталь, (ii) предотвращения питтинга от передекапирования, (iii) снижения распыления от H₂, (iv) снижения расхода кислоты, (v) предотвращения водородной ломкости. При правильных дозах не замедляют удаление накипа.
Раньше использовали натуральные: 겨, желатин, клей, нефтепереработки, коксование, древесные смолы. Современные — смачиватели + синтетические активные вещества: N-основы (пиридин, хинидин, гексаметилентетрамин, амины/полиамины), альдегиды, тиальдегиды, ацетиленовые спирты, сернистые (тиомочевина, производные). Часто синергия нескольких компонентов. Хороший ингибитор не дает «прорыва» (осадок на заготовке), устойчив к температуре, не пахнет. Для H₂SO₄ часто тиомочевина/замещенная тиомочевина с амином. Для HCl — амины/гетероциклические N-соединения. В отработанной H₂SO₄ накопление FeSO₄ тоже ингибирует кислоту. Большинство сталей требуют ингибированные растворы.
Стали с высоким P (≥0,03%) склонны к передекапированию. Ингибированные растворы используют в непрерывных линиях для внутренних поверхностей труб. При остановке линии без ингибитора — избыточная потеря металла, шероховатость, нарушение толщины.
Дозирование лучше пропорционально добавке кислоты или объему в баках. Плохой метод — добавлять по таймеру, не связанному с дозированием кислоты. Ванна должна быть недодозирована до добавки и может стать передозированной после. Основной механизм — адсорбция на сталь, затормаживание катодных/анодных процессов коррозии. При низких концентрациях слой неполный — локальные атаки.
Для низкоуглеродистых сталей (<0,40% C) и H₂SO₄ 10–14% (плотность 1,82) при ≥70 °C: сильные ингибиторы 0,25–0,50% от сырой кислоты. При [FeSO₄] 30% раствор сливают — замедляет процесс, дает грязь. При приближении к этому уровню доп. ингибитор не нужен. Для ≥0,40% C: 60–66 °C, [FeSO₄] <20%.
Для HCl: сильные ингибиторы 0,125–0,25% от сырой кислоты. При высоком [Fe] и низкой кислоте скорость падает (HCl терпимее). Иногда используют ускорители (проприетарные, с ингибиторами). Неингибированные растворы — для высоколегированных сталей (нужна большая химическая активность). Если ингибитор нужен — дозы ниже, чем для углеродистых.
Непрерывные декапировочные линии
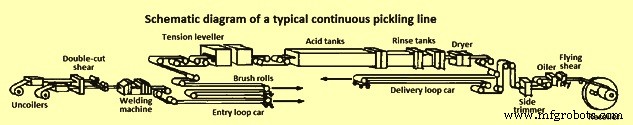
Горизонтальные ванны работают с рулонами, сварными голове-к-хвосте. Сердце — ванны (обычно 3–4 в ряд) с кислотой. Входная секция: конвейер рулонов, 1–2 раскрутчика, 1–2 процессора, 1–2 ножницы, сварочный аппарат. Процессоры (ман드рель, прижимающий вал, мелкие валы) изгибают полосу — трещины в накипе. Качество сварки критично — разрывы требуют зананизывания.
Рулоны соединяют голове-к-хвосте. Гидравлические ножницы срезают участки с концов, убирают поврежденные внешние витки. Голова следующего рулона прижимается к хвосту предыдущего, высокое напряжение/ток плавят концы, гидравликой сближают (наклina) — «наклinnое сварное соединение». Ножницы за сваркой срезают заусенцы. Надежность сварки важна — разрывы = простои.
Перед ваннами: бридели для натяжения, аккумулятор (мокрые петли или каретный), выпрямлятель-среднее (stretch leveler) — эффективно трещинит накип и улучшает форму полосы.
Дecaпировочная секция: 3+ ванн. «Глубокие» — глубина 1,2 м, длина до 32 м. Ванны — стальные оболочки с накаткой резины, защищенной керамическим кирпичом. Каскадный контрток раствора: свежая кислота в последнюю ванну (макс. концентрация), по ходу концентрация падает, из первой сливают отработку. Далее промывка.
Современные линии: мелководные ванны (~0,4 м глубиной, до 36 м длиной). Каскад + рециркуляция через теплообменник. При остановке раствор быстро сливается в баки и обратно при пуске. Глубокие ванны — подъемники для извлечения полосы при длительной остановке. Крышки — стеклопластик или полипропилен. Скребки (кислотоустойчивая резина) над/под полосой на выходе из каждой ванны минимизируют перенос кислоты. Используют турбулентные мелководные линии — более эффективное декапирование.
Эффективная промывка — каскадная система. Несколько камер, чистая вода в последнюю, переливается через переливы в предыдущие. Излишки из первой — на сточную очистку (часть — на дозаправку ванн). В каждой камере меньше кислоты. После промывки — воздушная сушка, выход: тускло-серебристая структура.
На выходе: выходной аккумулятор. Входные и выходные аккумуляторы (луперы) держат полосу в движении при смене рулонов на входах/выходах — важно для производительности и предотвращения пятен при остановке между ваннами и сушкой.
Оборудование на выходе: управляющие валы, станция контроля, двусторонние обрезчики, маслянка, 1–2 намотчика. Края обрезают вращающимися ножами (30–50 мм «боковой обрез» на ширину). Масло с сернистыми добавками для чистоты. Оцинкованные продукты обычно не маслят. Полосу намотывают. Линии должны иметь газоочистики для улавливания эмиссий/распыления.
Макс. скорости в современных линиях: 300–460 м/мин в декапировочной секции. Устойчивая работа на таких скоростях ограничивается другими узлами, но концентрации и температуры в ваннах должны обеспечивать полное удаление накипа даже на высоких скоростях. Схема типичной линии — Рис. 4.
Вертикальные башенные линии
Некоторые линии используют вертикальные башни с 1–2 распылительными колоннами HCl. Колонны из стекловолокно-полиэстера, герметичные секции, высота 21–46 м. Ванны — резинообложенная сталь. Отработанная кислота в поддон, в рециркуляционный бак. Состав: 11 г/100 см³ HCl, 13% FeCl₂. Теплообменник (углеродный блок), подача на распылители при 77 °C. Обычно есть регенерация кислоты. Работа с рулонами на входах/выходах как у горизонтальных линий.
Типы декапировочных линий
Три основных типа: (i) толкательно-тянущие (push-pull), (ii) полунепрерывные, (iii) непрерывные.
Толкательно-тянущие линии
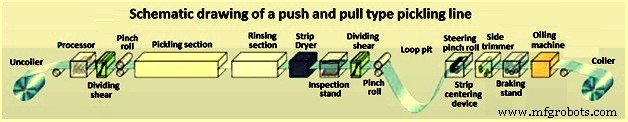
Для малых/средних мощностей. Предпочтительная толщина >1,5 мм. Полоса не сварена/сшита, а проходит поштучно.
Преимущества: высокая гибкость + производительность при низких инвестициях. Не нужны дорогие сварка, луперы, бридели. Мелководные ванны → высокая турбулентность, меньше время декапирования.
Обрабатывают 1–16 мм толщиной, до 2100 мм ширины, разные марки, рулон за рулоном, подряд. Мощность до 1,2 млн т/год. Оптимизированный процесс с индивидуальной рециркуляцией и нагревом — минимум ресурсов, качественная поверхность. Схема — Рис. 5.
Полунепрерывные линии
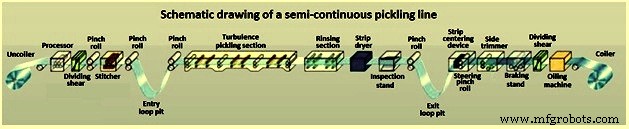
Особенность: малые луперы — полоса в процессной зоне не останавливается полностью, пока на входе сшивают (stitcher) рулоны. Не нужно зананизывать каждый рулон. Для малых/средних мощностей, тонких/сверхтонких полос (<3 мм). Можно апгрейдить до непрерывных. Схема — Рис. 6.
Непрерывные линии
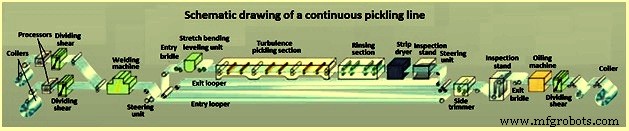
Для средних/больших мощностей, тонких/средних толщин. Сварочный аппарат на входе соединяет полосы в бесконечную, горизонтальные луперы обеспечивают высокую скорость в процессной зоне. Высокое качество на больших объемах. Могут стыковаться с холодными прокатными станами. Схема — Рис. 7.
Производственный процесс
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Горячекатаные сорта стали и применение — исчерпывающее руководство
- Горячекатаная против холоднокатаной стали: ключевые различия и выбор правильного материала
- Горячекатаный против холоднокатаного стали: как выбрать правильный вариант для проекта
- Среднеуглеродистая сталь: свойства, применение и термообработка
- Сталь AISI 1008 горячекатанная: Полный обзор свойств
- Сталь AISI 1015 горячекатанная: Ключевые свойства и применение
- Сталь DIN 17111 Grade R10S10 горячекатаная — идеальна для болтов, гайок и заклепок
- Сталь DIN 17111 Grade R7S6 горячекатаная — оптимальна для крепежных изделий
- Линии продольной раскройки стальных полос: ключевые особенности и производственный цикл