



Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
Технология литья тонких плит и прокатки (TSCR)
Для плоского проката жидкую сталь обычно отливают в плиты толщиной 150–350 мм на непрерывных плитоотливных машинах. Плиты осматривают, шарфуют и перегревают в печи до прокатных температур перед прокаткой в горячее в полунепрерывных или непрерывных станах. Развитие технологии TSCR (Thin Slab Casting and Rolling) — шаг к сокращению этапов производства горячекатаных рулонов (HRC). Изначально цель — снижение капитальных и операционных затрат, сегодня это один из самых перспективных маршрутов поддержания лидерства стали в технологических применениях, технология достигла высокой зрелости. Скорость литья 6,0 м/мин при толщине плиты 50/55 мм — обычная практика.
Изначально тонкими плитами лили только коммерческие качества углеродистых сталей. Сейчас — большинство марок: низко-, средне-, высокоуглеродистые, ВЧС (HSLA), трубные, автопром (включая IF — интерстициально-свободные). Технология принесла парадигмальный сдвив в литье и прокатку. Возможна благодаря улучшениям: (i) конструкция кристаллизатора, (ii) гидравлические колебания кристаллизатора, (iii) электромагнитные тормоза (EMBR), (iv) высоконапорные удалители накипа и боковые направляющие (еджера), (v) динамическое уменьшение жидкого ядра (LCR), (vi) качество литейного порошка и переработанный SEN, (vii) водяное распыльное охлаждение.
Преимущества TSCR над толстыми плитами
- снижение капитальных затрат;
- сокращение персонала;
- меньше площадь под производство;
- повышение выходного коэффициента готового продукта из жидкой стали;
- снижение удельного расхода топлива;
- снижение удельного расхода электроэнергии.
История развития
До середины 1980-х TSCR не увенчалось успехом из-за технологических вызовов. Прорыв — октябрь 1985 г.: SMS Schloemann-Siemag отлила первую тонкую плиту 50 мм на пилотном заводе в Кройцаль-Бушхюттен. Успех благодаря запатентованной воронкообразной форме кристаллизатора и оптимизированному погрузочному устройству (SEN). Технология названа «Compact Strip Production (CSP)». Первый CSP-заказ — конец 1987 г., пуск июль 1989 г. на Nucor Steel (Кроуфордсвилл, Индиана). Сразу после пуска — крупный пробой из-за неопытных операторов, замедлил принятие технологии.
Параллельно развивался процесс In-line Strip Production (ISP) — Mannesmann Demag и группа Arvedi. Разработка с 1988 г. по патенту Arvedi-Mannesmann. 1992 г. — прототип ISP на заводе Arvedi в Кремоне (основная разработка). 1994–95 — первая фаза завершена. Позже на базе ISP Arvedi создала процесс Arvedi ESP (endless rolling) — полоса 0,8 мм. Voest Alpine (VAI, теперь Primetals) и Danieli (Италия) также разработали TSCR. VAI — CONROLL (плиты до 125 мм, скорее средние). Danieli — fTSR (70–90 мм). Массовое внедрение TSCR ускорилось после экспансии Китая и Индии. Сегодня трехструнный CSP-завод работает на ESSAR, Гужарат (ныне ArcelorMittal Nippon Steel India).
TSCR динамично развивался: производительность, доступность, затраты, спектр марок, ближние к чистовому размеры, геометрия, качество, поверхность. Сейчас производят не только низко-/среднеуглеродистые, но и нержавеющие (ферритические, аустенитические), электротехнические (текстурные). Вспомогательные этапы и послепрокатные объекты тоже развивались под продукцию CSP, например, толщина горячего проката до ~1 мм.
Металлургические и технологические особенности TSCR
От лиелки до намотчика ключевые особенности:
- Быстрое затвердевание утончает дендритную структуру → более однородная.
- Неметаллические включения — мелкие, шаровидные, сохраняют форму при горячей прокатке → изотропные свойства (вязкость, гнутость).
- Все микролегирующие элементы остают в растворе. Высокая температура плиты перед прокаткой предотвращает преждевременную выделение.
- Для минимизации трудностей литья в перитектной зоне углерод в микролегированных сталях ограничивают 0,05–0,06% — выгода для вязкости и сварности.
- Высокая температура при изгибе/разгибе минимизирует поперечные трещины.
- Температура в уравнивающей печи зависит от микролегирующего элемента — удержание в растворе.
- Прямая зарядка — главный фактор снижения энергопотребления при горячей прокатке.
- Деформация в первых проходах часто >50%. Тяжелая деформация при высоких температурах уточняет крупные аустенитные зерна (>1000 мкм) рекристаллизацией.
- Уточнение и однородность аустенитных зерен — предпосылка тонкой ферритовой структуры 4–5 мкм.
- Ускоренное охлаждение на выбеге и подохлаждение аустенита дальше уточняют феррит.
Процесс и типичная температурная карта — Рис. 1.
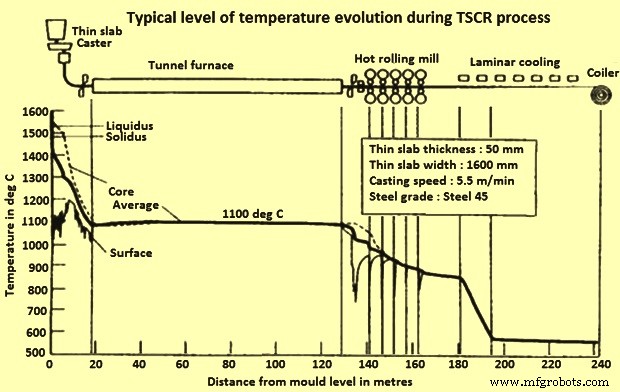
Быстрое затвердевание дает более однородную мелкую структуру. Мелкий междендритный интервал (SDAS) от быстрого затвердевания способствует однородности, меньше микросегрегации (сегрегация между дендритными рукавами: минимум в центре, максимум между). SDAS — мера неоднородности при непрерывном литье плит. В TSCR используют систему «жидкое ядро уменьшение» (LCR). LCR позволяет уменьшить толщину струйки под кристаллизатором, пока ядро жидкое. Обычно первый сегмент проводников регулируют для заданного уменьшения. Разные TSCR-процессы описаны ниже.
Compact Strip Production (CSP)
Концепция CSP — макс. стоимостная эффективность через связку трех этапов: (i) литье, (ii) уравнивание температуры, (iii) горячая прокатка. Жидкая сталь в лиелку непрерывной литейной машины (НЛМ). Литье в плиту 50–90 мм. Плиту срез на длину, перевозят в тоннельную/уравнивающую печь (обычно 1150 °C). В этот момент размер аустенитного зерна 500–1000 мкм. После 20 мин выдержки плита выходит, обрезается головкой. Горячая тонкая плита входит в финишный стак при ~1000 °C. Прокатка в горячую полосу (0,8–16 мм толщиной, 800–1880 мм шириной) через 5–7 стаканов. После прокатки — выбег (ROT) с ламинарным охлаждением до температуры намотки, затем намотка до комнатной температуры. Схема CSP — Рис. 2.
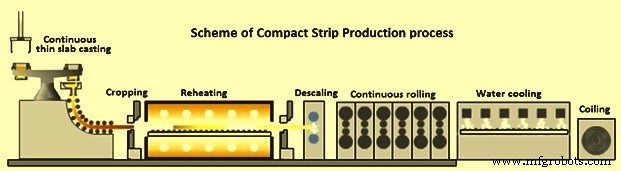
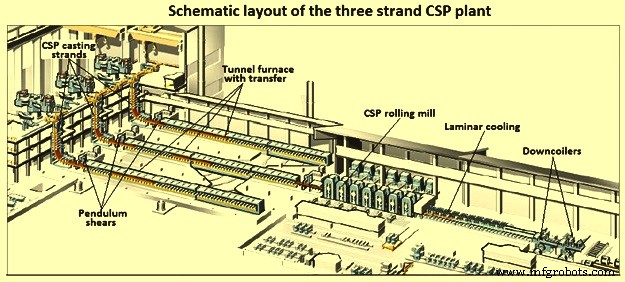
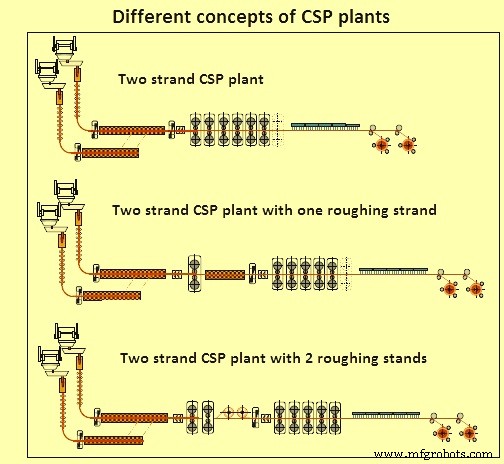
Основные элементы CSP: лиельная турель, кристаллизатор, проводник, валки-ущипы, маятниковые ножницы, нагревательная печь с переносной тележкой между двумя литейными стойками, прокатный стак 5–7 стаканов, охлаждение полосы, намотчики. Гибкая настройка толщины плиты при литье через LCR — адаптация к конечной толщине полосы, толщине и скорости литья. Горячая полоса 1 мм комфортно прокаткивается. CSP использует системы управления профилем и плоскостью с технологией CVC. Мощность: 1 струна — до 1,5 млн т/год, 2 — до 3, 3 — до 4 млн т/год. Схемы — Рис. 3, 4.
Сердце CSP — кристаллизатор
Патентованный воронкообразный хромо-цирконисто-медный кристаллизатор длиной 1100 мм (Рис. 5). Жидкая сталь через SEN в узкую полость за счет расширения входа в форме воронки. Воронка заканчивается примерно в середине длины, далее широкие стенки параллельны, расстояние = толщине плиты. Стенки конические — компенсация усадки. Из-за быстрого затвердевания достаточно проводника 4,5–5 м даже при 6 м/мин.
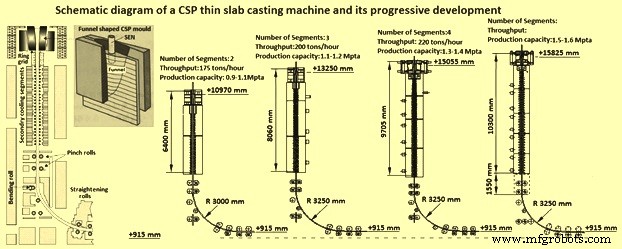
По сравнению с оригиналом: заметное развитие конфигурации воронкообразного кристаллизатора, длины проводника, технологических контуров управления, гибкости по пропускной способности и толщине. В современных заводах длина проводника увеличена с ~6,0 до 9,7 м (Рис. 5) с сохранением вертикальной концепции. Решающий шаг — переход от U-рамы к двухрамной (O-frame) конструкции: крепление в центре + повышенная жесткость. Рама имеет боковые окна для йока при использовании EMBR.
Технологические контуры систематически расширены для макс. надежности и качества: управление уровнем в кристаллизаторе, гидравлические колебания, LCR, измерение плотности теплового потока и раннее обнаружение пробоев, динамическое управление финальным затвердеванием для высокой температуры входа в тоннельную печь. Прямая связь литья и прокатки дает потенциал по пропускной способности и габаритам. LCR позволяет оптимальную толщину плиты для предельных размеров, макс. пропуска или требуемой деформации.
Прокатный стак CSP развивался под запросы рынка. Лучшее решение для широкого ассортимента — компактная схема 6–7 стаканов. Для мин. толщины 0,8 мм используют разные входящие толщины, оптимизируют диаметры и материалы валков (2–3 разных диаметра). CVC, проверенная на обычных станах, улучшена для CSP — «CVC Plus»: диапазон настройки профиля до 190% настройки CVC.
Эффективные межстаканные системы охлаждения позволяют ферритовую прокатку сверхнизкоуглеродистых сталей и термомеханическую — ВЧС. Летающие ножницы перед роторным/двумя нисходящими намотчиками дают возможность полубесконечной прокатки тонкой полосы. Быстрые системы охлаждения после последнего стакана или в задней части линии дают гибкость в реализации температурно-временных кривых для спец. свойств и мультифазных сталей.
Способность прокатывать <1,5 мм — особенность CSP. Разработаны технологические пакеты для этого. В зависимости от входящей толщины, температуры, распределения деформации и скорости — мин. толщина 0,8 мм при аустенитных температурах финишной прокатки.
По сравнению с традиционным горячим прокатом — достижимые толщины до 50% тоньше (зависит от марки). Это повышает требования к стаку CSP: силы, энергия, износ валков (поздние стаканы), плоскость. Смазка зазора — минимизация износа, снижение разделяющей силы и крутящего момента, улучшение поверхности. Для контроля плоскости сегментированные луперы фиксируют не только межстаканное натяжение, но и распределение натяжения по ширине, активируют изгиб рабочих валков.
Несмотря на меры, для очень тонкой полосы сложно достичь высокой плоскости после остывания. Полоса, плоская на выбеге под натяжением, может дать волны по краям при размотке. Разработали «краевое маскирование» (edge masking): регулируемые направляющие под группами ламинарного охлаждения удерживают воду от краев, улучшают плоскость с 250 I-ед. до 25 I-ед. (I-Units — точная количественная мера плоскости, безразмерная, учитывает высоту и длину волны).
Контур управления по всему стаку постоянно обновляются. Служат не только стратегии прокатки, расчету проходной карты и предустановке, но в основном — заданным параметрам готового продукта: профиль, контур, плоскость, контроль массопотока, обеспечение конечной толщины, мин. допусков. Механические свойства сильно зависят от температур финишной прокатки и намотки, стратегии охлаждения. Разработаны и адаптированы физические модели под растущие требования.
Горячекатанная полоса CSP, особенно тонкая (до 0,8 мм), влияет на проектирование последующих этапов: декапирование,оцинкование. Пример: линия декапирования и оцинкования Wuppermann (Нидерланды, 2000 г.) для 0,8–3,0 мм. Можно интегрировать 1–2 холодных прокатных стакана.
In-line Strip Production (ISP)
ISP дает горячекатаный рулон до 1 мм. Уникальная компактность: 180 м от жидкой стали до рулона — самая короткая линия в мире. Три ключевые черты: (i) непрерывное литье с LCR при затвердевании, (ii) прямая связь литья и начальной прокатки плиты, (iii) компактный индукционный нагреватель + две печи-катушки (coil box) вместо длинных тоннельных печей на входе в горячий стак.
Литье в многогнутой кристаллизатор с сервогидравлическими колебаниями, выходная толщина 70 мм. Плита проходит мягкое уменьшение (soft reduction) по 5,2 м радиусу, выход: 5,5 м/мин, макс. 55 мм. Погрузочная сопла обеспечивает однородный рост оболочки и длинные последовательности.
Сразу после литейной машины плита в 3-стакановый разгрубляющий стак → трансферная заготовка 10–18 мм, поперечная маятниковая ножница режет на длину. LCR дает однородную чистую плиту, практически без сегрегации, с уточнением зерна → лучшие мех. свойства. Комбинация LCR + прямой вход в разгрубляющий стак экономит энергию vs прерывистые последовательности.
После индукционного нагрева (+150–250 °C) трансферная заготовка в «печь Кремона»: две катушки в изолированных камерах (боксах). Одна намотка с индукционного нагрева, другая размотка для горячего стака. Газовая печь Кремона декуплирует литье/разгрубление от финишного стака, но динамический буфер: удерживает сталь в линии, уравнивает температурный профиль для высокой продуктивности. Края полосы продлевают кампании валков финишного стака до 150 км.
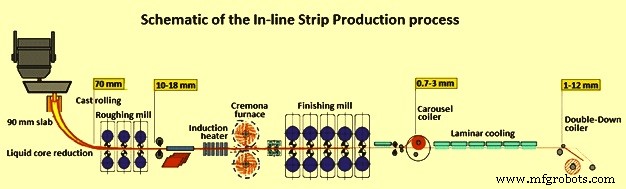
Высоконапорное удаление накипа перед 5-стакановым горячим стаком (смещение/изгиб валков + АУТ на всех 4-вальных). Входная толщина ≤20 мм позволяет получить 1 мм за один проход с высокой точностью профиля/толщины, выдавливание 1–3%, низкая шероховатость, хорошая холодная деформируемость. Продольные отклонения ≤1 I-unit. Финал — ламинарное водяное охлаждение, намотка. Высокий уровень автоматизации и управления. Выбросы 1,0 мг/Нм³, полная рециркуляция воды — нет сбросов. Размерные допуски сравнимы с холоднокатаным: 1–1,2 мм калибр показывает плоское поперечное значение за 25 мм от края. Схема — Рис. 6.
Технология тонкого литья и прокатки Danieli
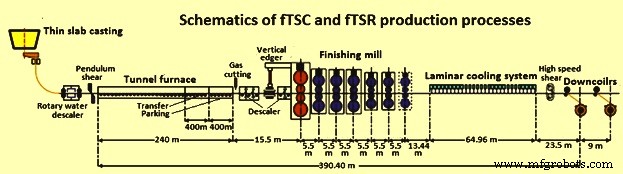
Первое поколение: гибкое тонкое литье (fTSC) + тонкая прокатка (fTSR) через тоннельную печь. fTSC — плита 60 мм. Вертикально-изогнутый кристаллизатор, воронкообразный, мягкое уменьшение, воздушно-распыльное охлаждение. Стак — 6–7 стаканов в кластерной схеме. Схема — Рис. 7.
Далее Danieli разработал две концепции: Quality Strip Production (QSP) и QSP-E (Endless) (Рис. 8).
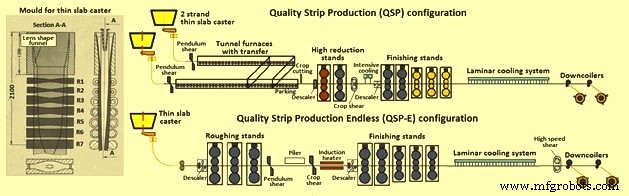
QSP: 1–2 струны + прокатный стак через длинные тоннельные печи (перегрев, уравнивание, буфер при остановках — смена валков, сбои). Благодаря росту массопотока (ультравысокие скорости литья) и внедрению индукционного нагрева вместо тоннелей — появился QSP-E: сверхкомпактные заводы для ультратонких калибров. Бесконечная прокатка (прямая связь литья и прокатки) решает проблему нанизывания тонких калибров в режиме рулон-в-рулон.
QSP с 2 струнами расширил спектр марок и поднял продуктивность >3 млн т/год. Изначально coil-to-coil, потом semi-endless для <1 мм. QSP-E оптимизировал ультратонкие в endless-режиме, но мало гибок для сложных марок (жесткая связь литья-прокатки). При endless литейная машина вынуждена работать на очень высоких скоростях — не для всех марок металлургически возможно. Бесконечный процесс экономичен только для <1,5 мм; при большей толщине мощность индукционных нагревателей становится избыточной — возврат к coil-to-coil.
Для преодоления ограничений Danieli разработал новый концепт — Danieli Universal Endless (DUE). DUE объединяет лучшие черты разных подходов, устраняя их лимиты.
Особенности DUE: (i) высокая продуктивность — беспрецедентная комбинация толщины плиты и скорости; (ii) гибкость производства — coil-to-coil, semi-endless, endless; (iii) операционная гибкость — наличие тоннельной печи и буферного времени; (iv) полный спектр марок плоского проката: термомеханическая прокатка (API трубные), температурно-контролируемая (мультифазные), марки, требующие умеренных скоростей (перитектные, электротехнические, высокоуглеродистые, трещиночувствительные); (v) полный спектр геометрии: 0,8 мм (endless) — 25 мм. В комбинации с беспрецедентно низкой стоимостью конвертации.
Технология CONROLL
CONROLL: плита 70–80 мм через прямой кристаллизатор с параллельными стенками, без уменьшения толщины струйки. Скорость литья 2–4 м/мин, ширина 800–1600 мм. Кристаллизатор соединен со стаком через роликовую нагнетную печь (уравнивание до 1120 °C). Стак: 4–6 финишных стаканов (зависит от ассортимента и калибра). Гидротара, высоконапорный удалитель накипа, ламинарное охлаждение, намотчик. Финальная толщина 1,8–20 мм.
CONROLL установлена апр. 1995 г. на Armco Mansfield. Выбрана за дизайн под нержавейку. Марки: углеродистая, нержавейка 400 серии (409, 430), мало ВЧС, высоколегированные, электротехнические.
Технология TSP
Tippins Inc (США) + Samsung Heavy Industries (Корея) разработали TSP. Подходит: низко-/высокоуглеродистые, нержавейка, ВЧС, электротехническая, API, рисовальные качества. Сила — универсальность: рулоны или дискретные листы, широкий спектр ширин и калибров. Промежуточная толщина плиты: достаточно тонкая — не нужен отдельный разгрубляющий стак, достаточно толстая — хорошее качество. Позволяет большую ширину плиты, меньше время перегрева, меньше накип vs 50 мм.
После литья плиты прямо в перегревательную печь (уравнивание до прокатной температуры). Типичное удержание для нагрева до 1250 °C — 12–13 мин. После уменьшения до 20–25 мм полосу намоткуют в намоточную печь (удержание температуры). Затем реверсивная прокатка туда-сюда через стак. Обычно 3 разгрубляющих прохода + 6 намоточных финишных проходов для калибра 1,5 мм.
Производственный процесс
- Титановое литье в оболочках: точность, эффективность и выбор материалов
- Литье в пени: преимущества, недостатки и когда использовать
- Революция в литье в песке с технологией Stratasys FDM
- Тундш: ключ к качеству в непрерывной разливке стали
- Технология литья баллонообразных заготовок: эффективное производство стальных балок
- Передовые методы вторичного охлаждения для оптимальной непрерывной разливки
- Дефекты литья: виды, причины и способы устранения
- ABB Robotics получила награду шанхайского правительства за инновации в R&D
- Продвинутые токарные центры и технологии станков с ЧПУ
- Горячая и холодная прокатка: понимание процессов формовки металла