



Дефекты литья: виды, причины и способы устранения
Дефекты литья: классификация, причины и меры профилактики
Дефекты неотъемлемы в любой литейной технологии. Ограничения процесса, человеческий фактор, неидеальные условия приводят к браку. Недеструктивный контроль (УЗК, рентген, магнитопорошковый, капиллярный) выявляет скрытые дефекты. Рассмотрим основные виды, причины и методы борьбы.
Благоприятные факторы дефектов:
- Ошибки проектирования модели/формы
- Неправильное плавление металла
- Дефекты формовочной смеси
- Нарушение терморежима застывания
- Дефекты разливной системы
- Недостаточная выгазовка формы
Основные типы дефектов литья
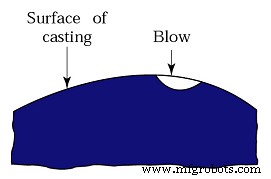
1. Поры / Газовые полости (Blow Holes)
Круглые/овальные полости на поверхности или внутри литья. Причина: газ не выходит из формы (плохая выгазовка), избыток газа/влаги в смеси, низкая газопроницаемость песка, низкая температура разлива.
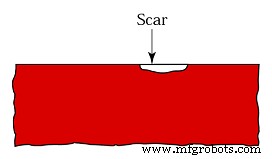
2. Набухание / Шрам (Scar)
Поверхностный дефект на плоскостях. Тонкий металлический слой накрывает газовые полости. Причина: недостаточная выгазовка/газопроницаемость.
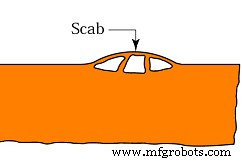
3. Скак / Включения шлака/песка (Scab / Slag Inclusion)
Включения шлака или песка внутри литья, часто множественные. Причина: бракованная форма/стержень, низкая прочность смеси на разрыв, низкая газопроницаемость.
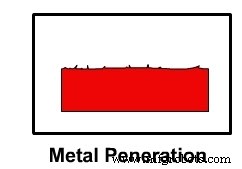
4. Прогар (Penetration)
Расплав проникает в поры формы, смешивается с песком. Неровная поверхность литья. Причина: высокая текучесть металла, слабая форма.
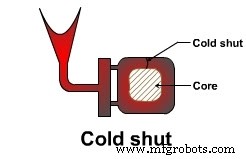
5. Холодной шов / Холодной сраст (Cold Shut / Cold Lap)
Два потока расплава встречаются и застывают до полного слияния — пузырьки/щель между ними. Причина: низкая температура металла, сложная геометрия, медленный разлив.
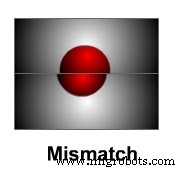
6. Смещение (Mismatch / Shift)
Смещение верха (cope) и низа (drag) формы. Причина: сила Архимеда расплава, слабые фиксаторы (шплинты, зажимы).
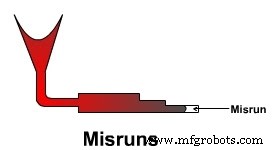
7. Недолив (Misruns)
Металл застывает до полного заполнения формы. Причина: тонкие стенки, нерациональная разливная система, медленный разлив, повреждённая модель, низкая текучесть.
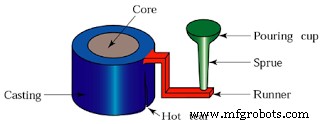
8. Горячая трещина (Hot Tear)
Трещина при застывании, литьё не рассыпается. В зонах резкого изменения сечения. Причина: неравномерное охлаждение, неправильная установка хиллов, недостаточная прочность твёрдой фазы на растяжение.
9. Усадка (Shrinkage)
Объёмное сжатие при застывании не компенсируется питанием из 상승ов. Причина: малые подъёмники, неправильное направление застывания, неверное расположение хиллов/входов.
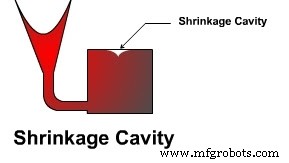
10. Волосистость / Морщинистость (Buckle)
Неровные линии на поверхности. Причина: разрушение или термическое расширение поверхности песка под действием расплава.
11. Точечные поры (Pin Holes)
Мелкие поры в большом количестве на поверхности/подповерхностном слое. Причина: плохая выгазовка, низкая газопроницаемость.
12. Искажение / Войлочность (Warpage)
Деформация литья во время/после застывания из-за неравномерных скоростей застывания разных участков → внутренние напряжения.
13. Пузость / Расширение (Swell)
Стенки формы деформируются под давлением расплава. Причина: недостаточная прочность смеси, слабая модель при утрамбовке.
Качественная подготовка формовочных смесей, расчёт термодинамики застывания, правильная разливная система и режим плавления — основа бездефектного литья.
Производственный процесс
- Формовочный песок в металлургическом литье: виды, состав и ключевые характеристики
- Распространённые дефекты литья в металлургии: причины и профилактика
- Типичные дефекты непрерывной литья стали: причины и профилактика
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Понимание отказов штамповочного инструмента: причины, профилактика, ремонт
- Горячая и холодная камера при литье под давлением: отличия, сплавы, вариации процесса
- Виды центробежной литья: настоящая, полуцентробежная, центрифугирование — принцип и применение
- Основные дефекты сварки: причины, идентификация и устранение
- Прокатные станы: типы и распространенные дефекты металла